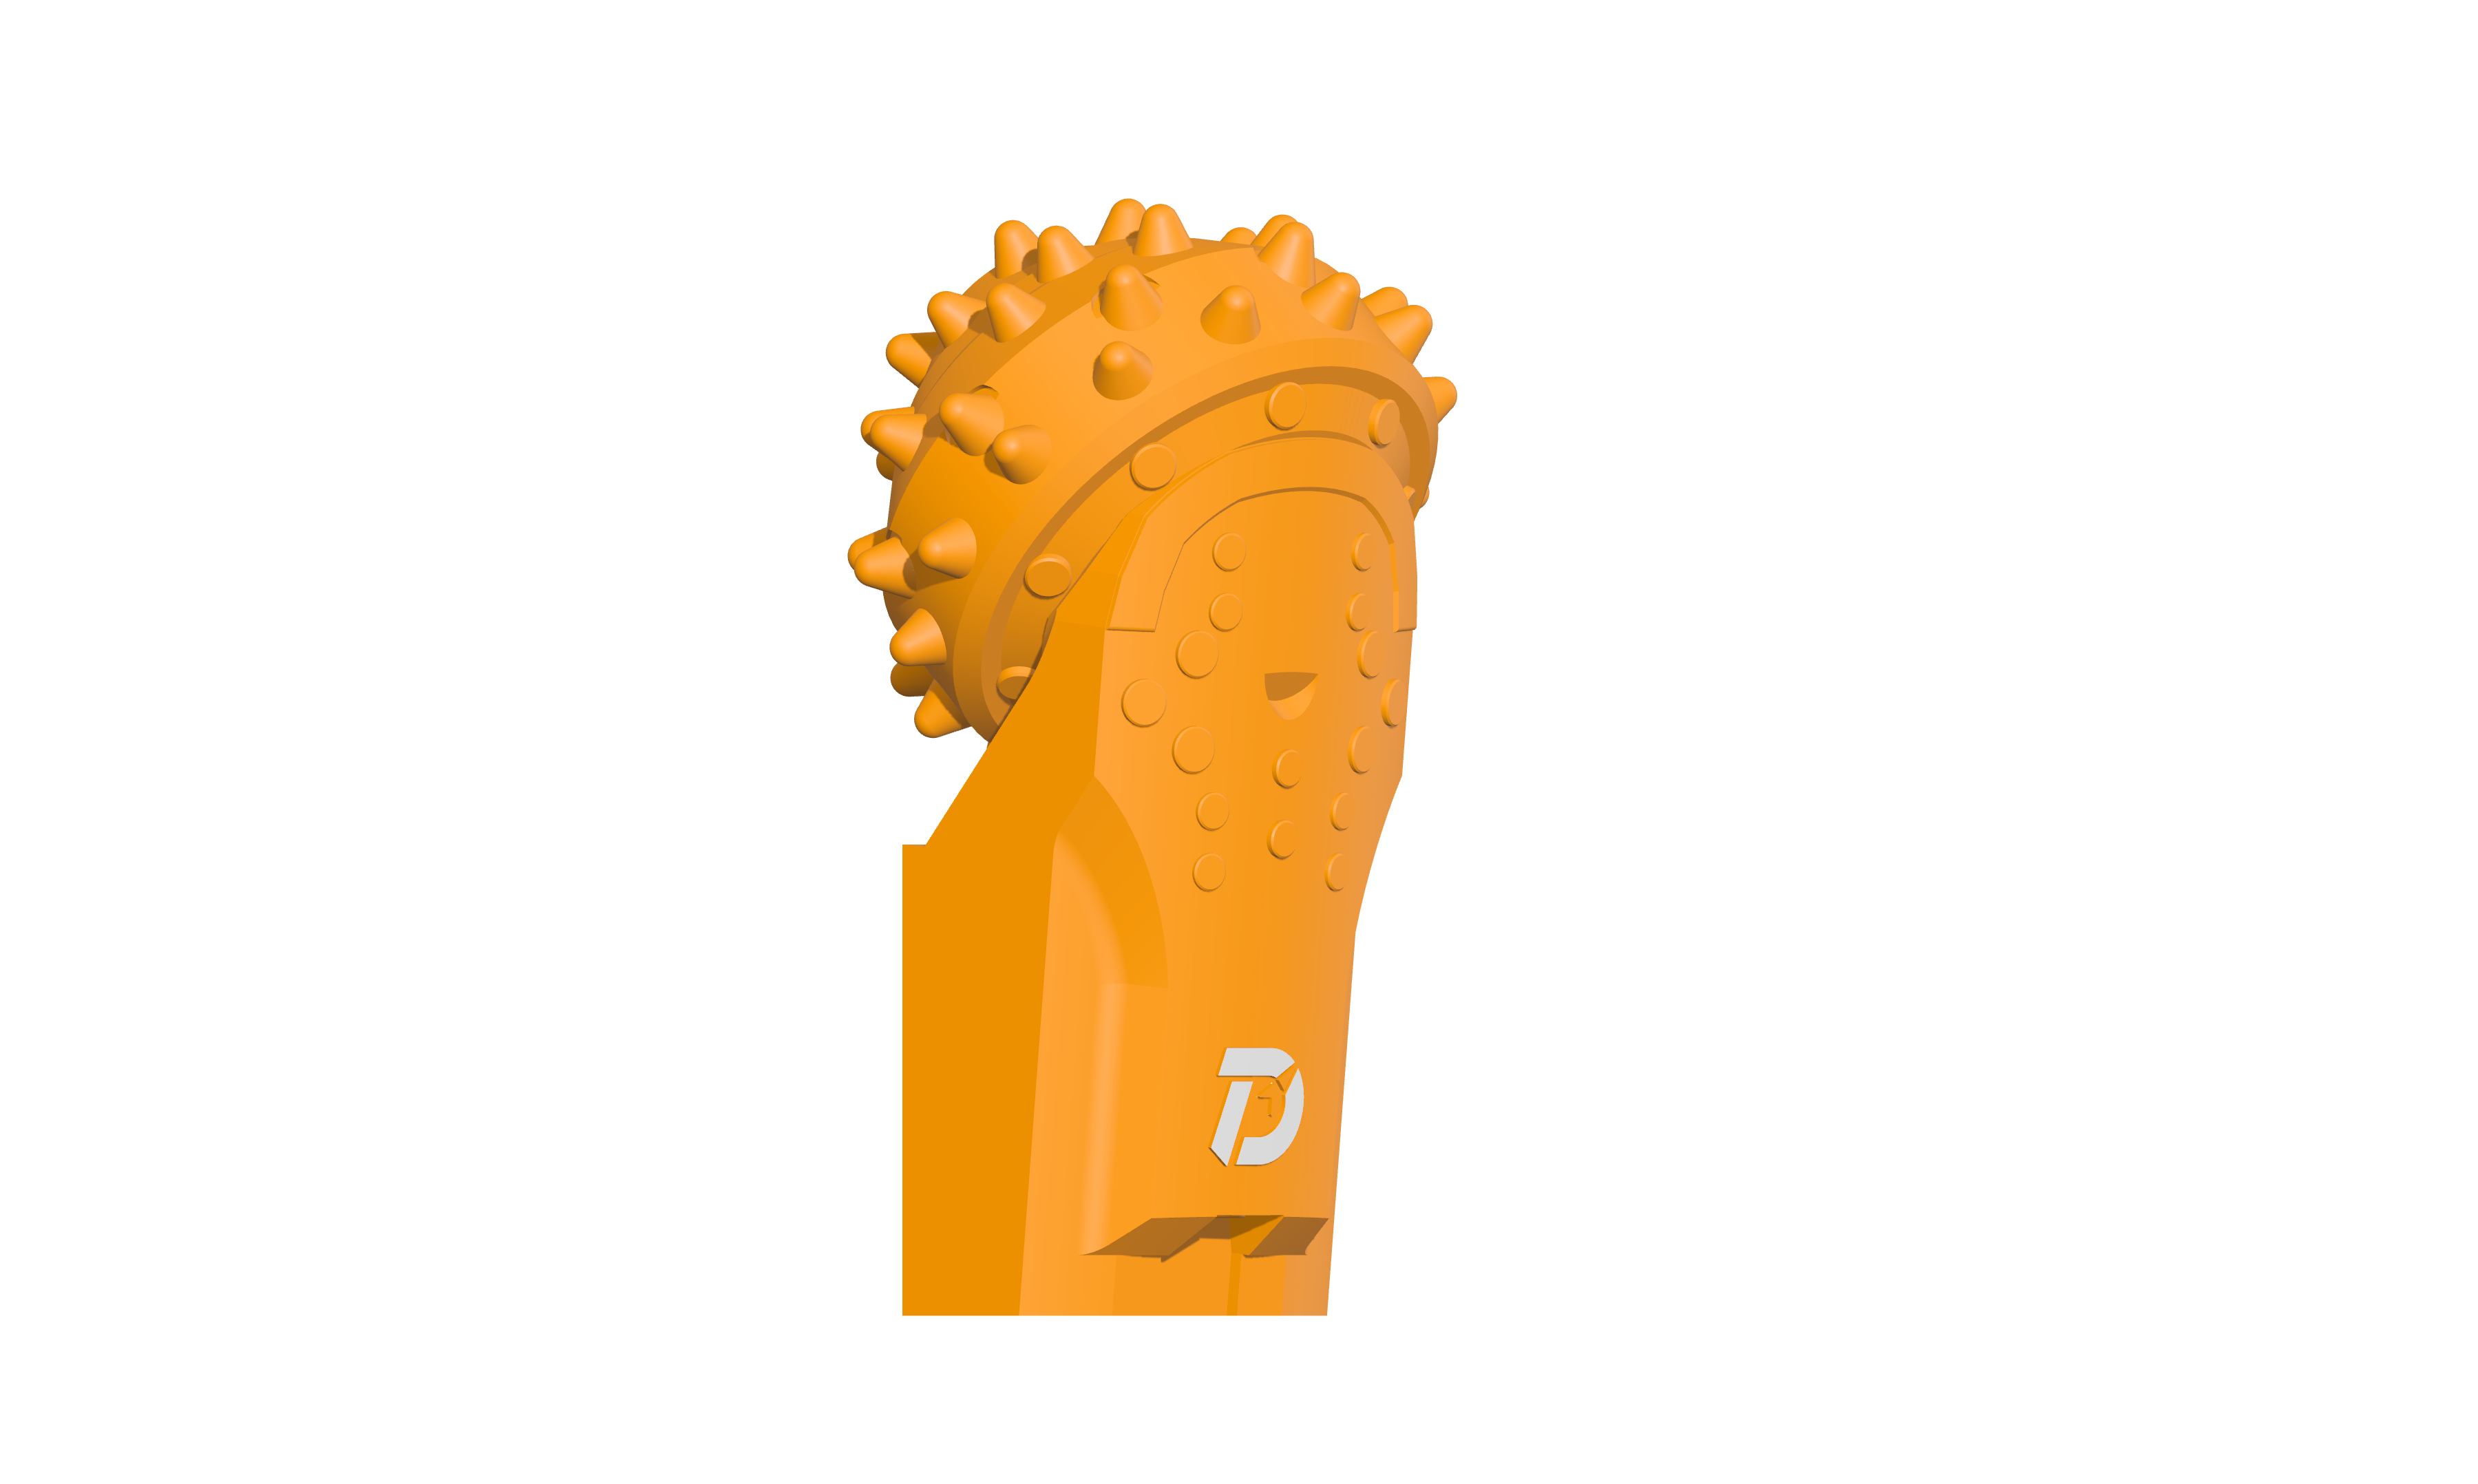
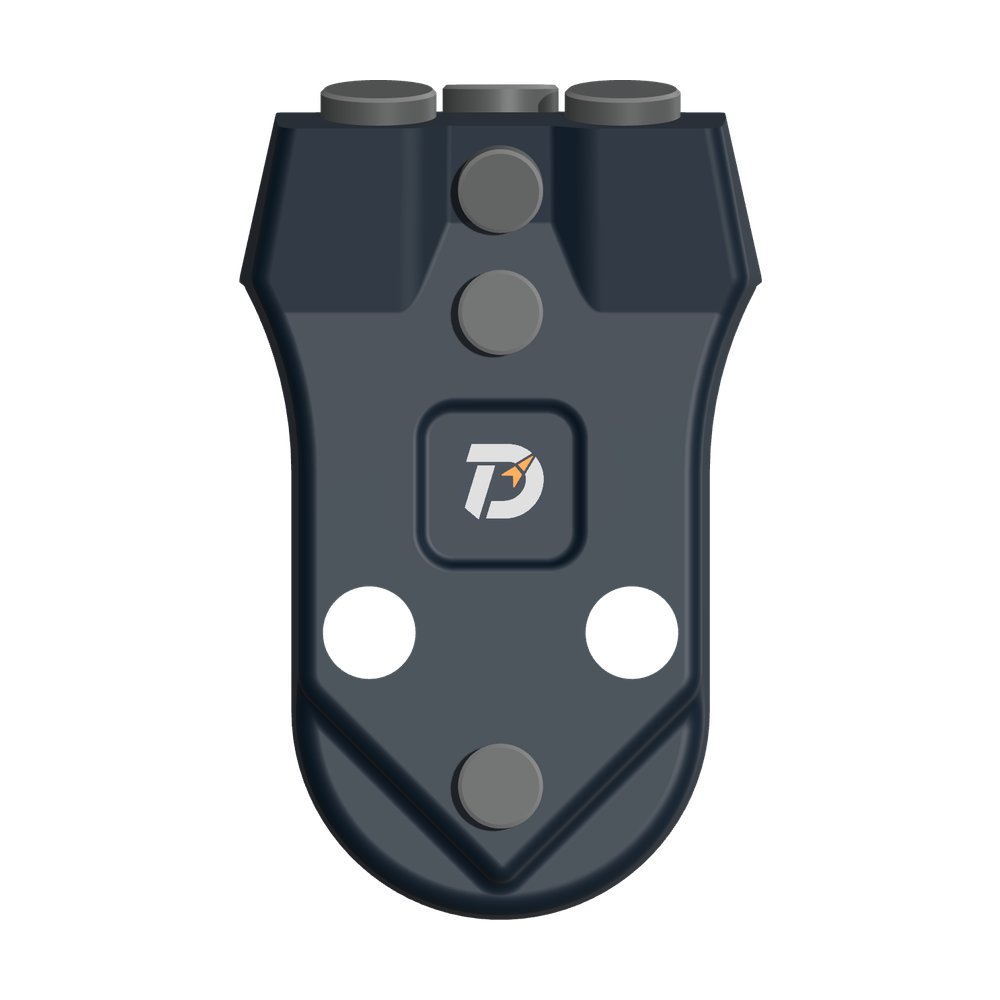
 Răng ống vách WS39
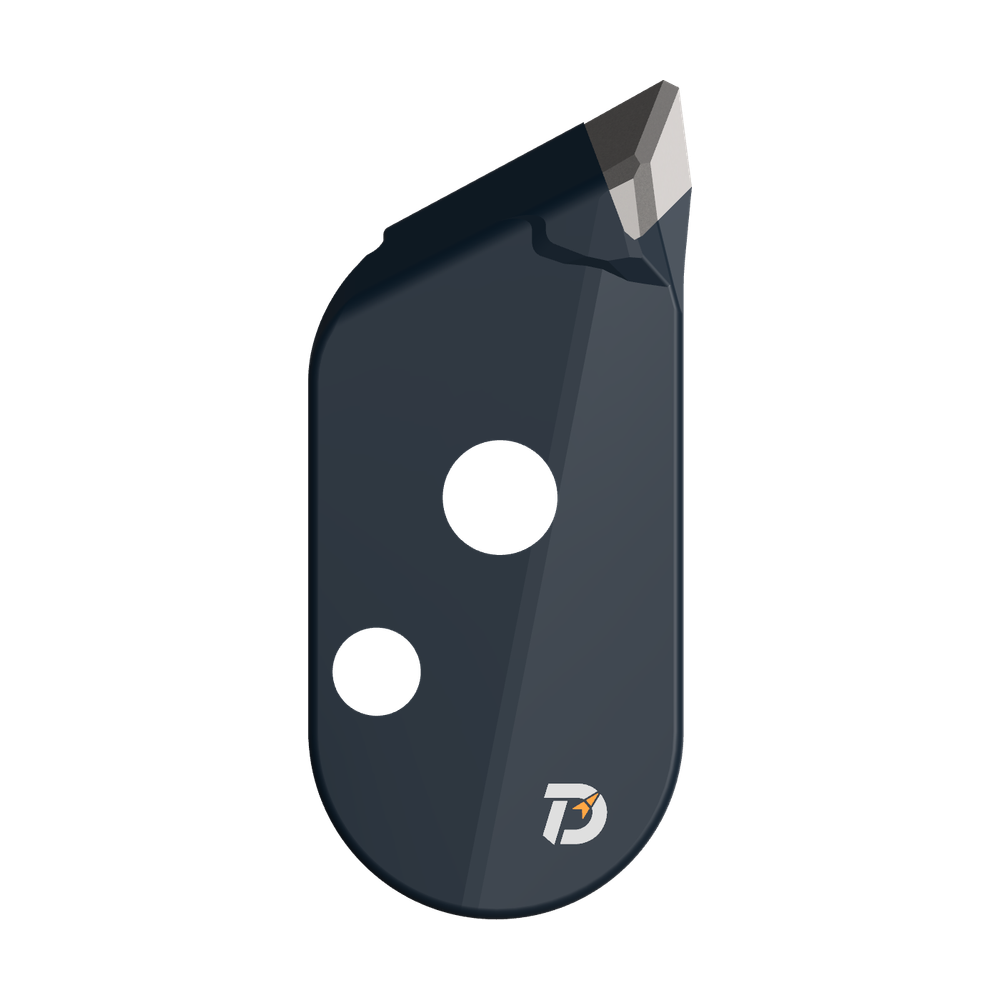 Răng cắt JM
 Răng đạn B47K22
KIỂM TRA HIỆN TRƯỜNG · Cọc 800 mm · Tháng Bảy 2022
Ống khoan 800 mm MH-3: kiểm tra cả phần quanh răng hợp kim
DRILLNOVA · Kiểm tra hiện trường · Cập nhật
Các răng hợp kim phần lớn vẫn nguyên vẹn, nhưng phần thép đỡ bị mòn nhiều và một đầu chóp khó quay. Chúng tôi kiểm tra cụm sáu chóp xoay này và xem xét chu trình khoan của thợ vận hành để xác định các điểm cần xử lý trước khi chọn chi tiết thay thế.
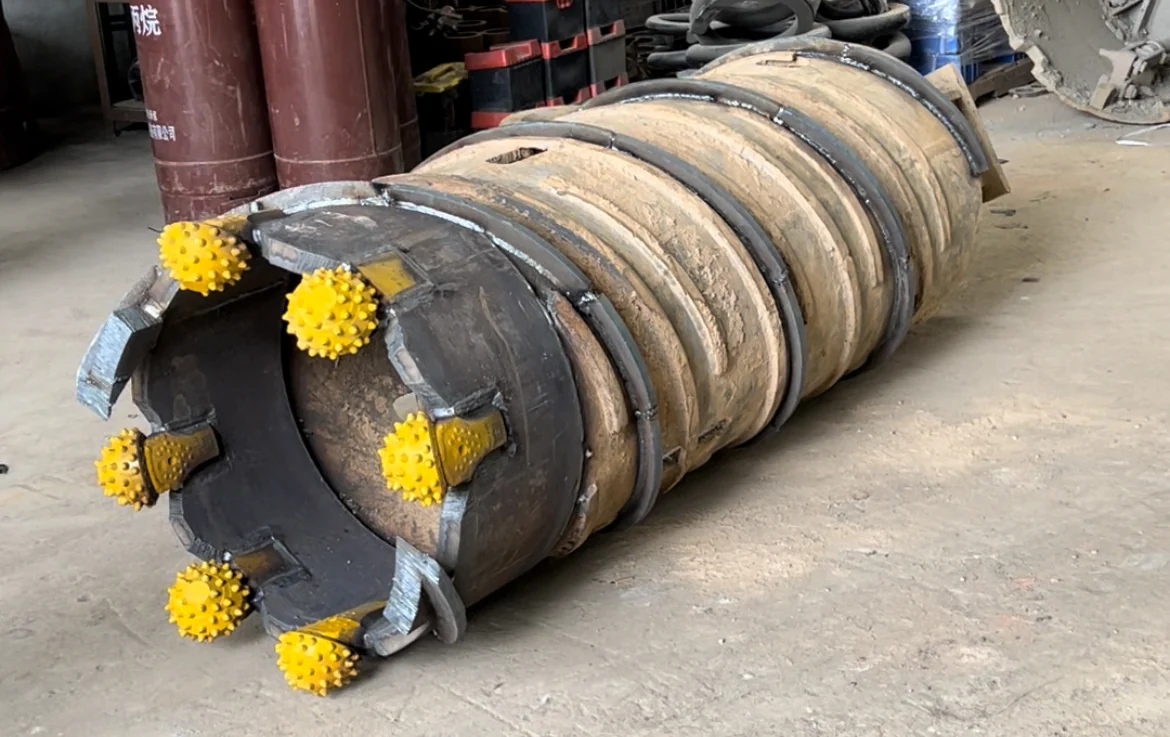
Nội dung chúng tôi xem xét: kiểm tra vị trí các chóp xoay đã lắp, cải thiện phương án thoát mùn khoan và tách thu hồi lõi khỏi công việc cắt đá. Ảnh và hồ sơ vận hành dưới đây cho thấy vì sao các điểm này được ưu tiên.
Vì sao cần kiểm tra kỹ hơn cả cụm dụng cụ
Hiện trường ước tính đã khoan khoảng 15 m đá qua sáu cọc. Ống khoan đi qua đá tảng và các lớp xen kẹp xuống nền đá liền khối hơn, nhưng hạt mịn dính và mùn khoan lắng vẫn bám quanh đầu làm việc sau khi nâng lên. Hồ sơ không ghi nhận việc pha dung dịch khoan. Vì vậy, bên cạnh tình trạng chóp xoay, chúng tôi xem xét cách làm sạch và sử dụng toàn bộ cụm dụng cụ.
Những gì chúng tôi xác nhận khi kiểm tra
Kiểm tra ghi nhận răng hợp kim nhìn chung còn nguyên vẹn nhưng thân chóp bị mòn đáng kể. Một đầu chóp bị kẹt hoặc khó quay, kèm mòn ở đầu thân chân và các răng hợp kim bảo vệ phía sau. Cần phân biệt rõ: chỉ nhìn phần hợp kim còn lại sẽ bỏ sót sự mài mòn xung quanh và tình trạng mất khả năng quay tự do.
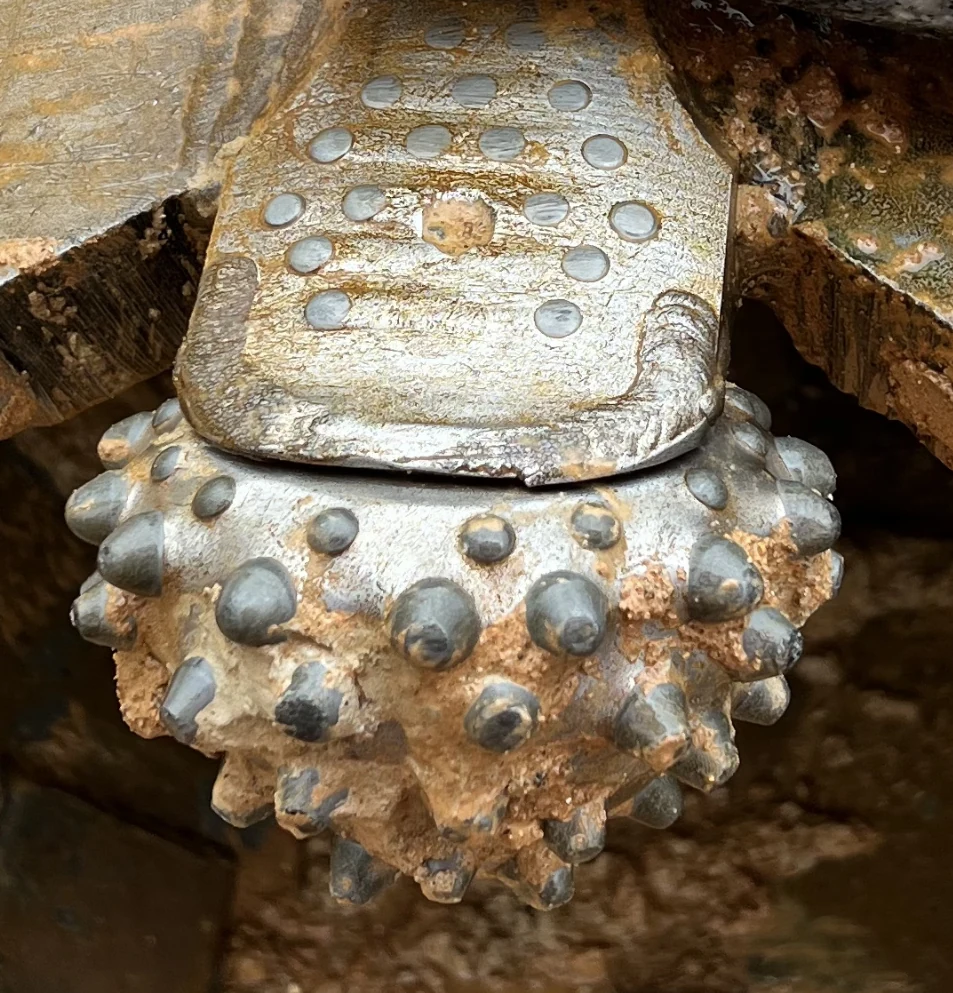
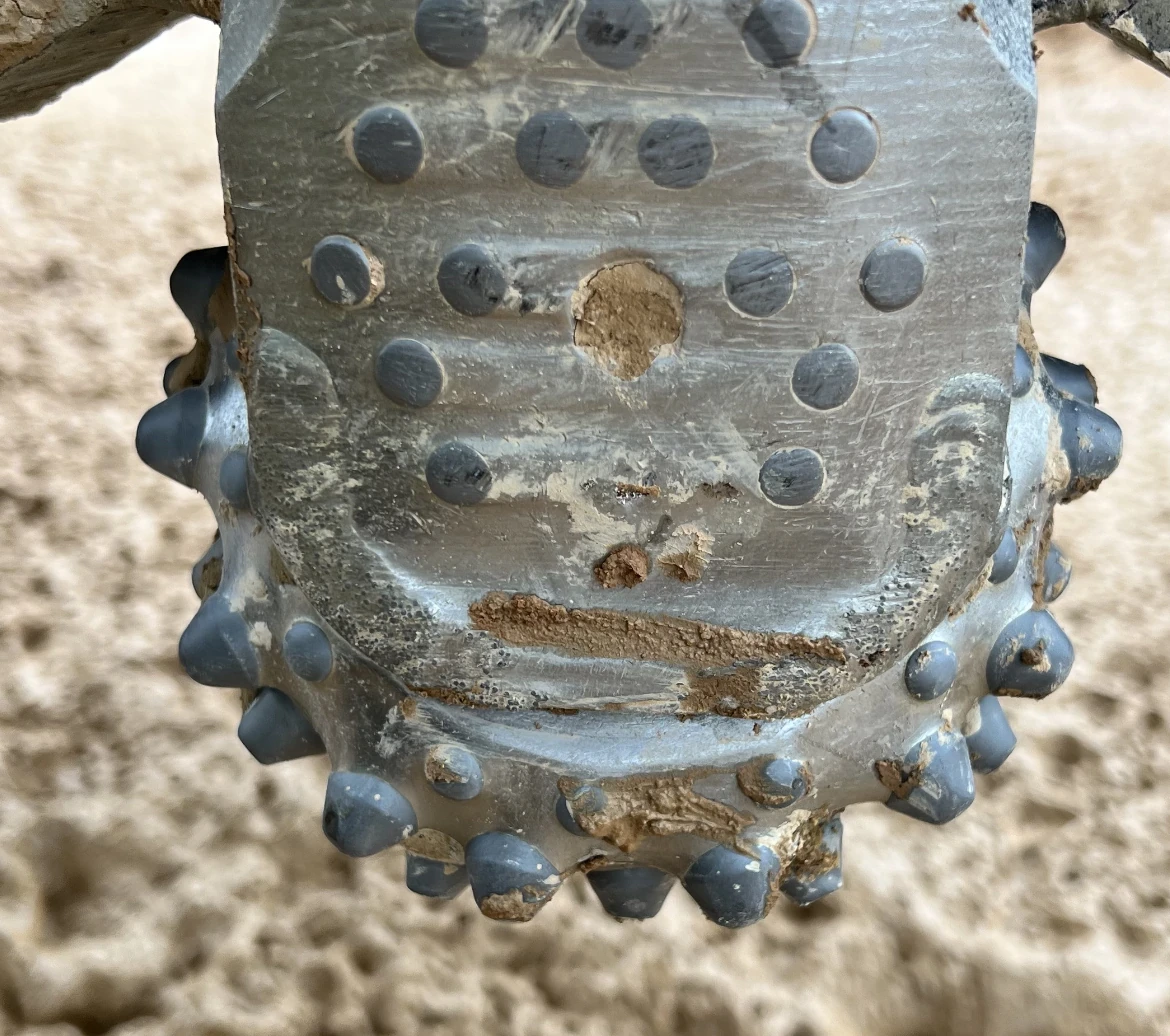
Các ảnh thuộc cùng một lần xem xét, không phải chuỗi ảnh theo thời gian của một chóp xoay được quản lý bằng số sê-ri.
Vì sao răng hợp kim còn nguyên vẹn vẫn chưa đủ
Phần thép quanh răng hợp kim giúp giữ răng trong hốc. Phân tích hiện trường nêu một diễn biến có thể xảy ra: thép mòn lùi, khả năng đỡ giảm, răng hợp kim tuột ra và mảnh hợp kim rời gây thêm hư hỏng do va đập. Trong lần kiểm tra này, hồ sơ ghi nhận thép mòn nặng và một đầu chóp bị kẹt hoặc khó quay; các bước tiếp theo trong diễn biến đó là nguy cơ cần xem xét, không phải chuỗi hư hỏng đã được quan sát.
Vì vậy, lần kiểm tra tiếp theo cần xem cả chân răng hợp kim và phần thép xung quanh, không chỉ các đầu răng. Vật liệu đóng chặt cũng đặt ra câu hỏi về thoát mùn và việc nghiền lặp lại, nhưng hồ sơ không có số đo nhiệt độ dưới hố hoặc kết quả tháo kiểm tra ổ trục để xác lập tình trạng quá nhiệt.
Khuyến nghị của chúng tôi cho lượt khoan tiếp theo
Kiểm tra bố trí chóp xoay trước khi thay bộ phận bị ảnh hưởng. Trong so sánh gốc, chóp xoay khó quay có vẻ nhô ra ngoài hơn các chóp phía ngoài kế bên. Các ảnh được chụp từ những góc khác nhau và không có số đo độ nhô theo cùng một chuẩn tâm. Đây là lý do cần đo toàn bộ vành cắt, không phải bằng chứng về lỗi lắp đặt. Hãy đối chiếu độ nhô, mức mòn đầu thân chân và chuyển động quay tại cùng vị trí đã đánh số, đồng thời giữ lại bộ phận bị ảnh hưởng để kiểm tra ổ trục, độ lắp ghép và lịch sử hàn.
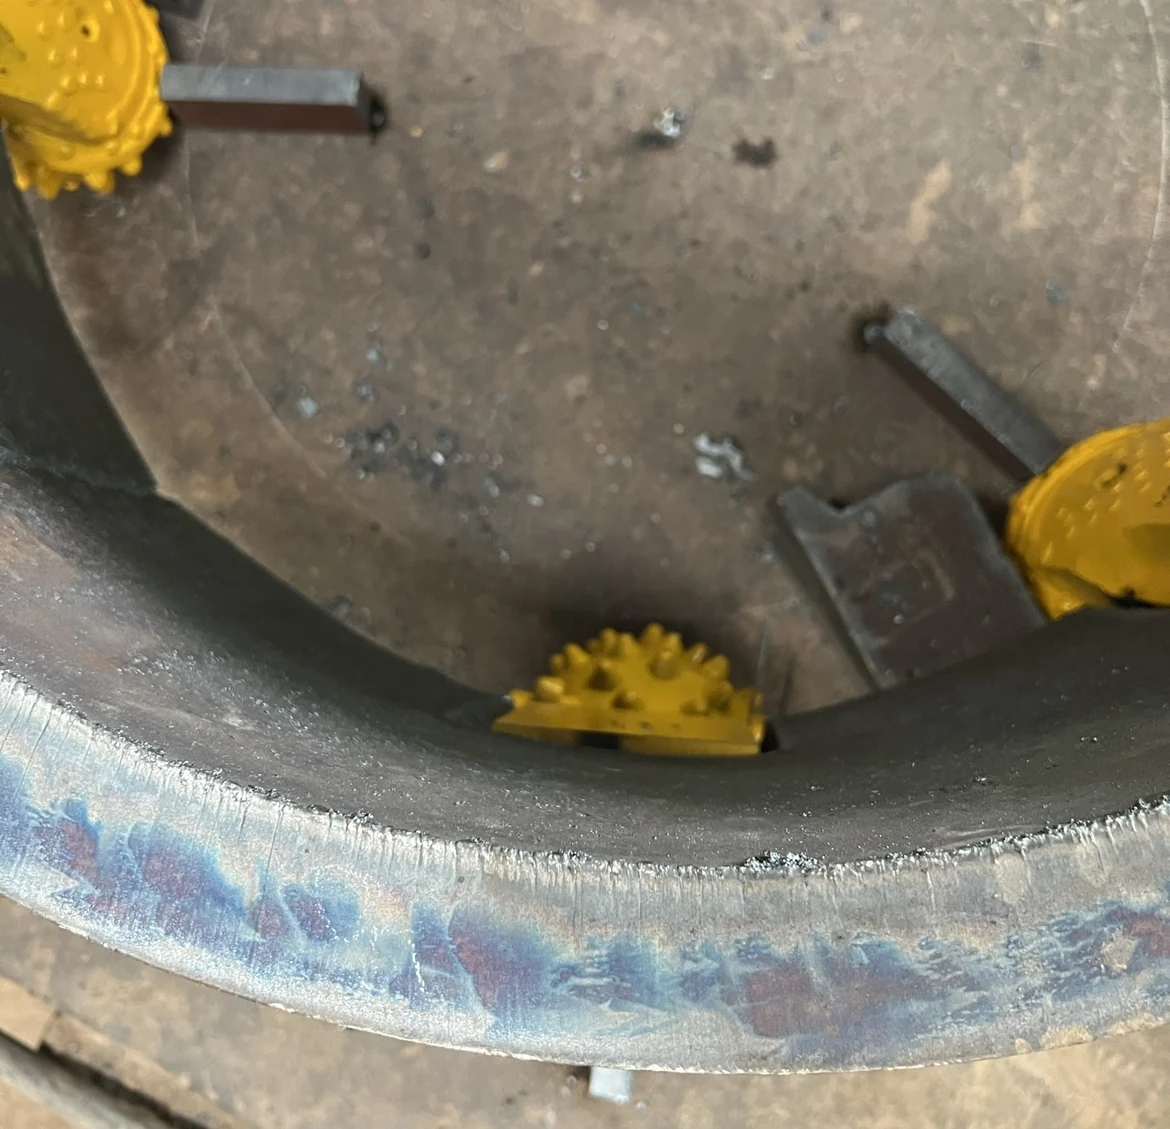
Tạo đường thoát cho mùn khoan bị nén chặt
Với địa tầng dính và nhiều hạt mịn này, bước tiếp theo chúng tôi đề xuất là xem xét dung dịch khoan và chủ động bố trí việc làm sạch giữa các đợt tiến sâu. Sau khi nâng dụng cụ, tổ thi công có thể so sánh vật liệu còn bám quanh các đầu chóp, làm sạch bộ phận cắt và kiểm tra tình trạng khó quay hoặc mòn không đều. Các bước này giúp liên hệ điều chỉnh tiếp theo với thay đổi có thể quan sát trên dụng cụ.
Chúng tôi cũng khuyến nghị trao đổi với thợ vận hành về tốc độ và áp lực tiến dao, tránh duy trì tải trong thời gian dài mà không làm sạch. Các thông số đã ghi thuộc về máy và hiện trường này; phương án vận hành tiếp theo phải phù hợp với địa tầng và cấu hình dụng cụ thực tế.
Tách cắt đá khỏi thu hồi lõi
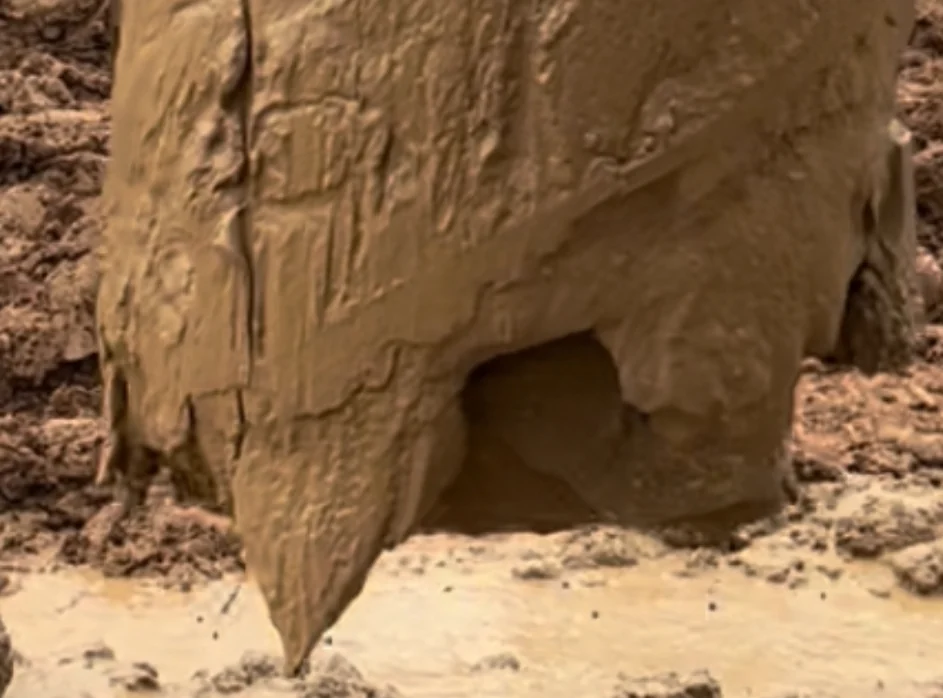
Hiện trường không có ống chuyên dụng để thu hồi lõi. Ống khoan chóp xoay được dùng để cắt, chứa lõi, tách lõi và nâng lõi lên. Chúng tôi khuyến nghị chuẩn bị một phương án thu hồi riêng cho hiện trường tiếp theo, để đội thi công có thể lập kế hoạch chiều dài lõi và giai đoạn thu hồi, đồng thời xem xét tác động có thể xảy ra với chóp xoay. Các lõi đá thu được dưới đây cho thấy vì sao việc trao đổi cần bao gồm cả dụng cụ phối hợp.
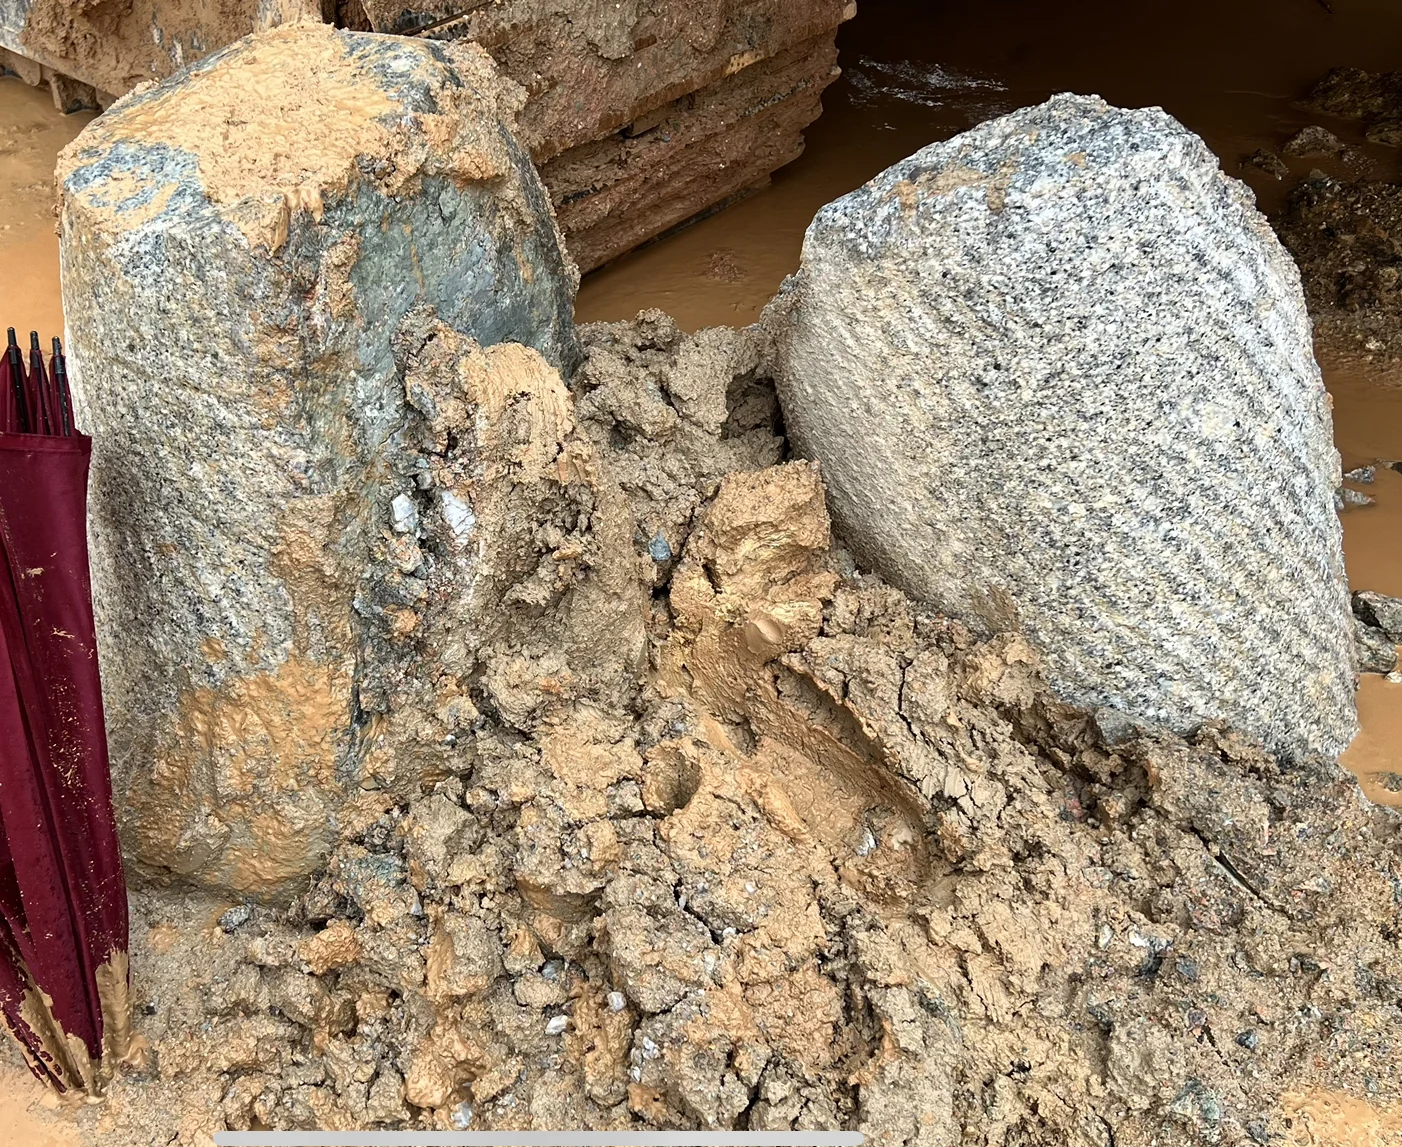
Đối chiếu cách vận hành với số đọc
Chúng tôi so sánh hai khoảng vận hành của Sunward 420, ghép số đọc màn hình với cách tiến dao và làm sạch của thợ vận hành. Khoảng thứ nhất từ 35.00 đến 35.27 m trong khoảng 38 phút. Khoảng thứ hai ghi nhận tiến dao theo nhịp ngắn, đảo dụng cụ và nâng thường xuyên hơn. Nhờ đó, việc xem xét có hồ sơ vận hành để đối chiếu cùng ảnh mài mòn.
| Tốc độ đầu quay trong nhật ký | Thời gian và độ sâu | Tiến sâu / thời gian trôi qua | Tốc độ tính trong khoảng theo dõi |
|---|---|---|---|
| 12 r/min | 10:19:59, 35.00 m → 10:58:16, 35.27 m | 0.27 m / 38 phút 17 giây | ≈0.42 m/h |
| 15 r/min | 12:20:40, 35.67 m → 13:04:01, 36.02 m | 0.35 m / 43 phút 21 giây | ≈0.48 m/h |
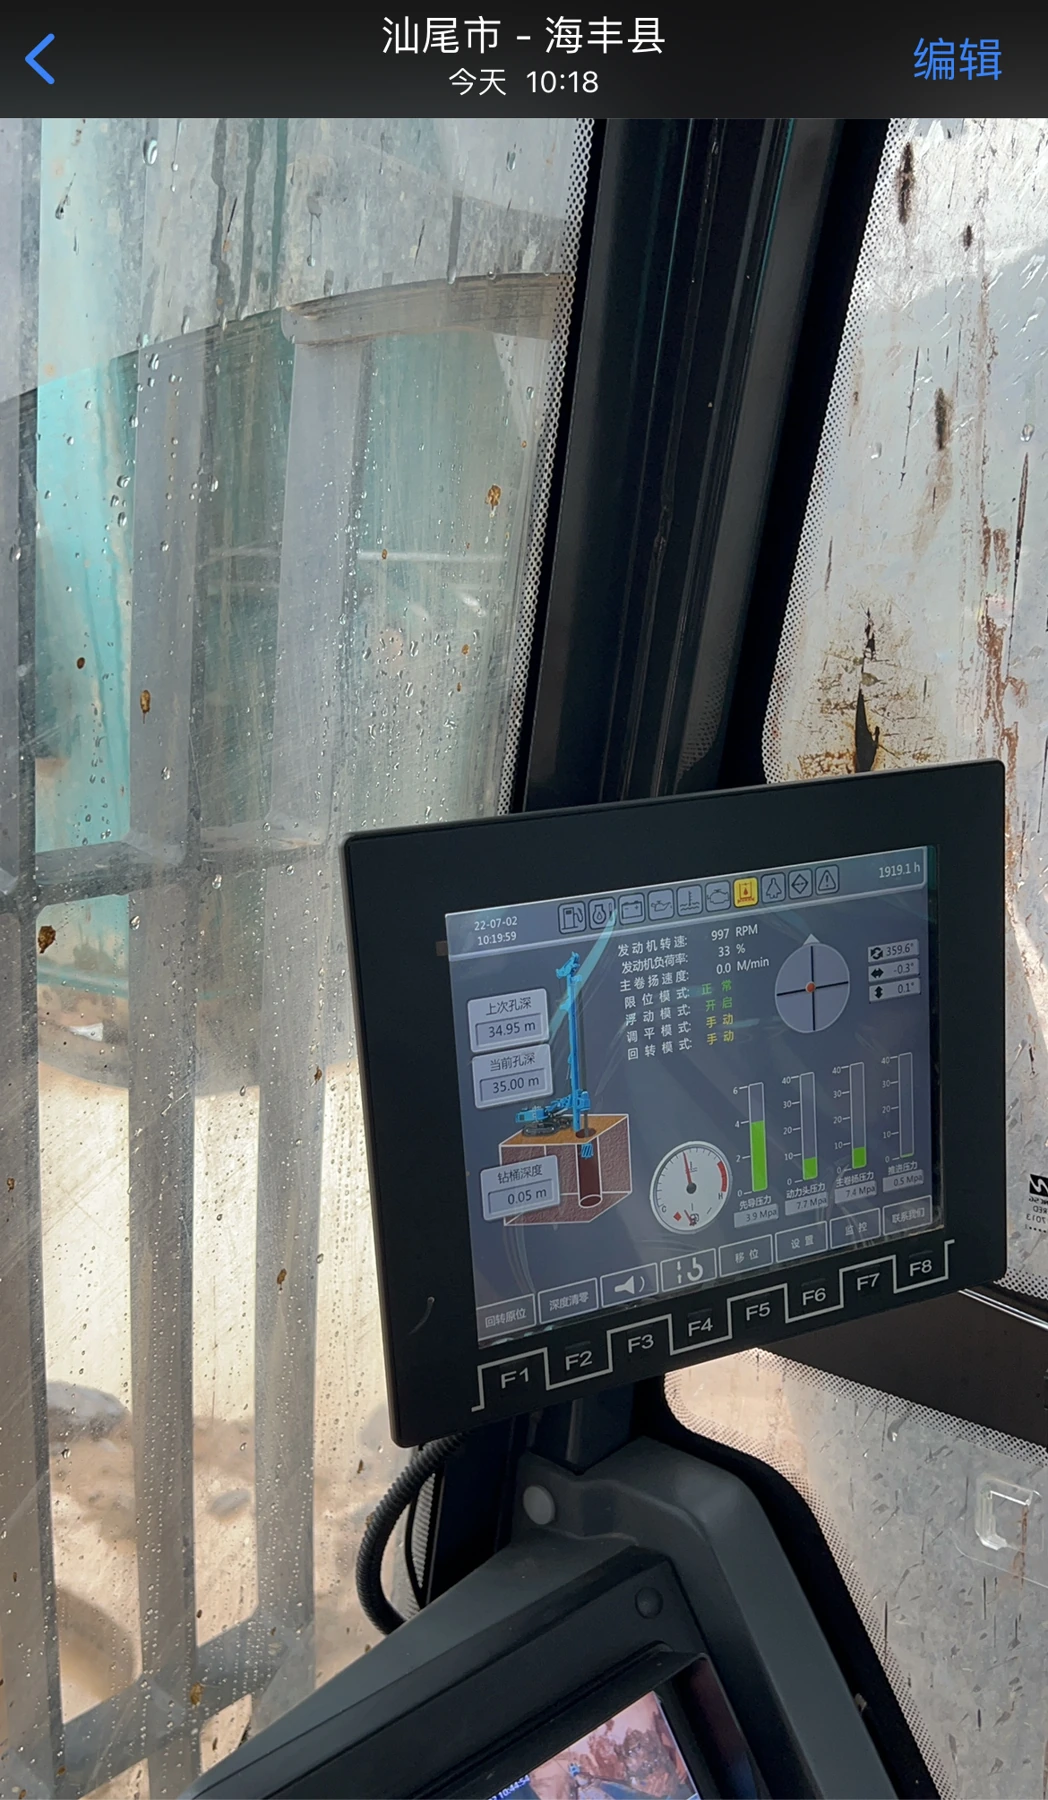
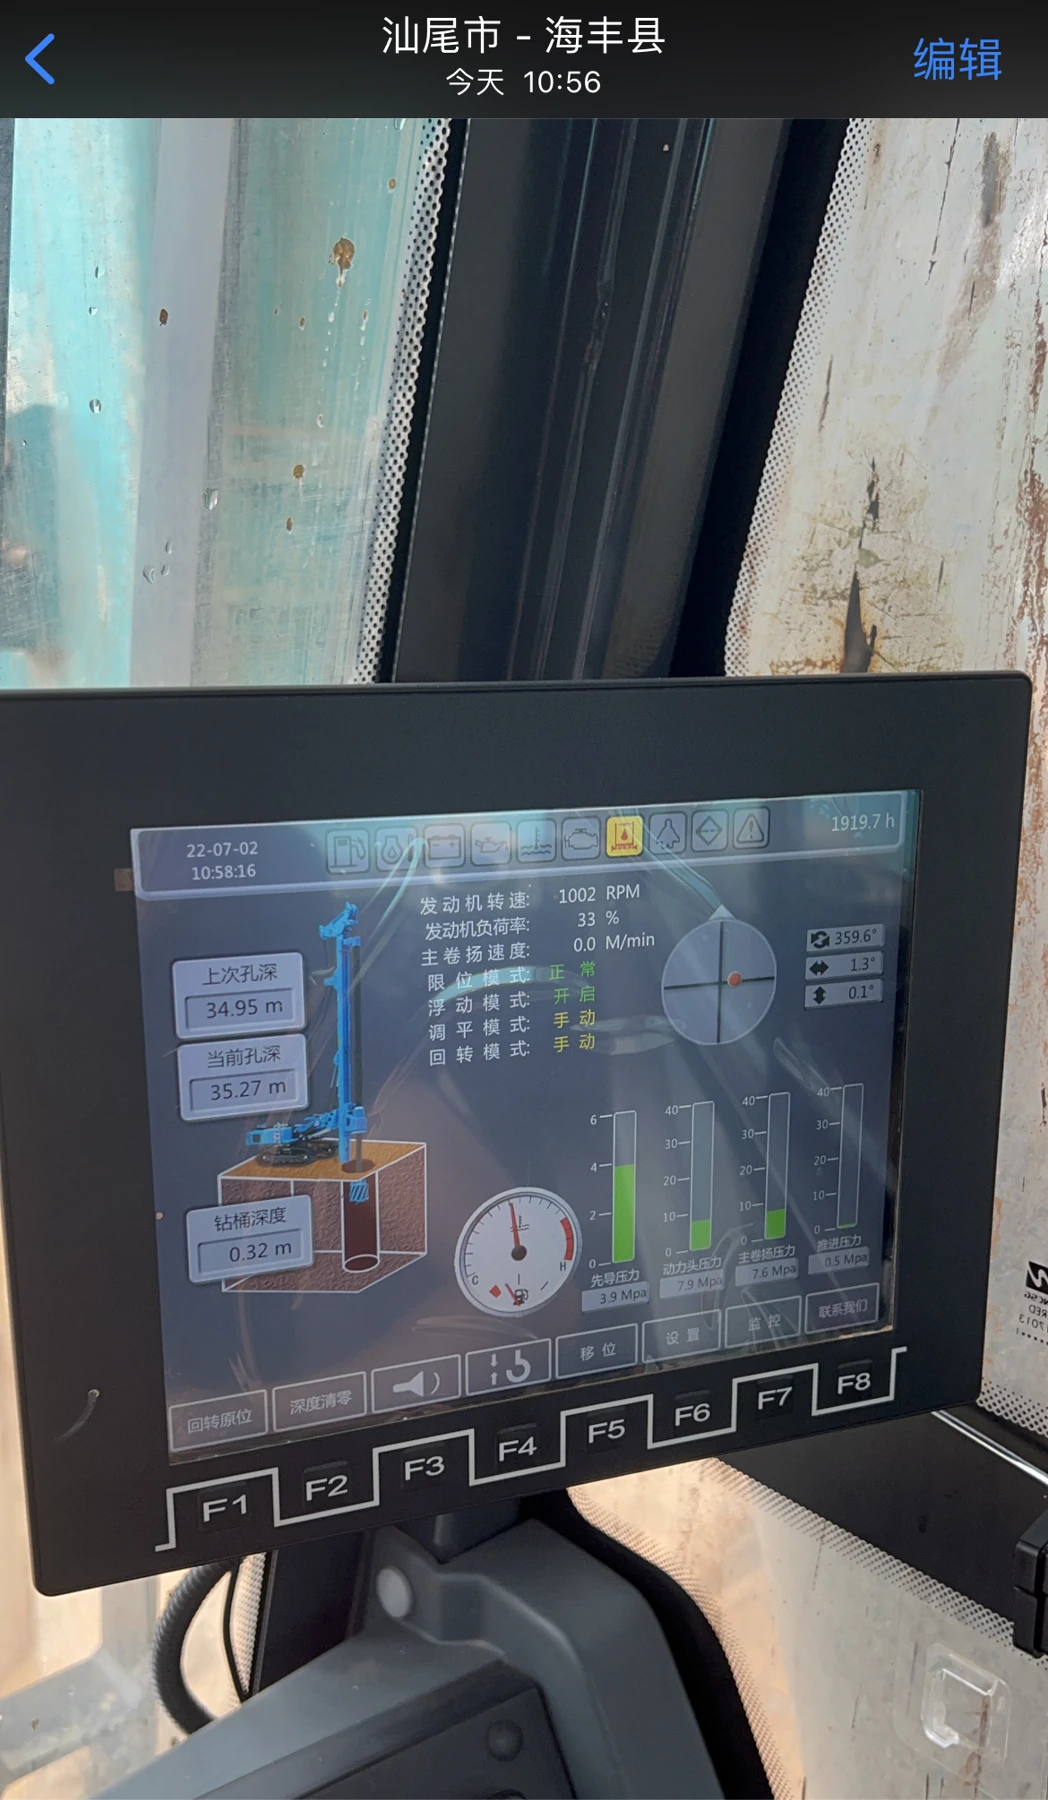
Trong khoảng thứ nhất, thợ vận hành hạ cần Kelly, khoan dưới trọng lượng của cần rồi tiếp tục tiến dao. Nhật ký viết ghi áp suất tiến dao hiển thị 0.3–0.5 MPa; đây là số đọc thủy lực, không phải tải đo trên từng chóp xoay.
Khoảng thứ hai—35.67 đến 36.02 m, 12:20–13:04, tại 15 r/min—sử dụng các nhịp tiến dao ngắn, xen kẽ đảo và nâng dụng cụ. Hoạt động làm sạch thay đổi cùng tốc độ. Các khoảng thời gian trôi qua này bao gồm công việc xen giữa và không xác lập thông số tối ưu hay mức tăng hiệu suất trong thử nghiệm có kiểm soát.
Cấu hình dụng cụ và cách diễn giải số đọc
Quan sát riêng với XCMG 360 ghi nhận 6 r/min, nhưng không định lượng tải tiến dao.
| Hạng mục | Chi tiết ghi nhận |
|---|---|
| Ứng dụng | Thi công cọc 800 mm; đá tảng và các lớp xen kẹp phía trên nền đá liền khối hơn |
| Cụm cắt | 6 chóp xoay MH-3 + 2 lưỡi gạt |
| Máy khoan được xem xét | XCMG 360 và Sunward 420 |
| Đường kính cần Kelly | 580 mm, theo ghi nhận trong phần xem xét dung dịch |
| Khối lượng công việc khi kiểm tra | Khoảng 6 cọc, trung bình mỗi cọc khoan 2–3 m đá; tổng cộng được báo cáo khoảng 15 m |
| Tình trạng tại thời điểm đó | Răng hợp kim nhìn chung còn dùng được; thép mòn nhiều hơn và một đầu chóp khó quay |
Tốc độ tính trong khoảng theo dõi = (độ sâu cuối − độ sâu đầu) × 3,600 ÷ số giây trôi qua. Giờ trên các ảnh màn hình gốc cho kết quả khoảng 0.423 và 0.484 m/h, được làm tròn thành 0.42 và 0.48 m/h ở bảng trên. Nhật ký viết làm tròn thời gian đến phút; nếu dùng các thời điểm đã làm tròn đó, kết quả tương ứng là khoảng 0.426 và 0.477 m/h. Cả bốn ảnh màn hình đều ghi ngày 2 tháng Bảy 2022. Các số RPM lớn trên ảnh là tốc độ động cơ; tốc độ đầu quay 12 và 15 r/min lấy từ ghi chép vận hành. Đây là tốc độ theo thời gian quan sát, không phải tốc độ cắt riêng hay tốc độ của toàn chu kỳ thi công cọc.
Khoảng 15 m được tổng hợp từ sáu cọc, mỗi cọc khoan khoảng 2–3 m đá. Hồ sơ không ghi ngày lắp đặt và thay thế của từng chóp xoay.
Kết quả kiểm tra và bước tiếp theo được đề xuất
| Vấn đề quan sát được | Yếu tố có thể góp phần, cần kiểm tra | Phản hồi đề xuất |
|---|---|---|
| Hạt mịn và đá nén chặt quanh chóp xoay | Thoát mùn hạn chế và tiếp xúc lặp lại với vật liệu bị giữ lại | Xem xét tình trạng dung dịch và trình tự làm sạch; so sánh ảnh sau khi nâng |
| Thép mòn nhanh hơn răng hợp kim | Mài mòn lặp lại quanh đầu chóp; vị trí chóp xoay đã lắp | Kiểm tra cả vành cắt và so sánh độ nhô của các chóp phía ngoài |
| Một đầu chóp khó quay | Vật liệu nén chặt/nhiệt, nhiệt hoặc vị trí hàn, va đập, hoặc vấn đề ổ trục/độ lắp ghép | Giữ nhận dạng riêng của bộ phận bị ảnh hưởng để kiểm tra hình học, mối hàn và ổ trục |
| Ống khoan chóp xoay đồng thời được dùng để thu hồi lõi | Tiếp xúc giữa các mảnh lõi rời và chóp xoay | Lập kế hoạch giai đoạn thu hồi lõi riêng và xem xét dụng cụ phối hợp |
Đây là các giải thích sơ bộ và hành động đề xuất. Vật liệu nén chặt, va đập, nhiệt hoặc vị trí hàn, và vấn đề ổ trục hay độ lắp ghép vẫn là những yếu tố có thể góp phần; chưa xác lập một nguyên nhân duy nhất. Hồ sơ không có thử nghiệm thu hồi lõi riêng, kết quả sau thay đổi có kiểm soát hoặc phép đo khi hết tuổi thọ.