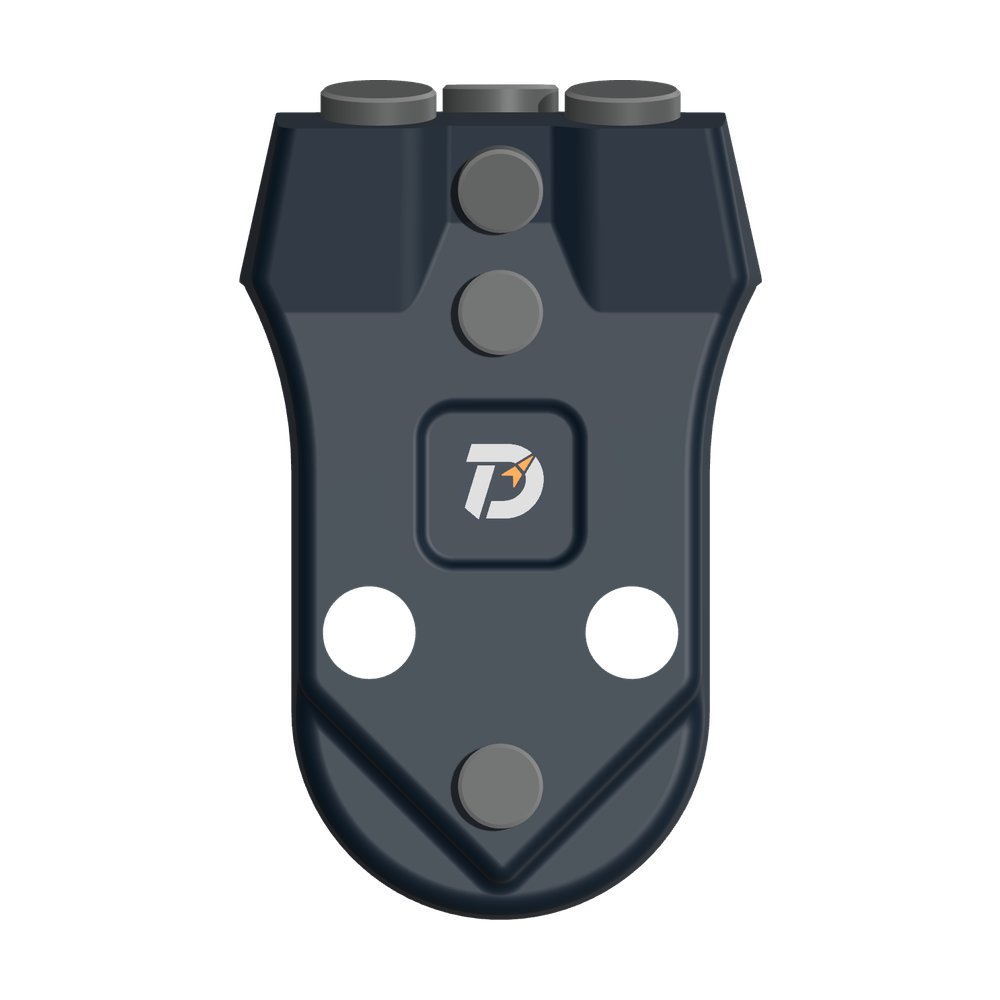
 Răng ống vách WS39
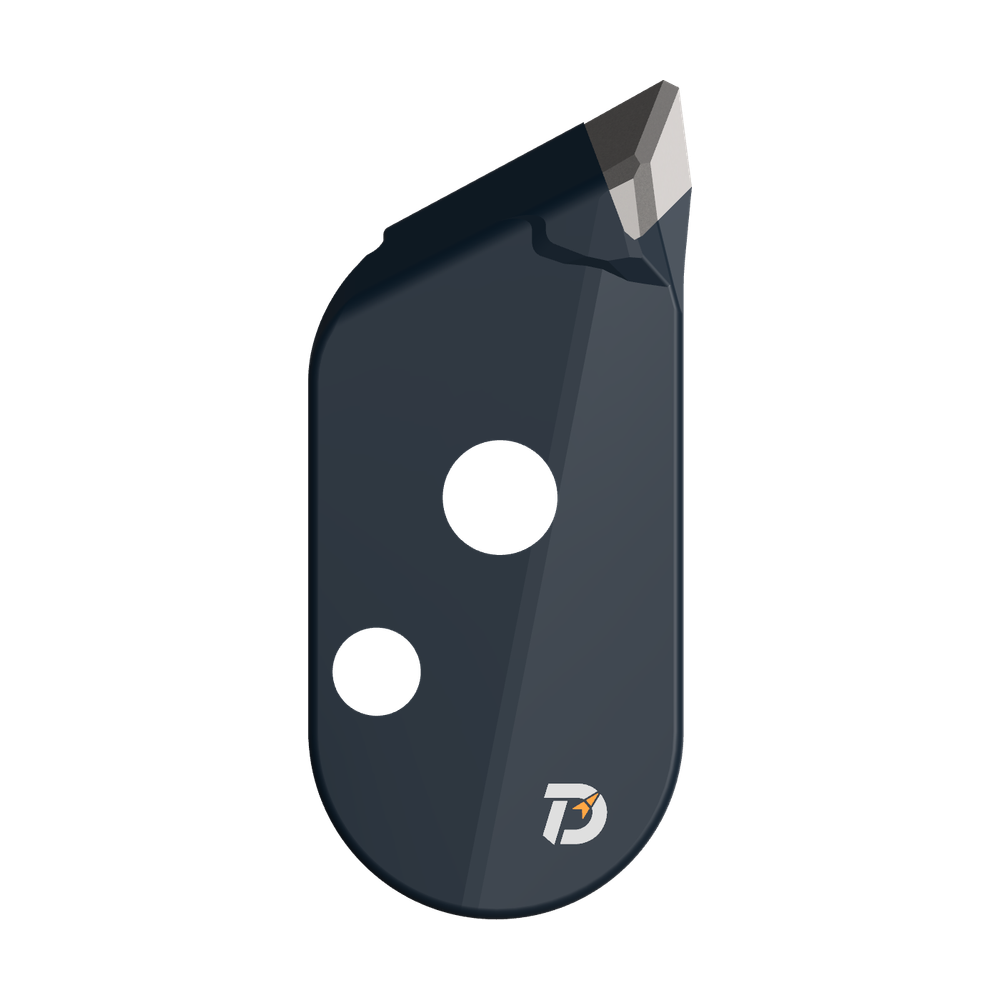 Răng cắt JM
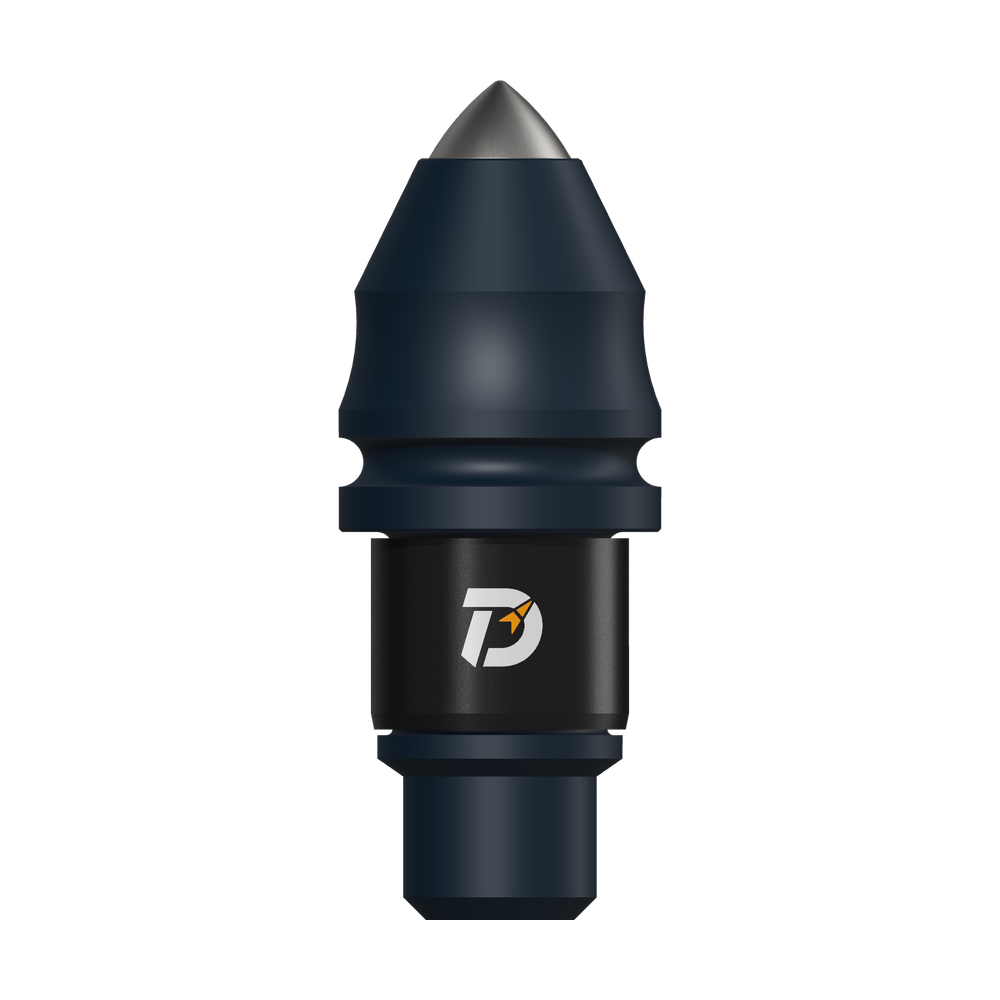 Răng đạn B47K22
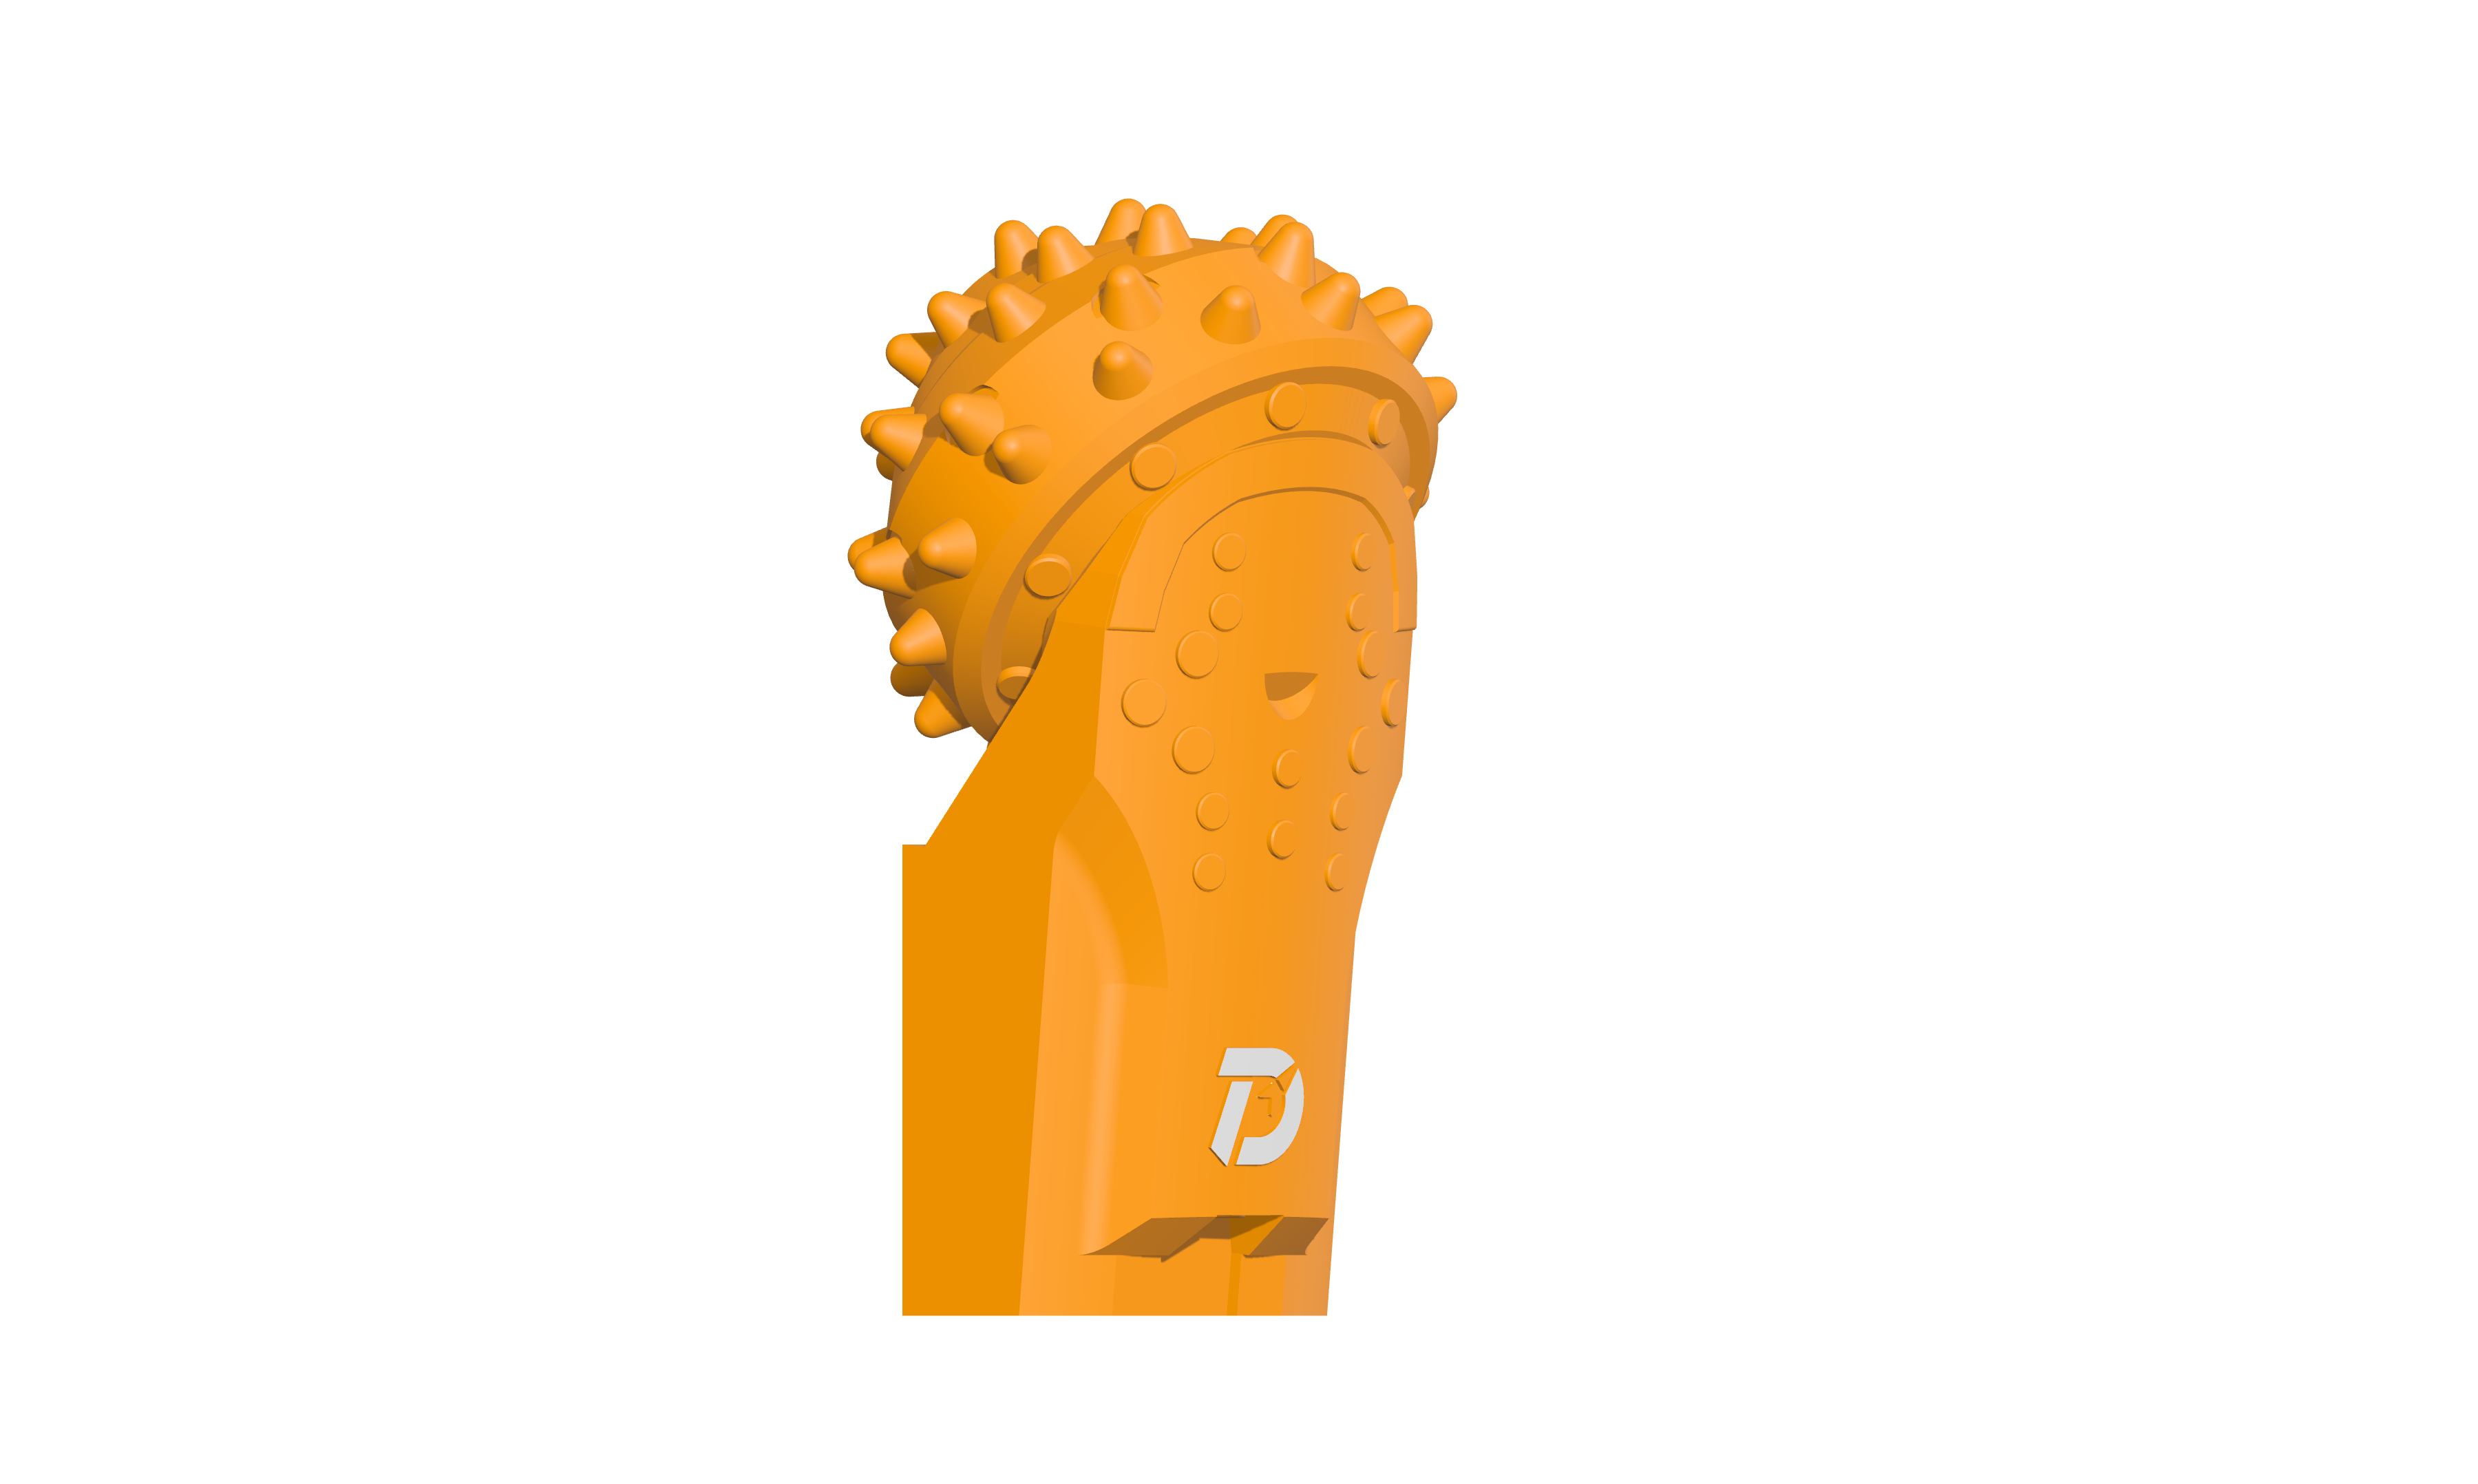
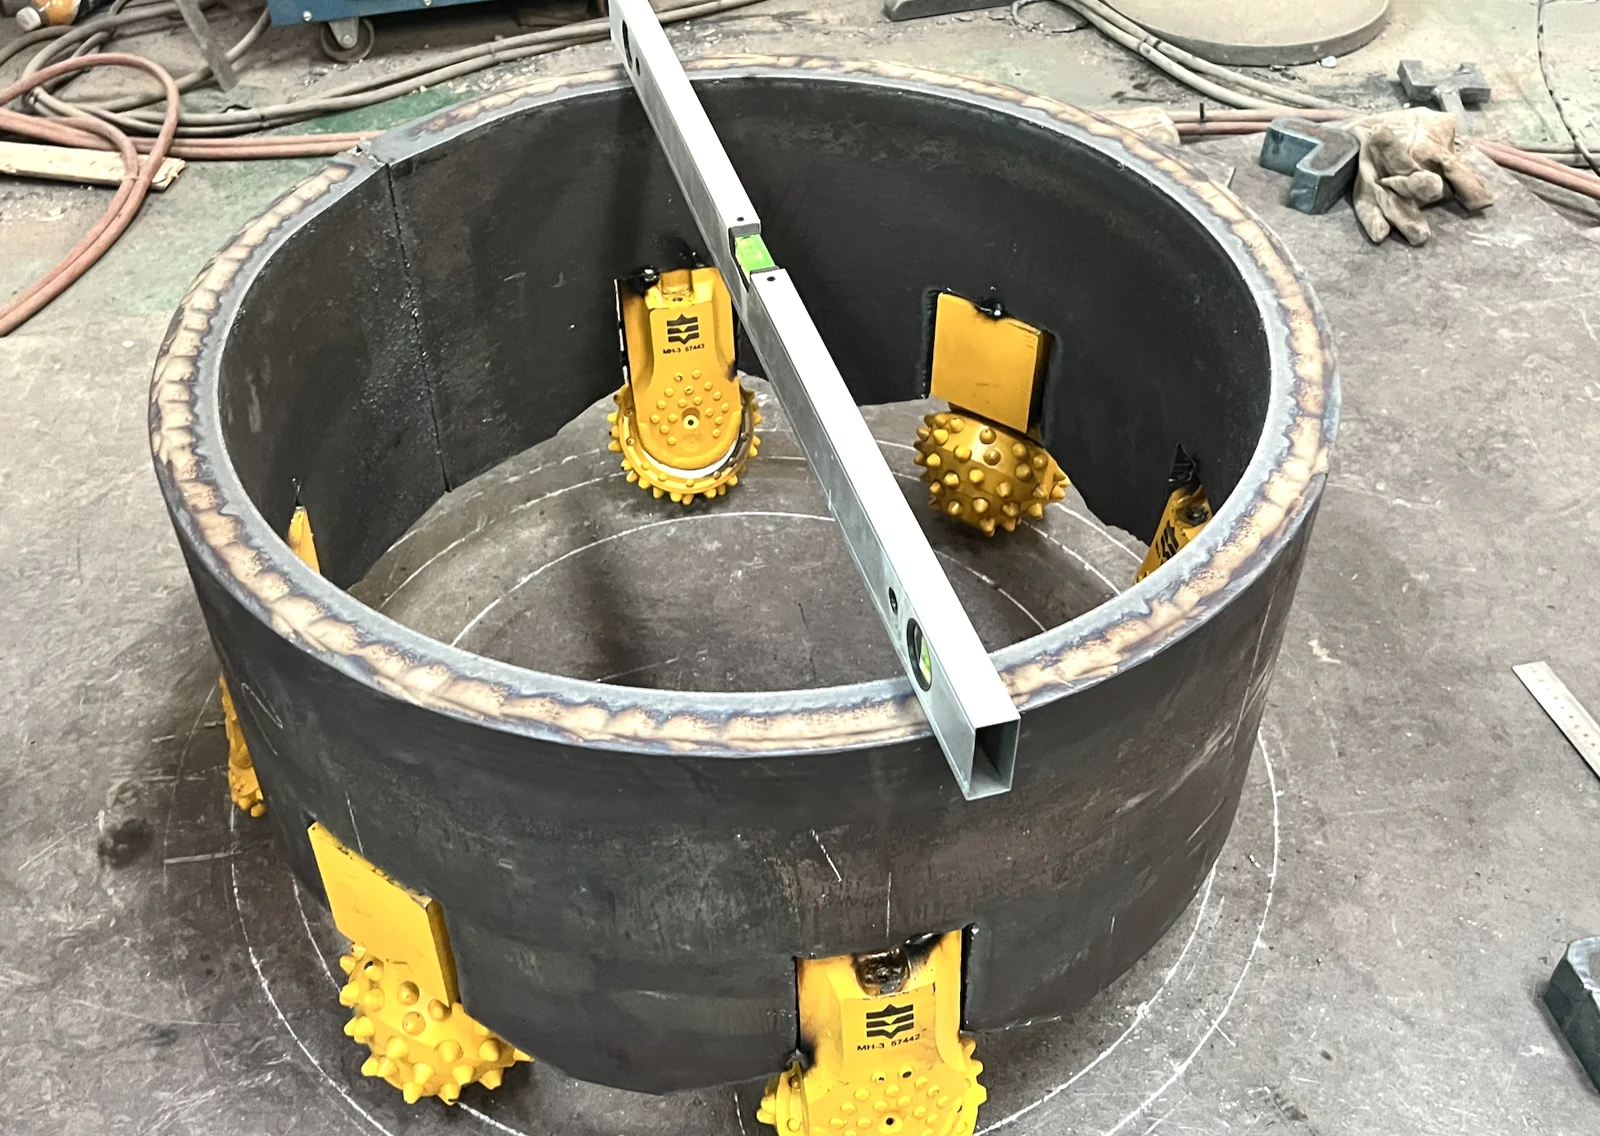
Khi thay răng quả na (chóp xoay), kiểm tra vòng cắt trước, định vị và hàn đính toàn bộ bố trí răng, rồi đo lại trước khi hàn hoàn thiện. Kiểm soát nhiệt và đường đi của dòng điện hàn để bảo vệ ổ trục và phớt đã lắp. Áp dụng bản vẽ và quy trình hàn đã thống nhất cho dụng cụ thực tế.
01
Xác định vành hiện có còn đủ điều kiện để định vị bộ phận cắt hay không
Làm sạch và kiểm tra vành cắt trước khi tháo các chóp xoay đã mòn. Đánh dấu tình trạng các cửa lắp, phần thành còn lại, mối hàn và thanh dẫn. Đo đường kính theo nhiều hướng; một lần đo bằng thước dây có thể bỏ sót biến dạng. Giữ ảnh của từng vị trí mòn để việc thay thế không làm mất bằng chứng.
Đồ gá có thể lặp lại sai lệch nếu lấy chuẩn từ vành biến dạng hoặc cửa lắp đã mòn. Sửa chữa hoặc thay thế kết cấu lắp đó trước. Thực hiện tại xưởng nếu công trường không có điều kiện tạo mặt phẳng chuẩn ổn định.
02
Kiểm soát riêng bốn yếu tố hình học
Sử dụng đồng thời bản vẽ chóp xoay đã chọn và bố trí ống khoan. Thân chân có hình dạng định sẵn có thể giúp định vị đơn giản hơn, nhưng không tự bảo đảm lắp đúng trên mọi vành.
| Yếu tố kiểm soát | Nội dung kiểm tra | Sai lệch có thể bị bỏ sót |
|---|---|---|
| Bán kính cắt | Các điểm làm việc phía trong và phía ngoài tính từ cùng một tâm đã xác minh. | Đường kính vành thép đúng nhưng biên cắt sai. |
| Độ nhô | Các điểm tương ứng trên bộ phận cắt tính từ một mặt phẳng đã xác định. | Một chóp xoay chạm đá sớm hơn các chóp xoay lân cận theo thiết kế. |
| Góc làm việc | Các mặt chuẩn quy định của thân chân và bố trí đã chọn. | Thân chân có vẻ đã tựa đúng nhưng được lắp với góc nghiêng sai. |
| Hướng lắp theo phương ngang | Quan sát ngang qua thân chân và dọc theo cửa lắp. | Một chóp xoay bị xoay lệch nhưng vẫn đạt khi chỉ kiểm tra bán kính. |
So sánh các điểm tương ứng trong từng hàng theo thiết kế. Hàng trong và hàng ngoài có thể có hình học thiết kế khác nhau. Bán kính khớp không chứng minh độ nhô hoặc góc làm việc đã đúng.
Ba quan hệ đo cần ghi lại trước khi thay chóp xoay
Ghi chép về đồ gá của chúng tôi liên kết ba phép đo: mặt bắt đầu đo chiều cao, tâm dùng để xác định vị trí theo bán kính, và vị trí đồ gá so với cả hai chuẩn đó.
Trong hướng dẫn thay thế tại công trường của chúng tôi:
- Chuẩn chiều cao. Bắt đầu từ mặt liên kết phía trên và chuyển phép đo dọc theo thân ống khoan về phía các cửa lắp. Đánh dấu chuẩn cho mặt đồ gá.
- Chuẩn tâm. Xác lập chuẩn tại miệng ống khoan để kiểm tra riêng vị trí đồ gá theo bán kính.
- Kiểm tra đồ gá. Tại mỗi vị trí, kiểm tra đồ gá theo cả dấu chiều cao và khoảng cách đến tâm. Kiểm tra lại tâm sau mọi va chạm hoặc dịch chuyển trước khi lặp lại các phép đo theo bán kính.
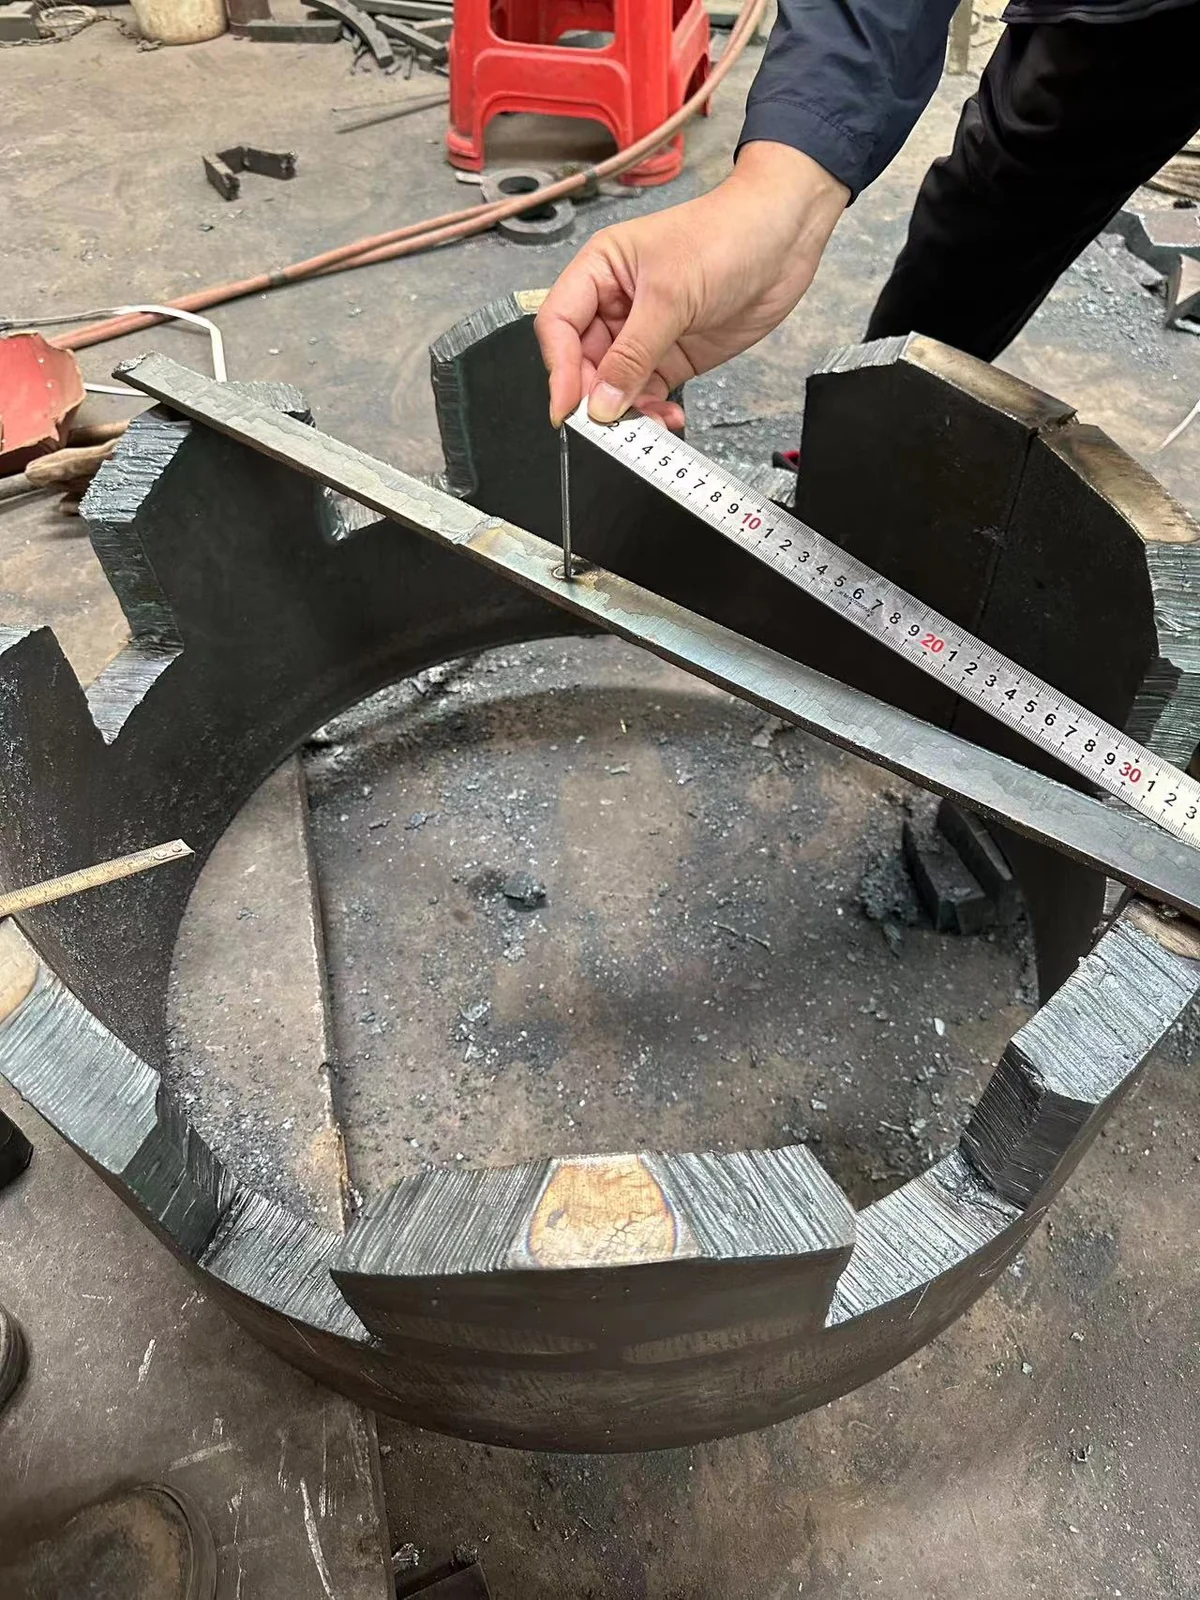
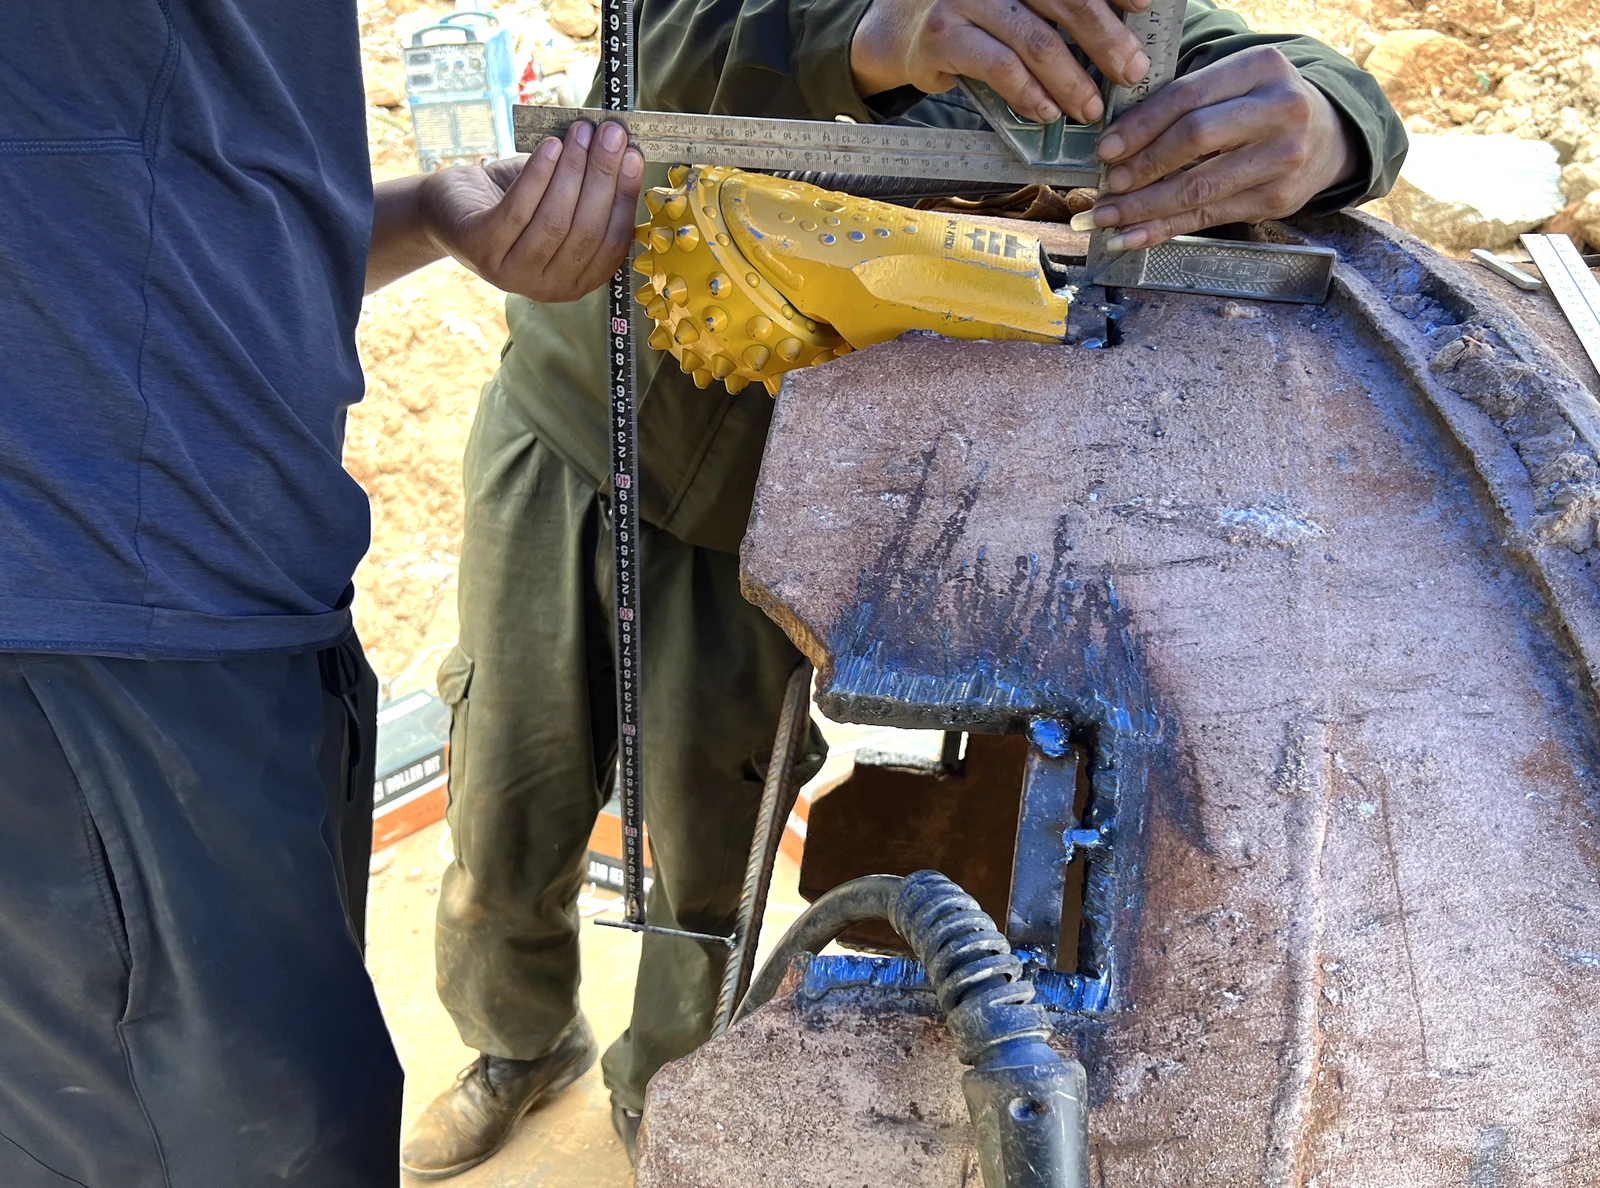
Vì vậy, ảnh toàn bộ ống khoan cần được xem cùng ảnh cận cảnh chóp xoay. Ảnh nhìn ngang cho thấy điểm bắt đầu đo chiều cao. Ảnh nhìn vào miệng ống cho thấy tâm và vị trí quanh vành. Ảnh cận có thước tỷ lệ cho thấy cửa lắp và các điểm đang đo. Dùng cùng một số vị trí cho các ảnh này.
03
Hàn đính toàn bộ bố trí trước khi hàn hoàn thiện
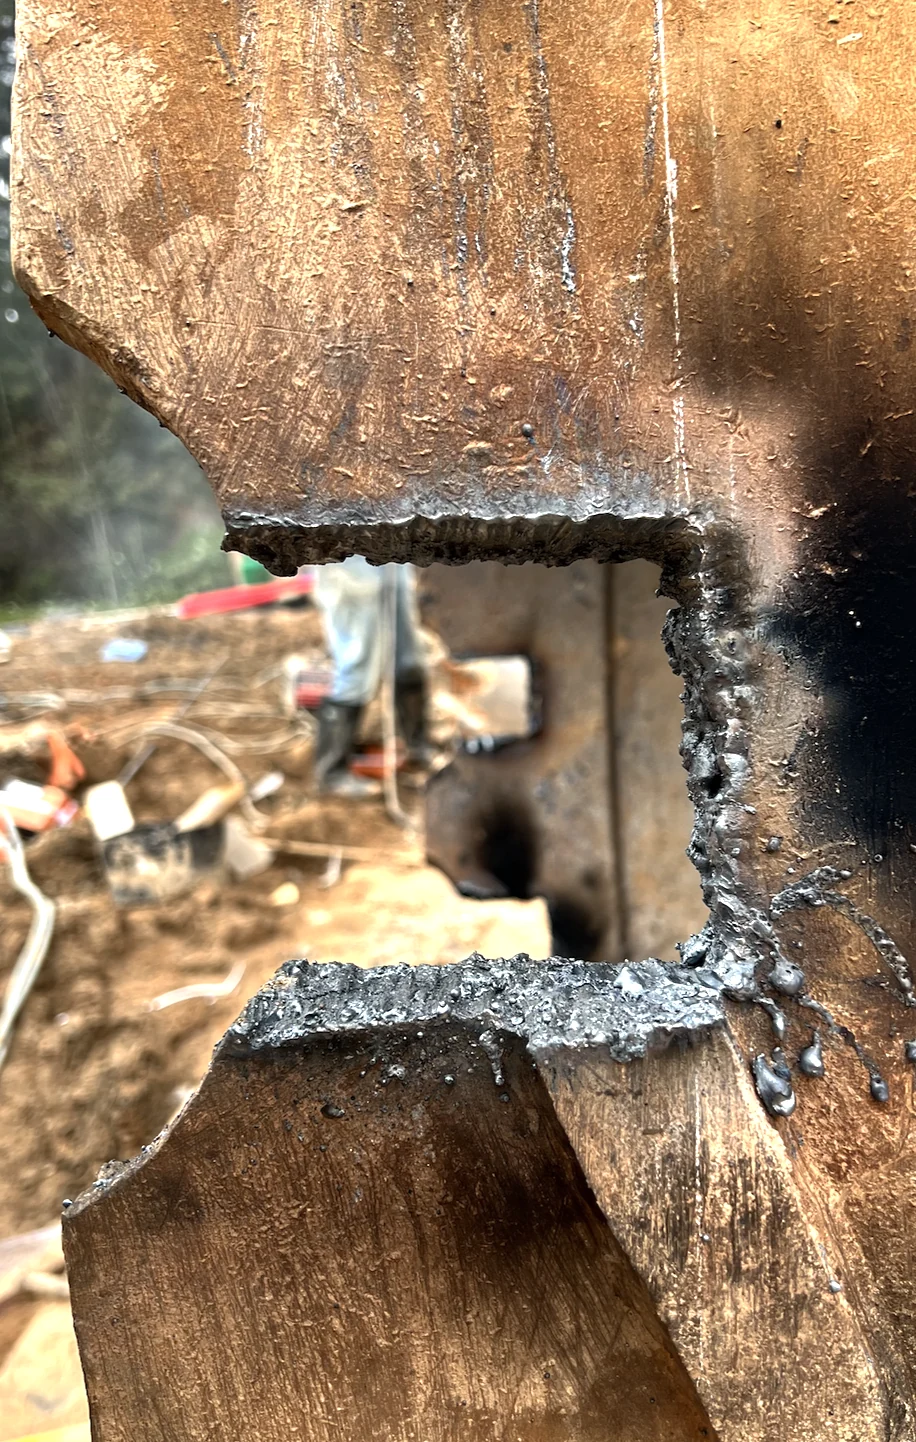
Cửa lắp trong ảnh vẫn còn xỉ và mép cắt không đều. Làm sạch các vị trí này trước khi đo kích thước cuối cùng: thân chân tựa lên một điểm nhô cao có thể dịch chuyển khi đắp mối hàn. Đối chiếu phần cửa lắp và các mặt tựa còn tốt với bản vẽ chi tiết thay thế. Cửa lắp quá lớn cần được sửa vành phù hợp, không thể chỉ bù bằng thêm mối hàn.
Định vị các chóp xoay đầu tiên ở hàng trong và hàng ngoài theo tâm và mặt phẳng đã xác minh, rồi tiếp tục quanh vành. Kiểm tra toàn bộ bộ chóp xoay đã hàn đính trước khi hàn hoàn thiện; không lấy đường bao cũ của một thân chân khác làm mẫu định vị.
Dùng mặt chuẩn MH-1 / MH-3 để kiểm tra chéo
Sau khi định vị bằng hàn đính, so sánh toàn bộ bố trí. Với bố trí MH-1 / MH-3 được mô tả trong ghi chép, khi thành ống khoan không bị biến dạng đáng kể, so sánh hai đặc điểm tại các vị trí tương ứng trong cùng một hàng: quan hệ song song giữa mặt chuẩn được chỉ định và thành ống, cùng chiều cao phần mặt chuẩn nhô ra so với thành ống. Nếu một vị trí khác biệt, kiểm tra lại vị trí đó theo tâm, chuẩn chiều cao và tình trạng thành ống tại chỗ. Dùng bản vẽ tương ứng để xác định điểm đo và giới hạn nghiệm thu.

Ghi lại các vị trí đã được chấp nhận trước khi di chuyển ống khoan để hàn, rồi xác nhận các mối hàn đính vẫn giữ đúng vị trí đó.
04
Bảo vệ cả chóp xoay đã lắp ráp và mối hàn
Ổ trục, phớt và chất bôi trơn đã nằm bên trong cụm lắp ráp. Cần kiểm soát nhiệt truyền đến các bộ phận này đồng thời bảo đảm mối nối đạt độ bền yêu cầu.
Lập trình tự hàn cân bằng, phân bố quanh vành, có thời gian nghỉ giữa các giai đoạn. Trước khi bắt đầu, xác định trình tự, vật liệu hàn, giới hạn nhiệt độ, điểm đo và phương pháp làm nguội phù hợp với vật liệu thực tế và chóp xoay đã lắp ráp.
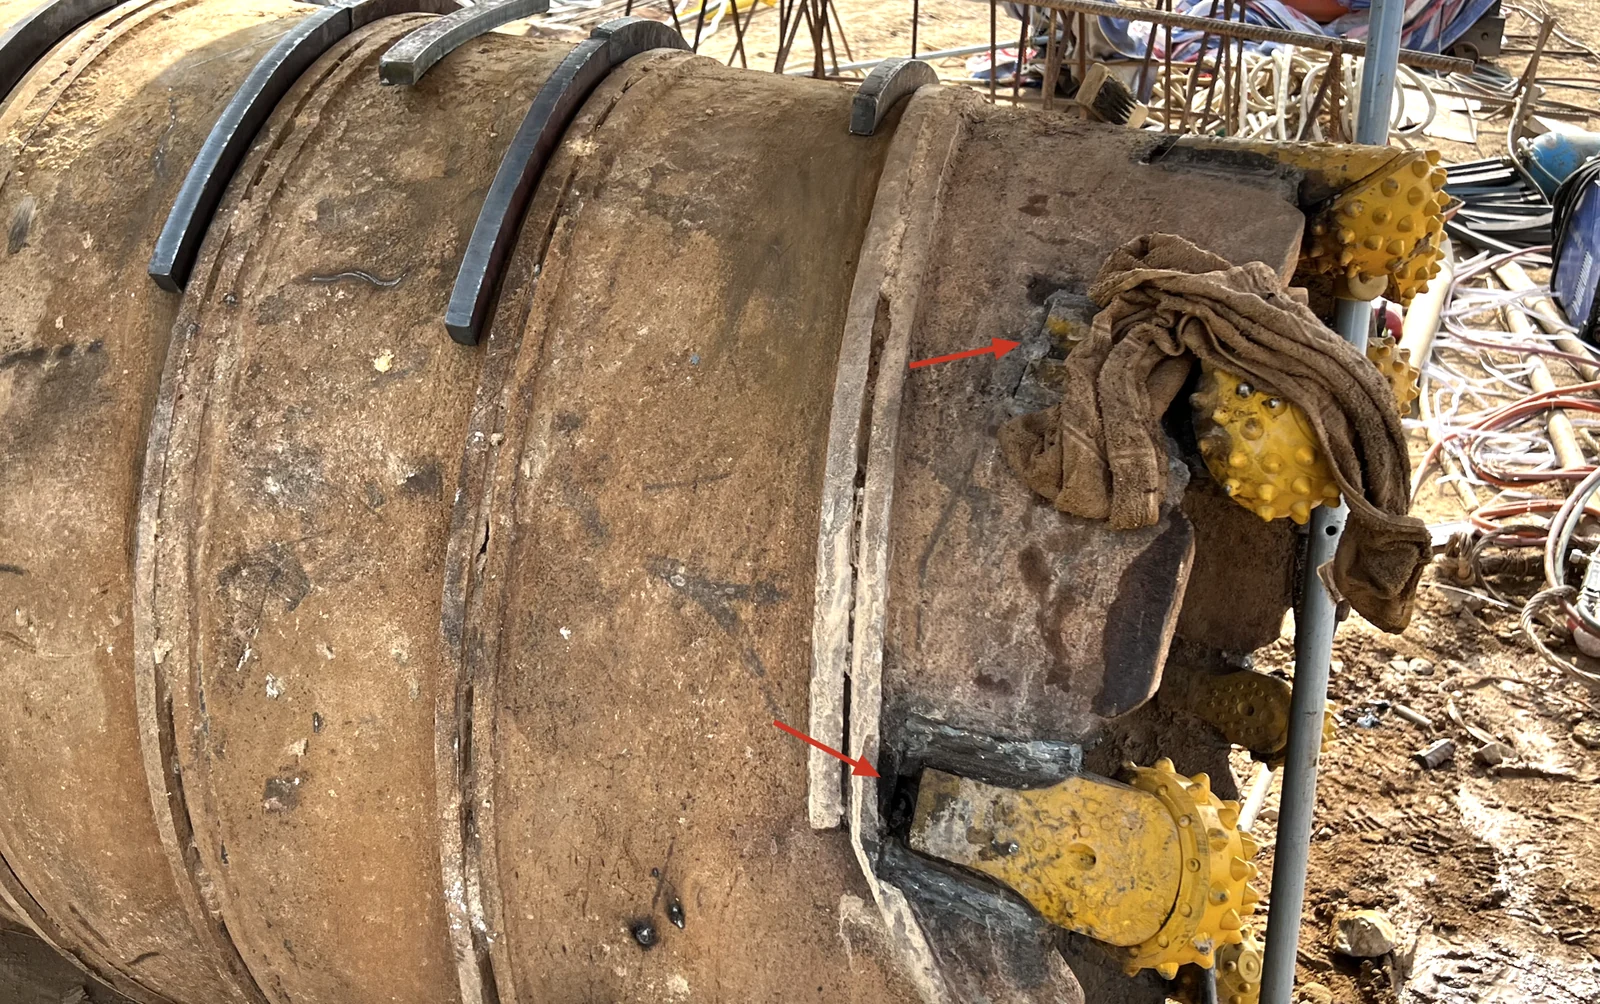
Ảnh cho thấy vị trí bảo vệ nhưng không quy định quy trình hàn hoặc giới hạn nhiệt độ. Tuân theo cách kiểm tra nhiệt độ và phương pháp bảo vệ đã thống nhất; tạm dừng nếu không duy trì được. Không suy ra hướng dẫn làm nguội bằng vải ướt hoặc ngâm nước từ ảnh này.
05
Kiểm tra toàn bộ cụm cắt trước khi cho phép sử dụng
Sau khi hàn và hoàn tất giai đoạn làm nguội quy định, kiểm tra lại hình học từ cùng các chuẩn. Kiểm tra mối nối hoàn thiện theo yêu cầu nghiệm thu hàn đã thống nhất và kiểm tra chóp xoay xem có lực cản quay bất thường, độ rơ hoặc hư hỏng nhìn thấy được không. Chỉ riêng việc đầu chóp quay tự do không xác minh được tình trạng bên trong của cụm đã chịu nhiệt.
Không đưa ống khoan vào sử dụng nếu có mối nối đáng ngờ, vị trí nằm ngoài giới hạn bản vẽ hoặc tình trạng chóp xoay thay đổi trong quá trình lắp. Xử lý phát hiện đó thay vì điều chỉnh thông số vận hành để bù cho lỗi lắp đặt.
Xem hồ sơ hỗ trợ định vị và hàn tại Hồ Nam và hồ sơ lắp MH-3 tại Tảo Trang để đối chiếu với công việc lắp đặt thực tế.