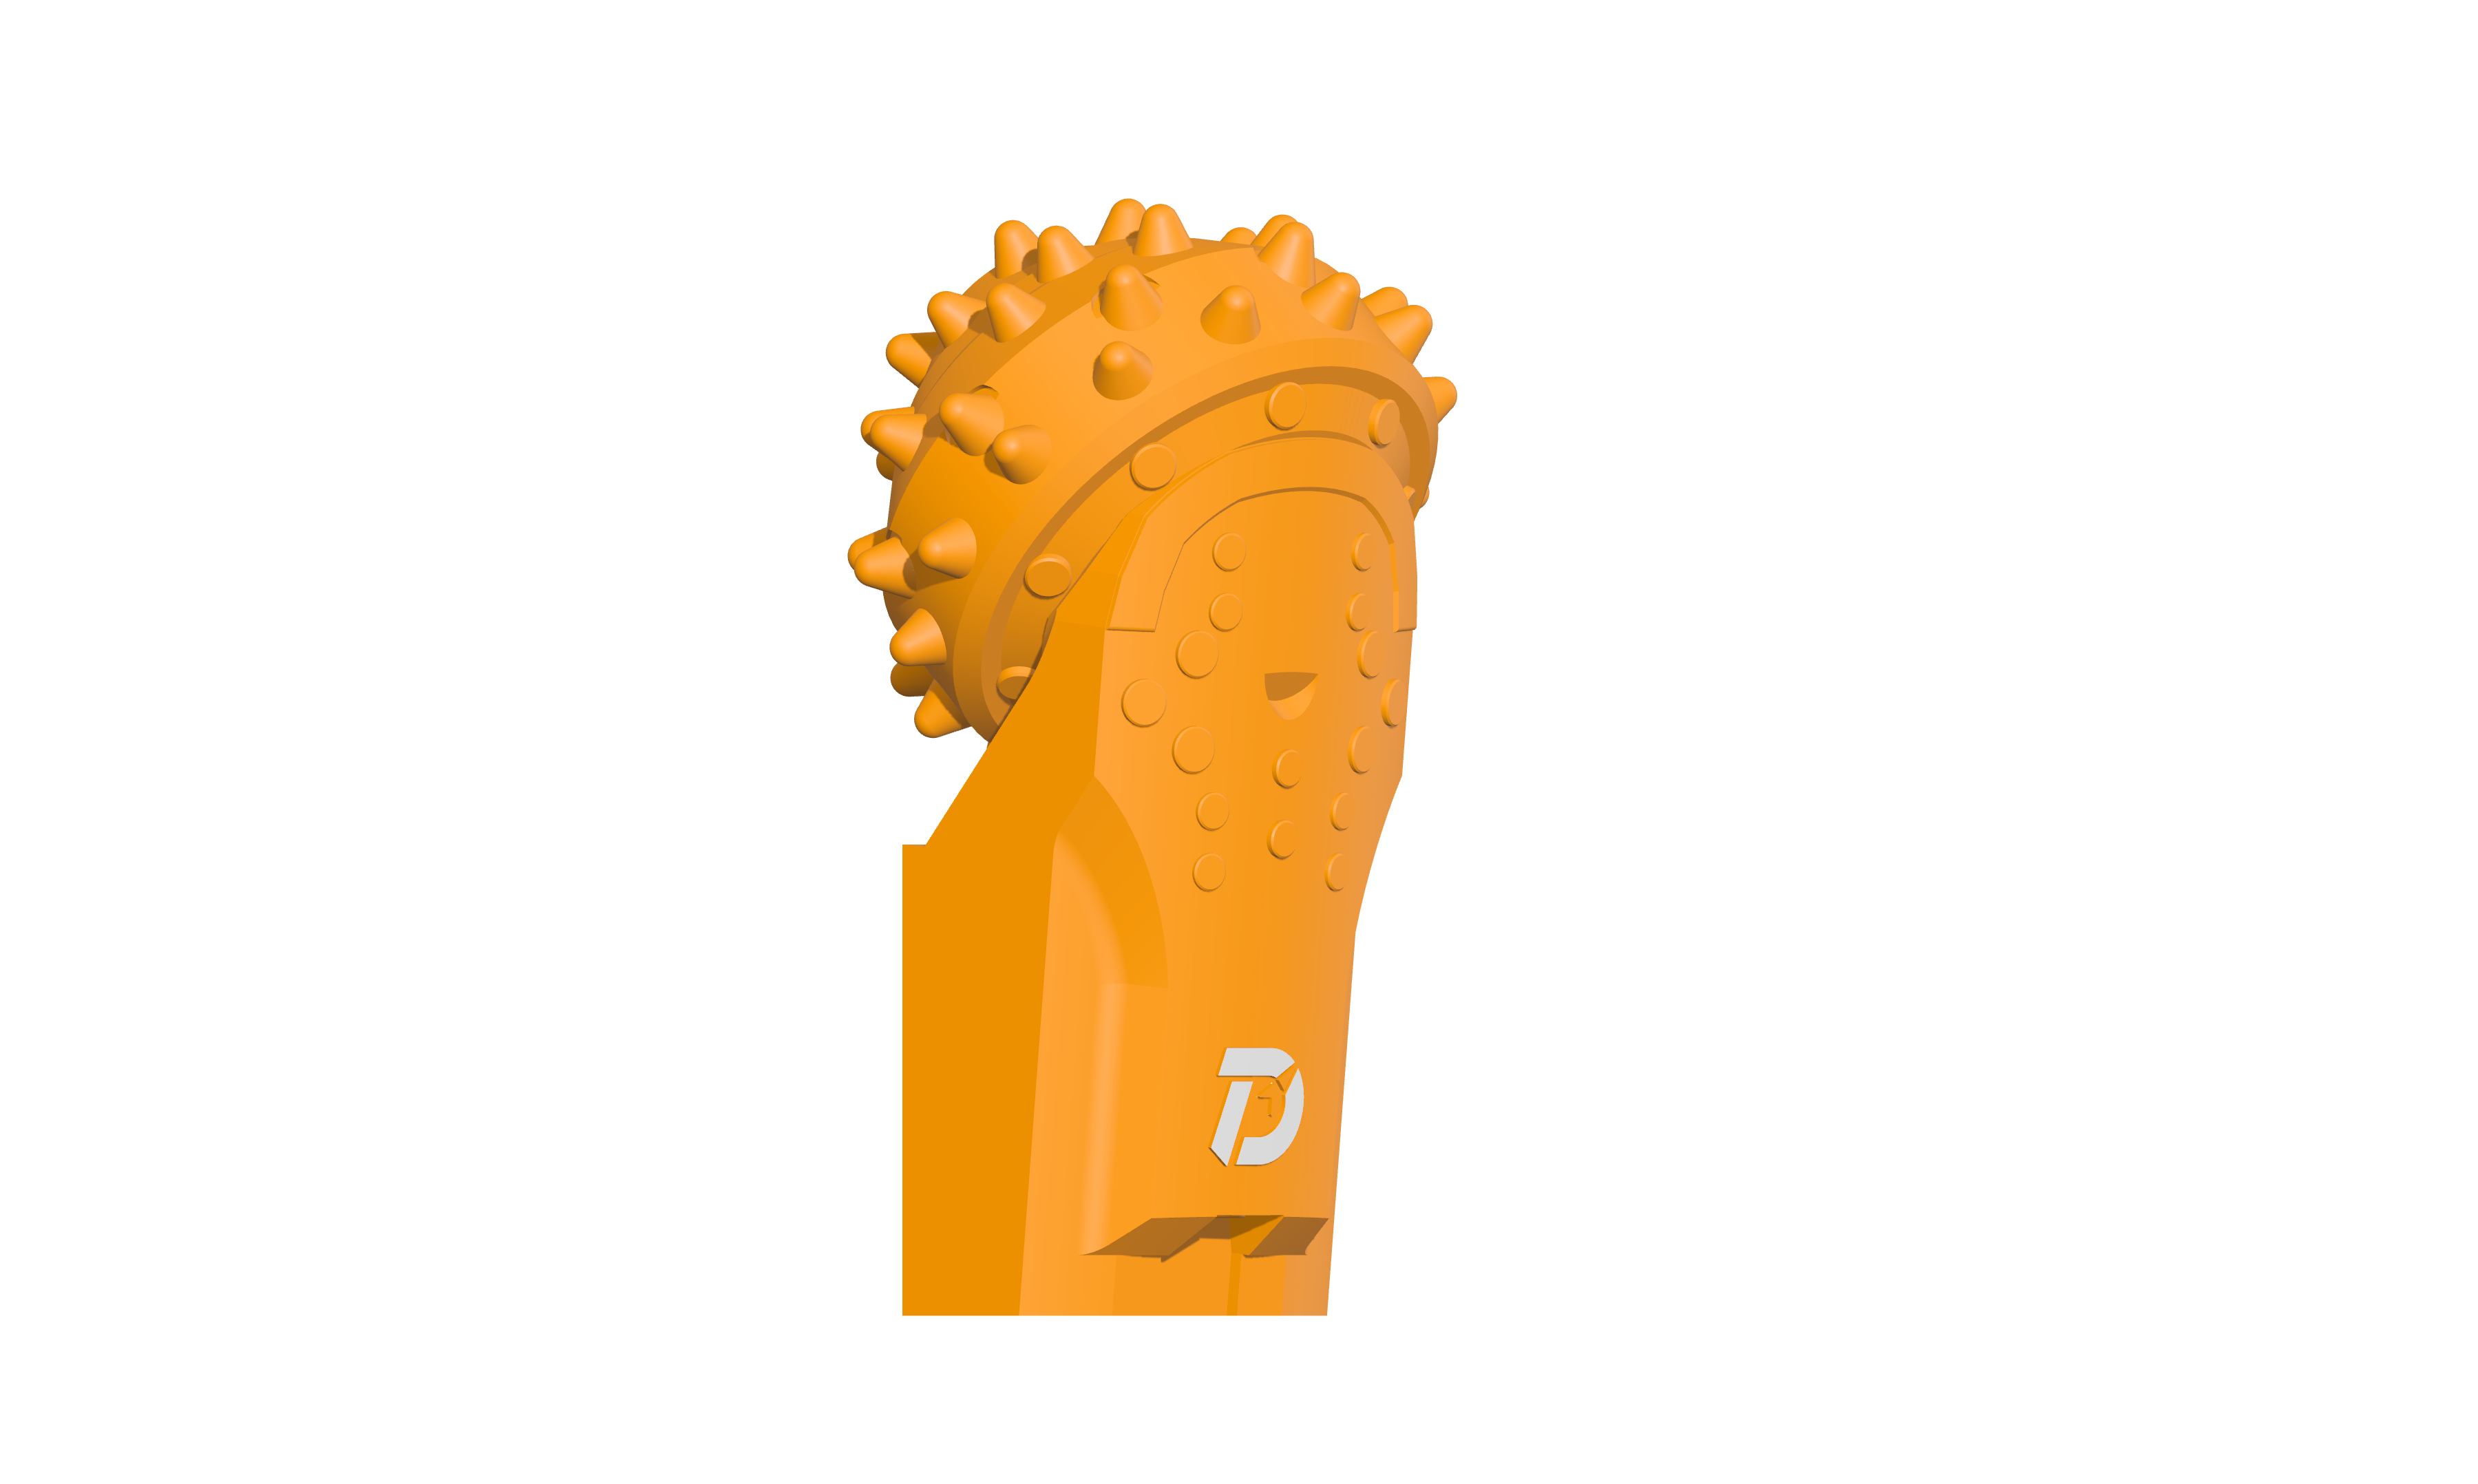
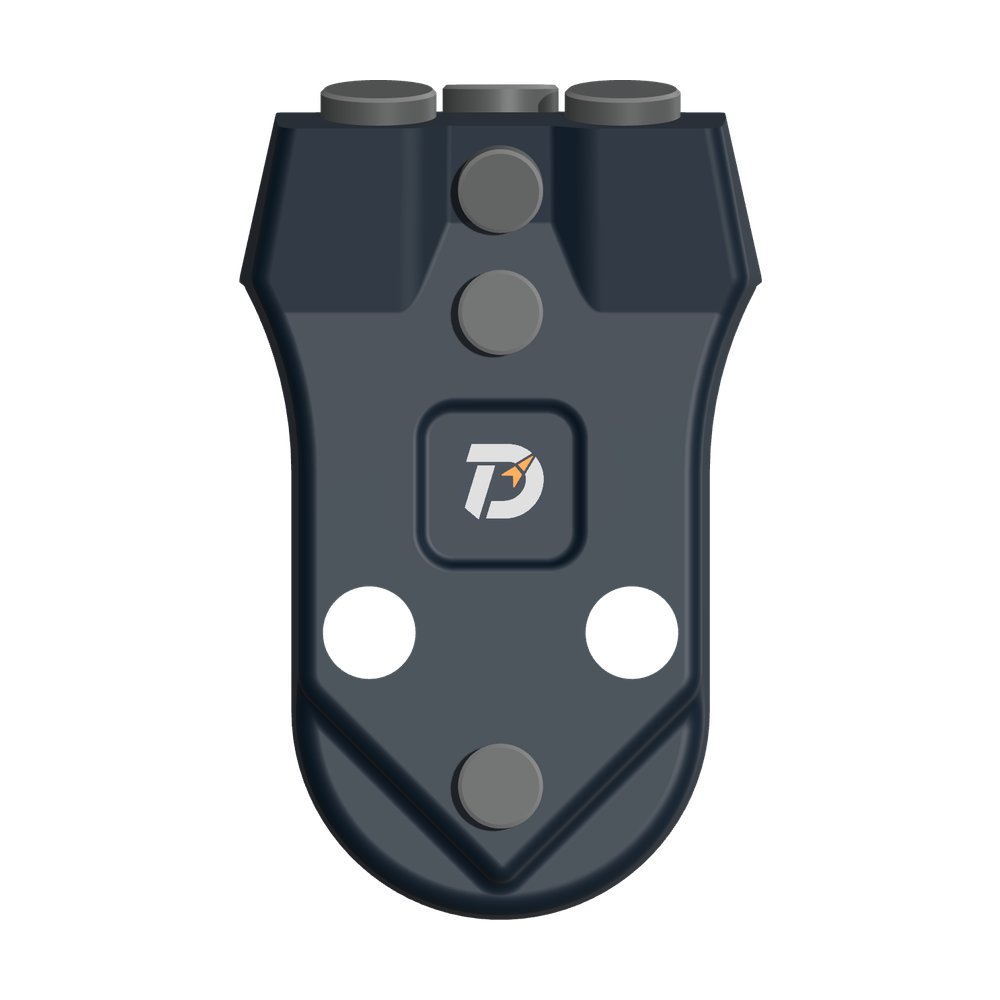
 Răng ống vách WS39
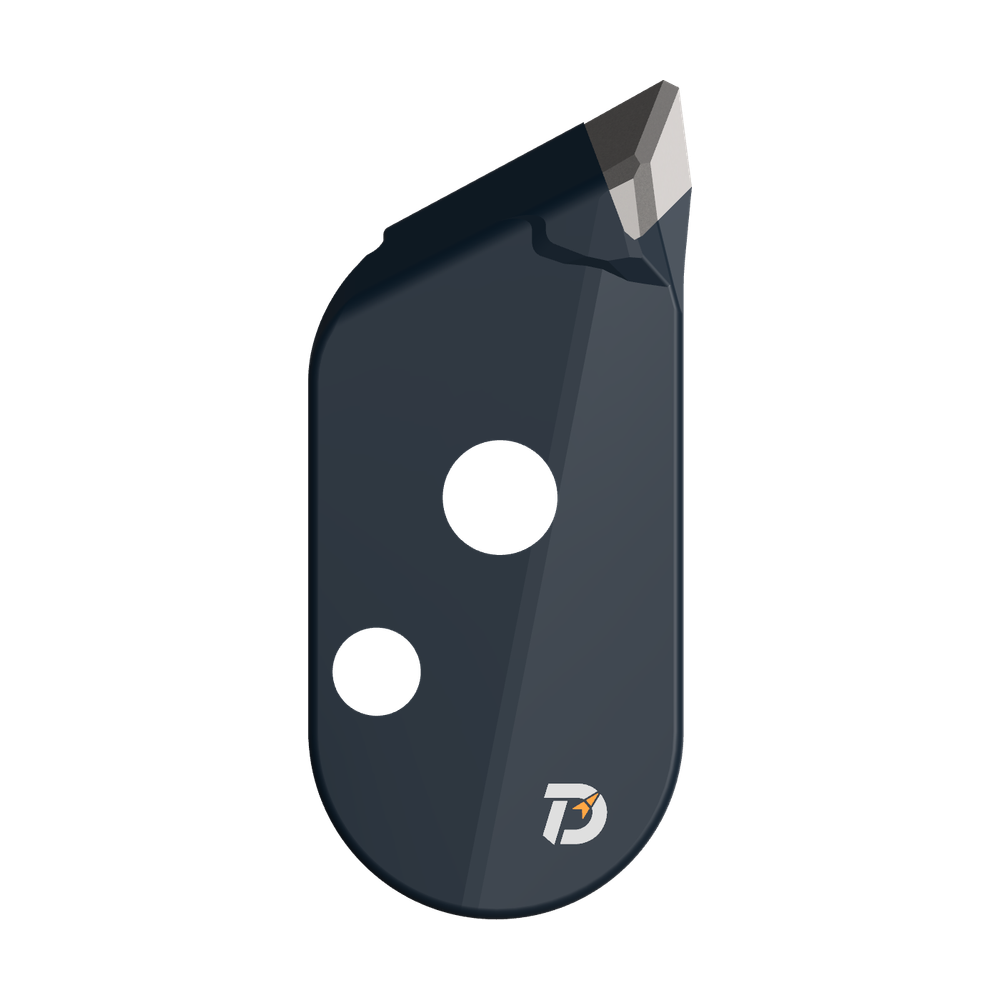 Răng cắt JM
 Răng đạn B47K22
Trước khi lắp chóp xoay mới, kiểm tra vành cắt để phát hiện biến dạng, rãnh mở mòn và cánh dẫn hư hỏng. Phần nền lắp có thể cần sửa chữa trước khi thay bộ phận cắt.
Hình học vành có phù hợp với phương án cải tạo dự kiến không?
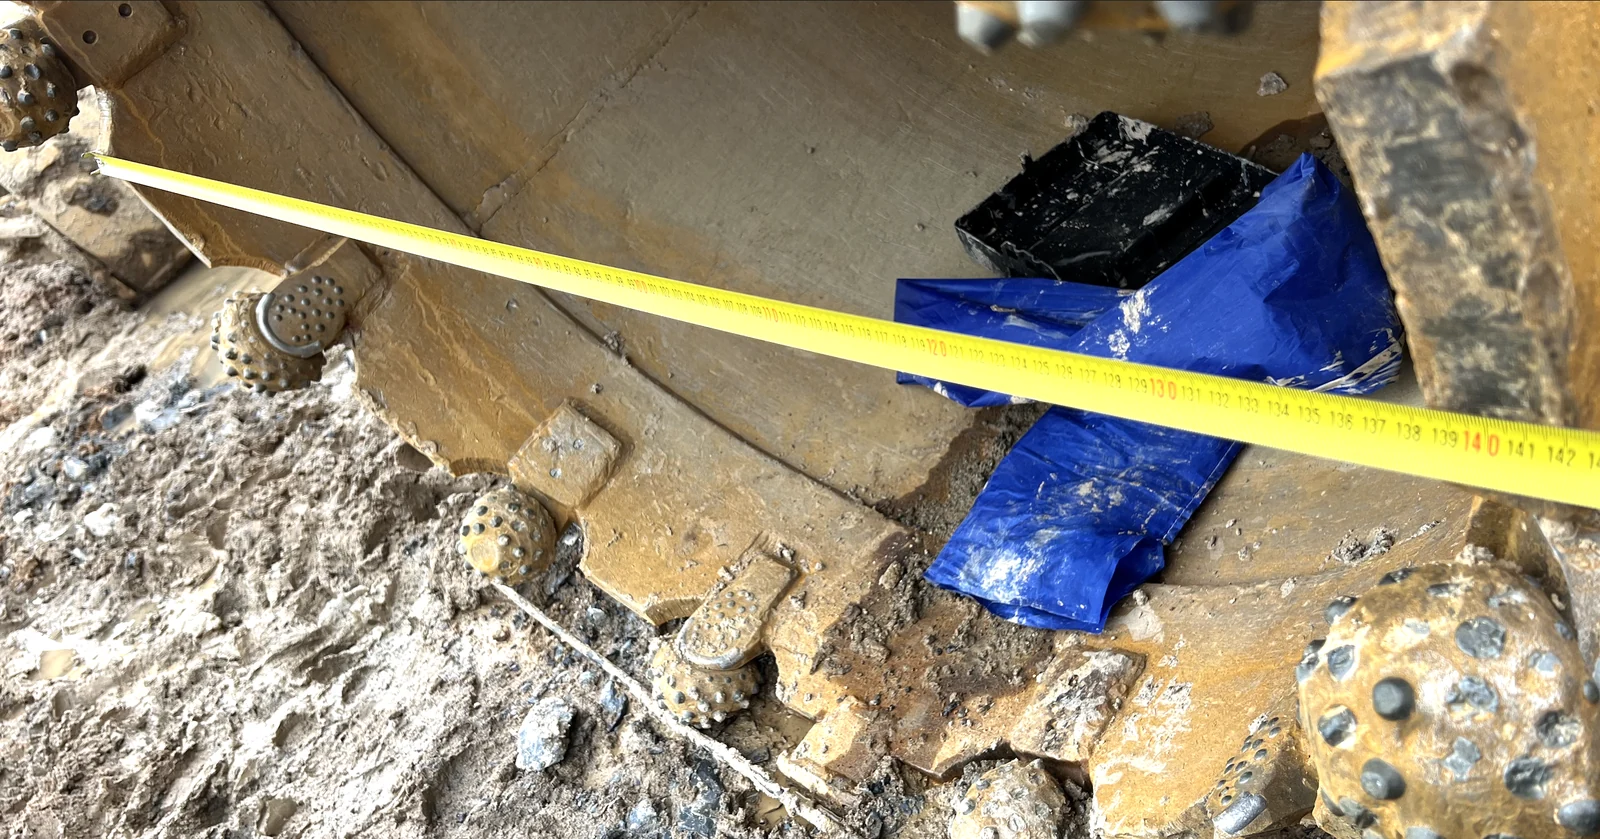
Kiểm tra vành, mối hàn và vùng mòn. Đo đường kính theo các hướng đã đánh dấu để phát hiện biến dạng, rồi đối chiếu với bản vẽ được chọn và giới hạn nghiệm thu.
Không coi một phép đo thước dây là bằng chứng về độ tròn. Nếu vành không tạo được chuẩn yêu cầu, cần giải quyết việc sửa hoặc thay vành trước khi định vị chóp xoay mới.
Xem khảo sát đo ống khoan 1,500 mm: kích thước vành, hư hỏng bộ phận cắt và phương án lắp đề xuất.
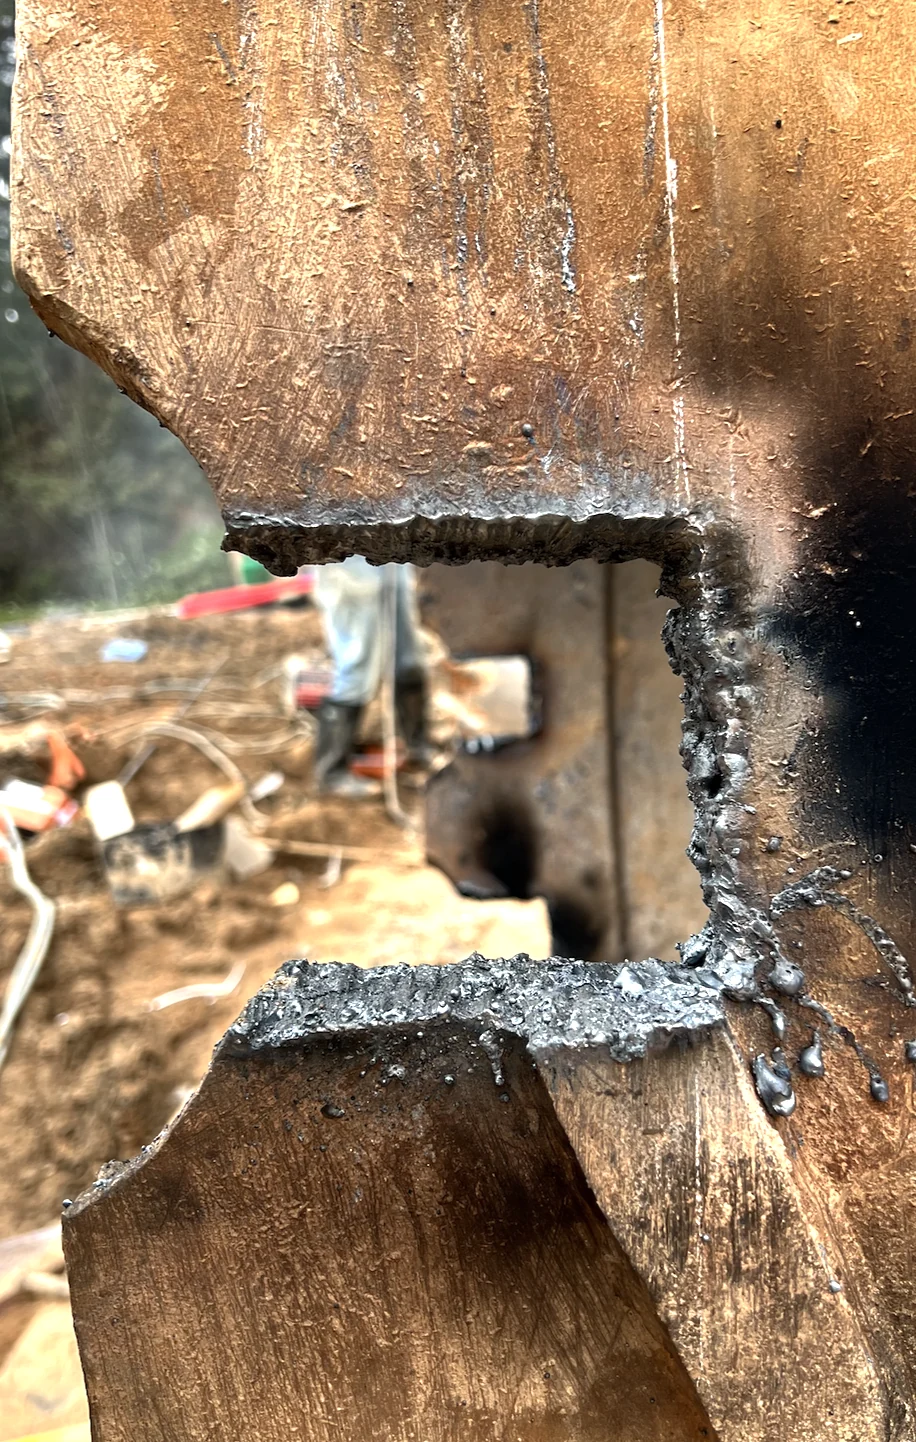
Chân chóp mới có tựa đúng trong rãnh mở cũ không?
Loại bỏ xỉ và ba via để đánh giá mặt tựa và rãnh mở. Đo chiều rộng, độ sâu rãnh mở theo chân chóp mới và vị trí yêu cầu.
Rãnh mở rộng ra do lần lắp hoặc tháo trước có thể không đáp ứng mối lắp dự kiến. Ghi quyết định sửa chữa và hình học mặt tựa cuối cùng thay vì ép chi tiết mới vào đường bao cũ.
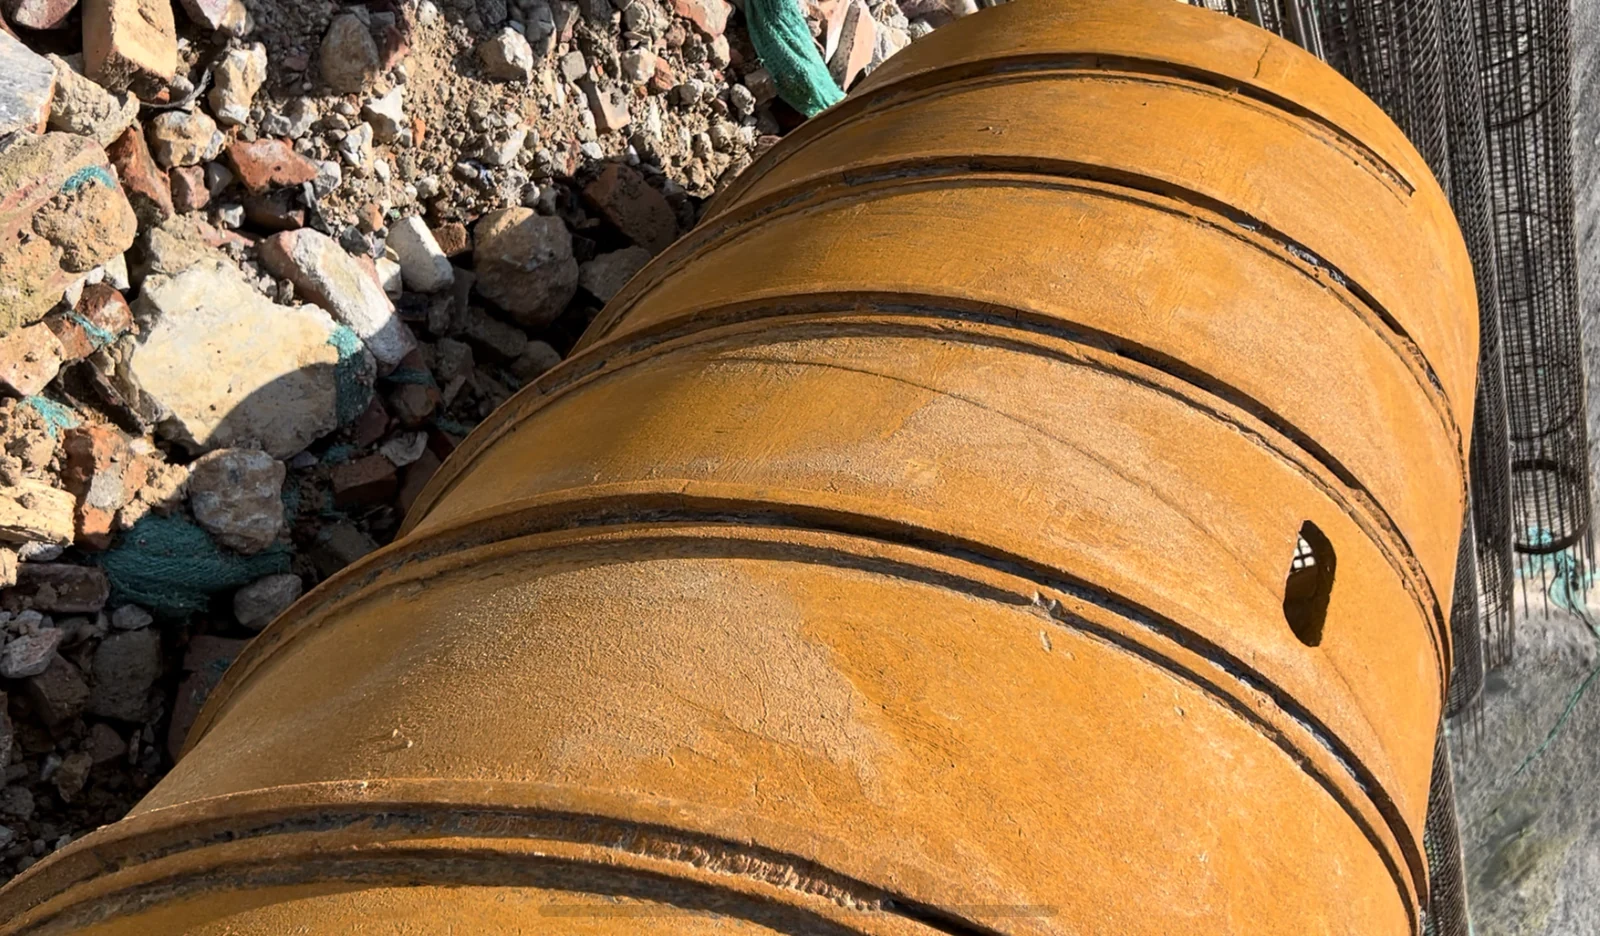
Cánh dẫn và quỹ đạo cắt của dụng cụ phối hợp còn phù hợp không?
Kiểm tra các cánh dẫn mùn bên ngoài, ghi kích thước còn lại và hư hỏng. Xem xét vị trí của chúng cùng bộ phận cắt và dụng cụ phá lấy lõi phối hợp, nếu có.
Xác nhận đường kính cắt lớn nhất thực tế và bề rộng rãnh vành khuyên. Chỉ đường kính cọc danh nghĩa không xác lập được khe hở hoặc cho biết toàn bộ bố trí sau sửa có phù hợp với công việc dự kiến hay không.
Theo dõi đợt thay chóp xoay MH-3 trên ống khoan 1,200 mm tại công trường: thân ống được tái sử dụng; các lần kiểm tra sau đó so sánh quỹ đạo cắt của cả hai ống khoan và theo dõi độ mòn.
Từ hồ sơ sửa chữa
Một ống khoan cũ, từ khảo sát đến lắp ghép
Hồ sơ công trường cho một ống khoan được mô tả là 1,400 × 2,000 mm theo dõi thân ống được giữ lại qua quá trình kiểm tra và cải tạo. Dải dẫn mòn và việc thiếu dao gạt được đưa vào phạm vi sửa chữa, cùng đề xuất bộ mười hai chóp xoay và ba dao gạt.
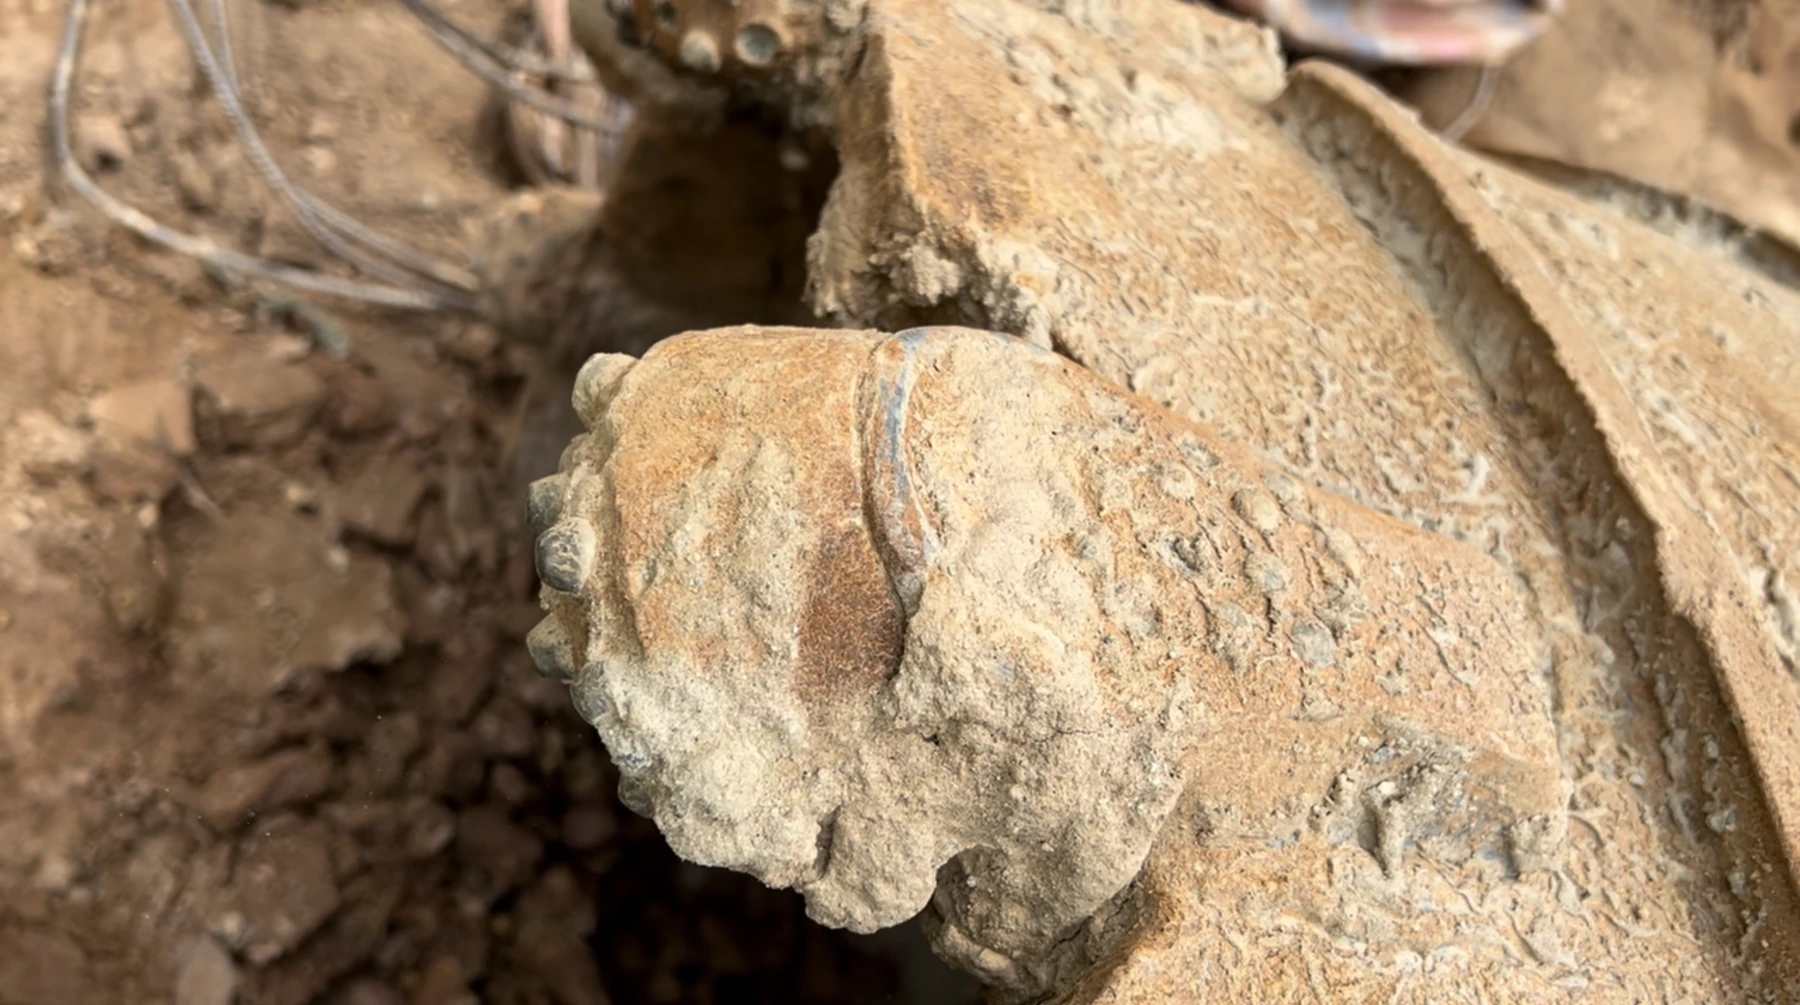
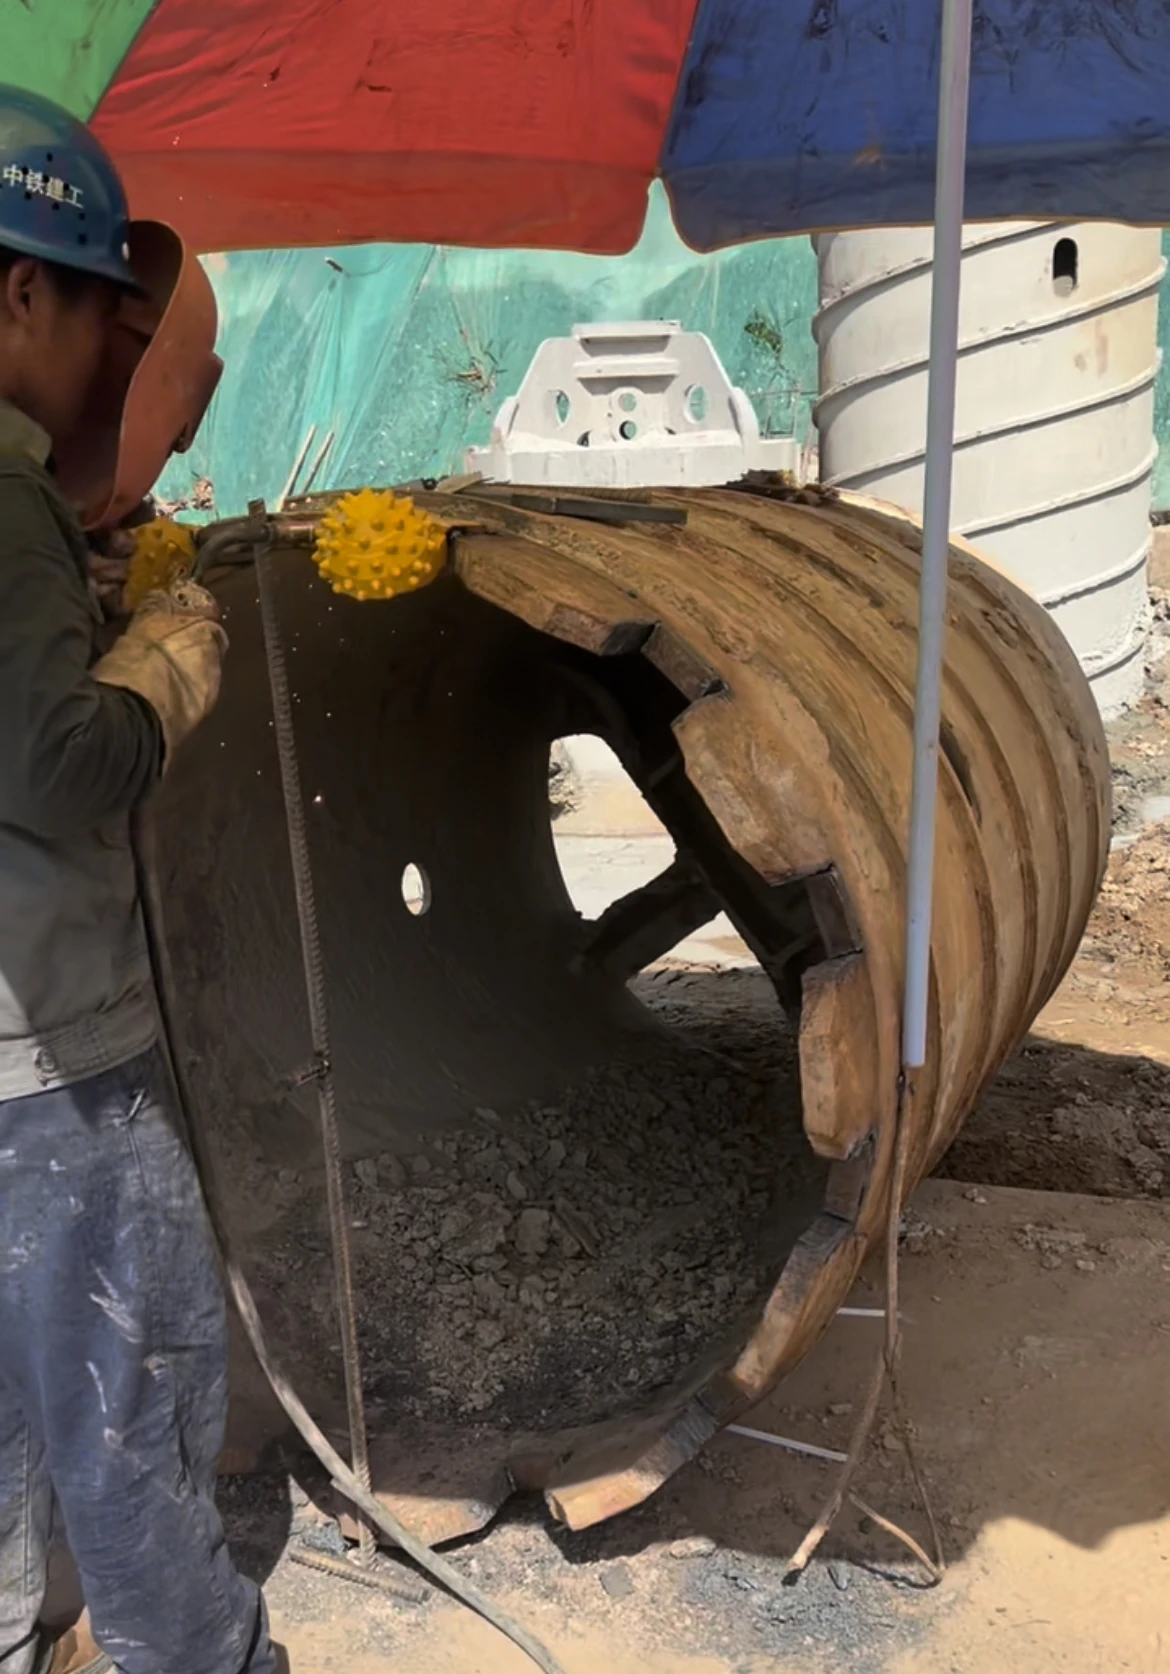
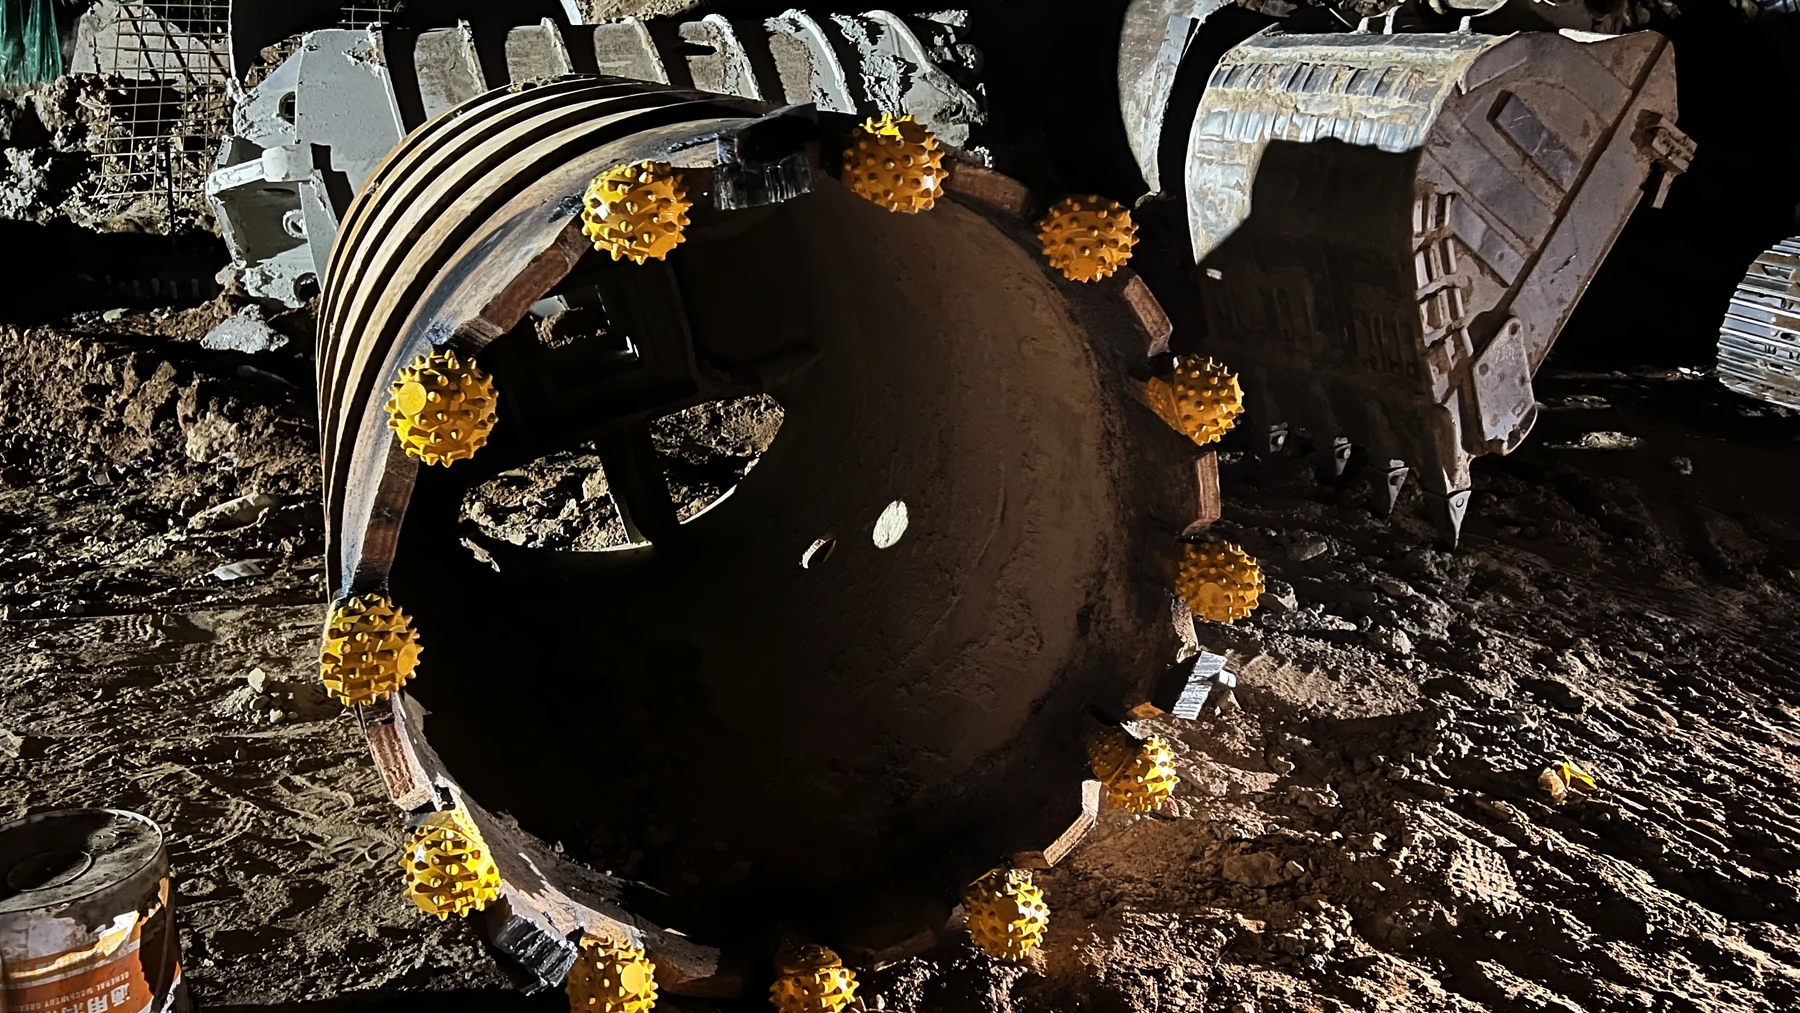
Những gì đã được đo và kiểm tra trong đợt cải tạo này?
| Hạng mục | Tình trạng hoặc quyết định được ghi nhận |
|---|---|
| Dải dẫn | Chiều cao còn lại: 15–20 mm. Hồ sơ dùng 30 mm làm chuẩn tham chiếu và đưa việc phục hồi dải dẫn vào đánh giá. |
| Đường kính vành cắt | Khoảng 1,296 mm so với chuẩn 1,300 mm được nêu. Ghi chú xem xét khả năng mòn hoặc sai khác chế tạo; đây không phải dung sai nghiệm thu. |
| Rãnh mở và chiều sâu chôn chân chóp | Ghi chú nêu độ sâu rãnh mở hiện có 170 mm, khuyến nghị ban đầu 130 mm và đề xuất chiều sâu chôn chân chóp 140 mm ở giai đoạn sau. Chúng thuộc các giai đoạn khác nhau; không giá trị nào nên được sao chép làm kích thước lắp cuối cùng nếu chưa có bản vẽ đã thống nhất và số đo hoàn thiện. |
| Quỹ đạo cắt | Đề xuất giảm bề rộng rãnh vành khuyên từ 120 xuống 118 mm. Không có so sánh khoan có ghi thời gian được cung cấp để kiểm chứng tác động dự kiến. |
Trình tự công việc trong hồ sơ: làm sạch vành và các rãnh cắt; xác nhận rãnh mở, chiều dày đệm và độ nhô bộ phận cắt; xác lập tâm; định vị chóp xoay trong và ngoài đầu tiên; kiểm tra đường kính cắt lớn nhất và nhỏ nhất, độ nhô, độ lệch dọc trục và góc trước khi hoàn thiện mối hàn và lắp dao gạt.
Ảnh hoàn thiện ghi lại việc lắp ráp. Chúng không xác nhận nghiệm thu kích thước cuối cùng, số mét khoan sau đó hay tuổi thọ. Hồ sơ ghi công việc tại công trường diễn ra ngày 24 tháng Tám nhưng không nêu năm.
Chóp xoay mới, sửa vành hay thay vành cắt?
Kiểm tra kết cấu thép giữ lại trước khi chọn phạm vi cung cấp. Xem xét dụng cụ thực tế và bản vẽ; chỉ đường kính danh nghĩa không thể quyết định.
| Phạm vi cần trao đổi | Khi nào có thể phù hợp | Những gì xác định nội dung báo giá |
|---|---|---|
| Chóp xoay thay thế | Vành, rãnh mở và hình học chuẩn vẫn phù hợp sau kiểm tra. | Các vị trí bộ phận cắt bị ảnh hưởng, chi tiết lắp ghép và phụ tùng cần thiết. Xem kiểm tra thay thế từng chóp xoay. |
| Sửa vành và lắp chóp xoay mới | Kiểm tra xác nhận vành giữ lại có thể sửa để đáp ứng yêu cầu lắp và hình học đã thống nhất. | Tình trạng đo được, bản vẽ và quy trình sửa chữa, cùng các kiểm tra trước khi lắp. |
| Thay vành cắt | Vành hiện có không thể khôi phục theo yêu cầu đã thống nhất, hoặc việc chuyển đổi cần bố trí khác. | Kết nối với thân ống giữ lại, bố trí bộ phận cắt, quỹ đạo cắt và các chi tiết bao gồm. |
Nếu thân ống hoặc kết nối truyền động cũng không phù hợp, đưa toàn bộ ống khoan vào đánh giá. Phạm vi thống nhất cần xác định rõ những gì được giữ lại, sửa chữa và cung cấp mới.
Chuẩn bị vành cắt cũ theo đúng trình tự
| Thứ tự | Công việc cần hoàn tất | Dấu hiệu nếu bỏ qua |
|---|---|---|
| 1. Làm sạch và khảo sát | Làm sạch vành và vùng lắp cũ; đo hình dạng và nhận diện chuẩn sử dụng được ít mòn nhất. | Vật liệu đóng chặt hoặc mép mòn trở thành chuẩn đo sai. |
| 2. Đánh dấu đường chuẩn chung | Đánh dấu cao độ cắt được chọn và biên dạng rãnh mở cho chân chóp mới trước khi tháo chi tiết cũ. | Mỗi rãnh mở cũ được sao chép riêng, dẫn đến độ sâu rãnh mở không đồng nhất. |
| 3. Tháo chi tiết cũ và sửa bề mặt rãnh mở | Tháo chóp xoay cũ và loại bỏ mối hàn theo phương pháp sửa chữa được chọn; loại bỏ xỉ, ba via và làm lộ các mặt tựa. | Một điểm nhô cao ngăn chân chóp mới tựa đúng dù rãnh mở trông đủ rộng. |
| 4. Lắp thử trước khi hàn đính | So sánh rãnh mở thực tế với biên dạng chân chóp mới và kiểm tra vật liệu vành xung quanh. | Rãnh cắt cũ quá rộng để lại khe hở mà mối hàn lắp mới không được thiết kế để bắc qua. |
| 5. Khôi phục chuẩn và hàn đính | Xác lập tâm và mặt phẳng, định vị cặp trong/ngoài đầu tiên, rồi đo toàn bộ cụm đã hàn đính. | Dùng mặt mối hàn cũ làm chuẩn sẽ tái tạo sai lệch lắp trước đây. |
Nếu vành nứt, bị mỏng đáng kể, biến dạng hoặc bị cắt quá rộng, xác định phương án sửa hoặc thay vành trước khi lắp chóp xoay. Không dùng thép vụn hoặc thép cây để lấp khe hở nếu chưa có thiết kế mối nối và quy trình sửa chữa kỹ thuật.