

 Răng ống vách WS39
 Răng cắt JM
 Răng đạn B47K22
Chọn hệ lắp theo dụng cụ hiện có và kế hoạch thay thế: thân chân hàn cố định, đế giữ phù hợp hoặc cụm lắp bu lông. Xác nhận phần lắp ghép trước khi so sánh giá; hình dạng đầu chóp tương tự không chứng minh lắp vừa.
Thân chân hàn có lắp vừa vòng cắt không?
Đối chiếu biên dạng thân chân với ô lắp, rồi xác nhận vị trí theo bán kính, độ nhô và hướng đặt theo bản vẽ bố trí đã chọn. Ô lắp bị mòn là tình trạng cần kiểm tra, không phải mẫu chuẩn đáng tin cậy cho chi tiết thay thế.
Thống nhất trình tự lắp đặt và biện pháp kiểm soát nhiệt hàn trước khi bắt đầu. Ổ trục, phớt và chất bôi trơn là các phần của cụm mà quy trình lắp đặt phải bảo vệ.
Cụm thay thế được có phù hợp với đế giữ không?
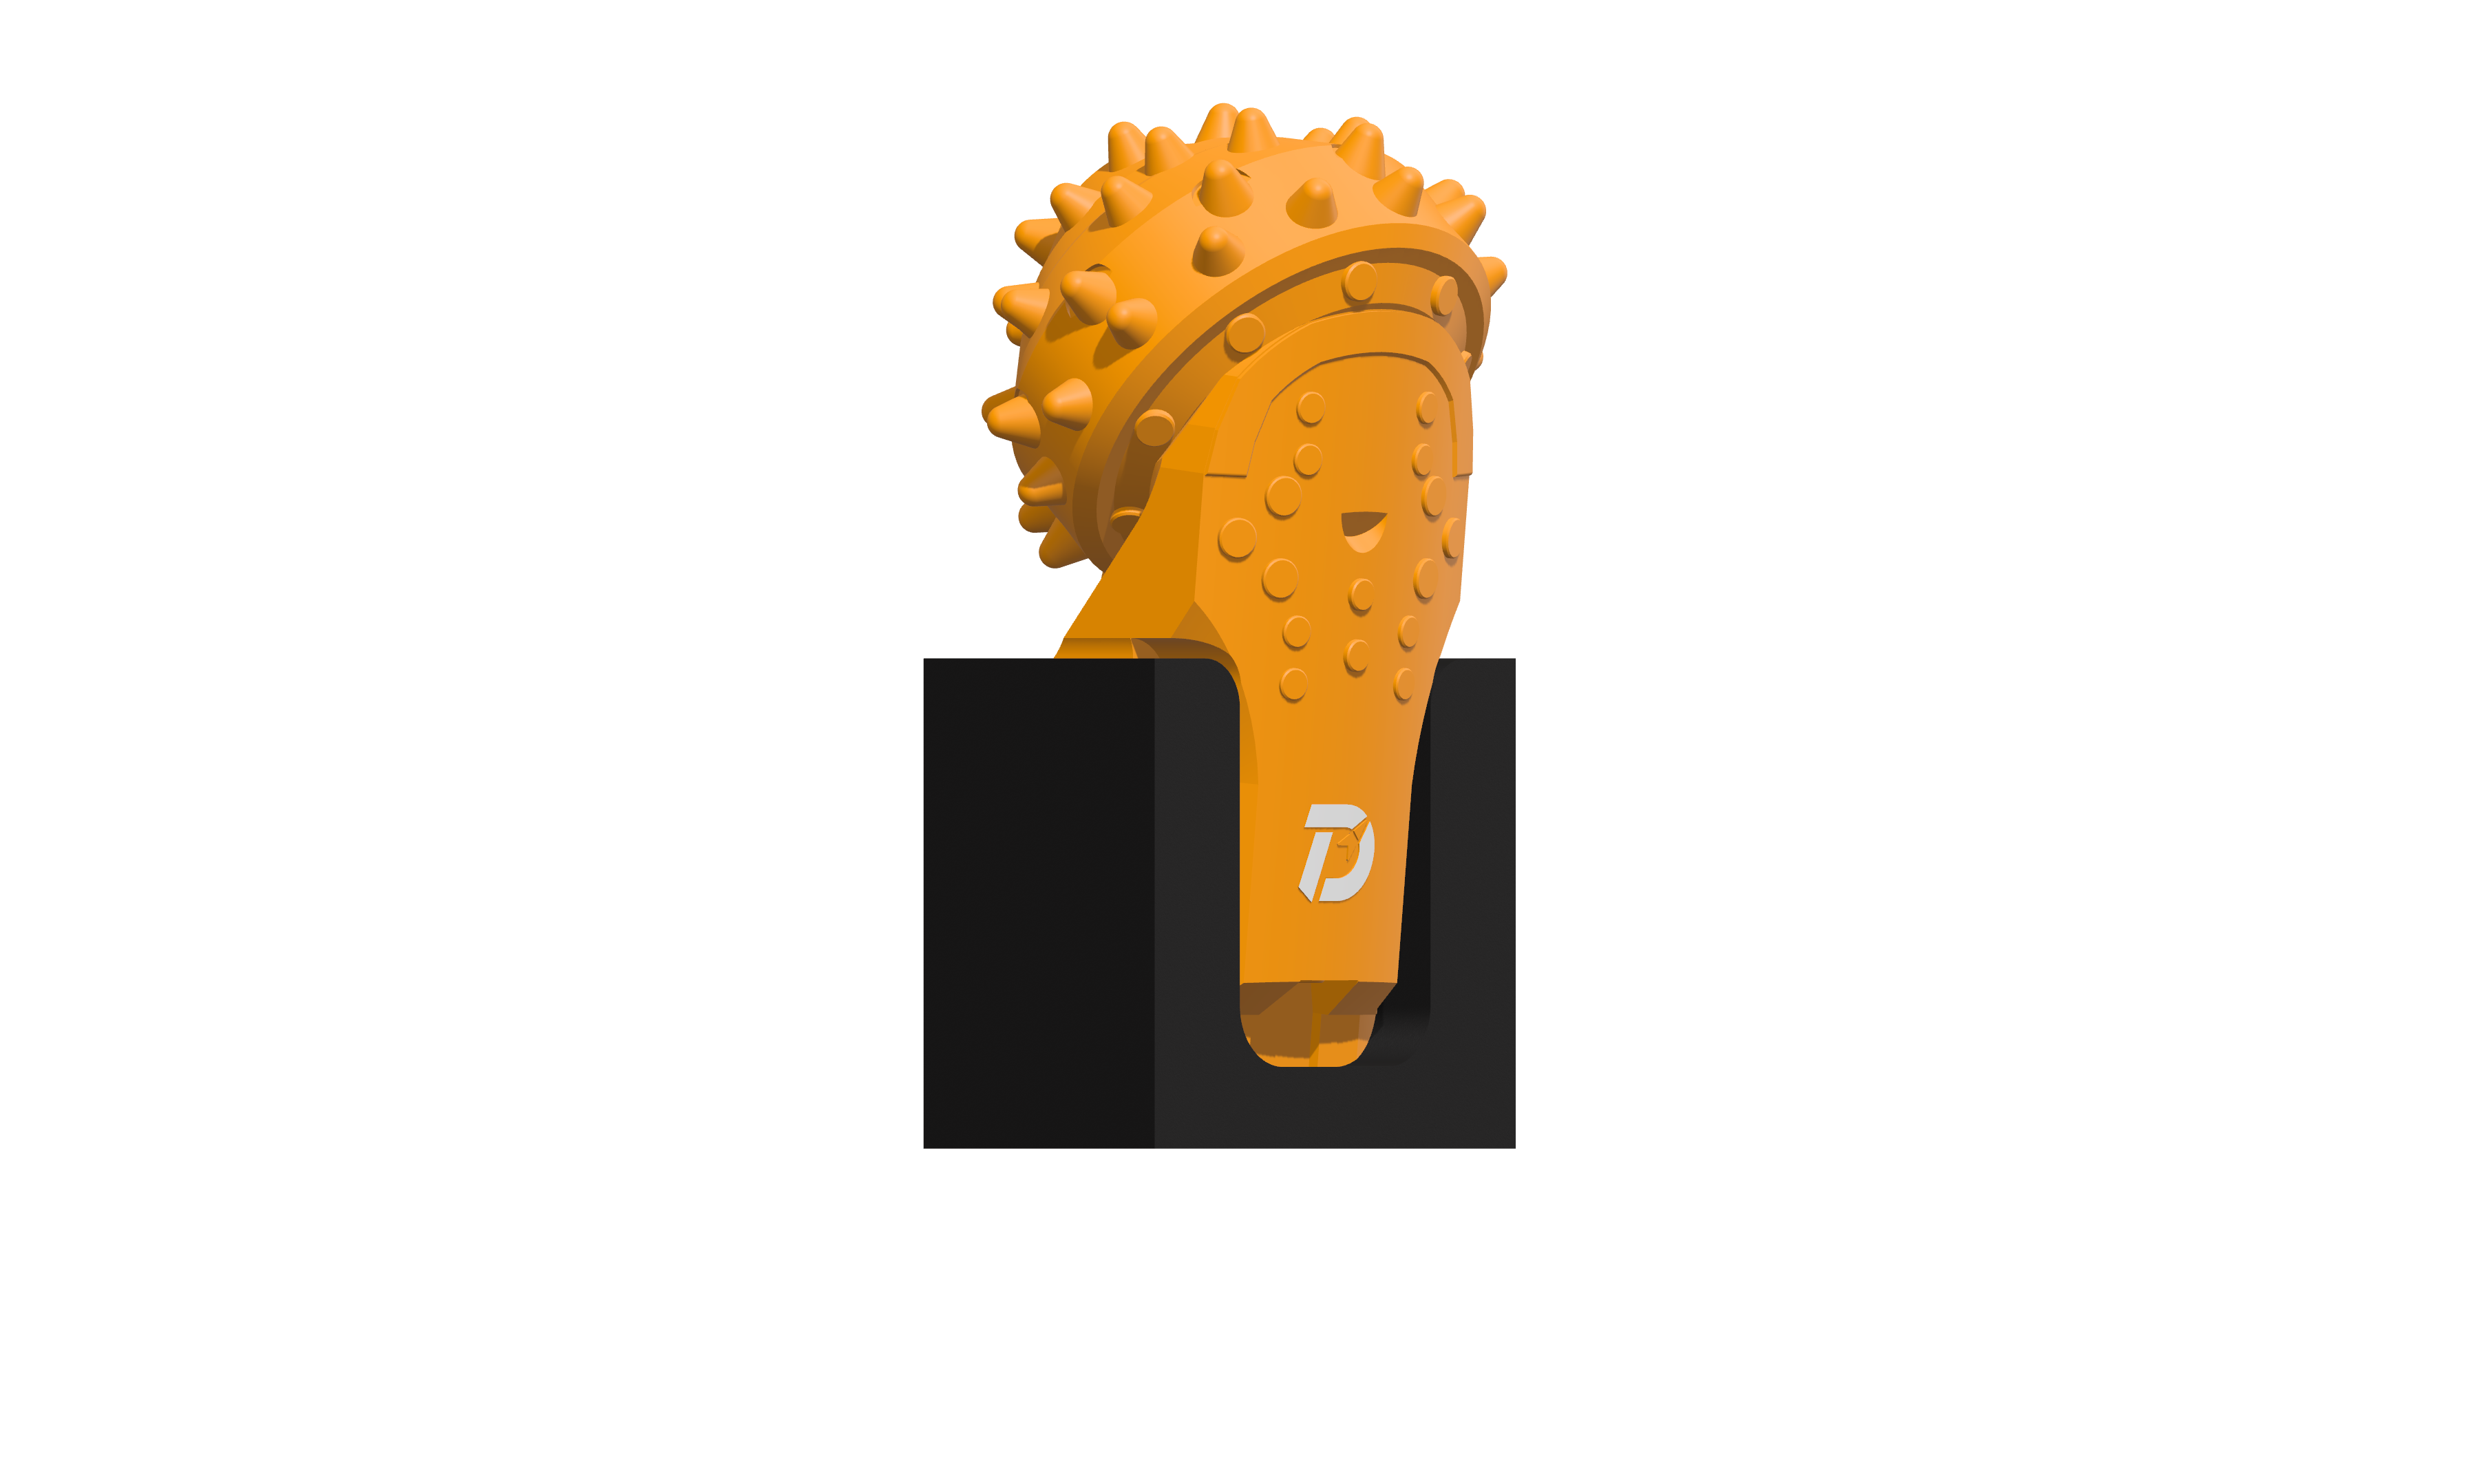
Với chóp xoay lắp đế giữ, xác định cả chóp xoay và đế, đồng thời xác nhận phần tựa lắp và cách giữ. Với phiên bản lắp bu lông, kiểm tra thanh ngang hiện có, bố trí bu lông và khoảng hở xung quanh.
Tính cả không gian cần để tháo chi tiết mòn và lắp chi tiết thay thế. Không mặc định các dòng lắp đế giữ, lắp bu lông và hàn cố định có thể dùng thay nhau.
Lập kế hoạch lắp đặt trước khi chọn hàn cố định
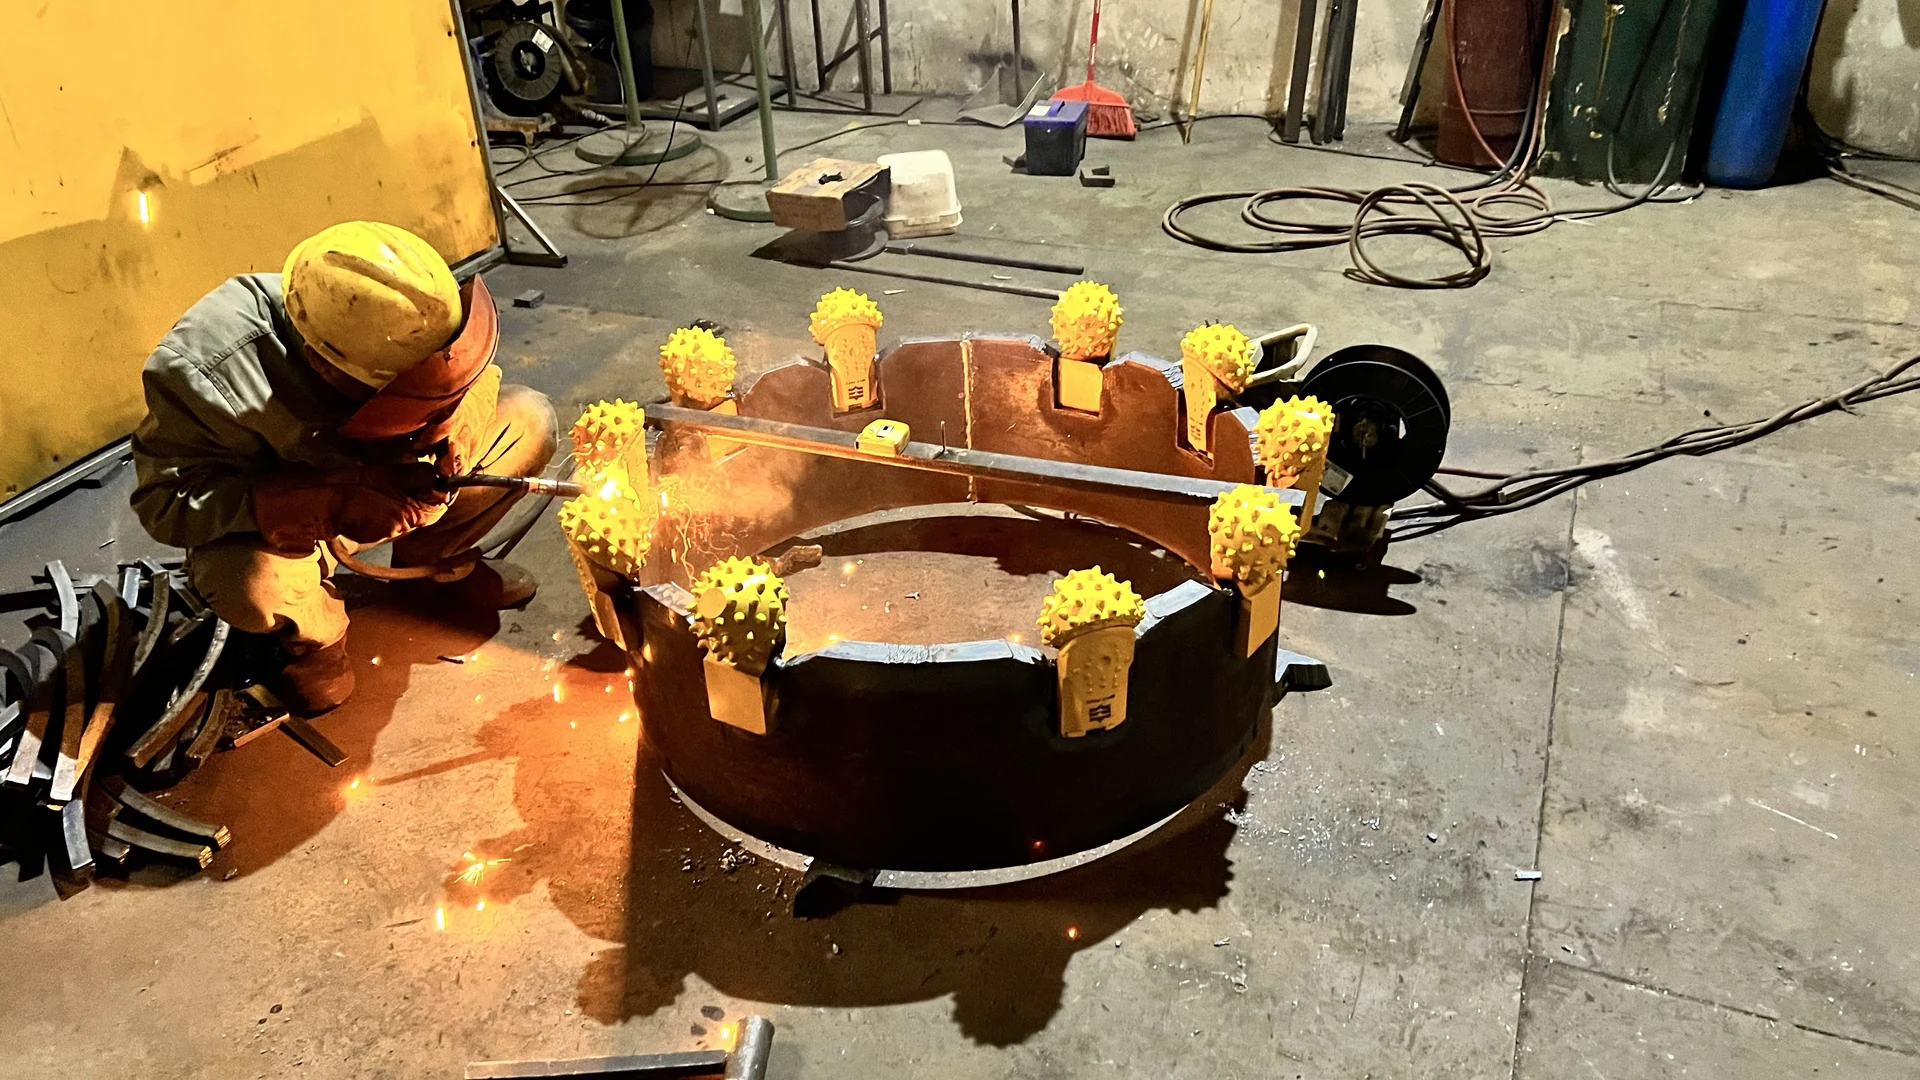
Chọn hàn cố định cũng cần biện pháp định vị và kiểm soát hàn phù hợp. Các kiểm tra dưới đây bảo vệ cả mối nối và ổ trục đã lắp. Sử dụng bản vẽ đã chọn, quy trình hàn đủ điều kiện và các giới hạn của cụm; xem hướng dẫn lắp đặt để theo dõi trình tự định vị có ảnh.
| Bước | Công việc cần hoàn thành | Nếu bỏ sót |
|---|---|---|
| 1. Chuẩn bị mối nối | Loại bỏ mối hàn cũ, xỉ, gỉ, dầu và sơn khỏi vùng nối dự kiến và vị trí tiếp xúc kẹp hồi dòng. Lắp thử thân chân vào ô lắp quy định; không dùng miếng chèn tùy tiện để bù ô cắt quá lớn. | Tựa lắp không tốt làm thay đổi vị trí chóp xoay; tạp chất có thể góp phần gây rỗ khí, lẫn tạp hoặc nóng chảy không đầy đủ. |
| 2. Xác lập đường đi của dòng điện | Nối kẹp hồi dòng hàn với bề mặt kim loại trần sạch trên chi tiết đứng yên đang được hàn, gần mối nối. Không để đường hồi dòng đi qua các tiếp xúc của đầu chóp và ổ trục. | Dòng điện đi qua tiếp xúc ổ trục có thể gây xói mòn điện cục bộ, tách biệt với hư hỏng do nhiệt. |
| 3. Hàn đính toàn bộ bố trí | Thiết lập tâm và mặt phẳng chuẩn. Định vị các chóp trong và ngoài đầu tiên, hàn đính, rồi hàn đính và đo toàn bộ bộ chóp trước khi hàn hoàn thiện. Kiểm tra lại tâm sau khi di chuyển ống khoan. | Chóp đầu tiên bị nghiêng hoặc tâm bị lệch có thể bị sao chép quanh vòng rồi cố định bởi hàn hoàn thiện. |
| 4. Phân bố trình tự hàn | Tuân theo trình tự đường hàn quy định trên toàn cụm. Phương pháp tại xưởng luân phiên hàn từng phần giữa các vị trí thay vì liên tục hoàn thành một thân chân. Loại bỏ xỉ giữa các lượt khi quy trình yêu cầu. | Tích tụ nhiệt và co ngót cục bộ có thể làm lệch bố trí và nung nóng cụm ổ trục. |
| 5. Đo các nhiệt độ liên quan | Quy trình hàn phải nêu giới hạn nung sơ bộ và nhiệt độ giữa các lượt hàn của thép; nhà sản xuất chóp xoay phải xác định mọi giới hạn nhiệt độ riêng của cụm và vị trí đo. Lấy số đọc trước lượt hàn tiếp theo. | Nhiệt độ hàn đạt yêu cầu tại mối nối không xác lập nhiệt độ an toàn tại phớt và chất bôi trơn. |
| 6. Làm nguội và kiểm tra lại | Dùng phương pháp làm nguội đã quy định. Sau khi cụm đạt điều kiện kiểm tra được nêu, làm sạch và kiểm tra mối hàn, đo lại vị trí chóp xoay và kiểm tra chuyển động đầu chóp. | Nếu không, biến dạng, thay đổi cảm giác quay đầu chóp hoặc khuyết tật hàn nhìn thấy được có thể vẫn tồn tại khi bước vào ca khoan đầu tiên. |
Điền các thông số kiểm soát trước khi hàn: quy trình và vật liệu hàn; dòng điện (A); điện áp (V); tốc độ cấp dây (m/min), nếu áp dụng; tốc độ di chuyển hàn (mm/min); giới hạn nung sơ bộ/nhiệt độ giữa các lượt (°C); giới hạn nhiệt độ cụm và vị trí đo; trình tự lượt hàn; phương pháp làm nguội. Các giá trị này lấy từ quy trình áp dụng và thiết kế cụm. “Dòng điện thấp” không được xác định cụ thể hoặc một tấm vải ướt không phải biện pháp kiểm soát nhiệt độ đo lường được.
Tài liệu kỹ thuật tham khảo: Miller về chuẩn bị mối nối, SKF về hư hỏng ổ trục do điện, và TWI về hàn đính và trình tự hàn.