

 Răng ống vách WS39
 Răng cắt JM
 Răng đạn B47K22
Trước tiên xác định bộ phận bị hỏng: mất một răng hợp kim cứng và mất cả đầu chóp cần những kiểm tra khác nhau. Nếu đầu chóp vẫn gắn trên thân chân, hãy ghi riêng khả năng chuyển động và tình trạng răng hợp kim.
Mất đầu chóp
Đầu chóp đã mất. Thân chân vẫn còn.
Ngừng sử dụng dụng cụ và tuân theo quy trình công trường khi có bộ phận bị mất trong hố khoan. Kê đỡ và cô lập an toàn dụng cụ đã thu hồi trước khi kiểm tra. Giữ lại mọi chi tiết thu hồi được để xem xét.
Bắt đầu từ đầu thân chân và cổ trục
Chụp thân chân còn lại từ phía trước và hai bên. Bao gồm cổ trục từng đỡ đầu chóp, đầu thân chân và các chóp xoay liền kề.
- Nếu đầu thân chân mòn nhiều: kiểm tra vị trí lắp, vết tiếp xúc, đường bao cắt và mùn khoan bị nén chặt, cùng với vùng ổ trục.
- Nếu đầu thân chân ít mòn: vẫn xem xét độ lắp khớp ổ trục, làm kín, bôi trơn và lịch sử hàn. Đầu thân chân ít mòn không xác định được yếu tố nào trong số này gây mất đầu chóp.
Dạng mòn định hướng lần kiểm tra tiếp theo; không xác lập nguyên nhân.
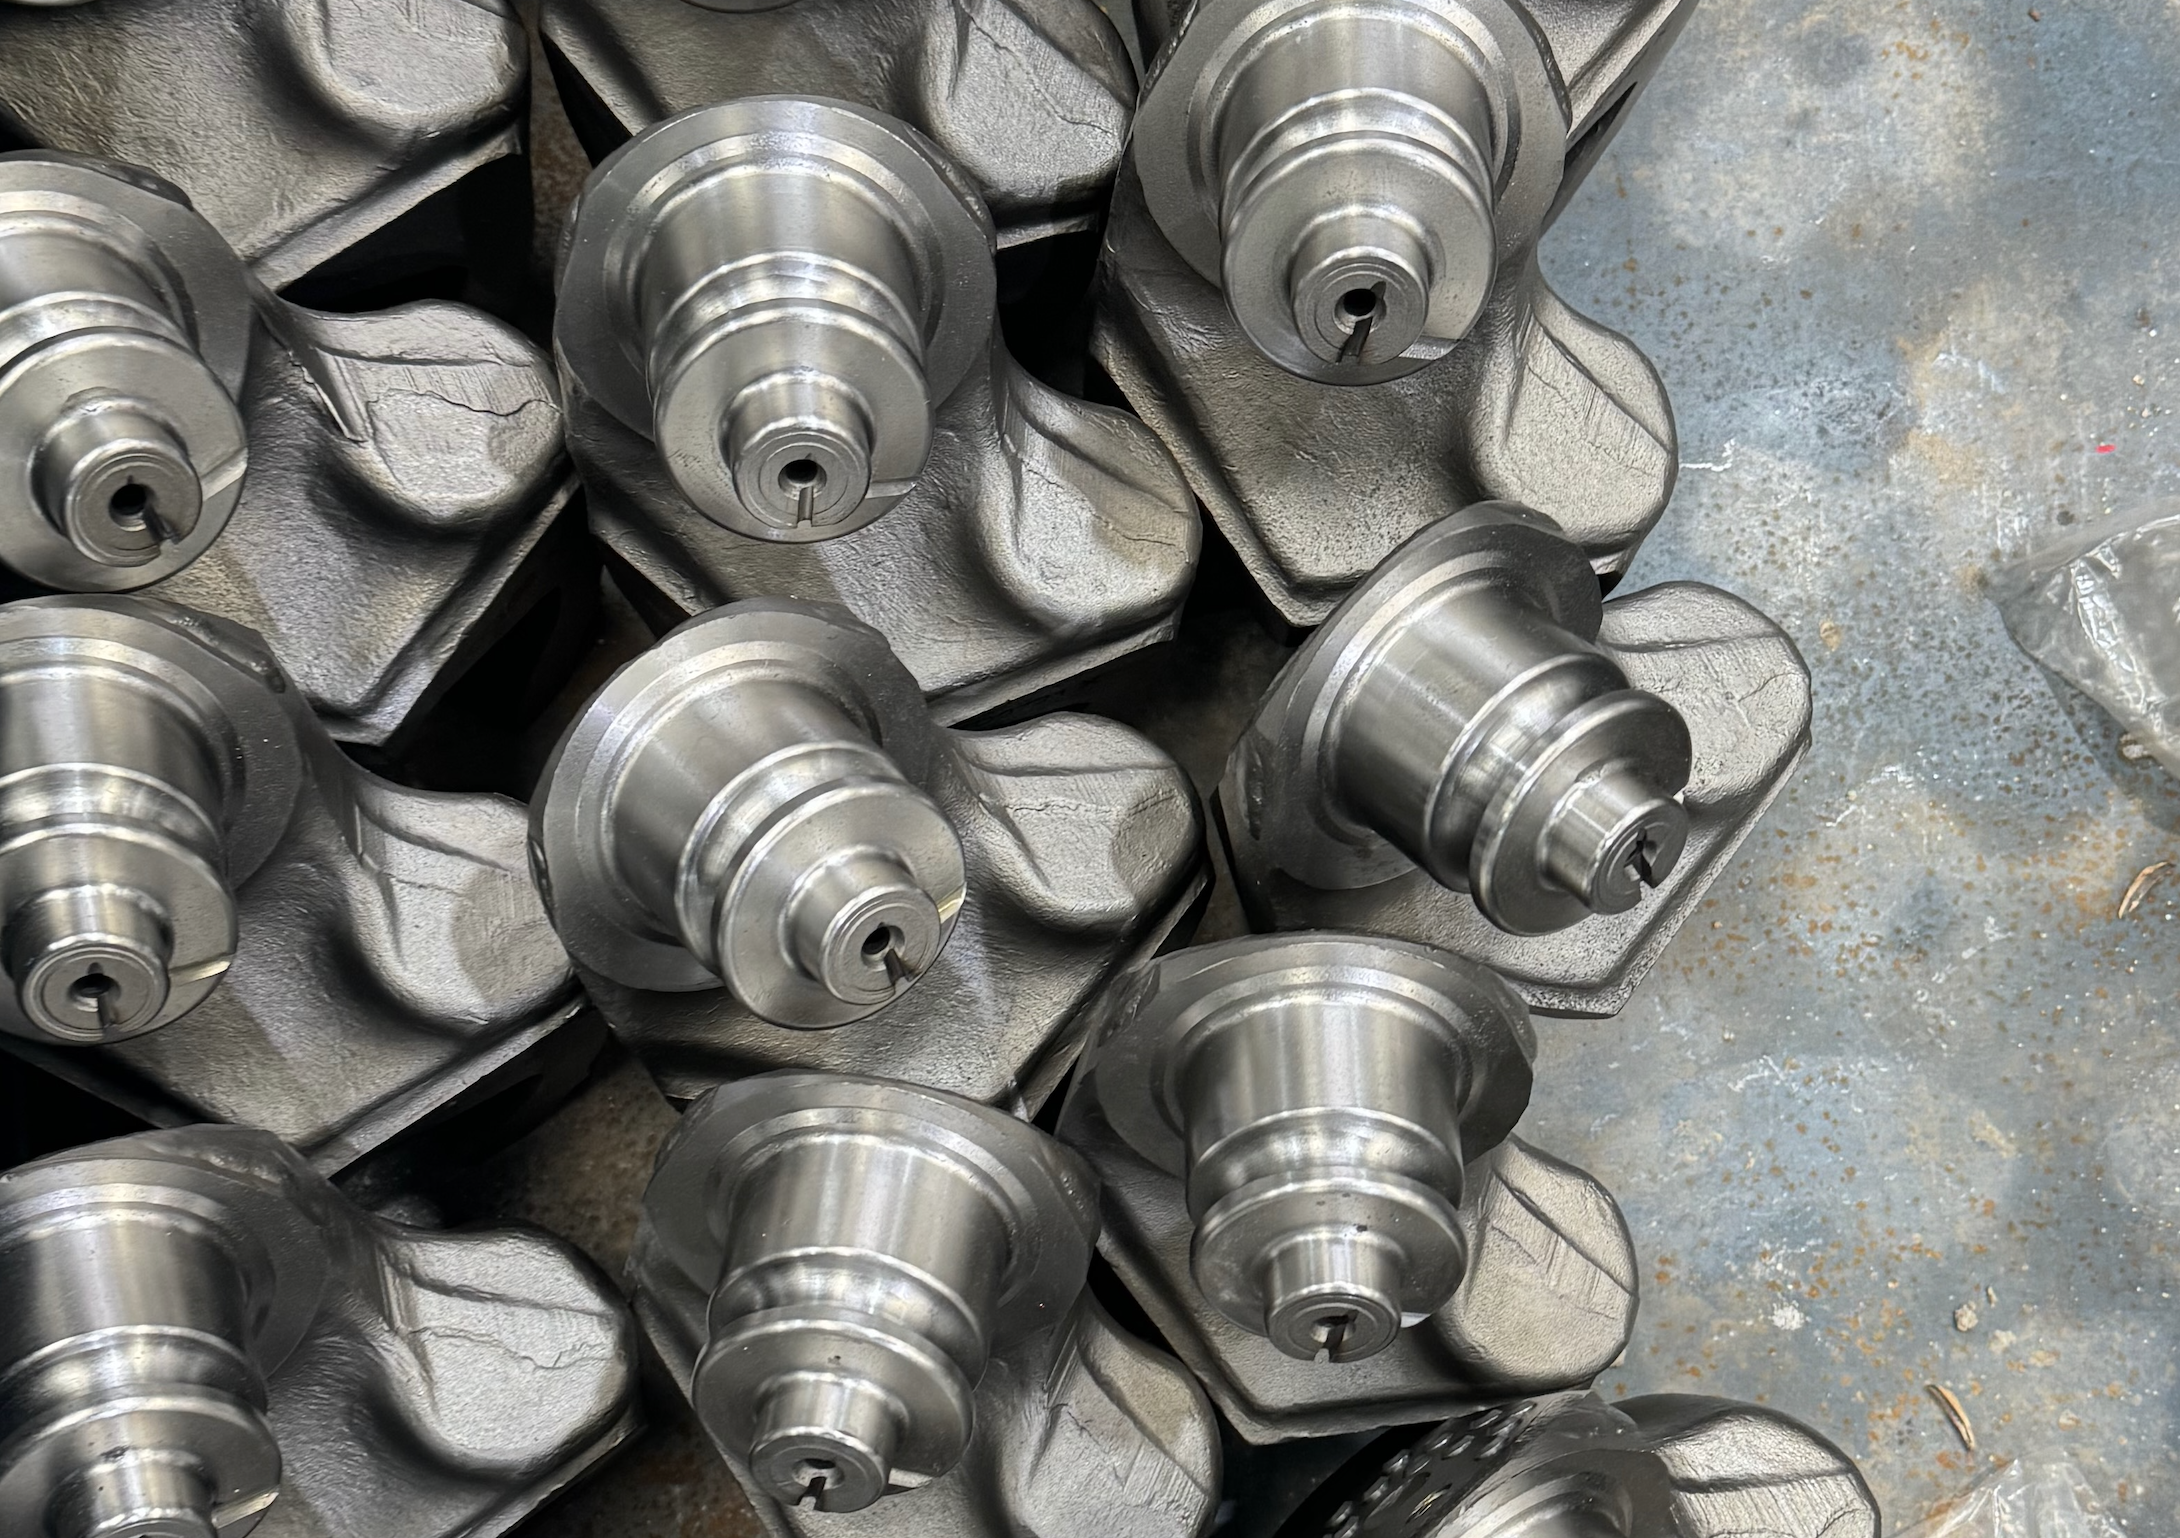
Hư hỏng ổ trục hoặc phớt làm kín có thể liên quan không?
Mất độ kín hoặc khả năng bôi trơn hiệu quả có thể kéo theo mòn bên trong và độ rơ đầu chóp tăng dần. Trong một số trường hợp, hư hỏng có thể tiến triển đến tách rời đầu chóp. Đầu chóp quay lại được sau khi kẹt không chứng minh phớt hoặc ổ trục đã phục hồi.
Đây là một cơ chế có thể xảy ra, không phải trình tự đã xác nhận cho dụng cụ của bạn. Cần cổ trục còn lại, chi tiết thu hồi, số đo lắp khớp, lịch sử hàn và nhật ký vận hành để phân biệt các nguyên nhân. Chụp tình trạng trước khi làm sạch; không mài bỏ bề mặt hư hỏng trước khi chúng được đánh giá.
Đầu chóp vẫn gắn nhưng bị kẹt hoặc lắc
Ghi rõ chuyển động luôn sượng, bị chặt tại một vị trí, bó cứng hay rơ rõ rệt. Ngừng sử dụng dụng cụ bị ảnh hưởng và chỉ kiểm tra khi đã kê đỡ, cô lập an toàn. Không tăng lực ép khoan để thử xem đầu chóp đang kẹt có tự quay lại hay không.
Ghi lại thời điểm thay đổi xuất hiện lần đầu: sau hàn, sau khi địa tầng thay đổi, hay trong đoạn có mùn khoan bị nén chặt hoặc rung bất thường. So sánh các đầu chóp bên cạnh trong cùng lần kiểm tra. Quay bằng tay không thể xác lập khe hở ổ trục đạt yêu cầu hoặc xác nhận phớt còn nguyên vẹn.
Xem ảnh tháo kiểm tra đầu chóp bị bó cứng hoặc xem các phép đo ổ trục làm cơ sở cho kiểm tra chuyển động.
Kiểm tra tại xưởng
Đầu chóp bị bó cứng được tháo ra kiểm tra
Ở chóp xoay bị bó cứng này, nhiều răng hợp kim cứng vẫn còn. Khi tháo ra, tình trạng bên trong khác với biểu hiện bên ngoài: ghi chú kiểm tra ghi nhận phớt hỏng, bi thép biến dạng—trong đó một viên vỡ làm đôi—và mòn cổ trục cùng đường lăn bi.
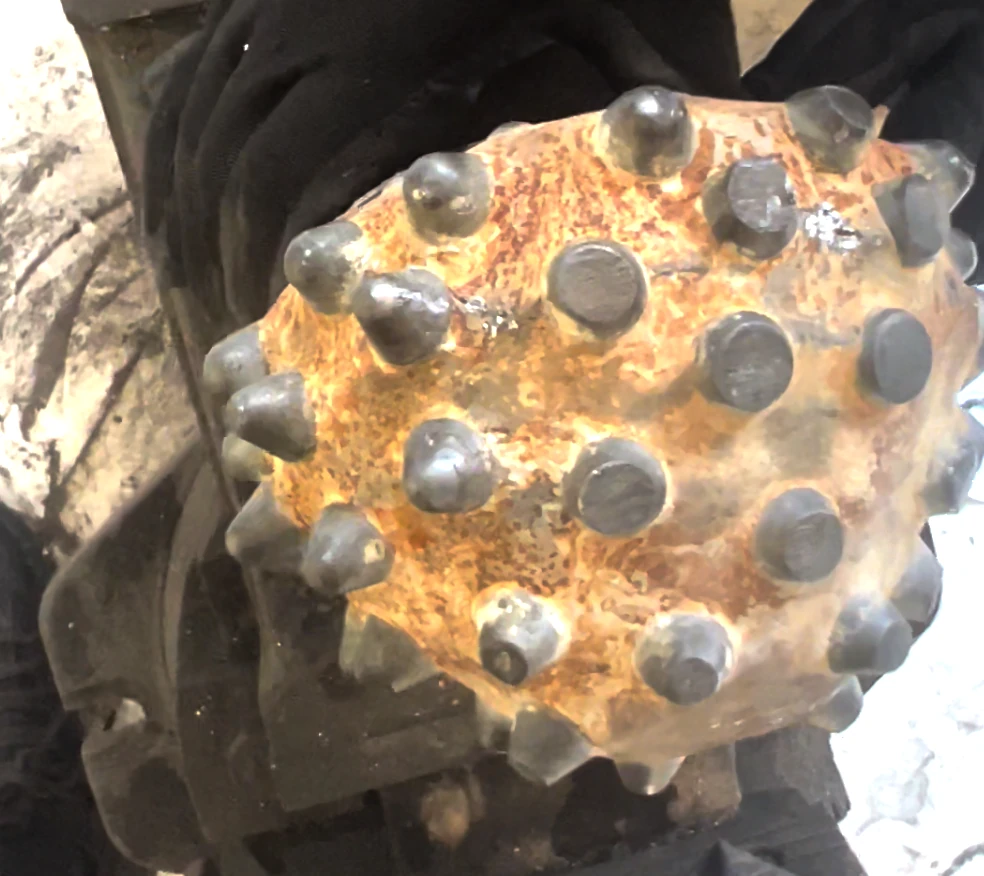
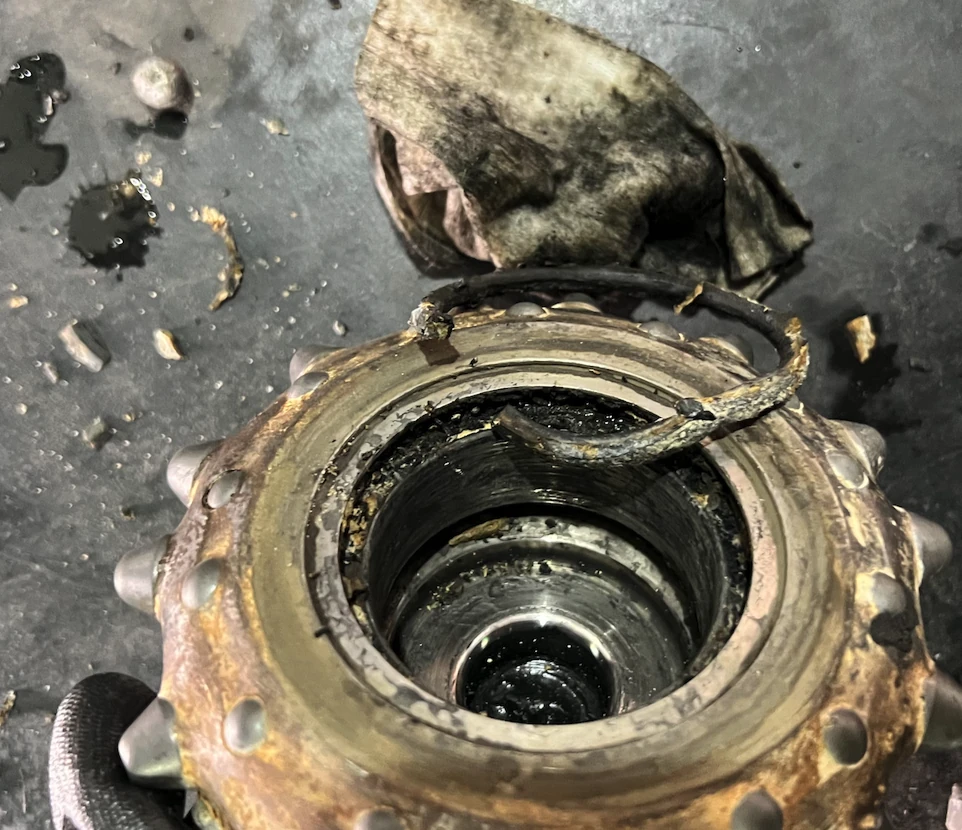
Việc tháo kiểm tra đã xác định được gì và chưa xác định được gì
Đã quan sát và ghi nhận: tình trạng hợp kim bên ngoài khác với tình trạng ổ trục bên trong. Giữ đầu chóp, phần phớt còn lại và bi thu hồi cùng mã nhận diện của một chóp xoay để đánh giá chúng cùng nhau.
Vẫn cần điều tra: phân tích gốc đề xuất khả năng mất kín và dị vật lọt vào. Nhiệt hàn, mùn khoan bị nén chặt ảnh hưởng làm mát, tình trạng phớt và thông số vận hành là các yếu tố có thể góp phần, chưa phải nguyên nhân đã xác nhận. Chỉ riêng phớt sẫm màu không xác định được nhiệt độ hoặc thời điểm hư hỏng.
Hồ sơ chưa xác lập góc lắp đặt là đúng, cũng chưa cung cấp lịch sử vận hành đủ để tính tuổi thọ. Lần xem xét tiếp theo cần vị trí lắp, lịch sử hàn, triệu chứng đầu tiên và điều kiện vận hành, cùng các chi tiết thu hồi.
Có thể thấy gì tại răng hợp kim bị ảnh hưởng?
Chụp cận răng hợp kim hoặc hốc răng trống. Phân biệt phần hợp kim còn lại với thép xung quanh, đồng thời ghi nhận độ mòn của cả hai.
Giữ ảnh gốc cùng vị trí đã đánh dấu. Tránh xem một hốc trống là bằng chứng một răng hợp kim nguyên vẹn đã bị tuột ra: tình trạng trước đó có thể chưa được quan sát.
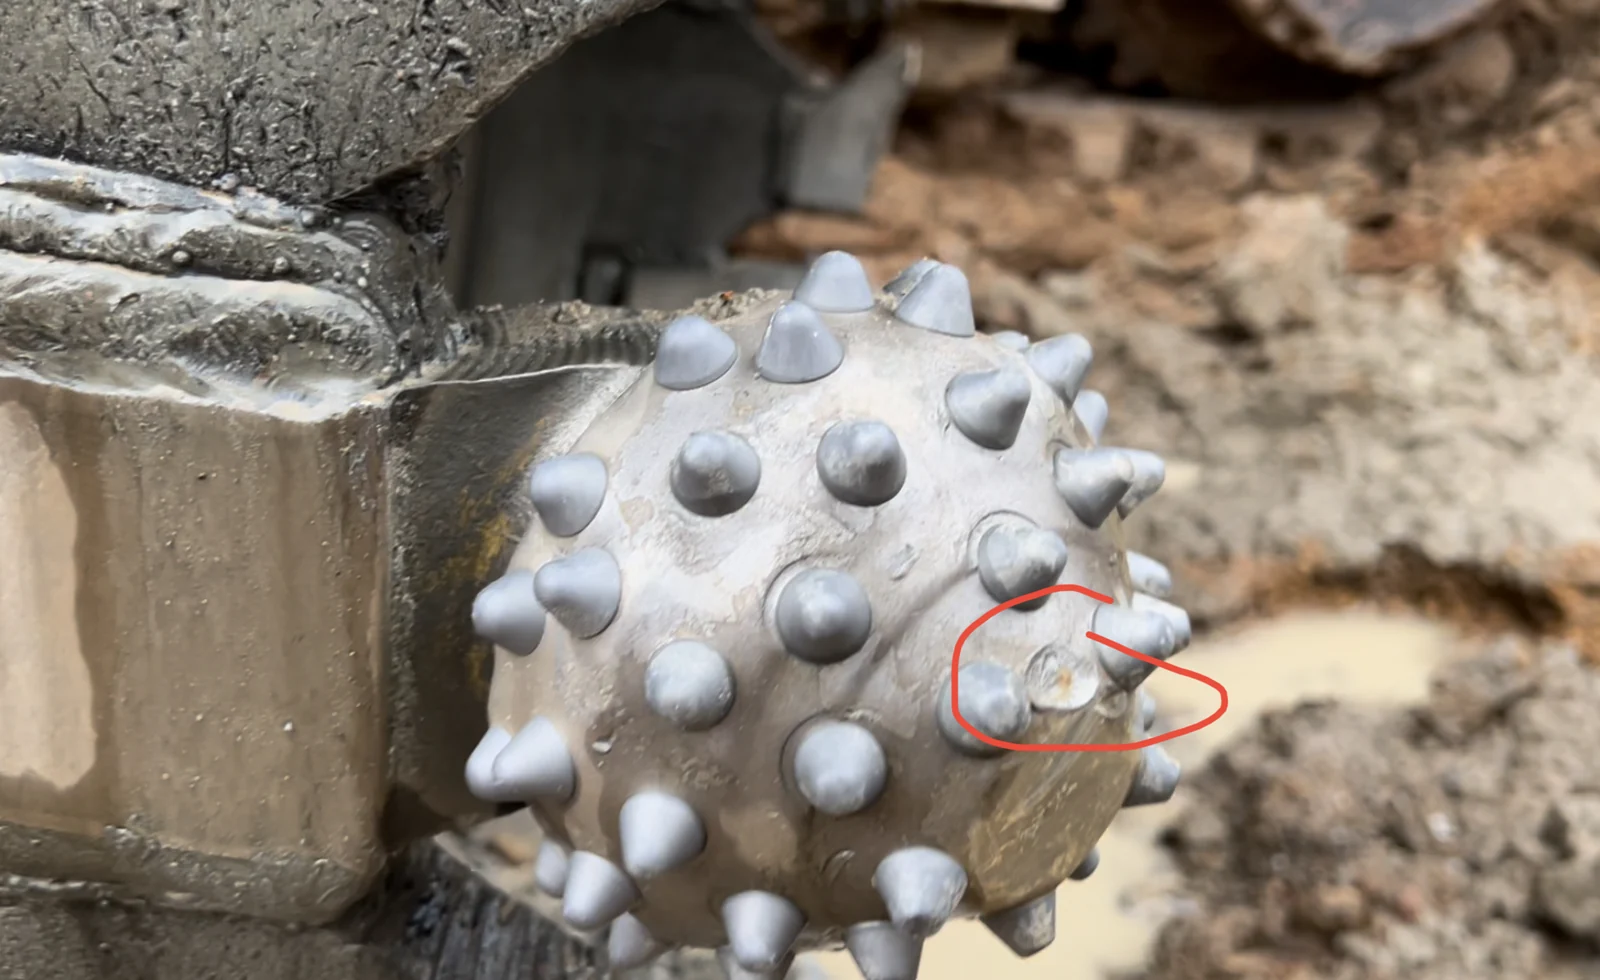
Chóp xoay làm việc ở vị trí nào trong toàn bộ dụng cụ?
Đánh số chóp xoay và xác định vị trí trong hoặc ngoài. Ghi lại các chóp xoay liền kề, lưỡi gạt, thanh dẫn mùn và chuyển động đầu chóp, rồi liên kết ảnh cận với ảnh toàn bộ dụng cụ.
Giữ riêng các lần kiểm tra khác ngày. Bổ sung triệu chứng sớm nhất đã biết, đoạn địa tầng, các lần thay chóp xoay, thông số vận hành, điều kiện làm sạch và lịch sử hàn vào hồ sơ vị trí.
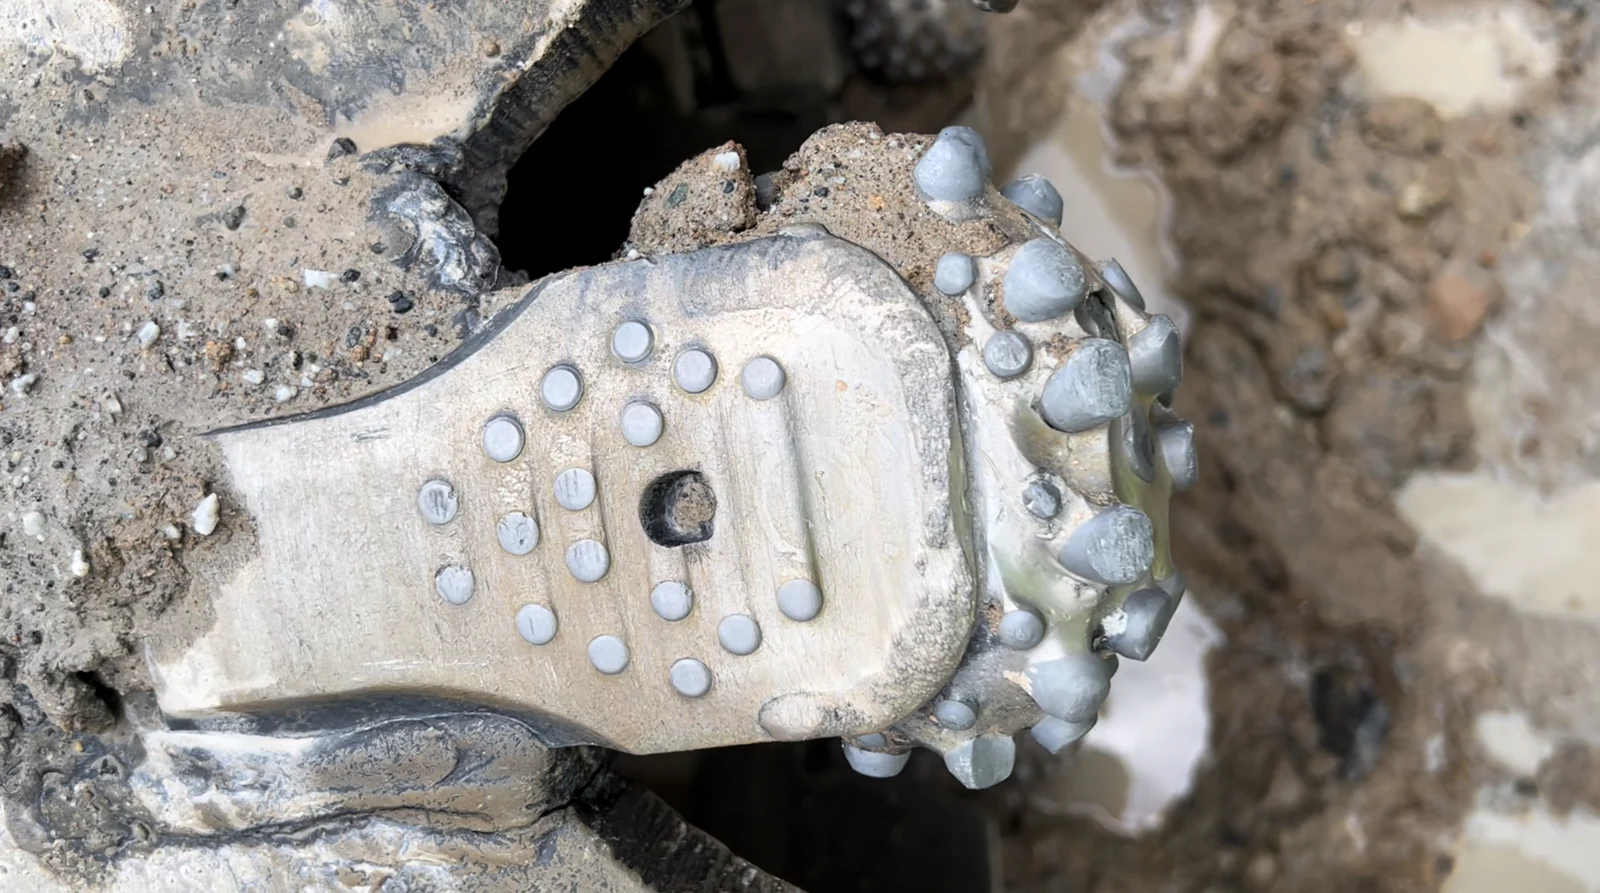
Có phải cùng một bên liên tục bị mòn?
Khi mòn bên đầu thân chân tái diễn sau khi thay chóp xoay, hãy mở rộng kiểm tra ra ngoài chóp mới. Độ rơ ở các mối nối cần Kelly hoặc đầu truyền động vuông có thể góp phần làm cụm cắt tiếp xúc ngang với thành hố khoan. Chỉ thay chóp xoay không khắc phục chuyển động đó.
Khi dụng cụ đã được kê đỡ và cô lập an toàn, đánh dấu bên mòn trên từng thân chân bị ảnh hưởng. So sánh dạng mòn với vết trên thân ống và thanh dẫn, rồi yêu cầu đội phụ trách máy khoan kiểm tra các mối nối Kelly, đầu truyền động vuông và liên kết ống khoan theo giới hạn sử dụng của chúng. Ghi rõ vị trí có chuyển động thay vì chỉ mô tả toàn bộ cụm là “lỏng”.
Vết mòn xác định hướng cần điều tra. Tự chúng không chứng minh độ rơ truyền động quá mức, cũng không loại trừ mùn khoan gây mài mòn hoặc chóp xoay đặt sai vị trí.
Cần kiểm tra gì sau dấu hiệu hư hỏng đầu tiên?
| Quan sát đầu tiên | Yếu tố có thể góp phần / hồ sơ cần kiểm tra | Kiểm tra trước khi đưa dụng cụ trở lại làm việc |
|---|---|---|
| Một răng hợp kim mới gãy, sau đó xuất hiện thêm vết va đập | Mảnh hợp kim rời hoặc dị vật cứng khác còn trong hố. | Tuân theo quy trình làm sạch hố của dự án; giữ mảnh thu hồi và đối chiếu với các vị trí hư hỏng đã đánh số. |
| Hốc răng trống với phần thép xung quanh mòn nhiều | Mất phần thép đỡ xung quanh răng hợp kim. | Chụp mép hốc và phần đỡ liền kề, không chỉ tâm hốc trống. So sánh riêng các hàng ngoài và trong. |
| Chuyển động đầu chóp trở nên sượng sau hàn | Đường đi dòng điện hàn, kiểm soát nhiệt và tình trạng trước hàn đã ghi nhận. | So sánh cảm giác quay đầu chóp trước/sau hàn và xem lại lịch sử hàn. Đánh giá ổ trục phải phân biệt khả năng xói mòn do điện với hư hỏng phớt/chất bôi trơn do nhiệt. |
| Mòn đầu thân chân cùng với chuyển động đầu chóp không tốt | Vị trí lắp, tiếp xúc cục bộ với thành hố hoặc mùn khoan bị nén chặt quanh thân chân. | Kiểm tra toàn bộ đường bao, đầu thân chân và các thanh dẫn mùn bên cạnh. Chỉ thay ổ trục sẽ không thay đổi vấn đề hình học hoặc khoảng hở. |
Thu hồi và kiểm tra dụng cụ ở trạng thái dừng theo quy trình cô lập và thao tác thông thường của máy khoan. Không dùng lực ép khoan tăng thêm làm phép thử chẩn đoán cho đầu chóp bắt đầu bị kẹt.
Gửi hồ sơ đủ để chúng tôi xem xét
Bạn có thể bắt đầu bằng ảnh dù chưa biết mẫu. Giữ riêng ảnh của các lần kiểm tra khác nhau và chỉ rõ vị trí bị ảnh hưởng trong mỗi ảnh cận.
- Toàn bộ đầu cắt. Một ảnh tổng thể có đánh số chóp xoay bị ảnh hưởng; bao gồm các chóp bên cạnh, thân ống và thanh dẫn mùn.
- Các chi tiết bị ảnh hưởng. Ảnh trước và bên của thân chân và cổ trục còn lại, hoặc đầu chóp còn gắn và các răng hợp kim hỏng. Chụp riêng mọi mảnh thu hồi. Bổ sung ký hiệu mẫu hoặc lô nếu có.
- Chuyện gì đã xảy ra, và khi nào. Triệu chứng đầu tiên, đoạn địa tầng, đường kính ống khoan, số giờ hoặc số mét của chóp bị ảnh hưởng, áp lực khoan và rpm đã ghi, điều kiện làm sạch và những lần hàn hoặc thay chóp gần đây. Đánh dấu rõ các mục chưa biết.
Lần xem xét đầu tiên có thể xác định thông tin còn thiếu và các kiểm tra tiếp theo. Xác nhận hư hỏng bên trong có thể cần chi tiết thu hồi và kiểm tra thực tế.