 Răng ống vách WS39
 Răng cắt JM
 Răng đạn B47K22
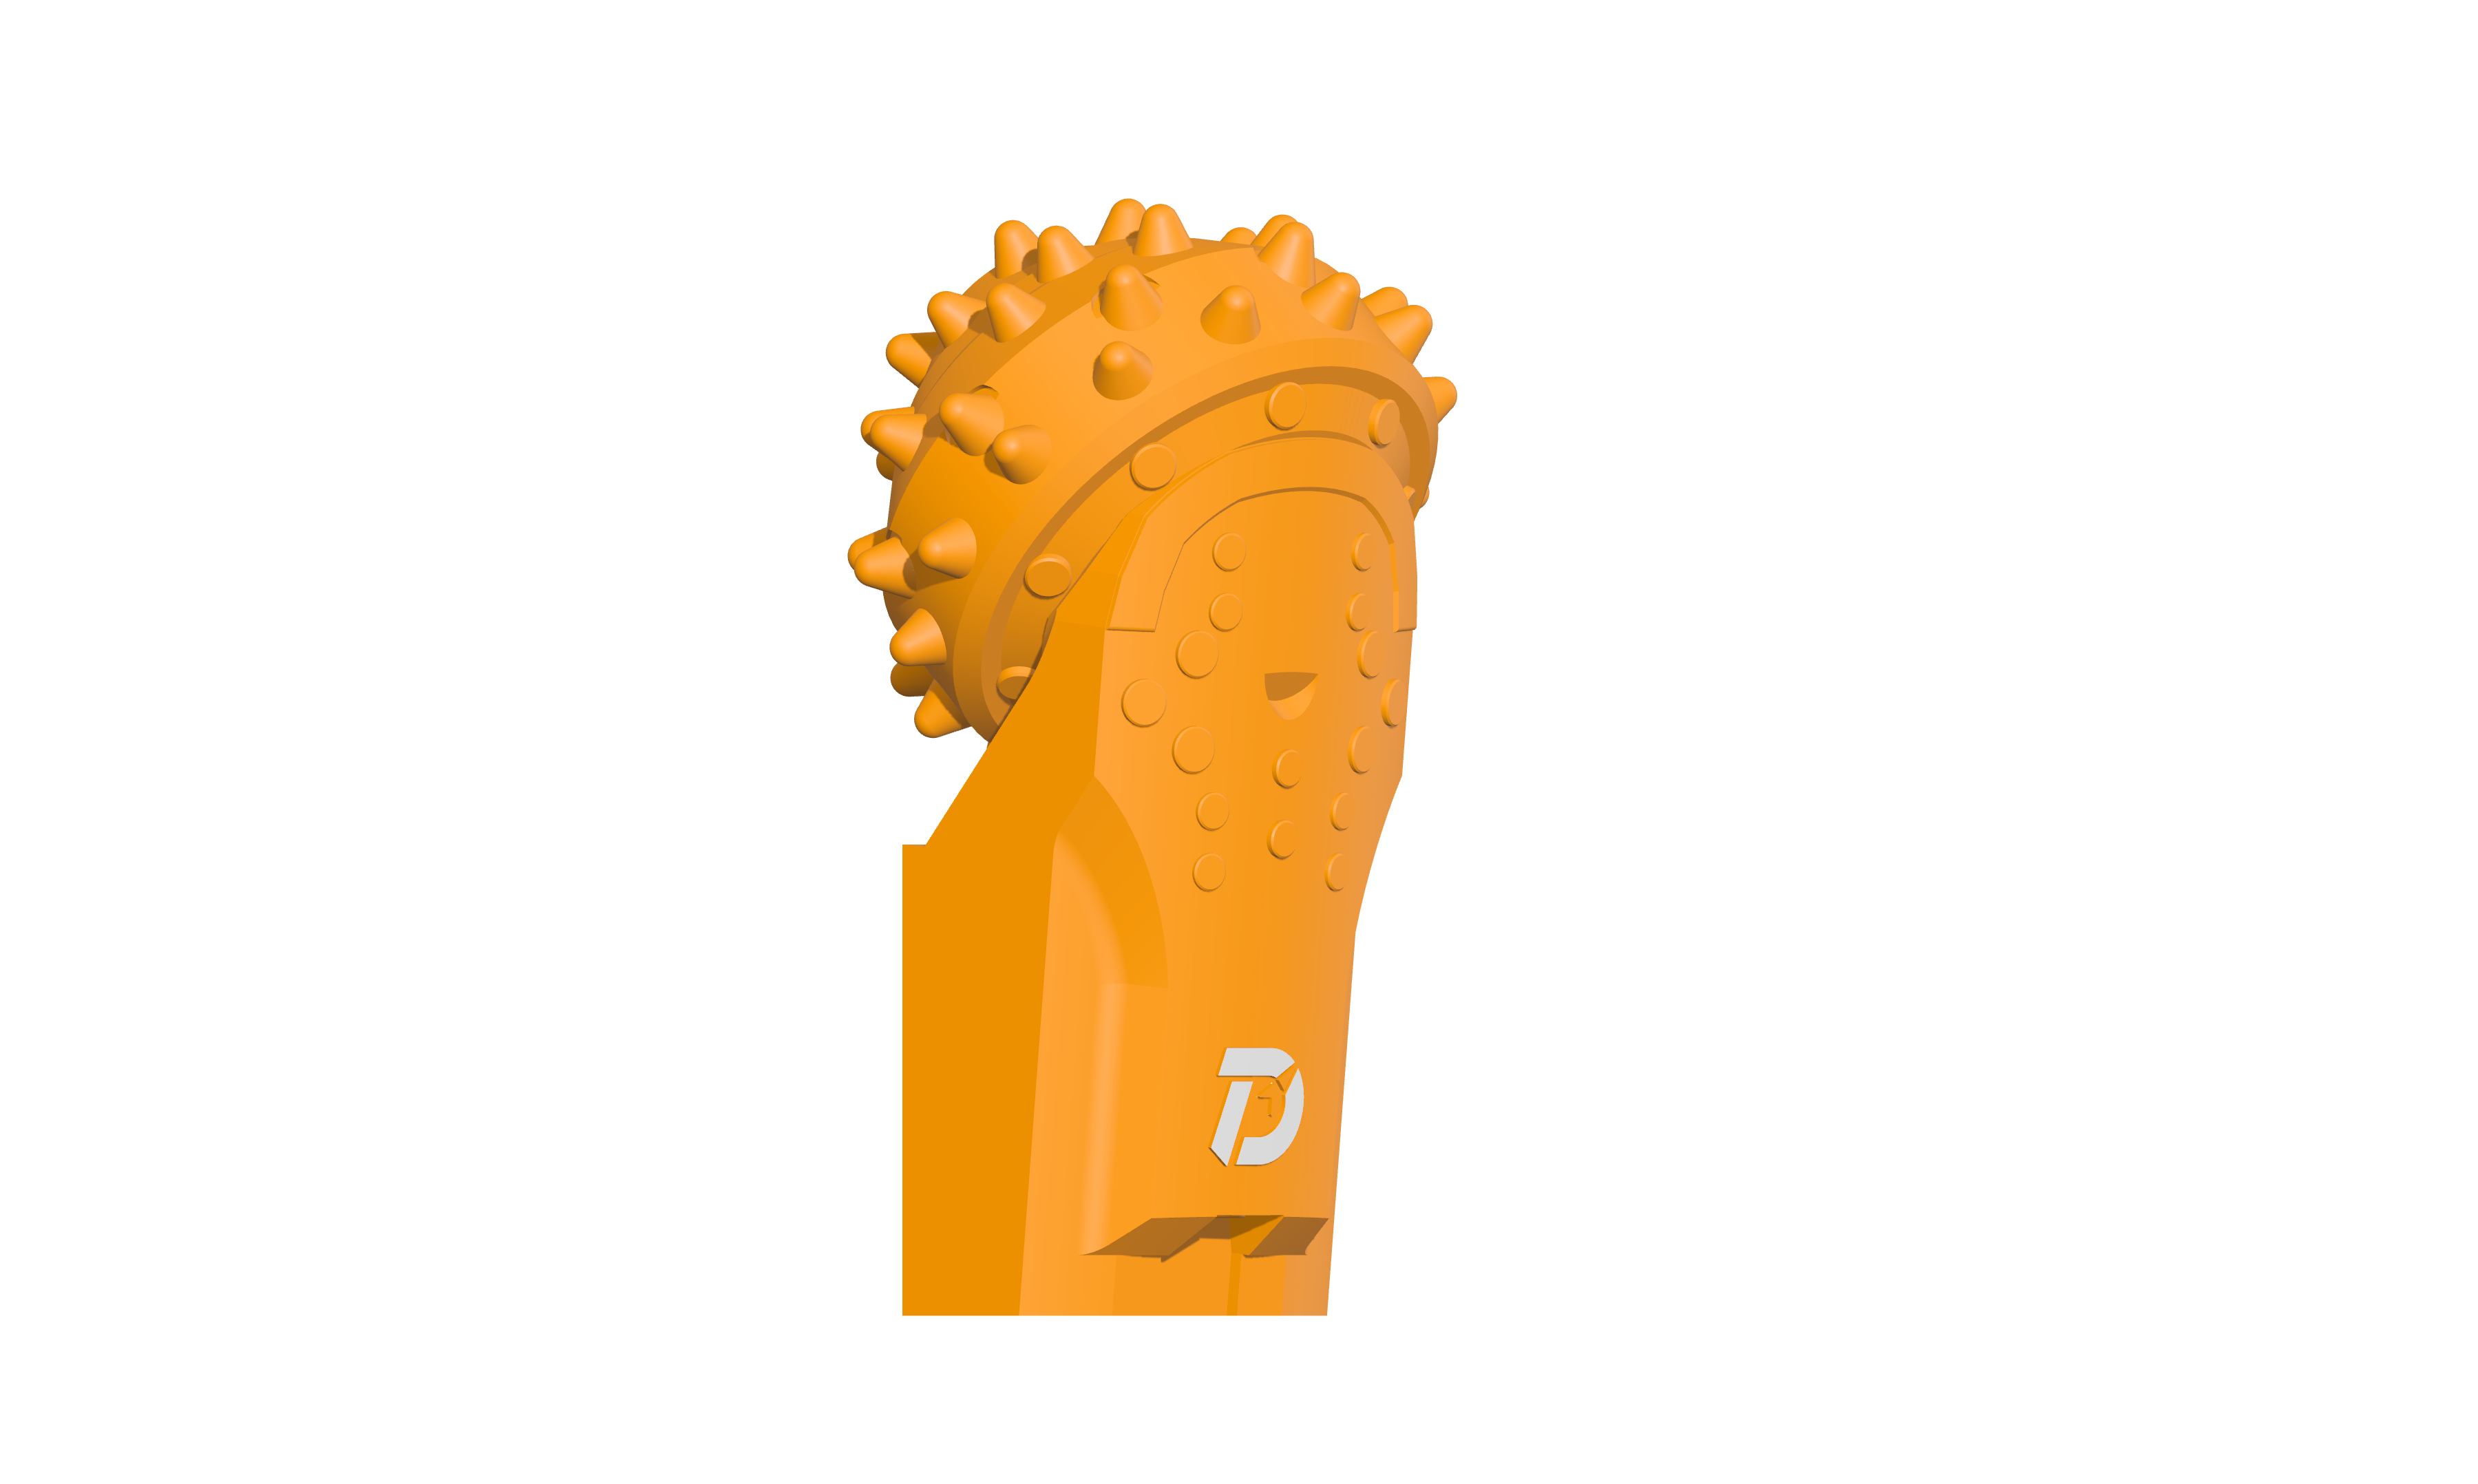
Hồ sơ kiểm tra chóp xoay cần nhận diện đầu chóp và chân chóp, ghi kích thước lắp ghép của chúng và liên kết kiểm tra lắp ráp với các chi tiết được giao. Thống nhất hồ sơ yêu cầu cùng đơn hàng.
Đo cả hai phía của mối lắp ổ trục
Đo đường kính cổ trục lớn, nhỏ trên chân chóp và các lỗ tương ứng trong đầu chóp. Ghi từng đặc điểm theo giới hạn bản vẽ trước khi khép kín cụm lắp.
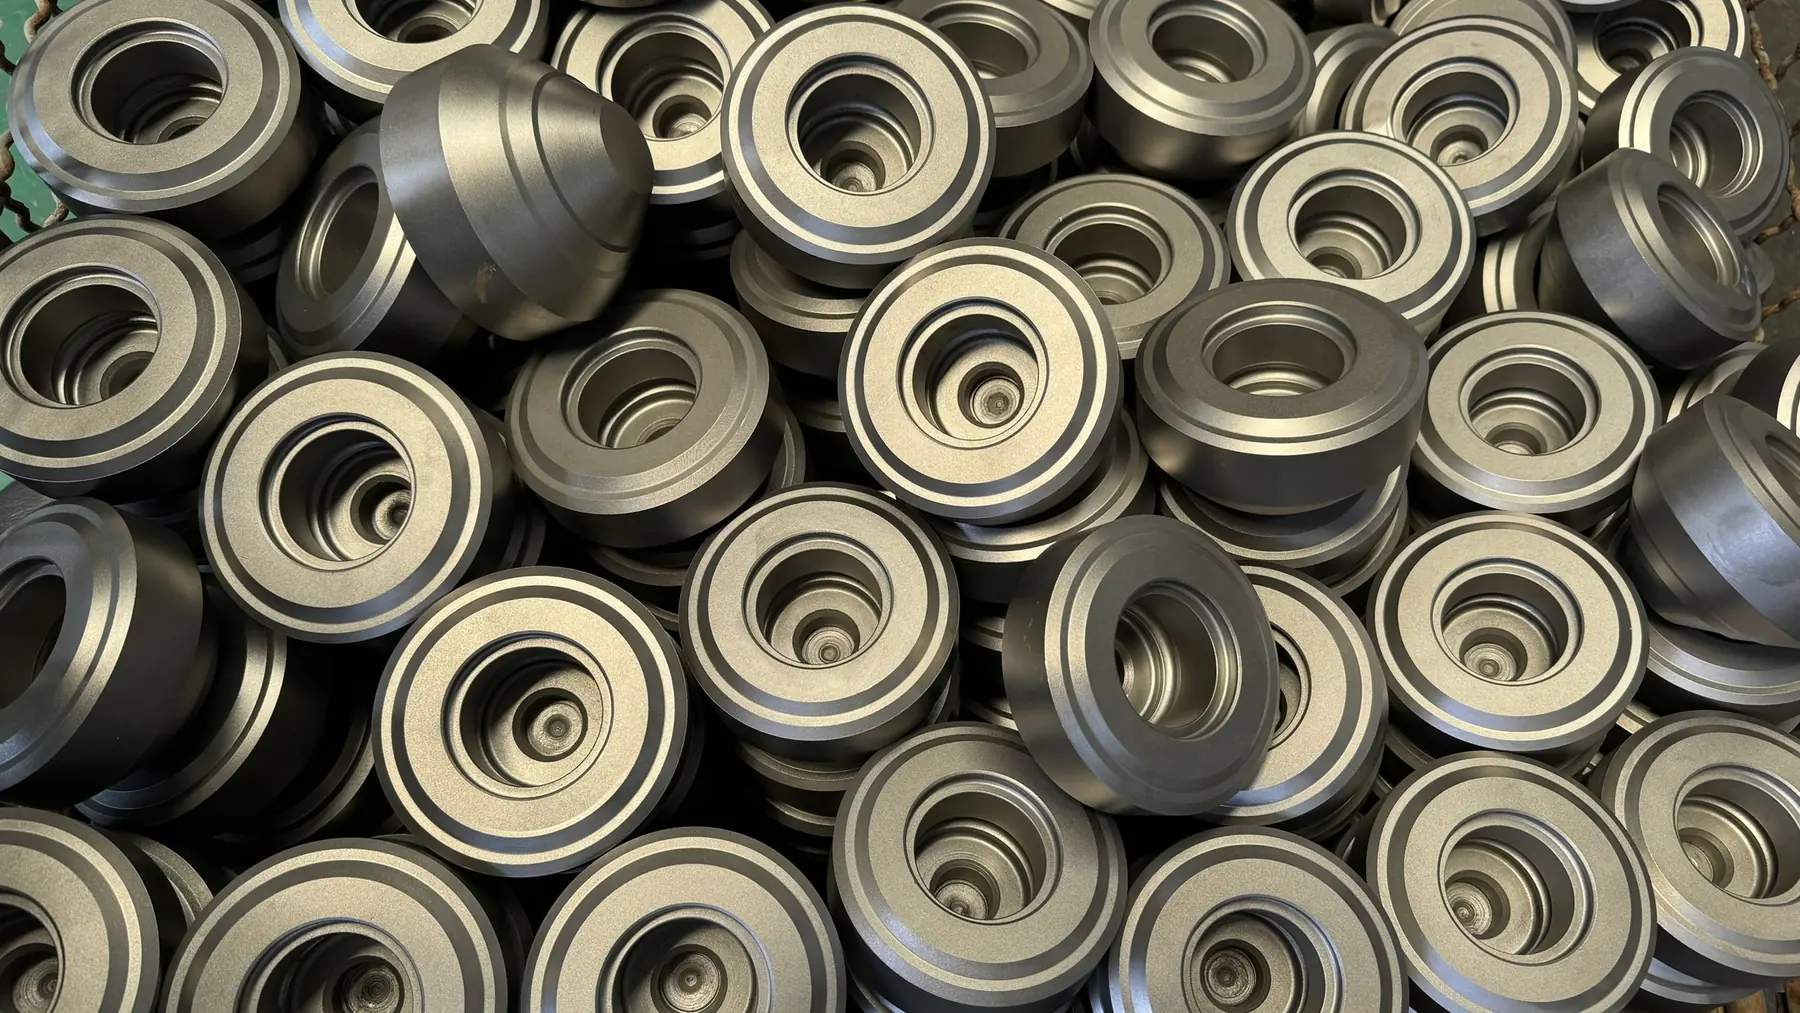
Ảnh cho thấy các lỗ trong thân chóp đã gia công. Kết quả đo và giới hạn chấp nhận cần được ghi riêng trong phiếu kiểm tra.
Cần ghi gì ở mỗi công đoạn
| Chi tiết / công đoạn | Kiểm tra | Hồ sơ |
|---|---|---|
| Chân chóp đã gia công hoàn thiện | Cổ trục lớn và nhỏ, khoảng cách đến mặt chuẩn, rãnh bi và độ nhám bề mặt. | Kích thước tính bằng mm, giới hạn bản vẽ, phương pháp đo và kết quả độ nhám bề mặt theo quy định. |
| Đầu chóp đã gia công hoàn thiện | Lỗ lớn và nhỏ, rãnh bi, rãnh lắp phớt và khoảng cách đến mặt chuẩn. | Số đo lỗ và vị trí lắp phớt gắn với đầu chóp và chân chóp tương ứng. |
| Chi tiết đã nhiệt luyện | Độ cứng tại vị trí và công đoạn quy định. | Chi tiết, lô, vị trí thử, thang đo, phương pháp và số đo. Phân biệt HRA, HRC và các thang đo khác. |
| Lắp ráp ổ trục | Độ lắp ghép cổ trục–lỗ và độ dịch chuyển dọc trục. | Độ lắp ghép hoặc dịch chuyển đo được, cách bố trí kiểm tra và yêu cầu lắp ráp. |
| Sau khi bôi trơn | Đầu chóp xoay đều, không bị kẹt. | Mã đầu chóp, quan sát và mọi biện pháp khắc phục hoặc kiểm tra lại. |
Tách riêng giới hạn quy định với kết quả thực tế. Xác định kiểm tra nào áp dụng cho từng chi tiết và kiểm tra nào dùng mẫu đại diện lô.
Lưu hồ sơ cùng các chi tiết tương ứng
Liên kết mã chóp xoay với mã đầu chóp và chân chóp, lô vật liệu, lô nhiệt luyện và lô răng hợp kim cứng. Ghi dụng cụ hoặc phương pháp dùng cho từng đặc điểm được kiểm tra.
Sau khi hàn lắp, kiểm tra lại chuyển động đầu chóp và lưu hồ sơ lắp đặt. Nếu kết quả thay đổi, ghi vị trí bị ảnh hưởng, biện pháp xử lý và kết quả kiểm tra lại trước khi khoan.
Đối chiếu hồ sơ với các chi tiết được giao
Thống nhất các báo cáo cần có và phạm vi kiểm tra trước khi đặt hàng. Khi nhận hàng, dùng dấu nhận diện trên hàng và mã báo cáo để kiểm tra các liên kết dưới đây. Ghi những thông tin đã có; đánh dấu liên kết chưa rõ là Cần xác nhận.
| Nội dung kiểm tra | Thông tin cần ghi | Nếu thiếu liên kết |
|---|---|---|
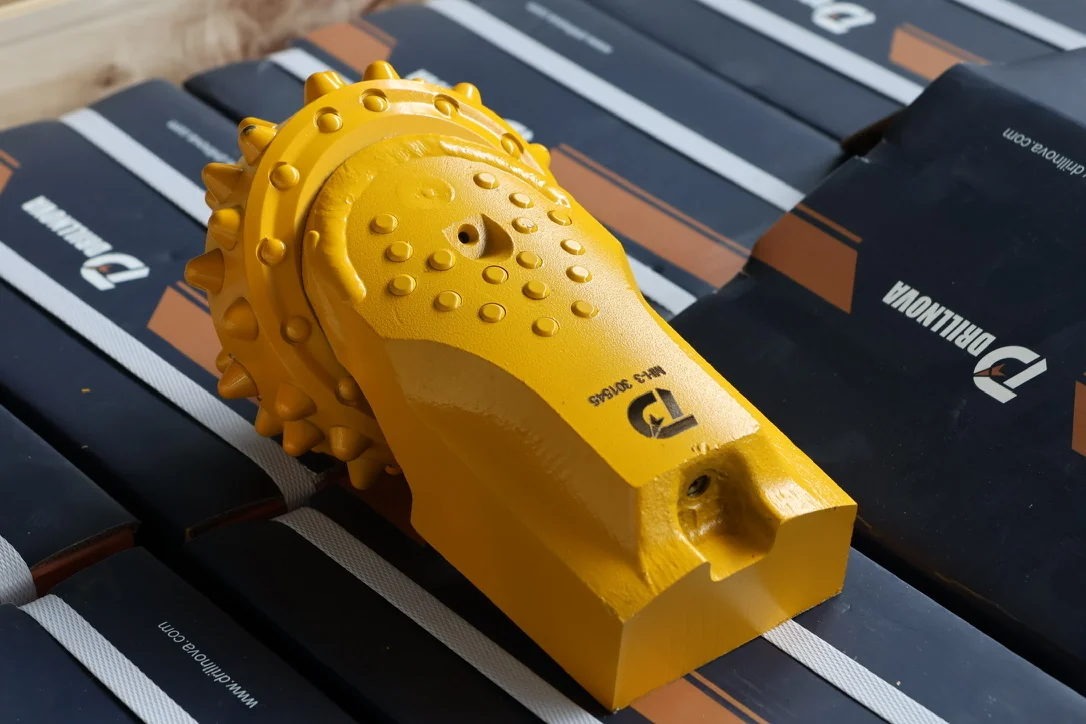
| Chi tiết được giao | Model, phiên bản bản vẽ và dấu nhận diện có trên chi tiết hoặc bao kiện. Lưu ảnh dấu nhận diện. | Hỏi báo cáo áp dụng cho những chi tiết nào trong lô hàng. |
| Hồ sơ chi tiết | Mã đầu chóp và chân chóp; mã báo cáo và các lô vật liệu hoặc nhiệt luyện tương ứng. | Yêu cầu liên kết từ chi tiết đến lô, thay vì một chứng nhận không liên quan. |
| Kết quả thực đo | Giá trị đo đặt cạnh giới hạn bản vẽ, kèm đơn vị, phương pháp và vị trí thử khi áp dụng. | Yêu cầu số đo hoặc yêu cầu áp dụng; chỉ ghi đạt không cung cấp các thông tin đó. |
| Phạm vi kiểm tra | Với từng hạng mục: kiểm tra từng chi tiết hay lấy mẫu; số lượng đã kiểm tra, mã mẫu và lô được đại diện. | Hỏi phạm vi đã thống nhất. Kết quả mẫu không chứng minh mọi chi tiết đều đã được đo. |
Xem lại các số đo trước lắp ráp trong hồ sơ được cung cấp; không tháo chóp xoay có cụm làm kín chỉ để thực hiện lại việc kiểm tra khi nhận hàng.
Thiếu hồ sơ không tự nó chứng minh chi tiết bị lỗi. Xác định mục chưa rõ, giữ dấu nhận diện và ảnh tương ứng, rồi yêu cầu làm rõ theo yêu cầu đơn hàng.