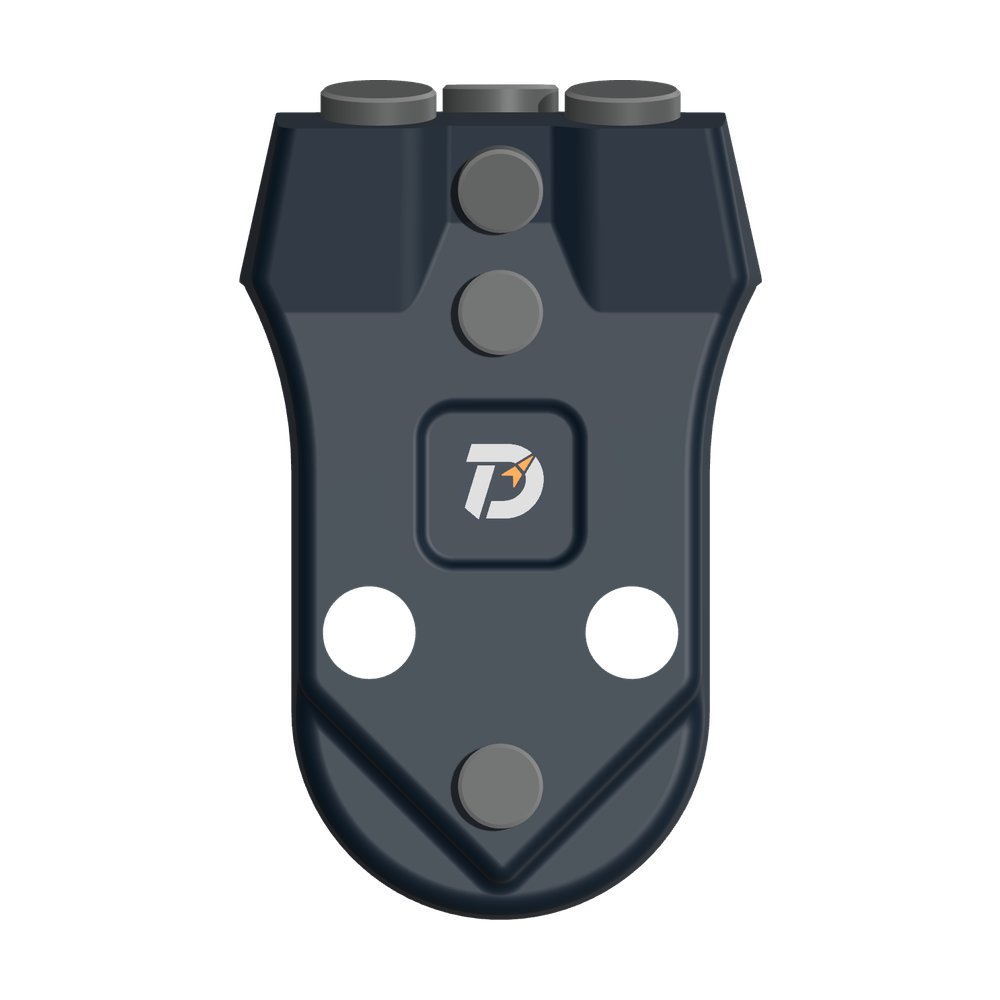
 Răng ống vách WS39
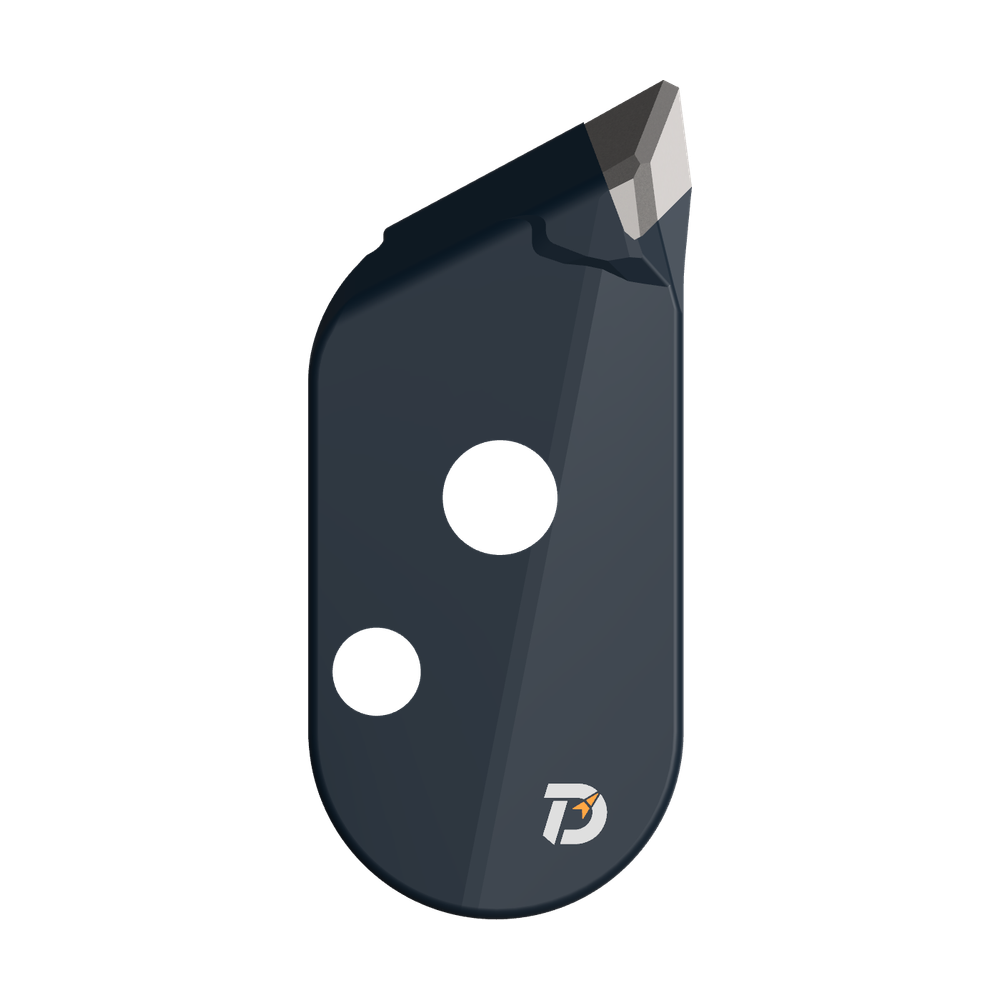 Răng cắt JM
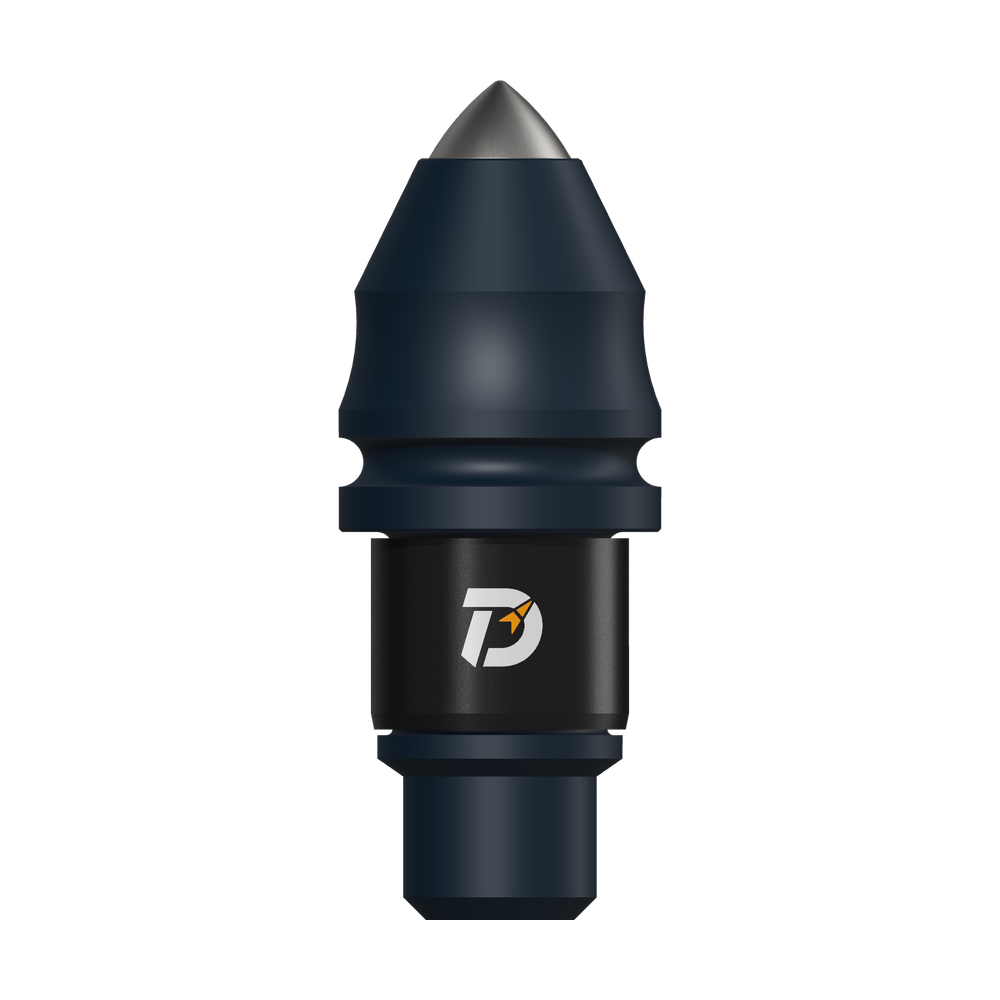 Răng đạn B47K22
Hồ sơ vật liệu hữu ích liên kết mác thép với đầu chóp hoặc chân chóp, rồi đến hồ sơ xử lý và chi tiết hoàn thiện. Cần xác định chi tiết trước khi xem các số liệu thử.
01
Tách riêng hồ sơ vật liệu đầu chóp và chân chóp
Trong ví dụ sản xuất MH-3 này, hồ sơ đầu chóp ghi 15MnNi4MoA và hồ sơ chân chóp ghi 15CrNiMoA. Giữ đầy đủ hậu tố mác thép và mã tiêu chuẩn tham chiếu.
Đây là hồ sơ cho các mẫu nguyên liệu khác nhau. Hồ sơ này không thay thế cho hồ sơ kia.
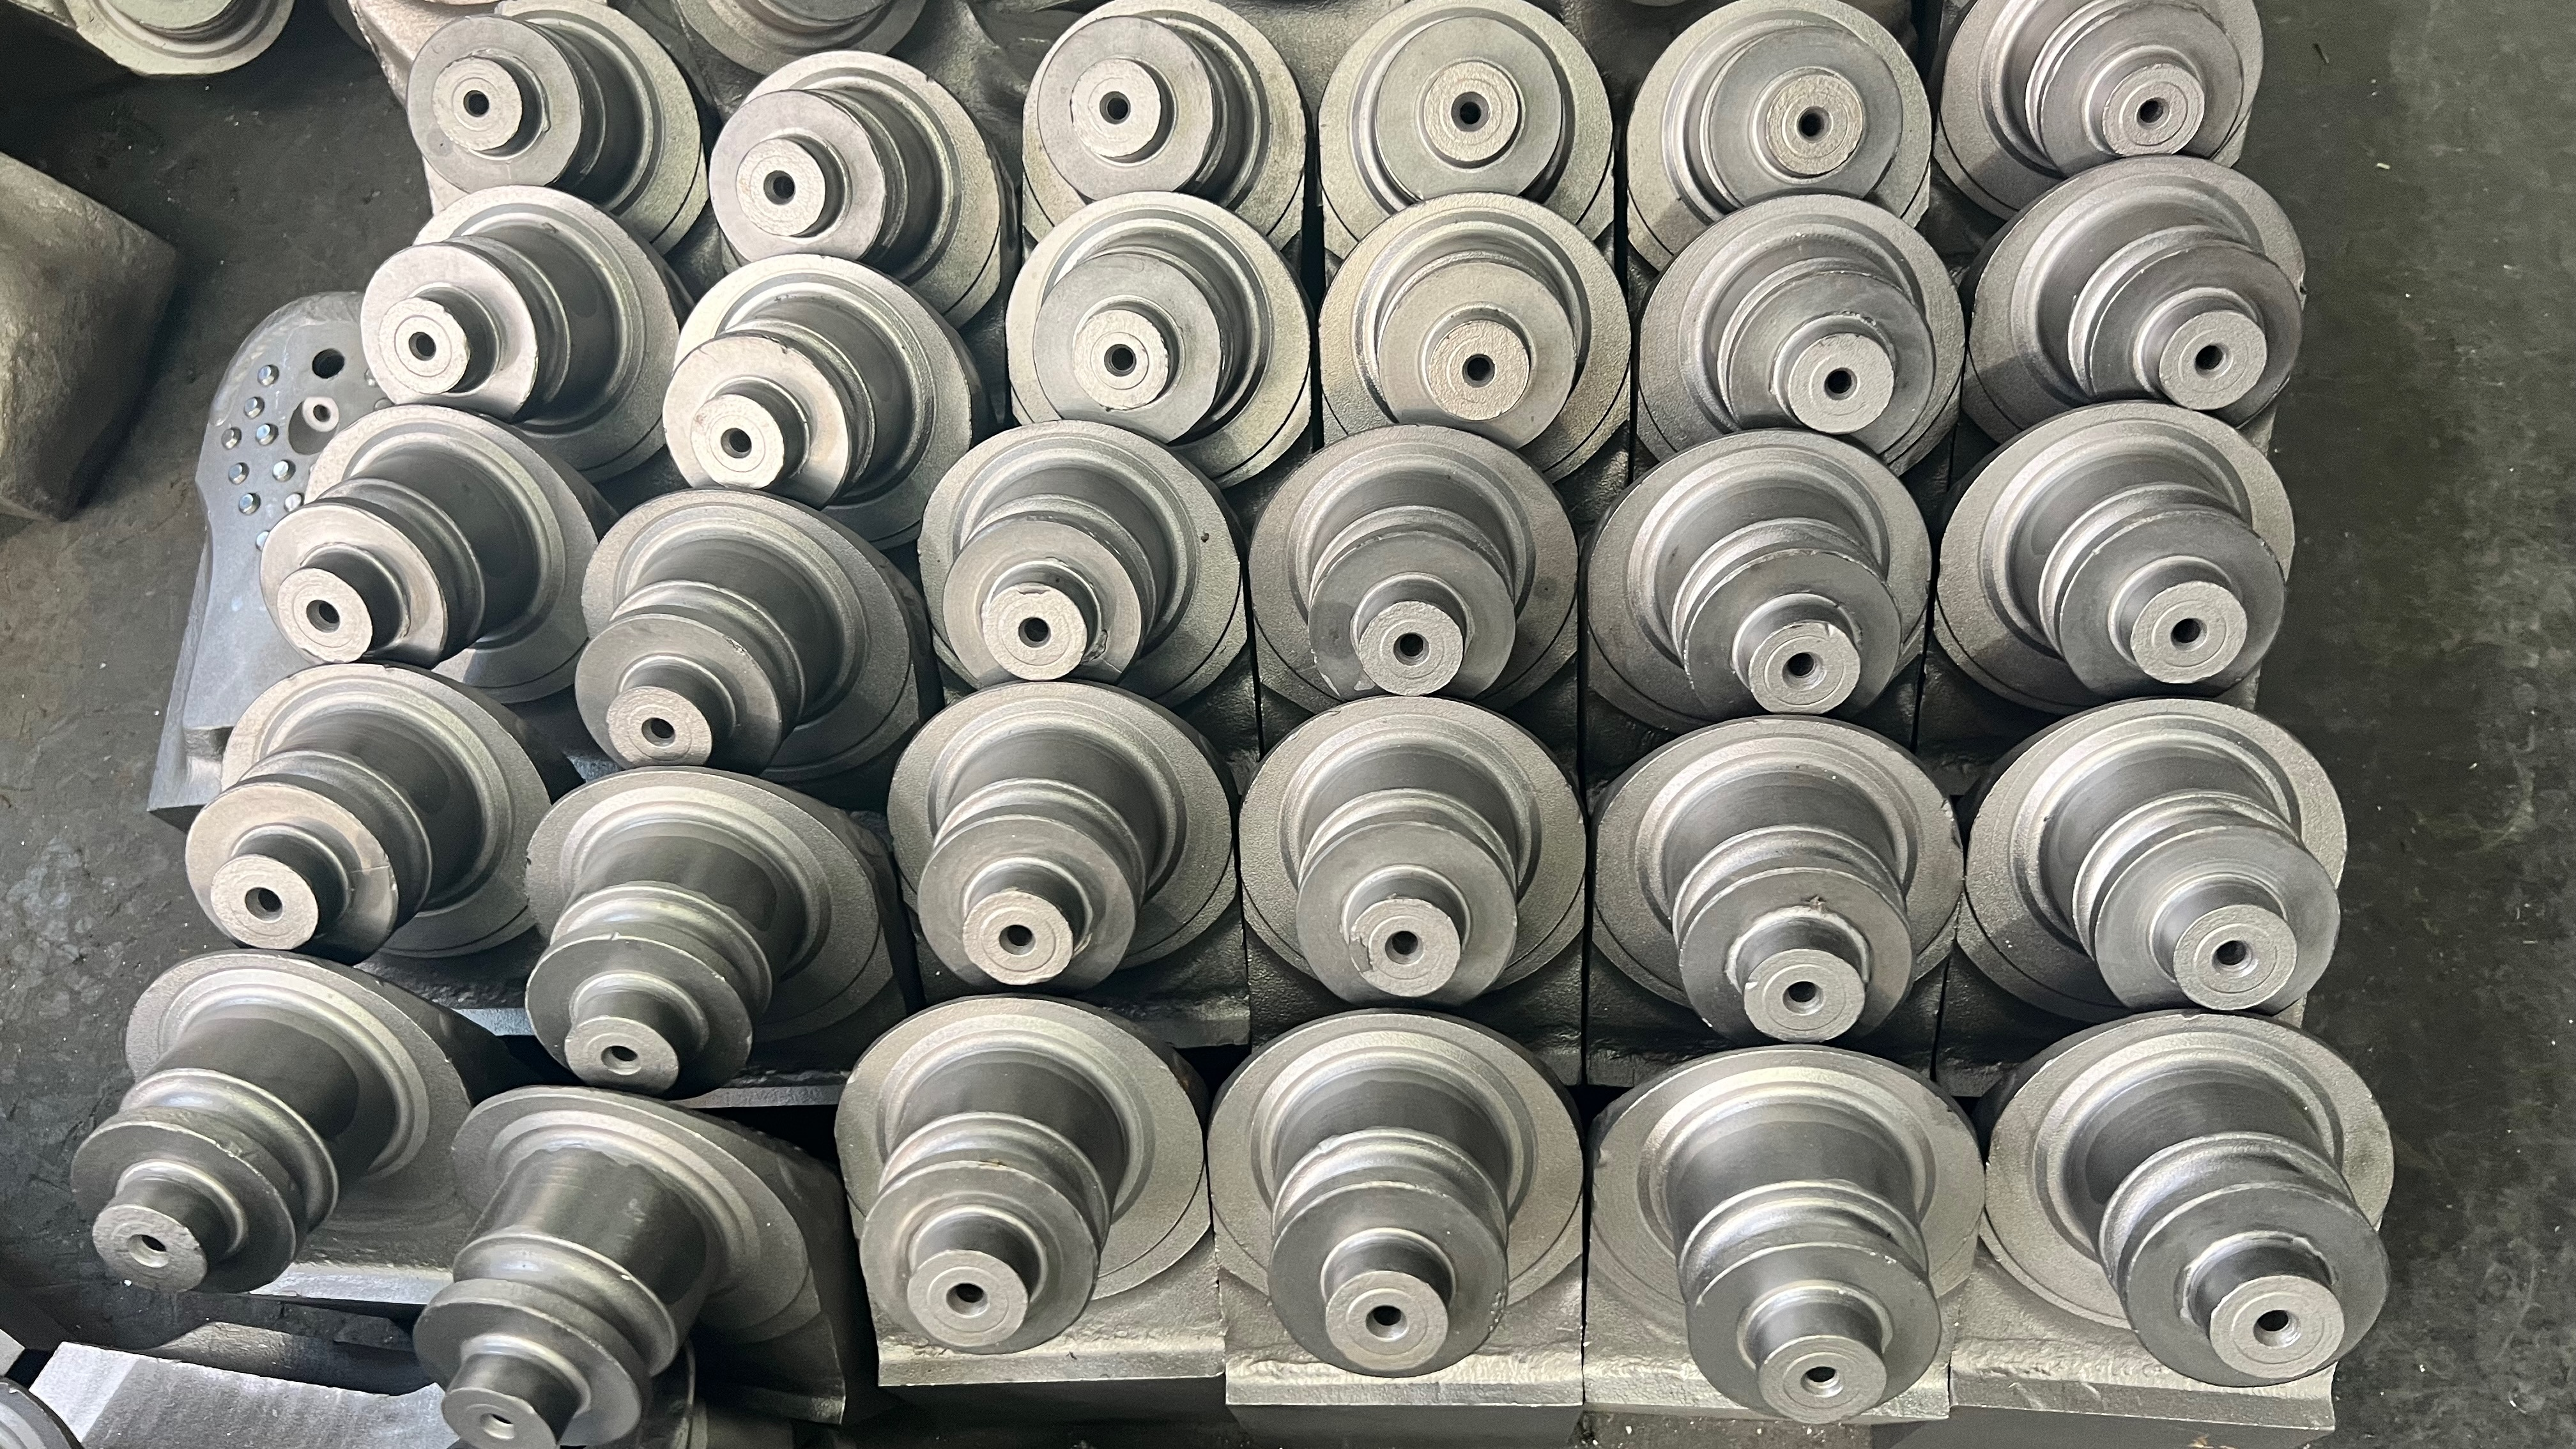
Đầu chóp và chân chóp cần các liên kết hồ sơ khác nhau
| Chi tiết | Vật liệu được ghi nhận | Hồ sơ cần liên kết tiếp theo |
|---|---|---|
| Đầu chóp | 15MnNi4Mo; báo cáo nguyên liệu đính kèm dùng 15MnNi4MoA | Lô đầu chóp → trạng thái nhiệt luyện → lỗ lắp răng hợp kim cứng và lỗ ổ trục hoàn thiện. |
| Chân chóp | 15CrNiMo; báo cáo nguyên liệu đính kèm dùng 15CrNiMoA | Lô chân chóp → hàn đắp cứng cổ trục và xử lý → kích thước cổ trục hoàn thiện. |
Giữ hậu tố in trên báo cáo vật liệu được chọn. Báo cáo cho chân chóp không nhận diện đầu chóp, ngay cả khi hai chi tiết được giao trong cùng một chóp xoay đã lắp. Các mác thép này thuộc ví dụ MH-3 này. Đối chiếu từng chi tiết được cung cấp với bản vẽ được chọn và hồ sơ lô.
02
Xác định trạng thái của chi tiết khi thử
Tính chất thép nguyên liệu, kiểm tra nhiệt luyện và kiểm tra cổ trục hoàn thiện trả lời các câu hỏi khác nhau. Lưu mã mẫu, phương pháp và lô xử lý cùng mỗi kết quả.
Giá trị độ cứng của thép được cung cấp không tự động là giá trị nghiệm thu của bề mặt ổ trục hoàn thiện.
Giá trị độ cứng cần có vị trí và công đoạn
| Trường thông tin | Vì sao ảnh hưởng đến cách diễn giải |
|---|---|
| Thành phần hóa học vật liệu và mã mẻ luyện | Nhận diện thép; không chứng minh tình trạng bề mặt ổ trục hoàn thiện. |
| Lô và trình tự nhiệt luyện | Liên kết chi tiết với quá trình xử lý thực tế đã áp dụng. |
| Thang độ cứng, tải thử và vị trí thử | Kết quả bề mặt và kết quả lõi mô tả các vị trí khác nhau; HRC và HV không phải nhãn có thể thay thế nhau. |
| Yêu cầu và phương pháp xác định chiều sâu lớp thấm cứng, khi có quy định | Kiểm tra lớp hóa cứng phát triển dưới bề mặt như thế nào, thay vì chỉ lặp lại số đo bề mặt. |
| Công đoạn gia công khi đo | Nêu kết quả được đo trước hay sau gia công cuối, và dùng vị trí kiểm tra quy định cho công đoạn đó. |
Thấm cacbon làm tăng hàm lượng cacbon ở bề mặt để quá trình nhiệt luyện tiếp theo tạo lớp chịu mòn. Vì vậy thành phần hóa học, vị trí đo độ cứng và trạng thái xử lý cần đi cùng nhau. Chỉ nhiệt độ lò không phải kết quả nghiệm thu chi tiết hoàn thiện. Cơ sở kỹ thuật: TWI về thấm cacbon.
03
Theo dõi mã nhận diện đến cụm hoàn thiện
Liên kết lô vật liệu → đầu chóp hoặc chân chóp → lô xử lý → cụm hoàn thiện. Yêu cầu chuỗi hồ sơ này trong thông số đơn hàng và kiểm tra khi nhận hàng.
Một liên kết bị thiếu có thể khiến báo cáo thép hợp lệ không gắn được với các chi tiết đã giao.