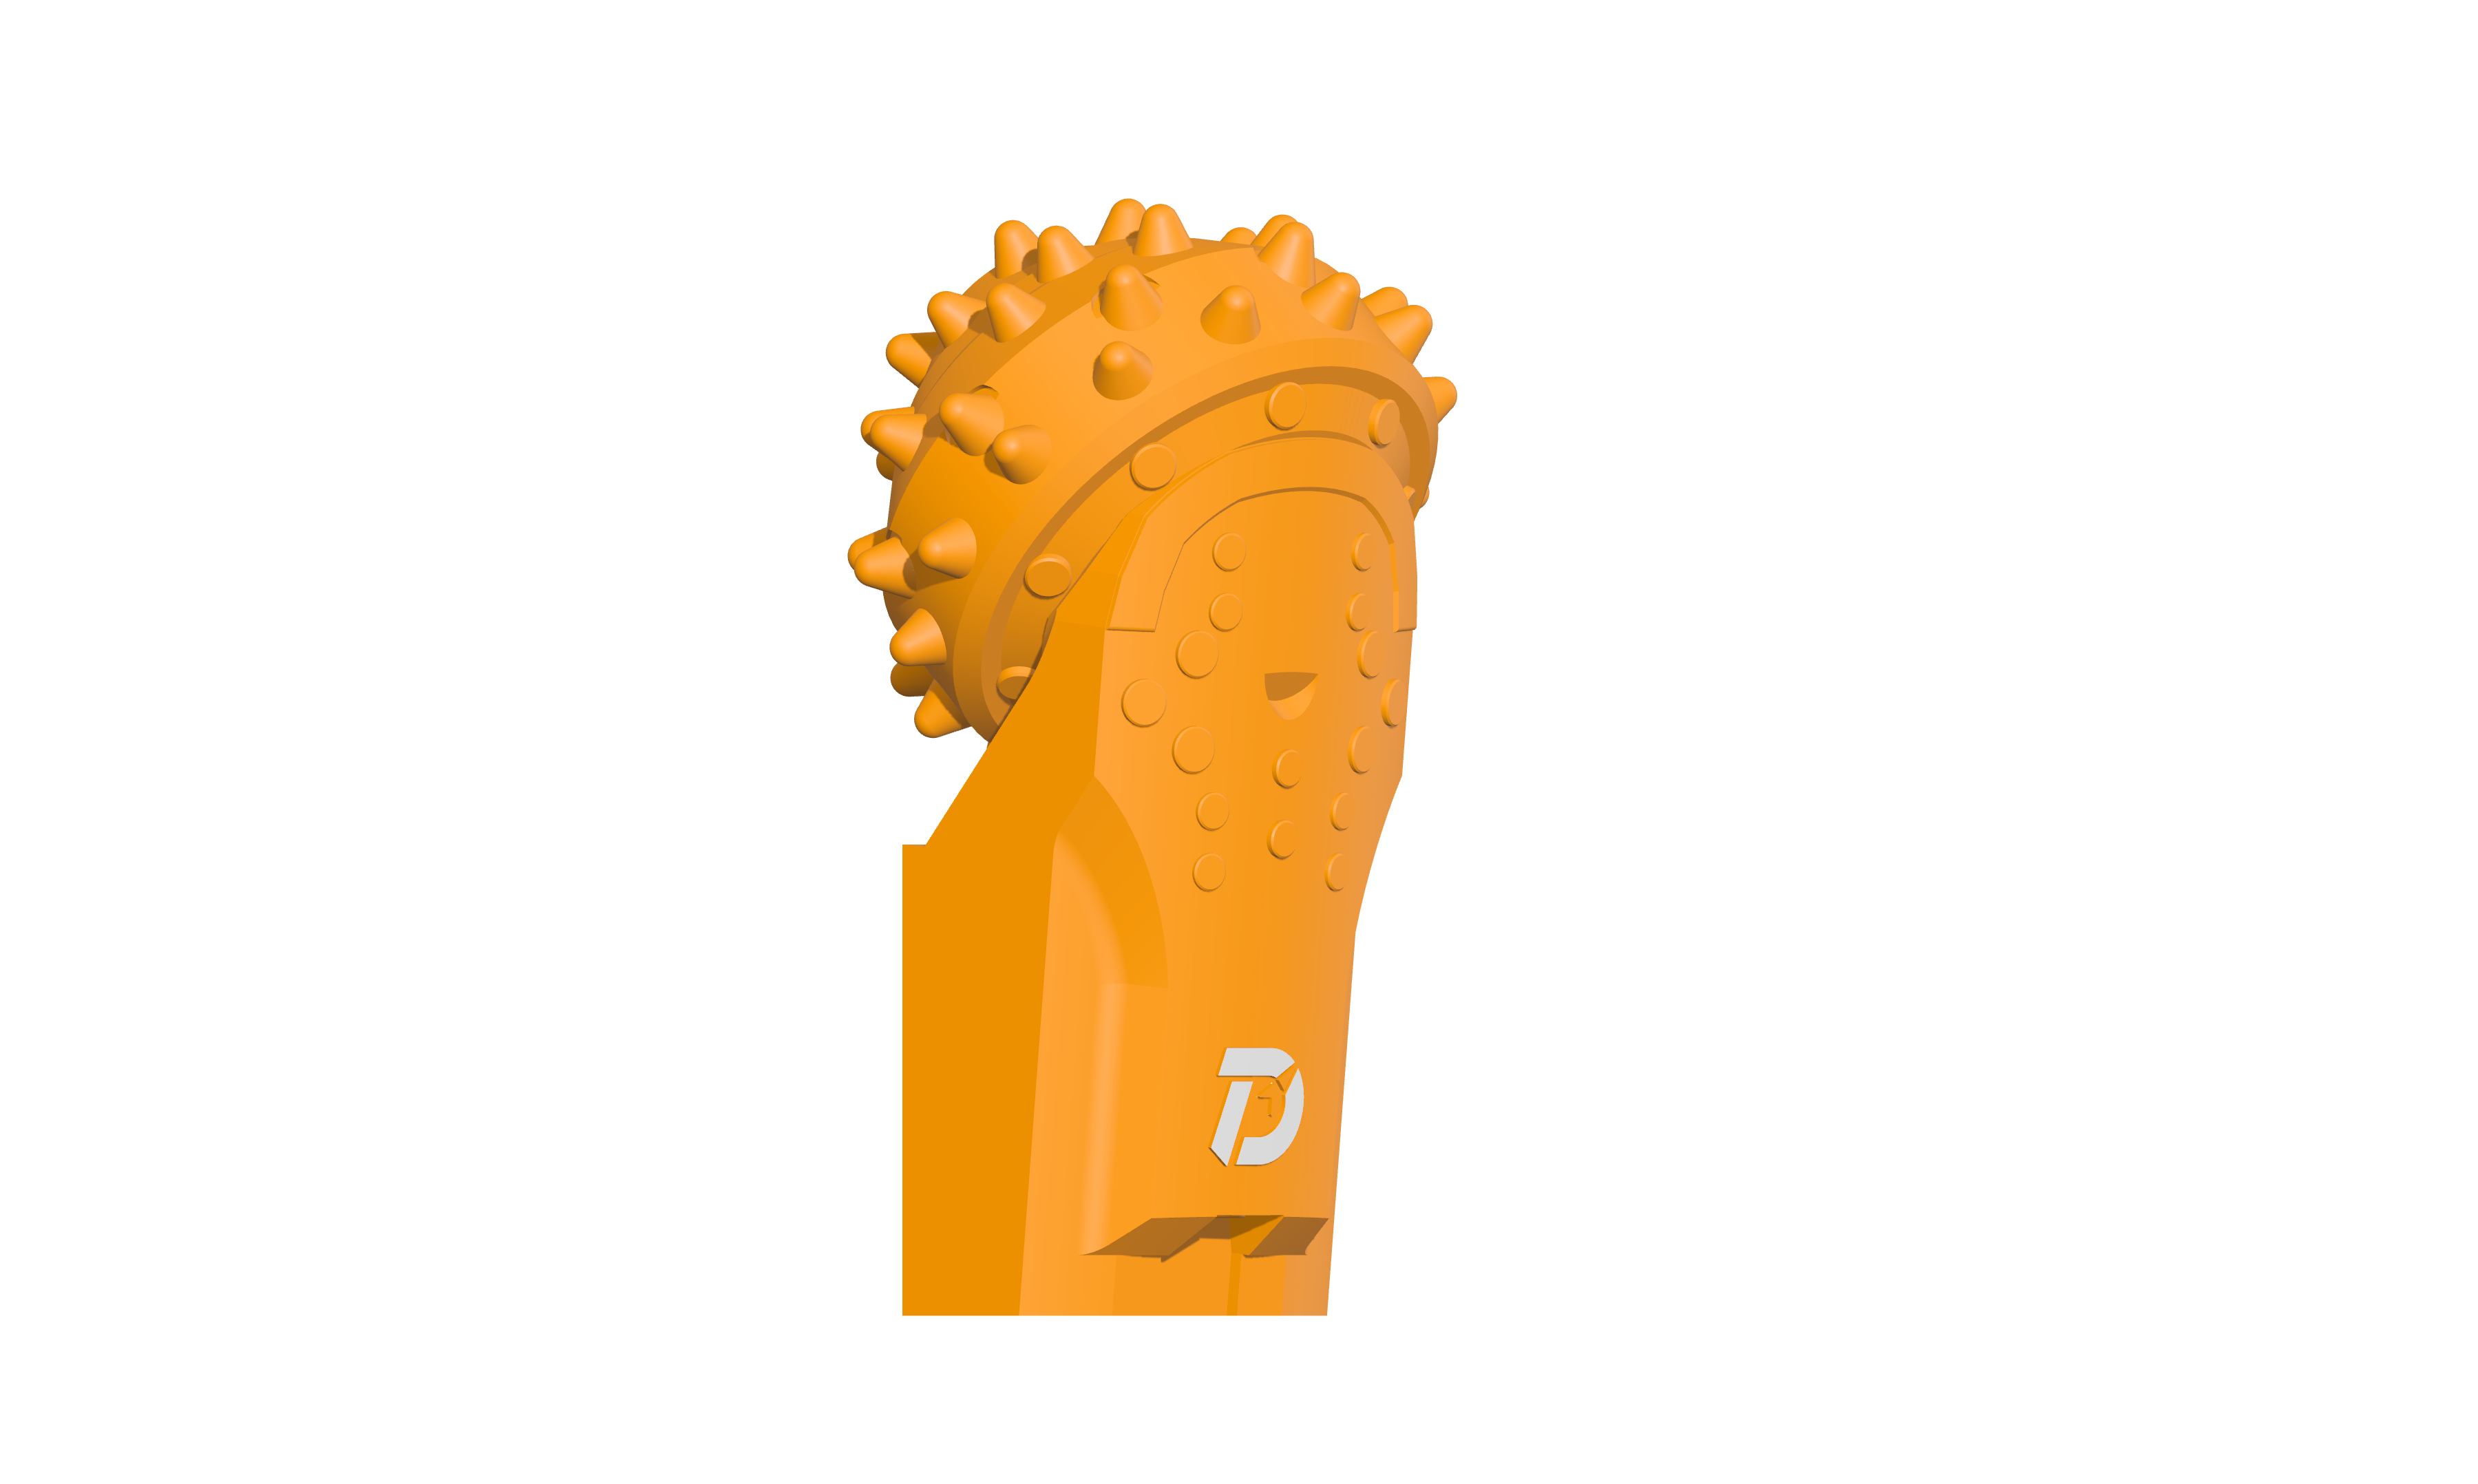
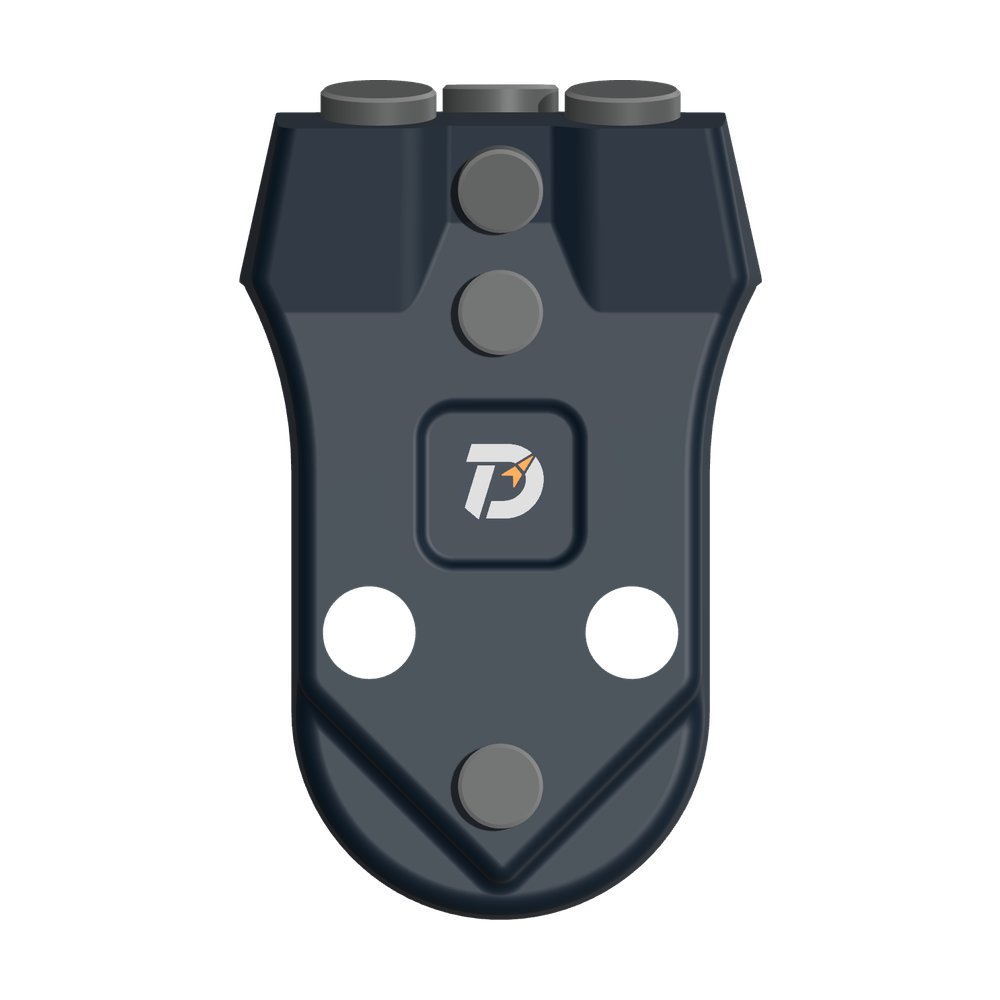
 Răng ống vách WS39
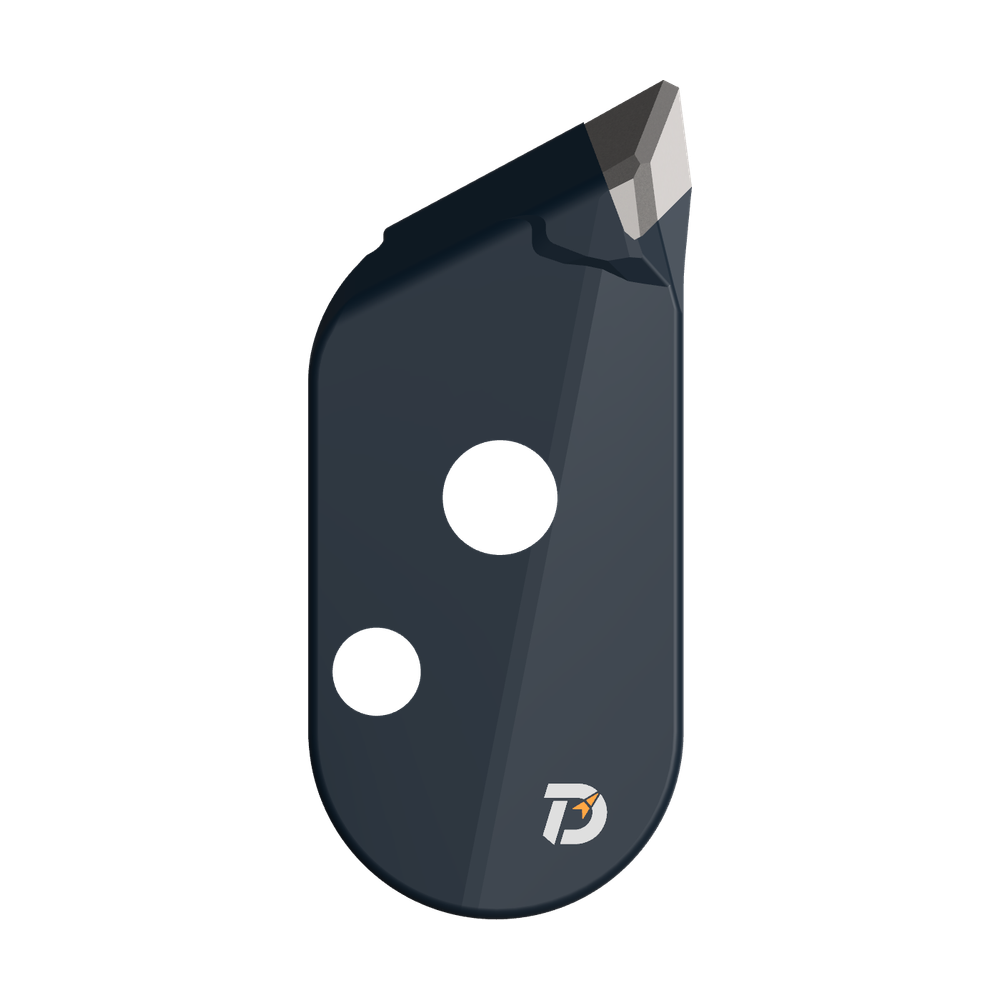 Răng cắt JM
 Răng đạn B47K22
CHÓP XOAY / SẢN XUẤT & KIỂM SOÁT CHẤT LƯỢNG
Sản xuất
chóp xoay
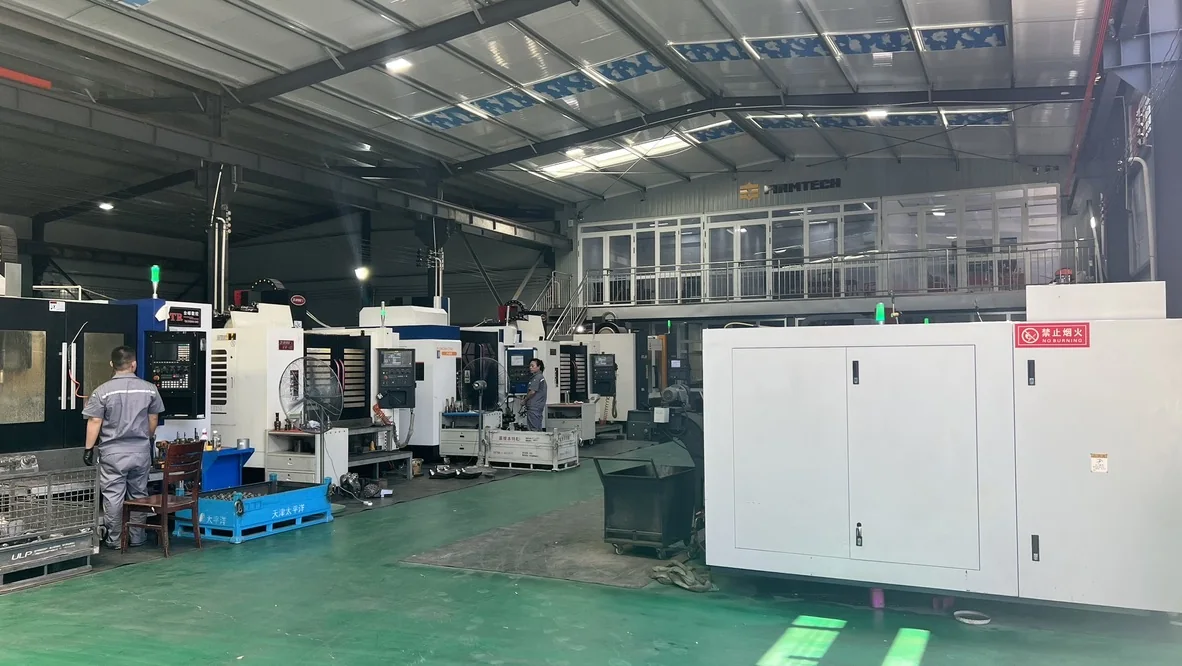
Từ bộ phận cắt đến kết cấu lắp đặt. Theo dõi quy trình gia công cổ trục MH-3 trong hồ sơ lịch sử dưới đây, rồi xem các phép đo phục vụ kiểm tra độ lắp ghép giữa đầu chóp và cổ trục.
HAI BỘ PHẬN
Hai bộ phận.
Hai mác thép riêng
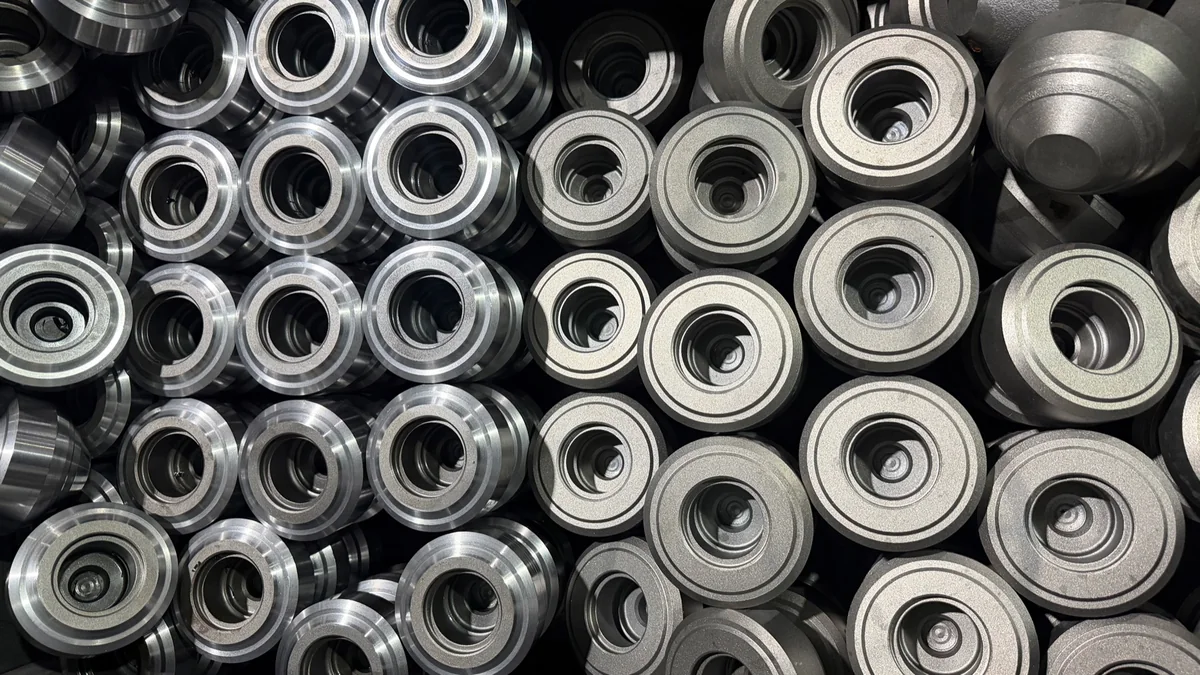
Đầu chóp mang các răng hợp kim và các lỗ ổ trục lắp ghép. Thân chân nối với dụng cụ khoan và mang cổ trục để đầu chóp quay quanh.
ĐẦU CHÓP / VÍ DỤ VẬT LIỆU MH-3
15MnNi4MoA
Từ vị trí lắp răng hợp kim đến lỗ ổ trục
Đầu chóp kết hợp các vị trí lắp răng hợp kim với lỗ ổ trục lớn và nhỏ, rãnh bi và hình học bệ lắp phớt.
THÂN CHÂN / VÍ DỤ VẬT LIỆU MH-3
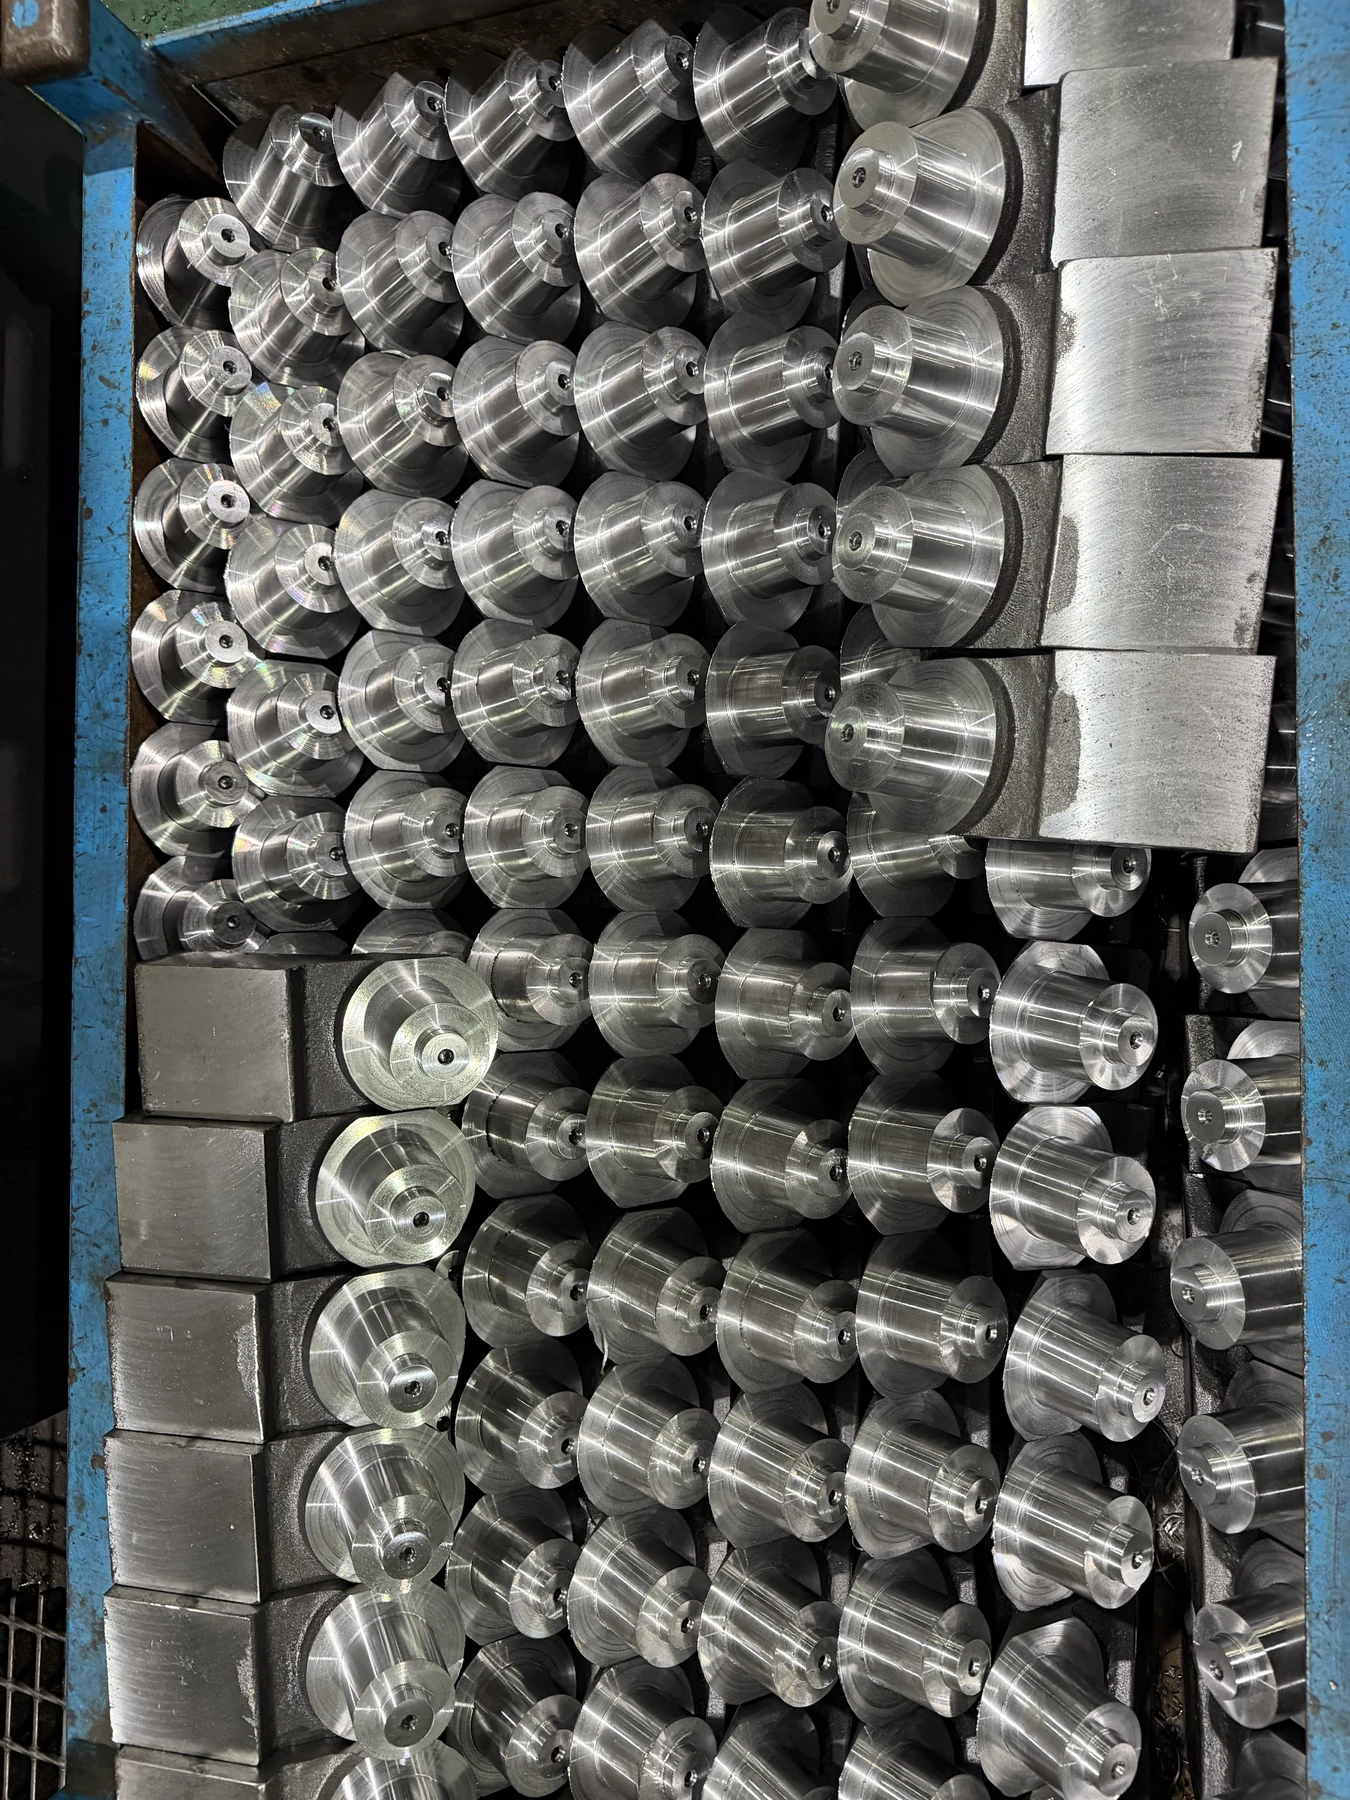
15CrNiMoA
Từ phần nối với dụng cụ đến cổ trục
Thân chân mang cổ trục. Các đường kính, vị trí mặt ổ trục và bề mặt gia công hoàn thiện tạo thành phía còn lại của mối lắp ghép.
Các mác vật liệu được nêu có cơ sở từ hồ sơ năm 2023 về MH-3 đi kèm. Với đơn hàng mới, quy cách vật liệu và yêu cầu kiểm tra được xác định theo bản vẽ đã chọn.
GIA CÔNG CỔ TRỤC
Từ rãnh đã chuẩn bị
đến bề mặt ổ trục hoàn thiện
Theo dõi quy trình MH-3 đã ghi nhận: hàn đắp chống mòn, nhiệt luyện và gia công hoàn thiện đóng các vai trò khác nhau trong việc tạo ra cổ trục hoàn chỉnh.
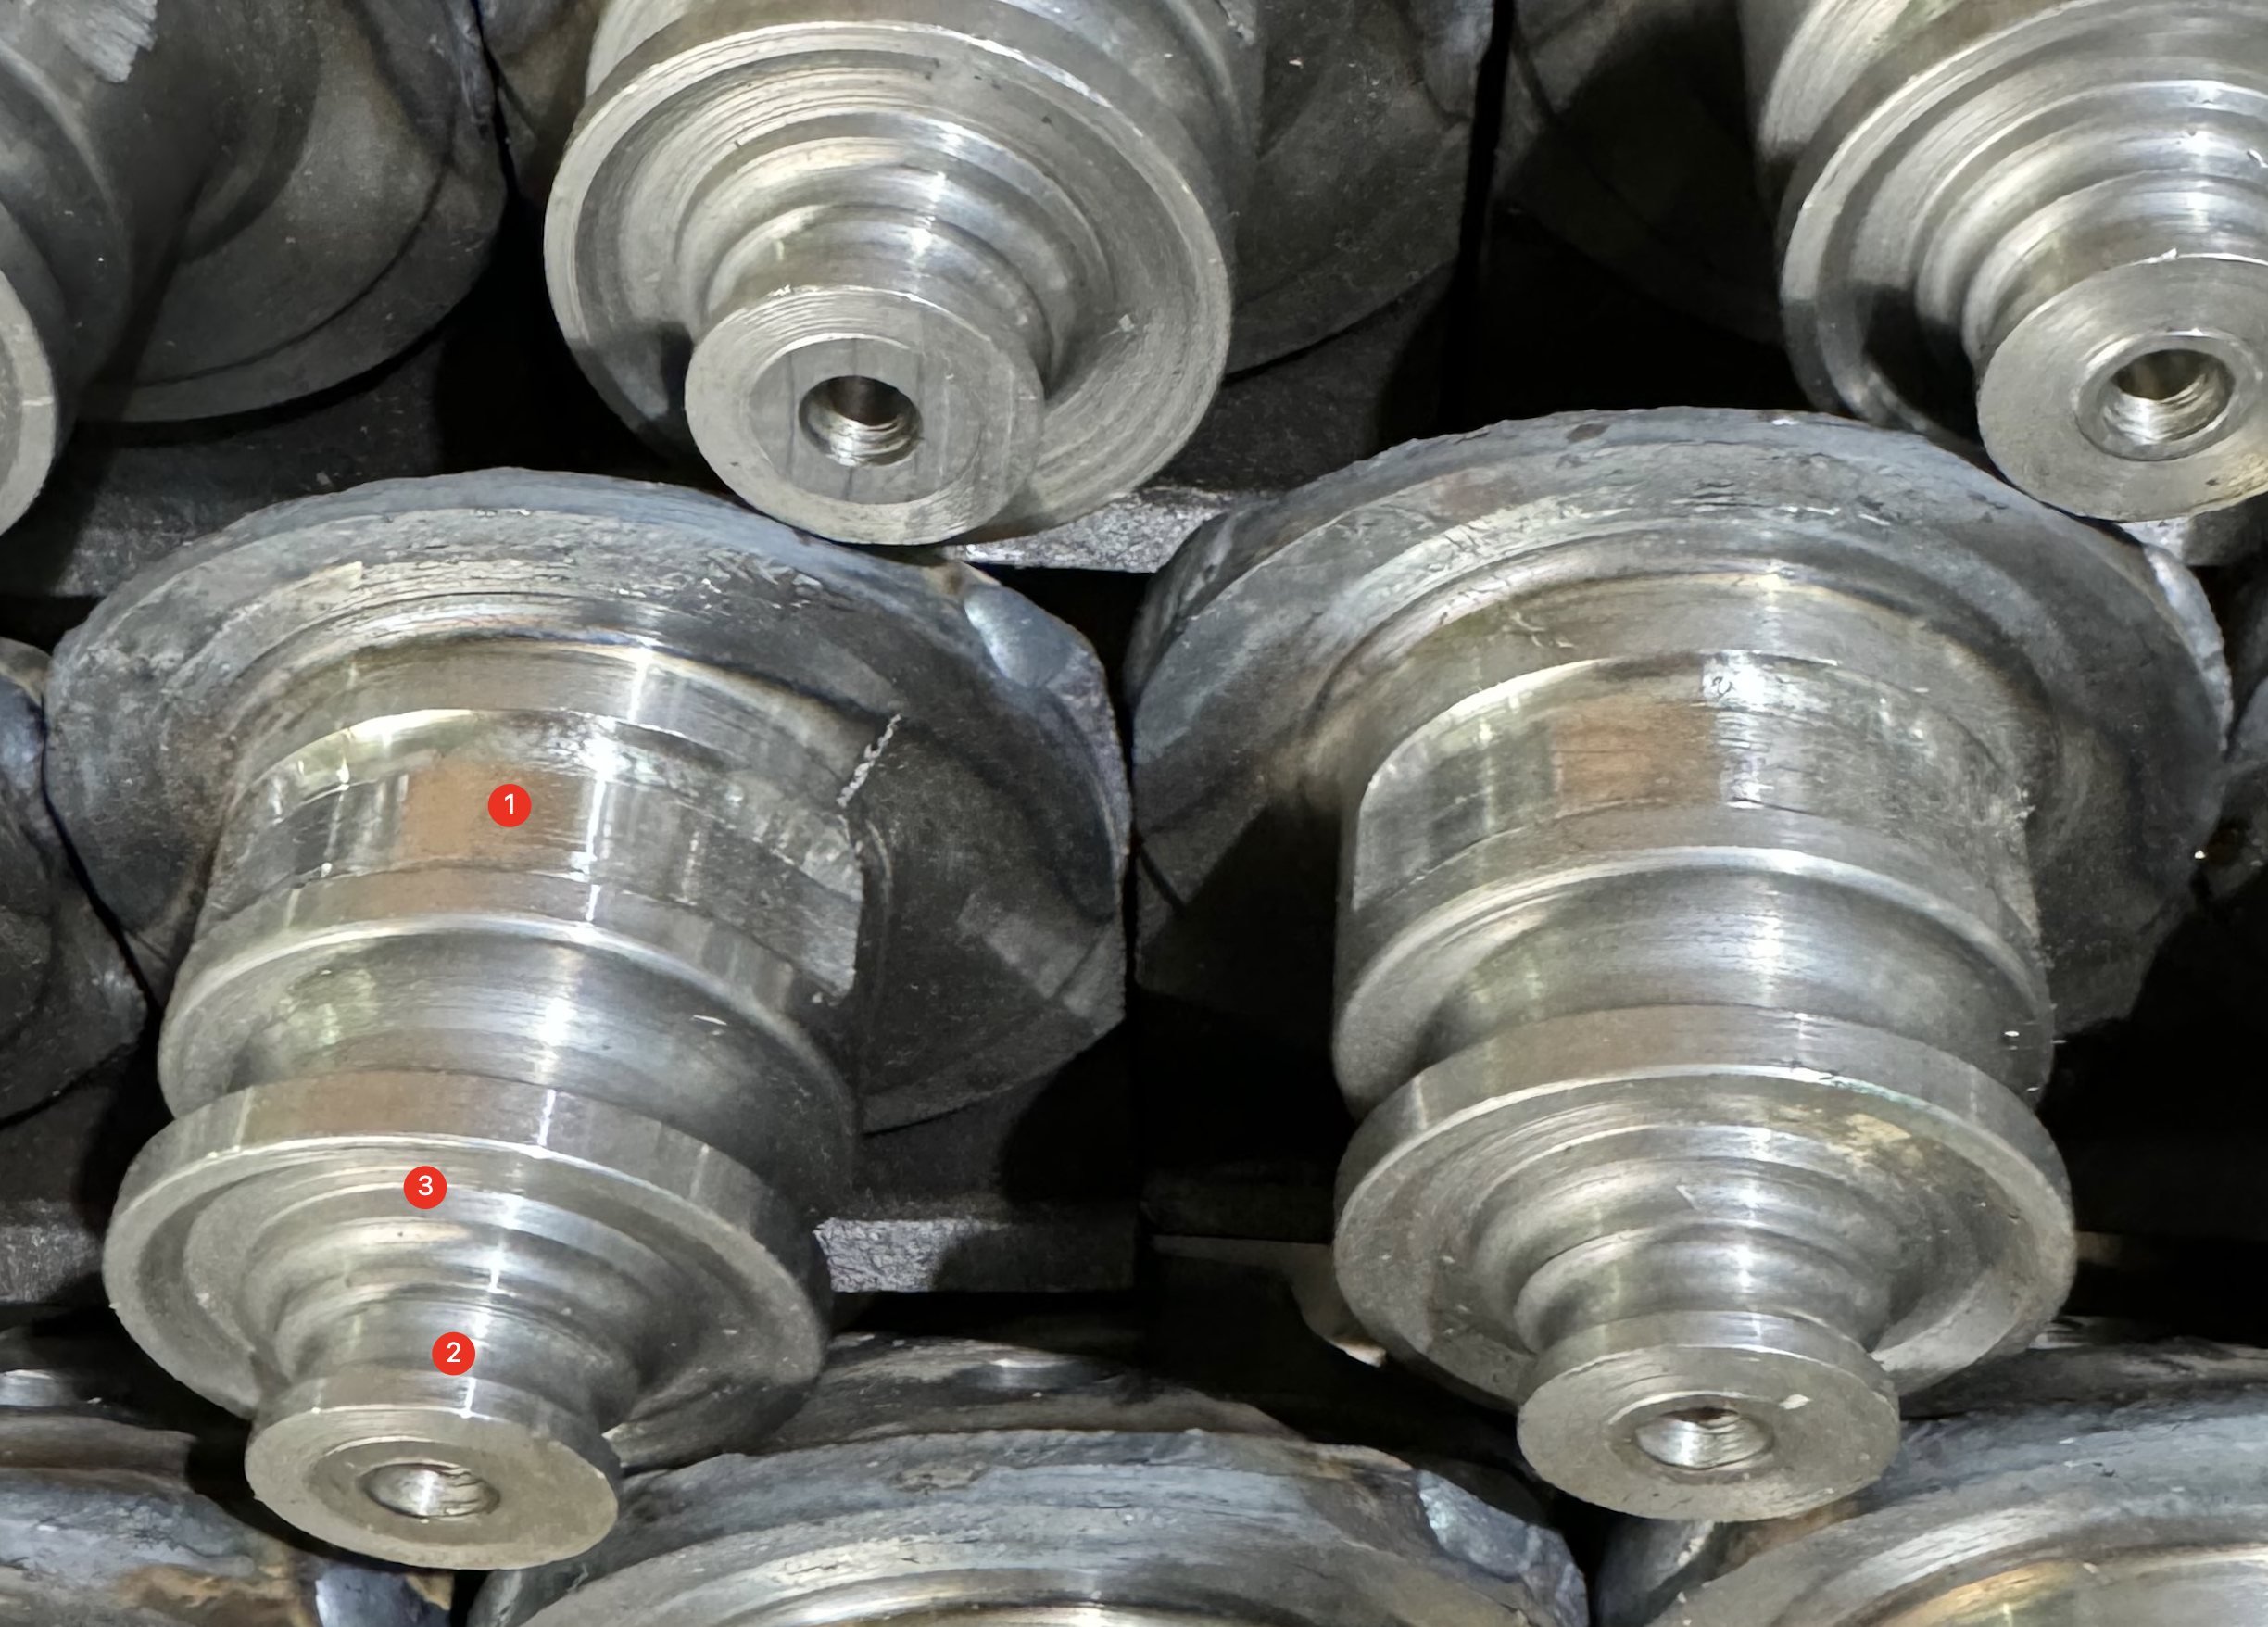
CÔNG ĐOẠN 01Chuẩn bị rãnh
Gia công các vùng cổ trục sẽ được hàn đắp vật liệu chịu mòn.
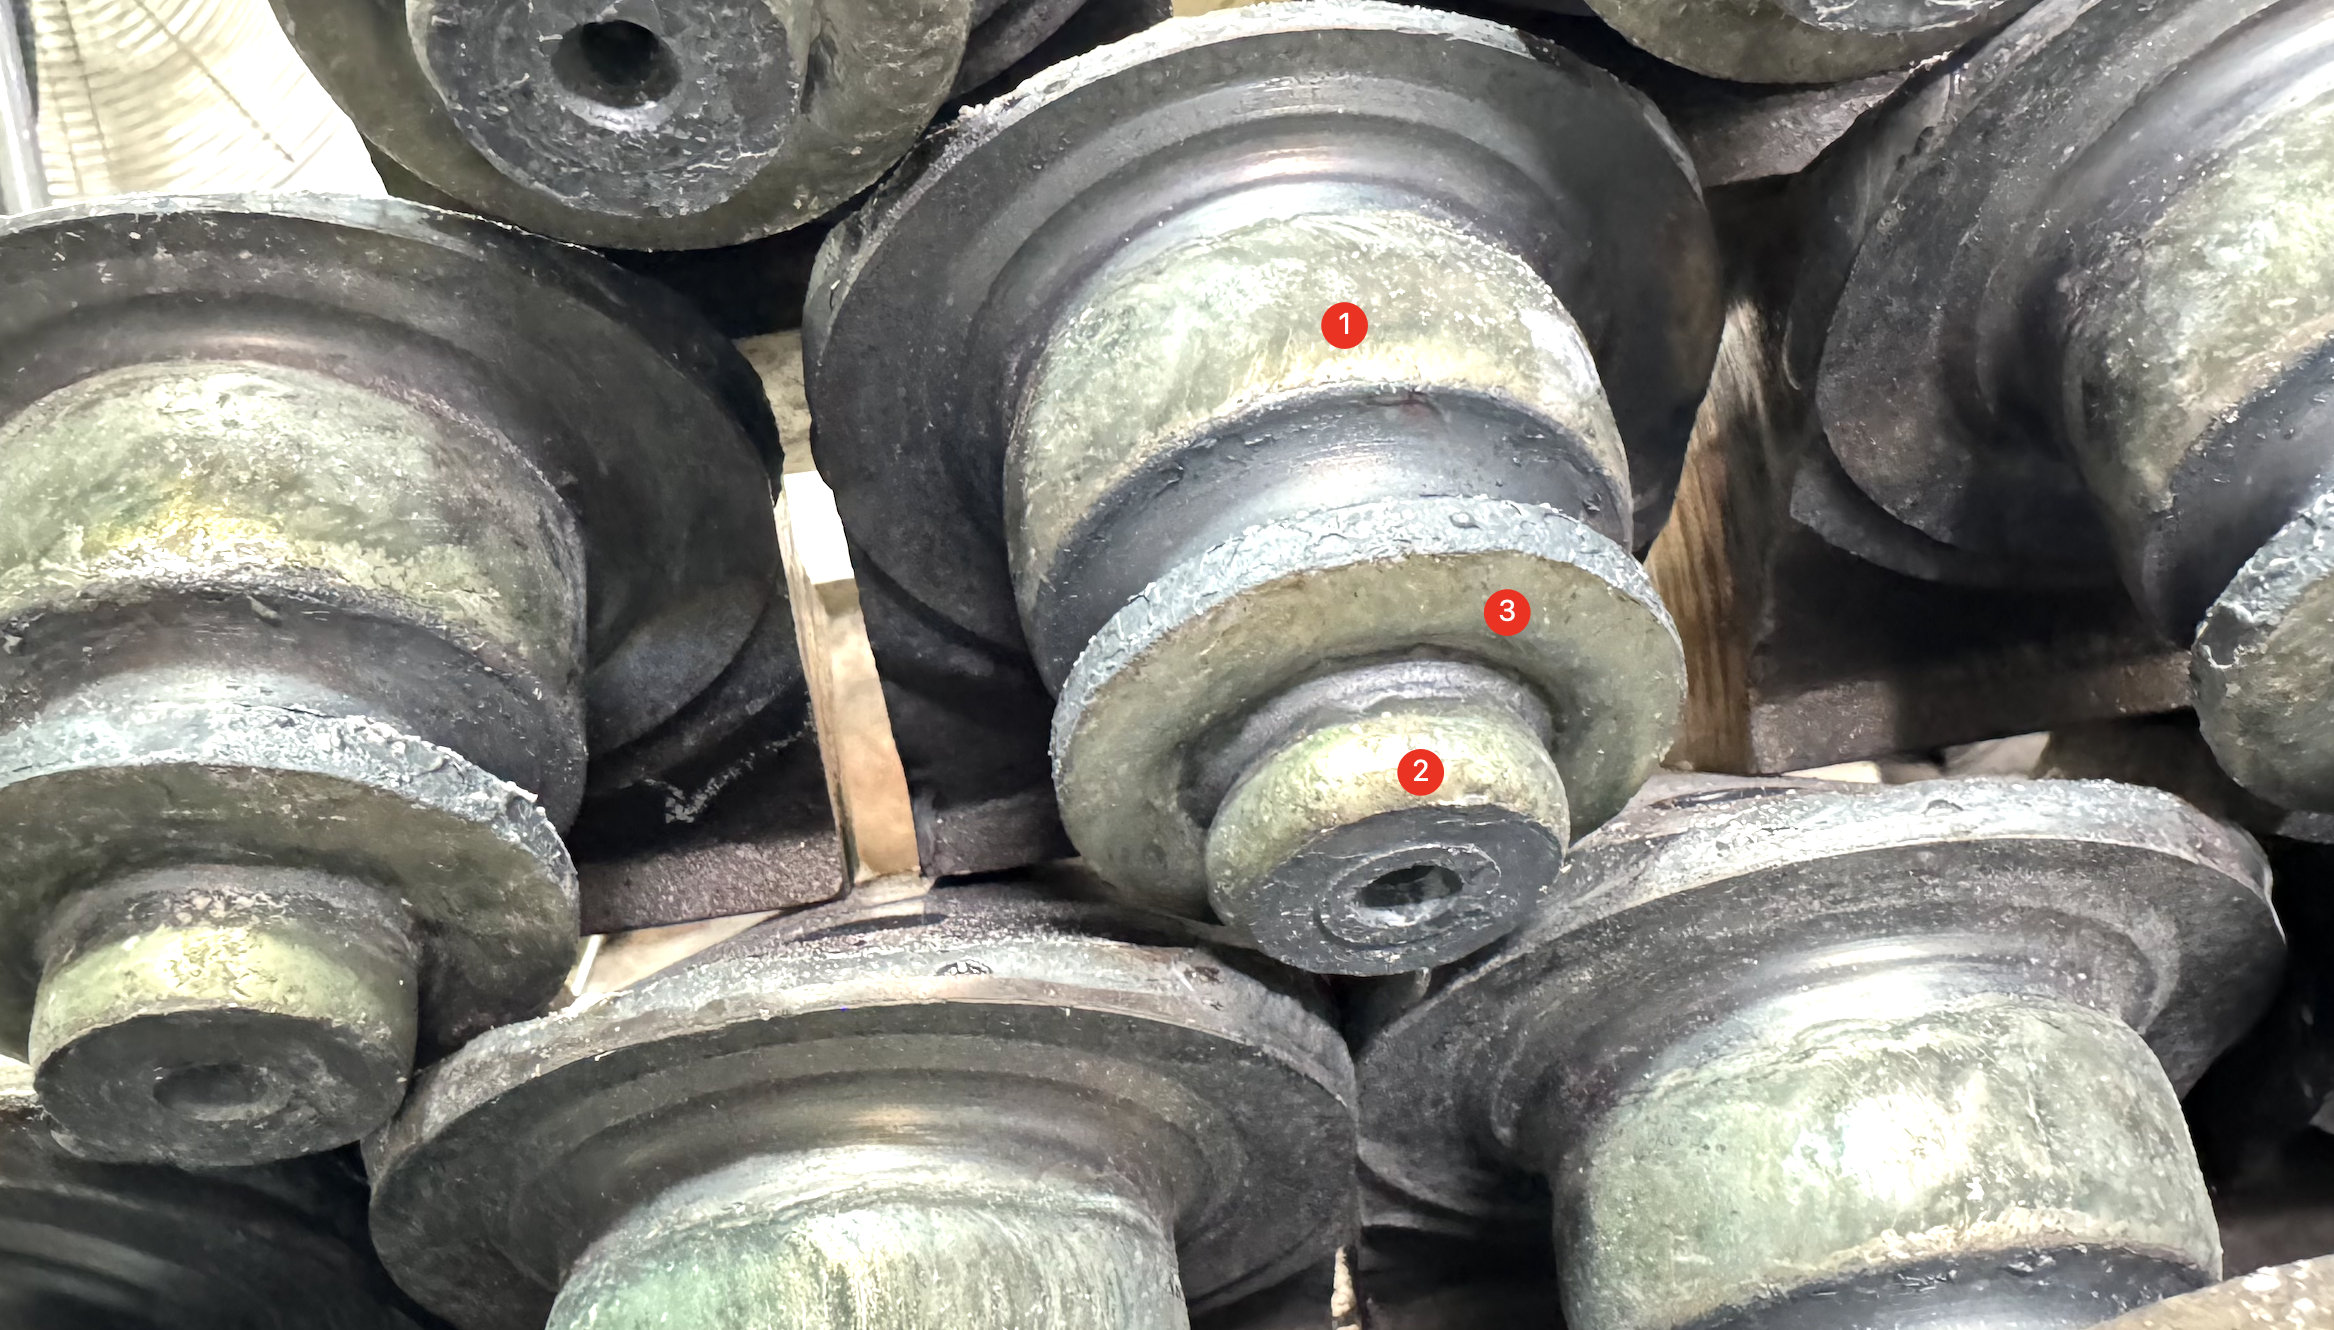
CÔNG ĐOẠN 02Hàn đắp chống mòn
Đắp bù các bề mặt cổ trục đã chuẩn bị. Lớp đắp là công đoạn trung gian trước khi kiểm soát kích thước cuối cùng.
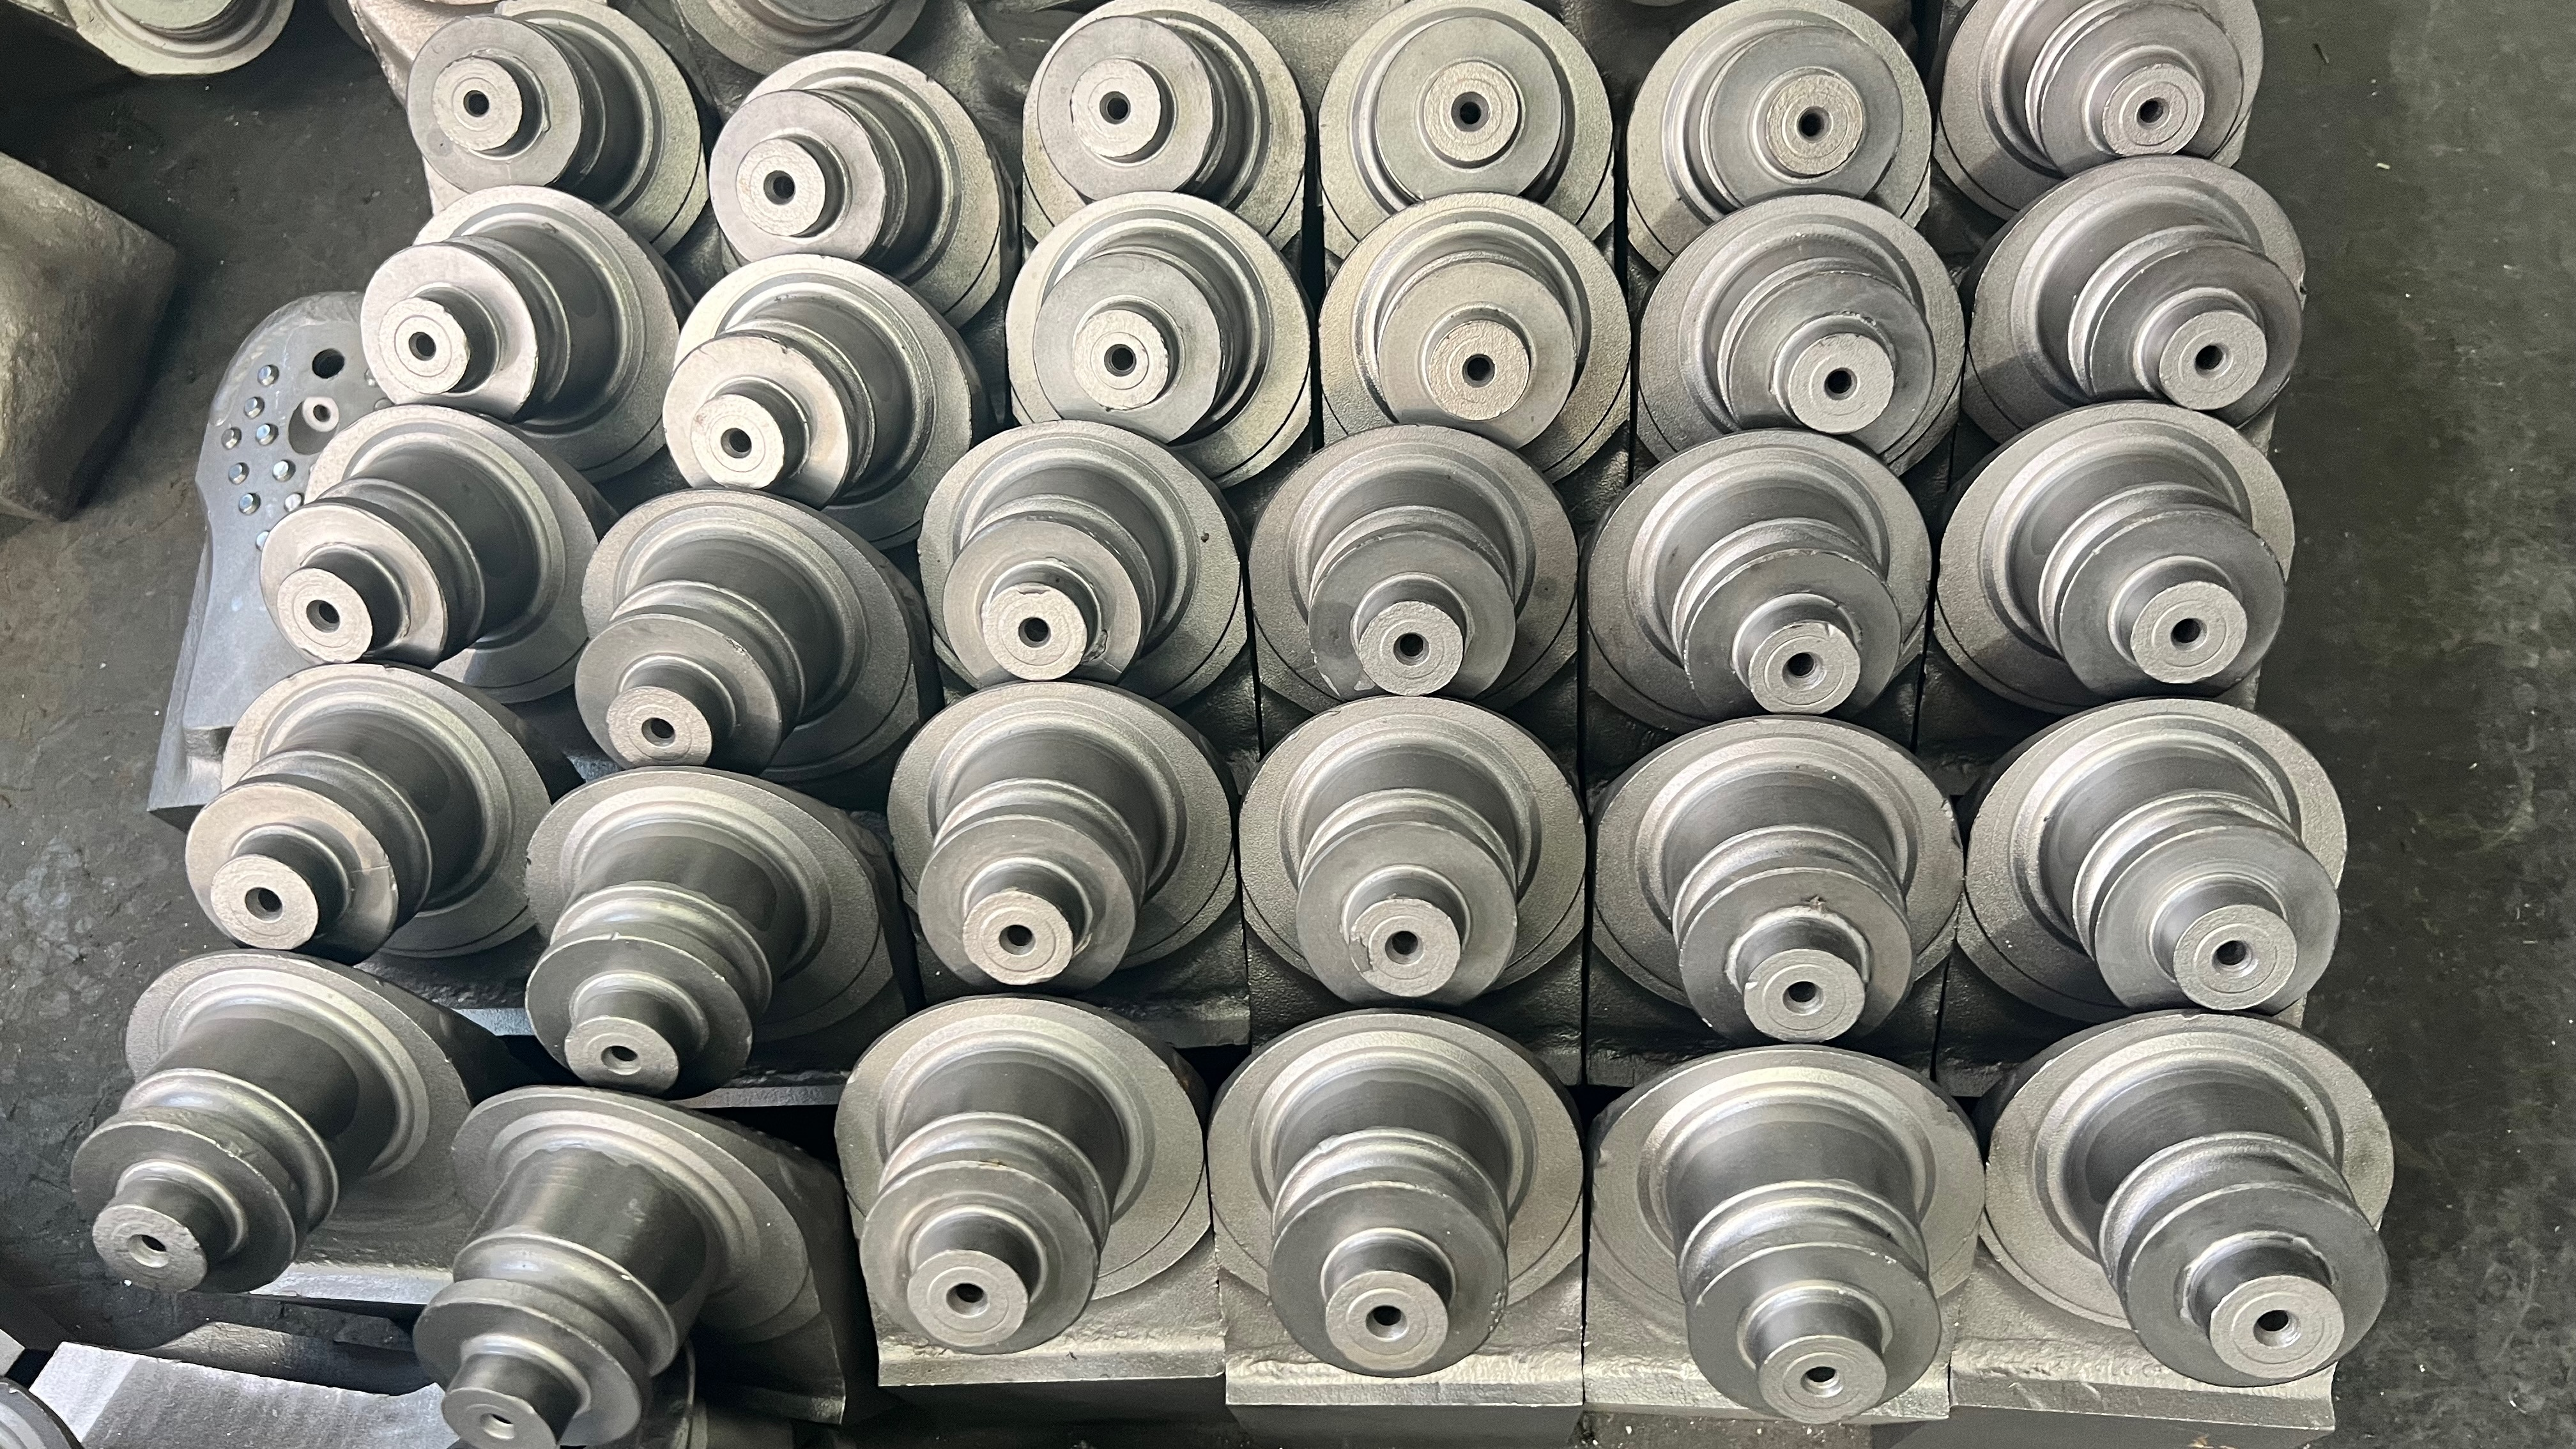
CÔNG ĐOẠN 03Gia công sơ bộ
Gia công thân chân và cổ trục gần với hình dạng yêu cầu trước các công đoạn nhiệt luyện.
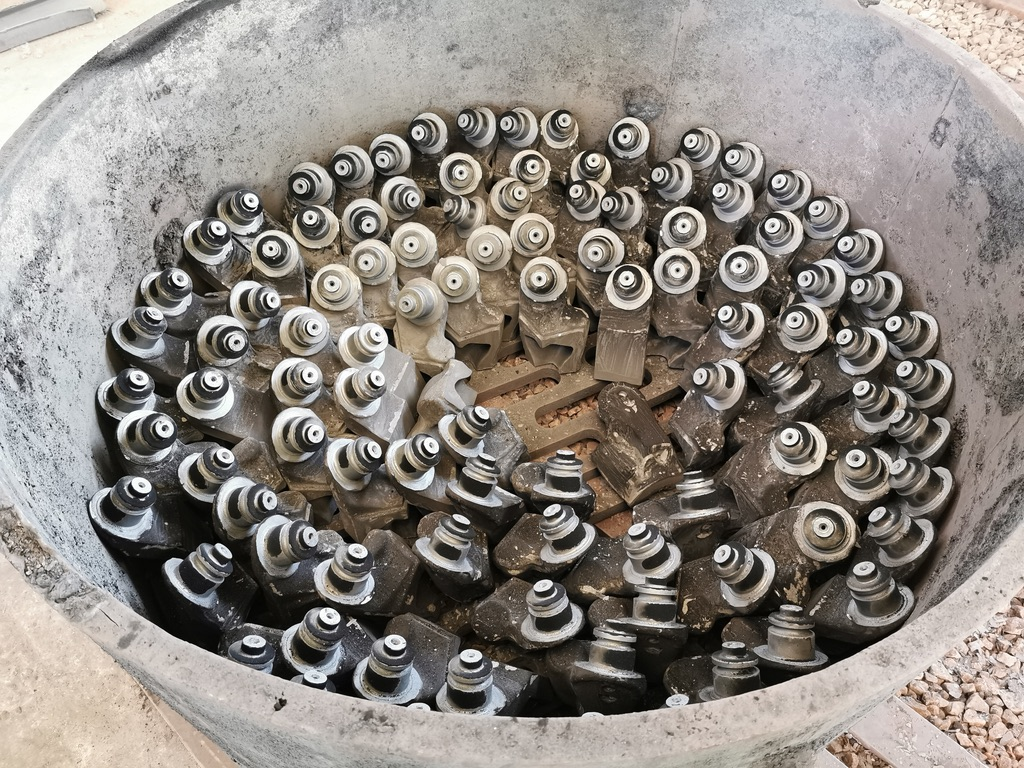
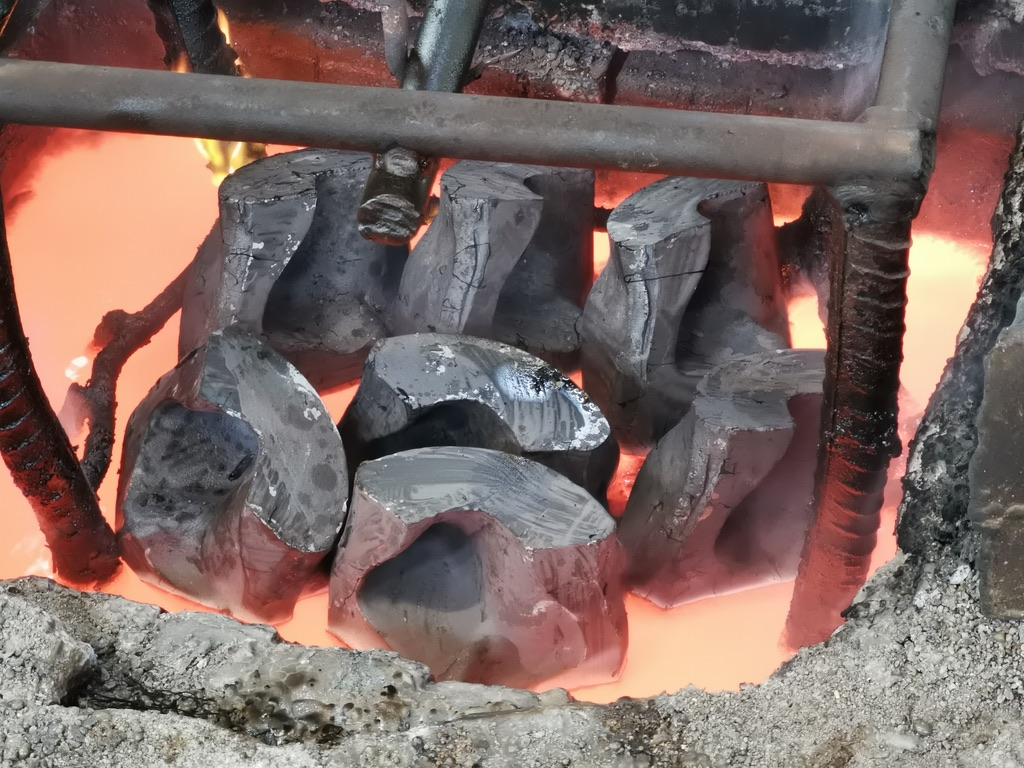
CÔNG ĐOẠN 04Thấm cacbon
Quy trình được ghi nhận có công đoạn thấm cacbon. Ảnh thể hiện các thân chân được nạp cho công đoạn này.
CÔNG ĐOẠN 05Nhiệt luyện
Theo hồ sơ quy trình, công đoạn tôi diễn ra tiếp theo. Ảnh này thể hiện bước gia nhiệt trong chuỗi công đoạn đó.
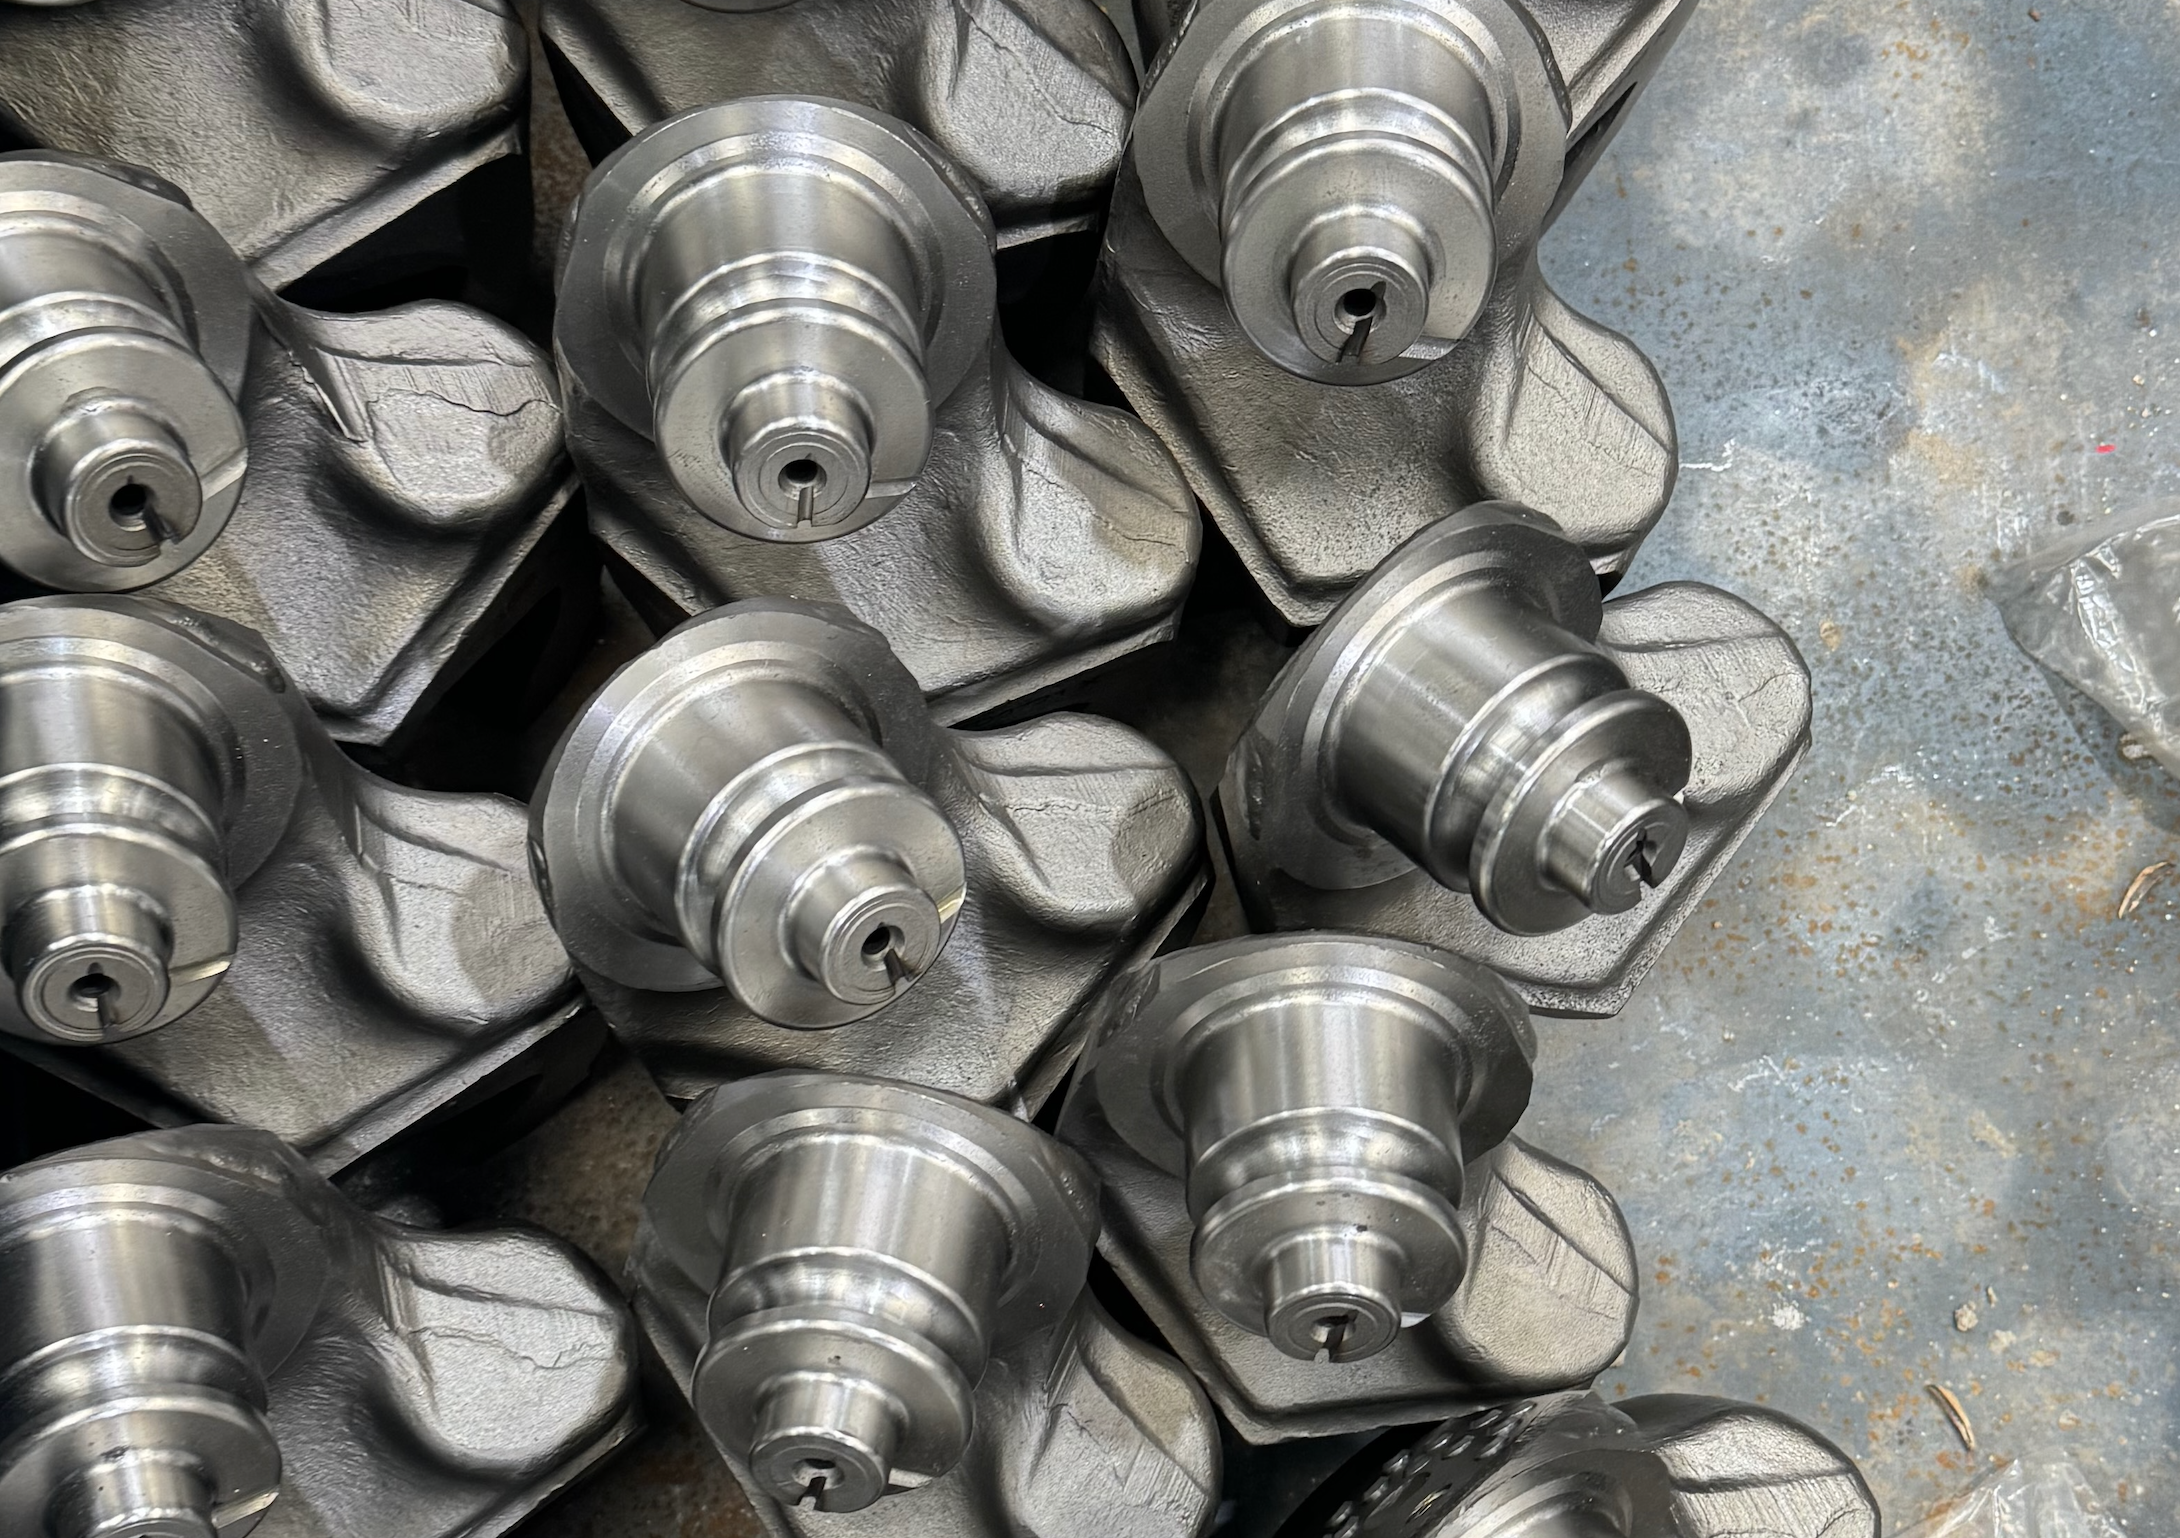
CÔNG ĐOẠN 06Gia công hoàn thiện
Tạo các bề mặt cổ trục và quan hệ kích thước cần thiết để lắp đầu chóp.
CỤM LẮP GHÉP
Kiểm tra cả hai phía
của mối lắp ghép
Kích thước cổ trục được đối chiếu với các lỗ tương ứng trong đầu chóp. Vùng phớt, độ dịch chuyển dọc trục và chuyển động quay cần được kiểm tra riêng khi lắp ráp.
Cổ trục và đầu chóp
Đối chiếu đường kính cổ trục lớn và nhỏ với các số đo lỗ tương ứng. Kiểm tra các mặt dọc trục và kích thước rãnh bi theo bản vẽ.
Bề mặt hoàn thiện
Đánh giá mức phù hợp kích thước, độ hoàn thiện bề mặt và khuyết tật nhìn thấy sau khi gia công lớp hàn đắp chống mòn. Lớp đắp thuộc một công đoạn sản xuất trước đó.
Vùng phớt
Xem xét đồng thời kích thước bệ lắp phớt và vòng liên quan. Khả năng làm kín phụ thuộc cả hình học xung quanh lẫn bản thân vòng phớt.
Khe hở và chuyển động quay
Ghi nhận độ dịch chuyển dọc trục và khe hở giữa cổ trục với lỗ lắp. Sau khi bôi trơn, kiểm tra chuyển động quay đều, không bị kẹt.
TỪ XƯỞNG ĐẾN HIỆN TRƯỜNG
Gắn mỗi chi tiết
với hồ sơ của nó
Hồ sơ kiểm tra hữu ích liên kết chóp xoay với đầu chóp và thân chân, các lô vật liệu, nhiệt luyện và răng hợp kim. Nhờ đó, một quan sát mài mòn về sau có thể được truy về đúng bộ phận.
Yêu cầu nhãn kiện và hồ sơ giao hàng được xác định theo từng đơn hàng.
Theo dõi chính bộ phận đó trong kiểm tra hiện trường: lập bản đồ dạng mài mòn và xem kiểm tra ống khoan 1,200 mm.
Ví dụ quy trình MH-3 trong hồ sơ lịch sử này cho thấy công việc phía sau sản phẩm. Bản vẽ đã chọn xác định giới hạn nghiệm thu và phạm vi kiểm tra cho từng đơn hàng mới.
NÊU YÊU CẦU CỦA BẠN
Xác định chóp xoay.
Thống nhất các bước kiểm tra
Gửi mã sản phẩm, phiên bản bản vẽ, số lượng và tài liệu kiểm tra mà dự án yêu cầu. Chúng tôi có thể xác định các phép đo bộ phận, hồ sơ vật liệu và kiểm tra lắp ráp cho đơn hàng.