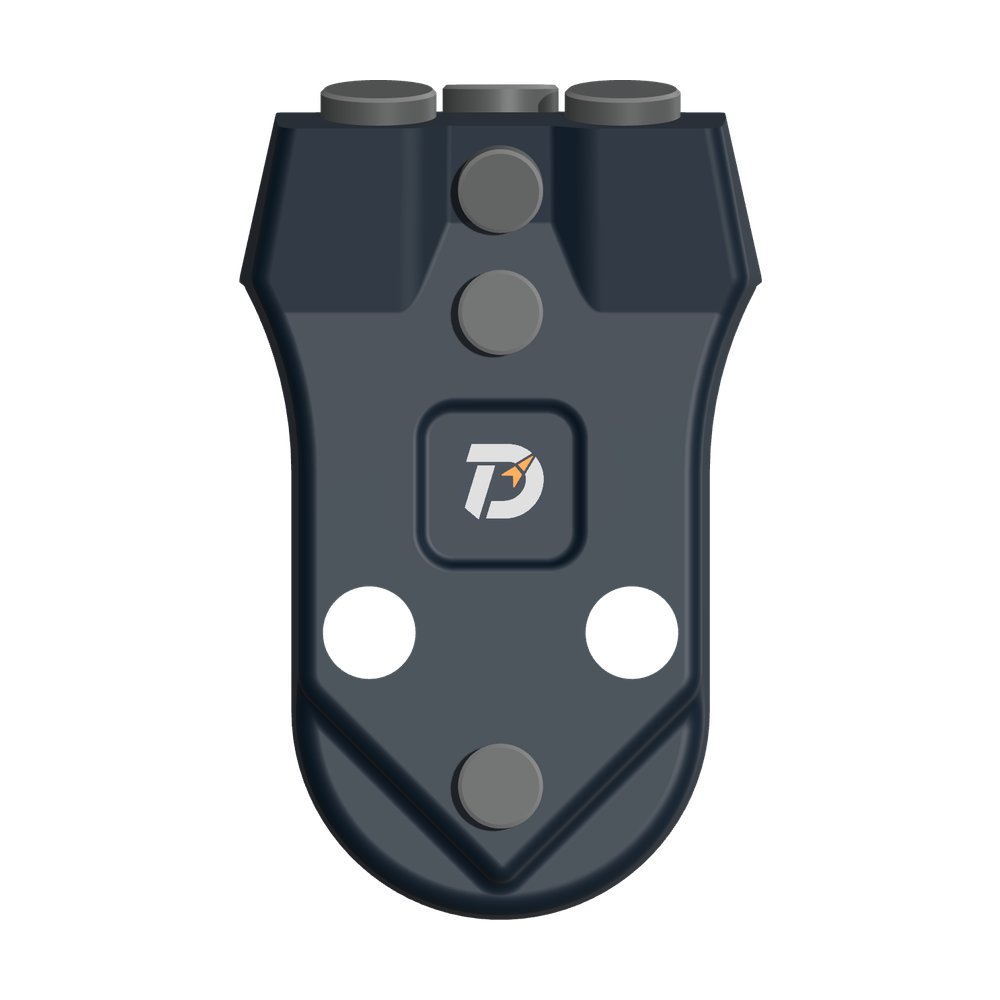
 Răng ống vách WS39
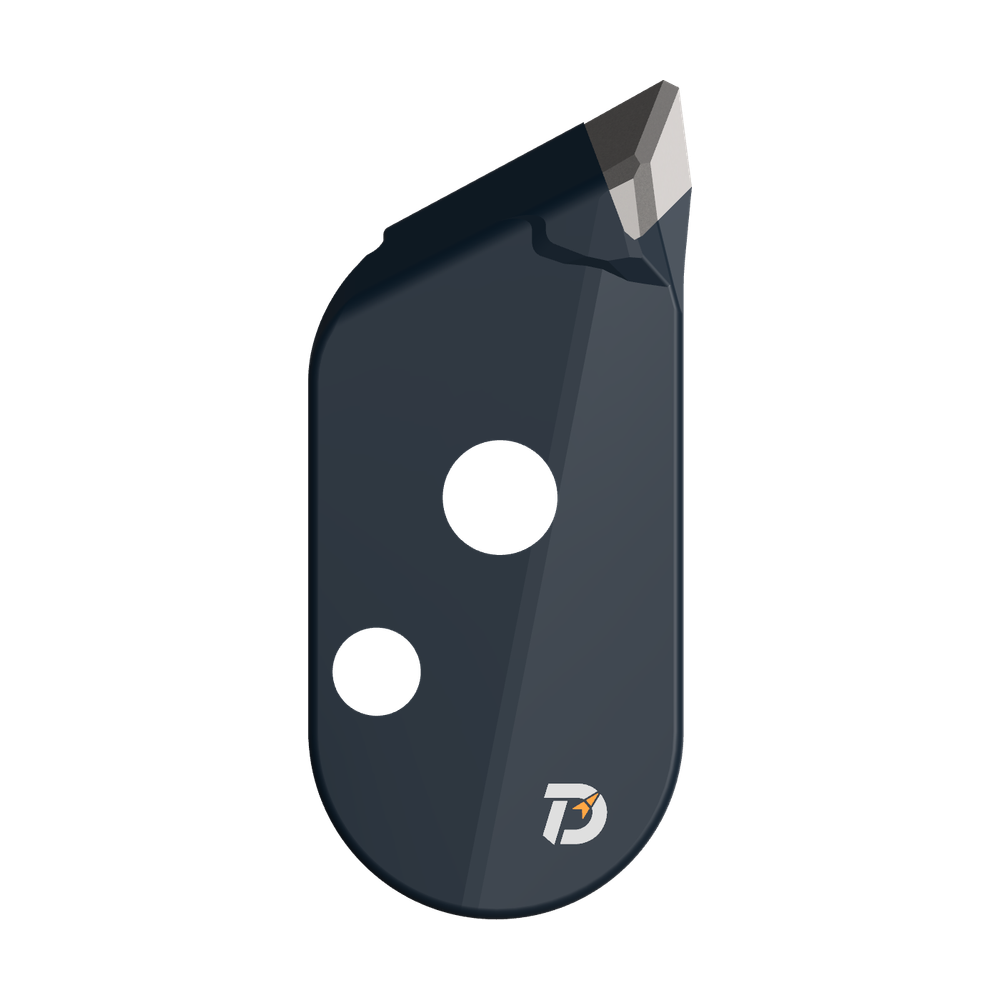 Răng cắt JM
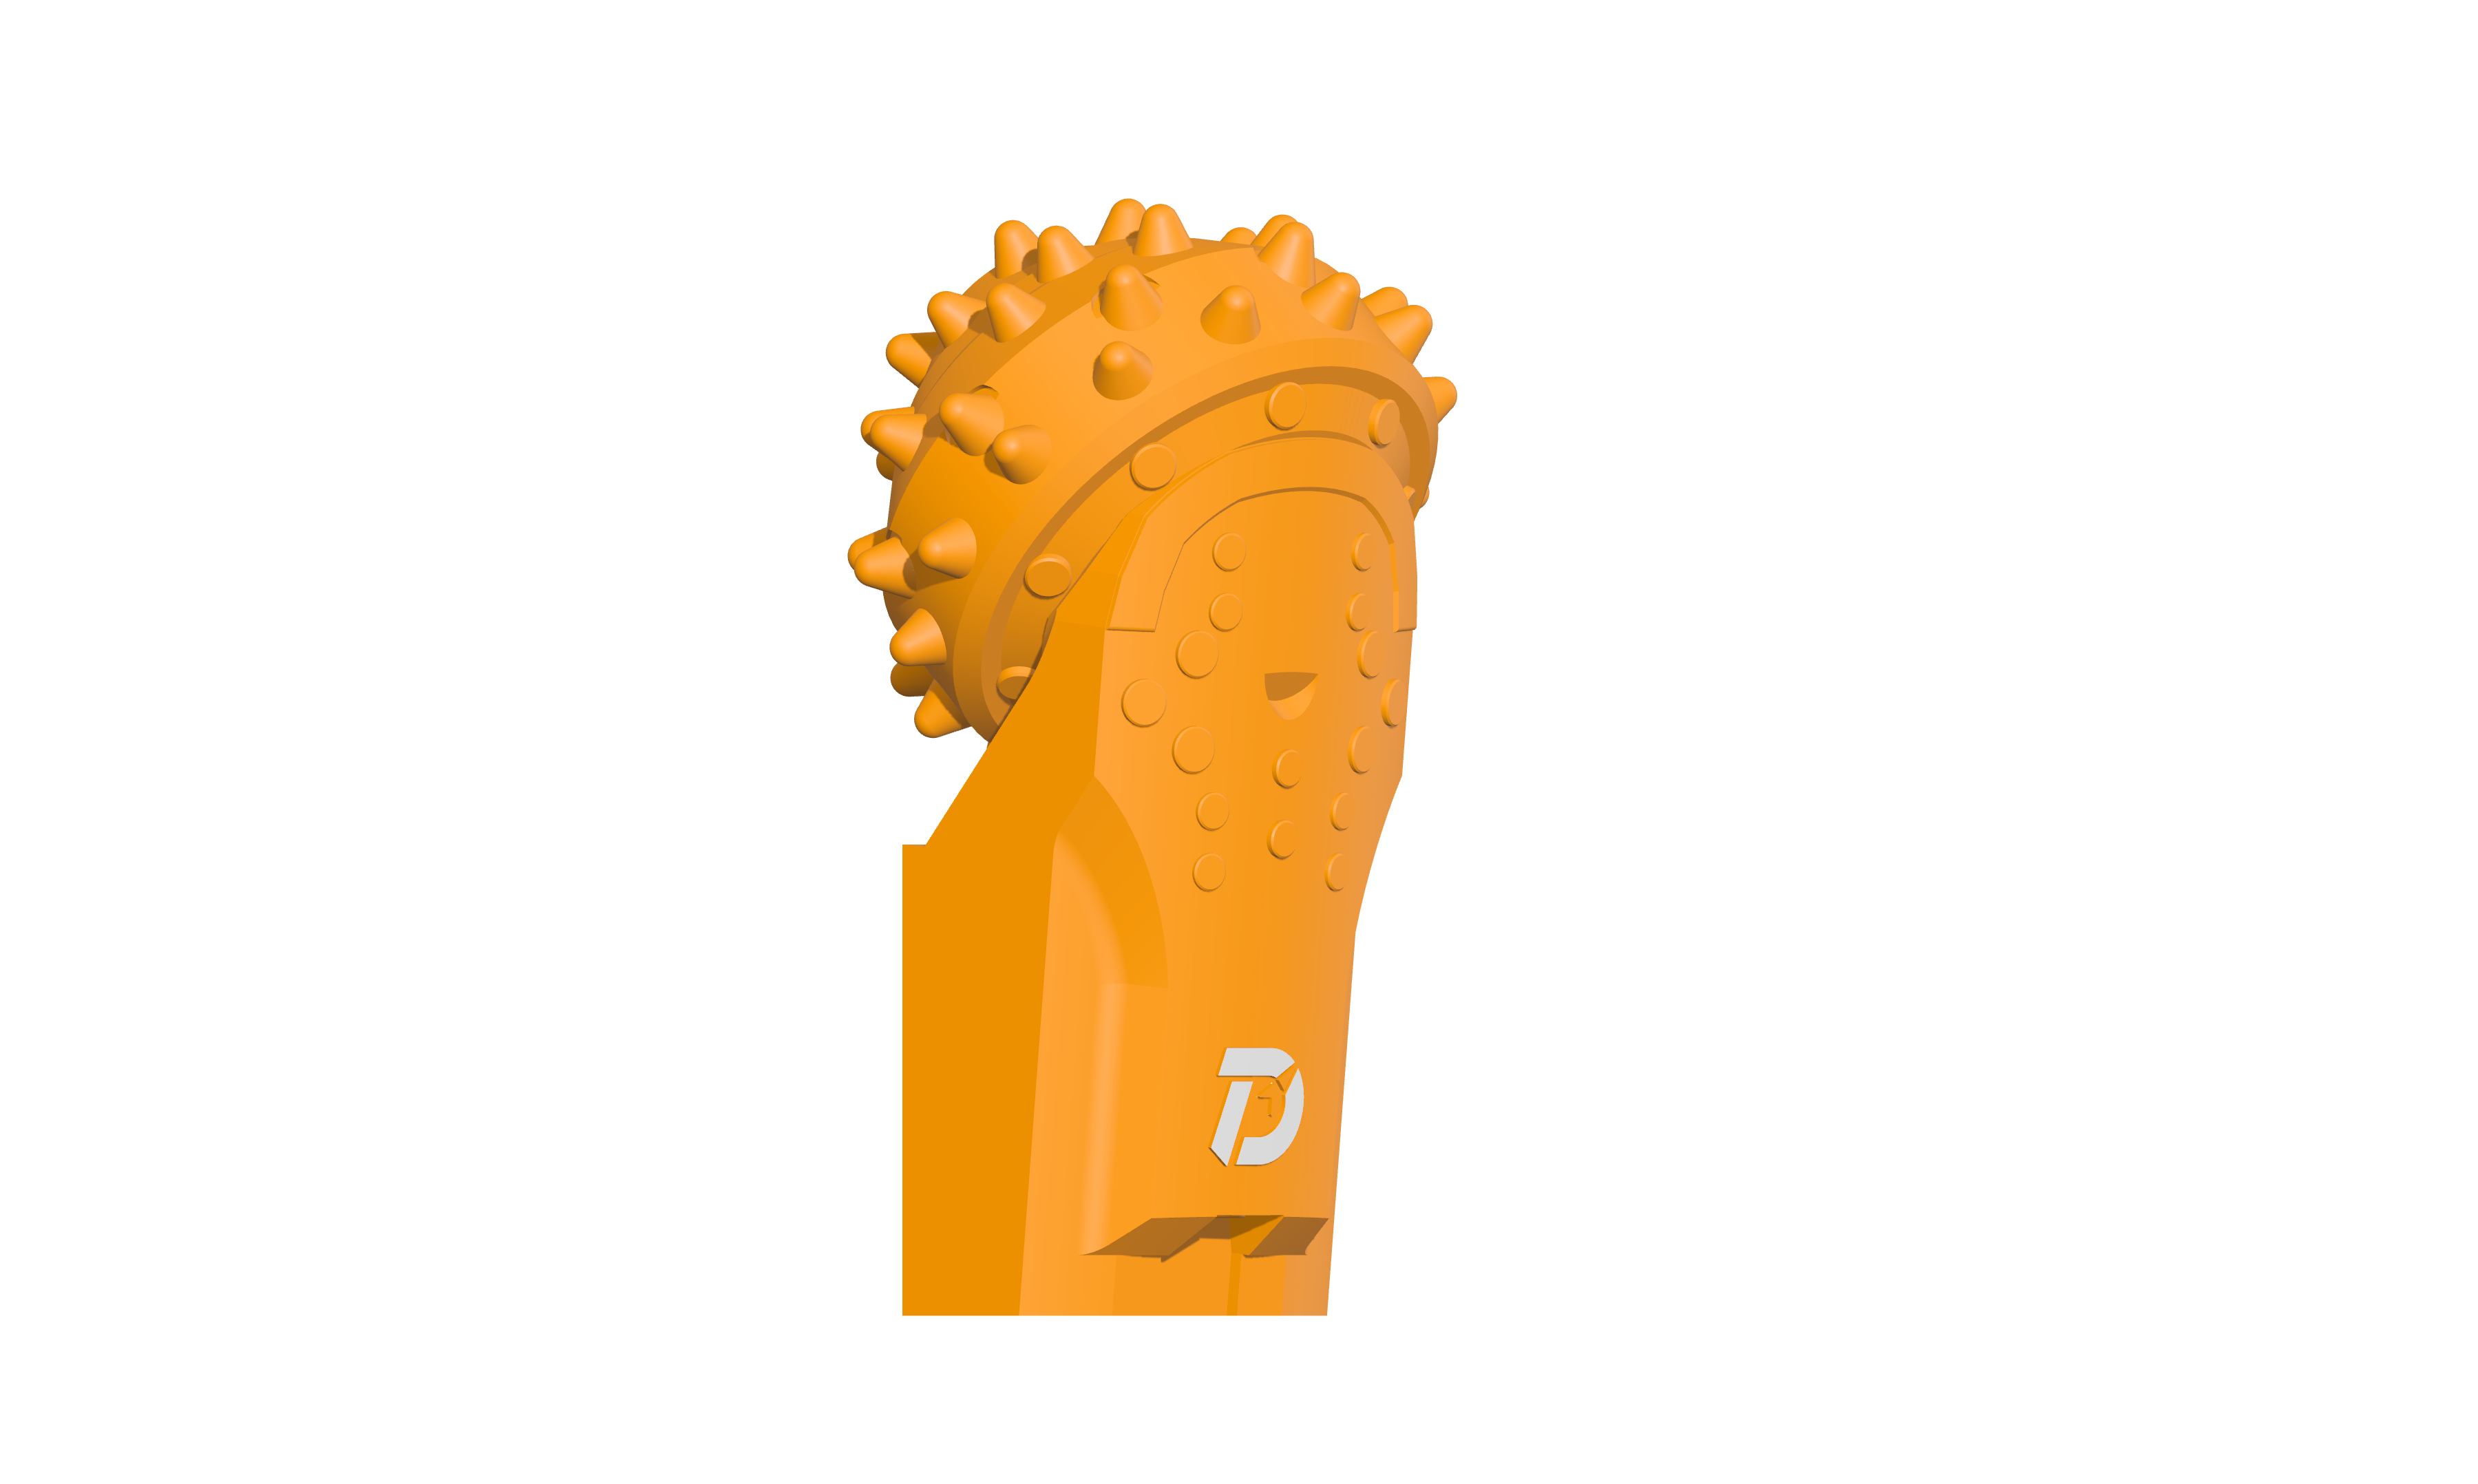
 Răng đạn B47K22
Xoay bằng tay kiểm tra chuyển động, không đo độ lắp ghép ổ trục. Kiểm tra cổ trục, lỗ lắp tương ứng, vị trí lắp phớt và chuyển động sau lắp theo bản vẽ được chọn.
01
Đo cả hai phía của mối lắp ổ trục
Đo đường kính cổ trục lớn, nhỏ và các lỗ đầu chóp tương ứng. Bao gồm các mặt dọc trục và vị trí rãnh bi.
Ghi kích thước đo được và độ lắp ghép kết quả riêng với một nhận xét chung như “ổ trục đạt”.
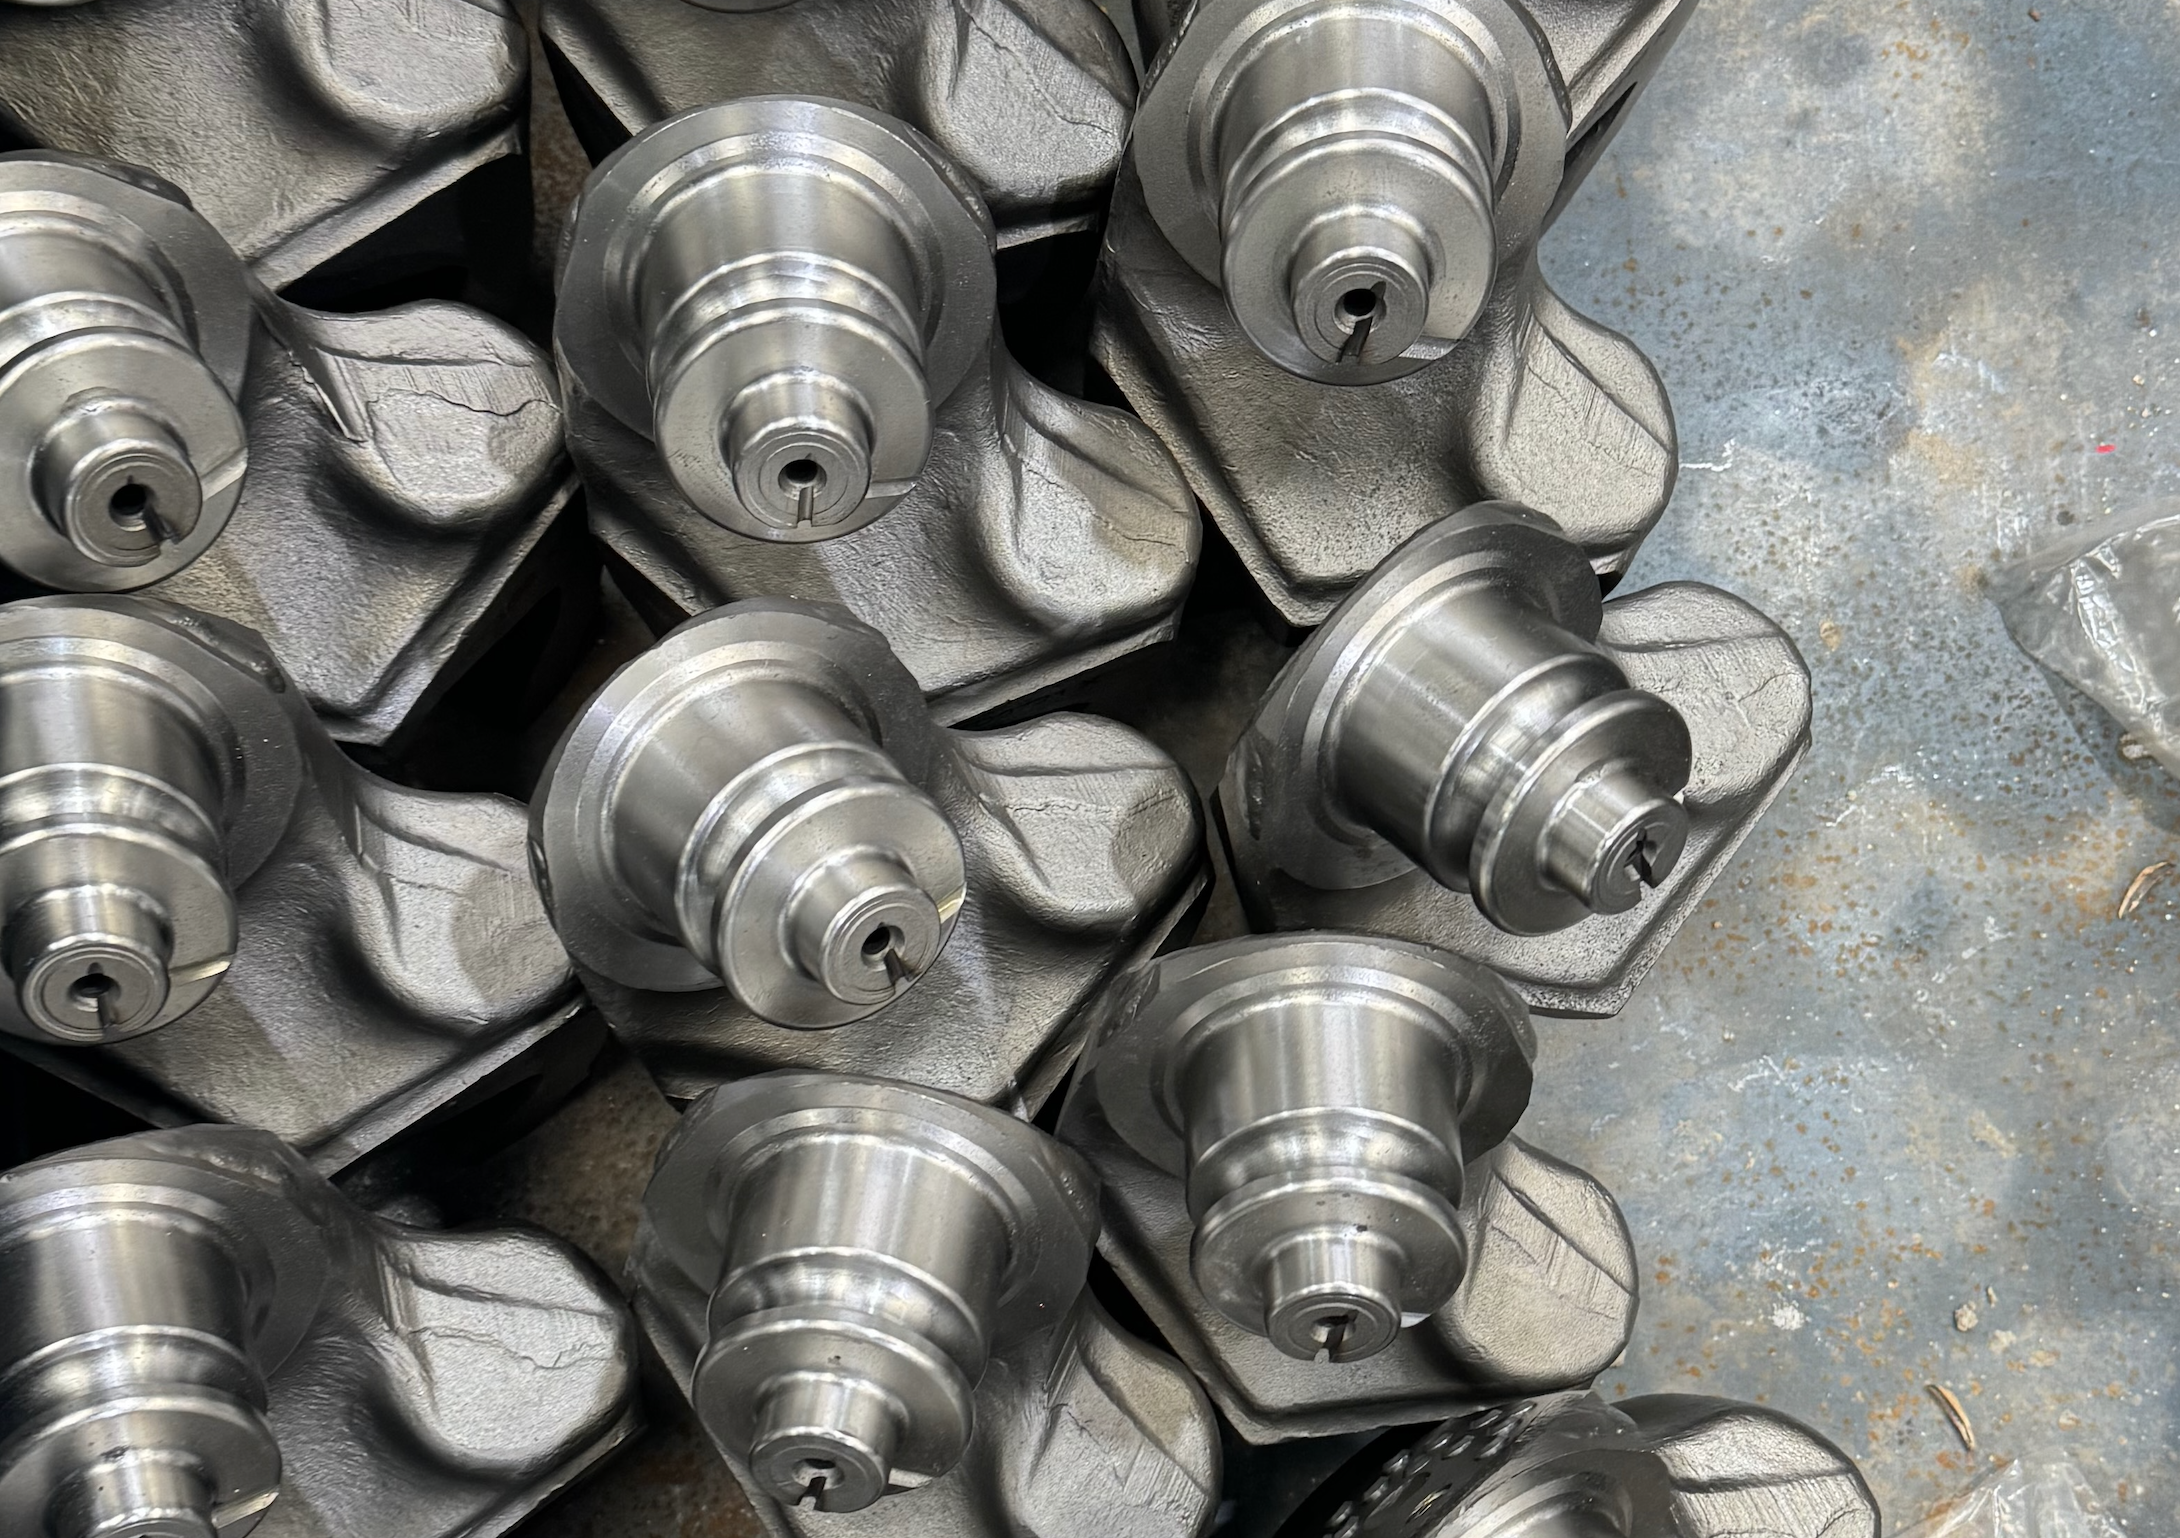
Đo nhiều vị trí đường kính, không chỉ một điểm thuận tiện
- Làm sạch cổ trục và lỗ, loại bỏ chất bẩn rời, nhận diện từng chi tiết lắp ghép và từng bề mặt làm việc của ổ trục.
- Đo tại nhiều vị trí dọc trục và theo nhiều hướng. Đo lặp lại tại một chỗ có thể bỏ sót độ côn hoặc tiết diện không tròn.
- Ghi riêng kết quả cổ trục và lỗ, rồi so sánh các bề mặt tương ứng trong cùng điều kiện kiểm tra.
- Sau lắp ráp, kiểm tra dịch chuyển dọc trục và khả năng xoay theo phương pháp quy định. Giữ kiểm tra độ tựa phớt và tình trạng chất bôi trơn thành các mục riêng.
Với cặp bề mặt trụ, phép sàng lọc kích thước hữu ích so sánh lỗ nhỏ nhất với cổ trục lớn nhất để xác định khe hở nhỏ nhất, và lỗ lớn nhất với cổ trục nhỏ nhất để xác định khe hở lớn nhất. Phép này vẫn không thay thế đánh giá hình dạng, tình trạng bề mặt hoặc độ lắp ghép sau lắp ráp.
Tài liệu của SKF: biểu mẫu đo trục minh họa cách đo nhiều vị trí. Giới hạn lắp ghép ổ lăn trong tài liệu không được áp dụng ở đây làm dung sai cổ trục chóp xoay.
02
Kiểm tra bề mặt cuối cùng sau gia công
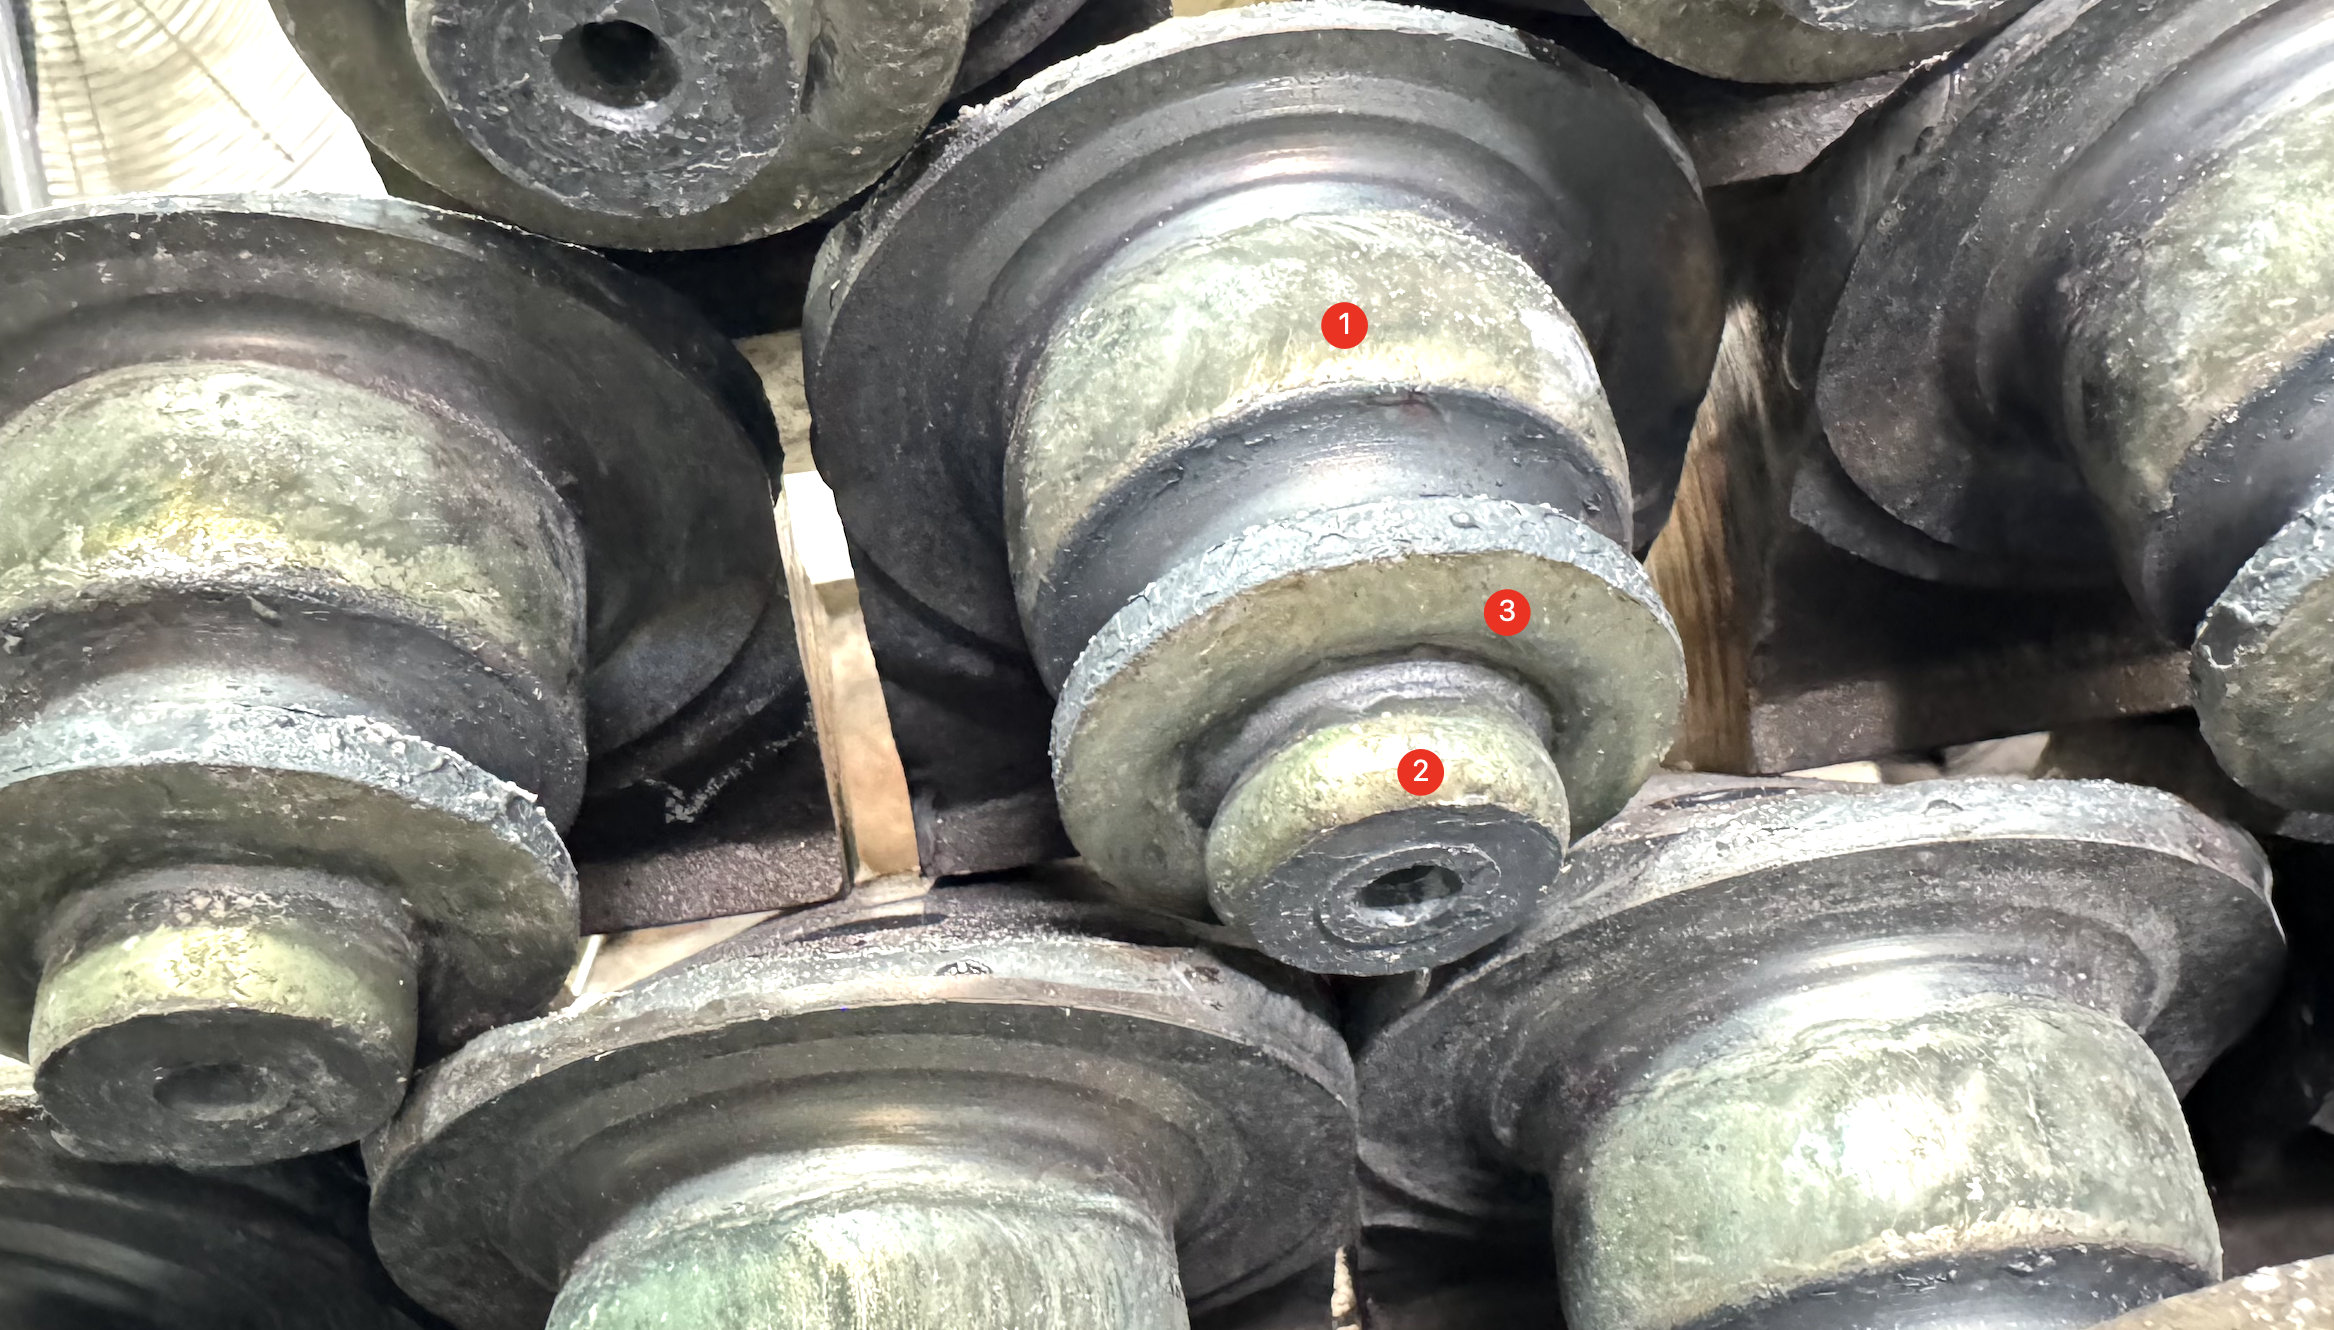
Ví dụ quy trình MH-3 sử dụng hàn đắp cứng rồi gia công. Lớp đắp là công đoạn trung gian.
Kiểm tra sự phù hợp kích thước, độ nhám và khuyết tật nhìn thấy của bề mặt hoàn thiện. Ảnh cho thấy công đoạn; phép đo xác lập sự phù hợp.
03
Bao gồm phớt và chuyển động sau lắp
Đối chiếu kích thước vị trí lắp phớt và vòng phớt. Sau lắp và bôi trơn, ghi độ xoay đều, hiện tượng kẹt nếu có và dịch chuyển dọc trục cùng các khe hở đo được.
Thiết kế và đơn hàng xác định giới hạn, tần suất kiểm tra; hướng dẫn này không có bảng khe hở áp dụng chung.
Dùng tình trạng quan sát để chọn kiểm tra tiếp theo
| Phát hiện | Kiểm tra tiếp theo | Vì sao xoay bằng tay chưa đủ |
|---|---|---|
| Xoay được bằng tay nhưng chuyển động khác nhau theo vị trí | Đo các bề mặt cổ trục và lỗ liên quan, kiểm tra dấu vết cục bộ hoặc chất bẩn. | Xoay nhẹ không cho biết khe hở có thay đổi quanh ổ trục hay không. |
| Dịch chuyển dọc trục rõ rệt | Đo dịch chuyển dọc trục bằng đồ gá và phương pháp đặt tải quy định; kiểm tra các bề mặt chịu lực dọc trục và chi tiết giữ. | Chỉ cảm giác không thể xác định dịch chuyển cho phép hoặc bề mặt bị ảnh hưởng. |
| Bị sít sau hàn hoặc lần sử dụng đầu | Xem xét đồng thời lịch sử nhiệt khi hàn, tình trạng phớt, hình học sau lắp và hồ sơ vận hành. | Đầu chóp bị sít có thể do nhiều cơ chế; dấu hiệu này không xác định một nguyên nhân duy nhất. |
| Thép hoặc chất bẩn trong vùng ổ trục | Giữ lại vật liệu và kiểm tra bề mặt lắp ghép, độ kín và tình trạng chất bôi trơn. | Hạt vật liệu và vị trí mòn giúp phân biệt nhiễm bẩn với hư hỏng bề mặt. |