

 Răng ống vách WS39
 Răng cắt JM
 Răng đạn B47K22
Zengcheng · Cọc khoan nhồi 1,200 mm · Tháng Sáu–Tháng Tám 2022
Cải tạo bằng MH-3 tại công trường: ghi nhận hơn 50 m khoan.
DRILLNOVA · Hồ sơ công trường · Cập nhật
Ống khoan lấy lõi và chóp xoay phá đá (roller bit) ban đầu của khách hàng do đơn vị khác cung cấp. Trước tình trạng rơi đầu chóp lặp lại và rung động, khách hàng đã mời đội ngũ của chúng tôi mang kinh nghiệm về dụng cụ khoan đến hỗ trợ tại công trường.
Chúng tôi hỗ trợ cải tạo ống khoan hiện có, hướng dẫn định vị và hàn răng cắt, đào tạo người vận hành và theo dõi dụng cụ khi đưa vào sử dụng. Lần theo dõi cuối cùng ghi nhận tổng chiều dài khoan tích lũy khoảng 57 m với cụm đã cải tạo.
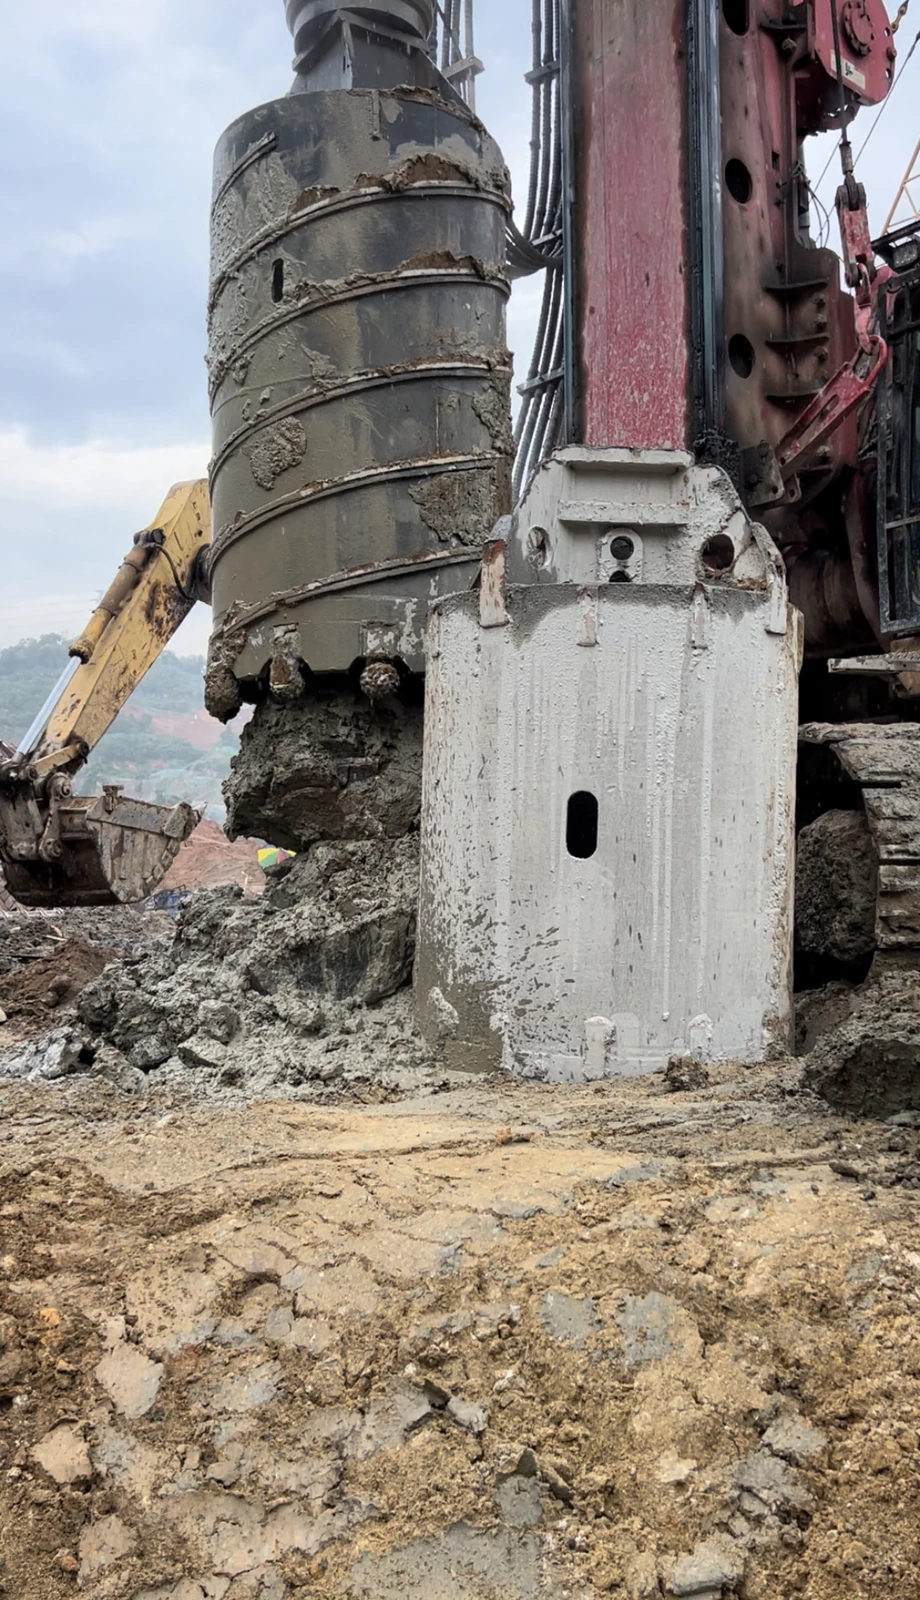
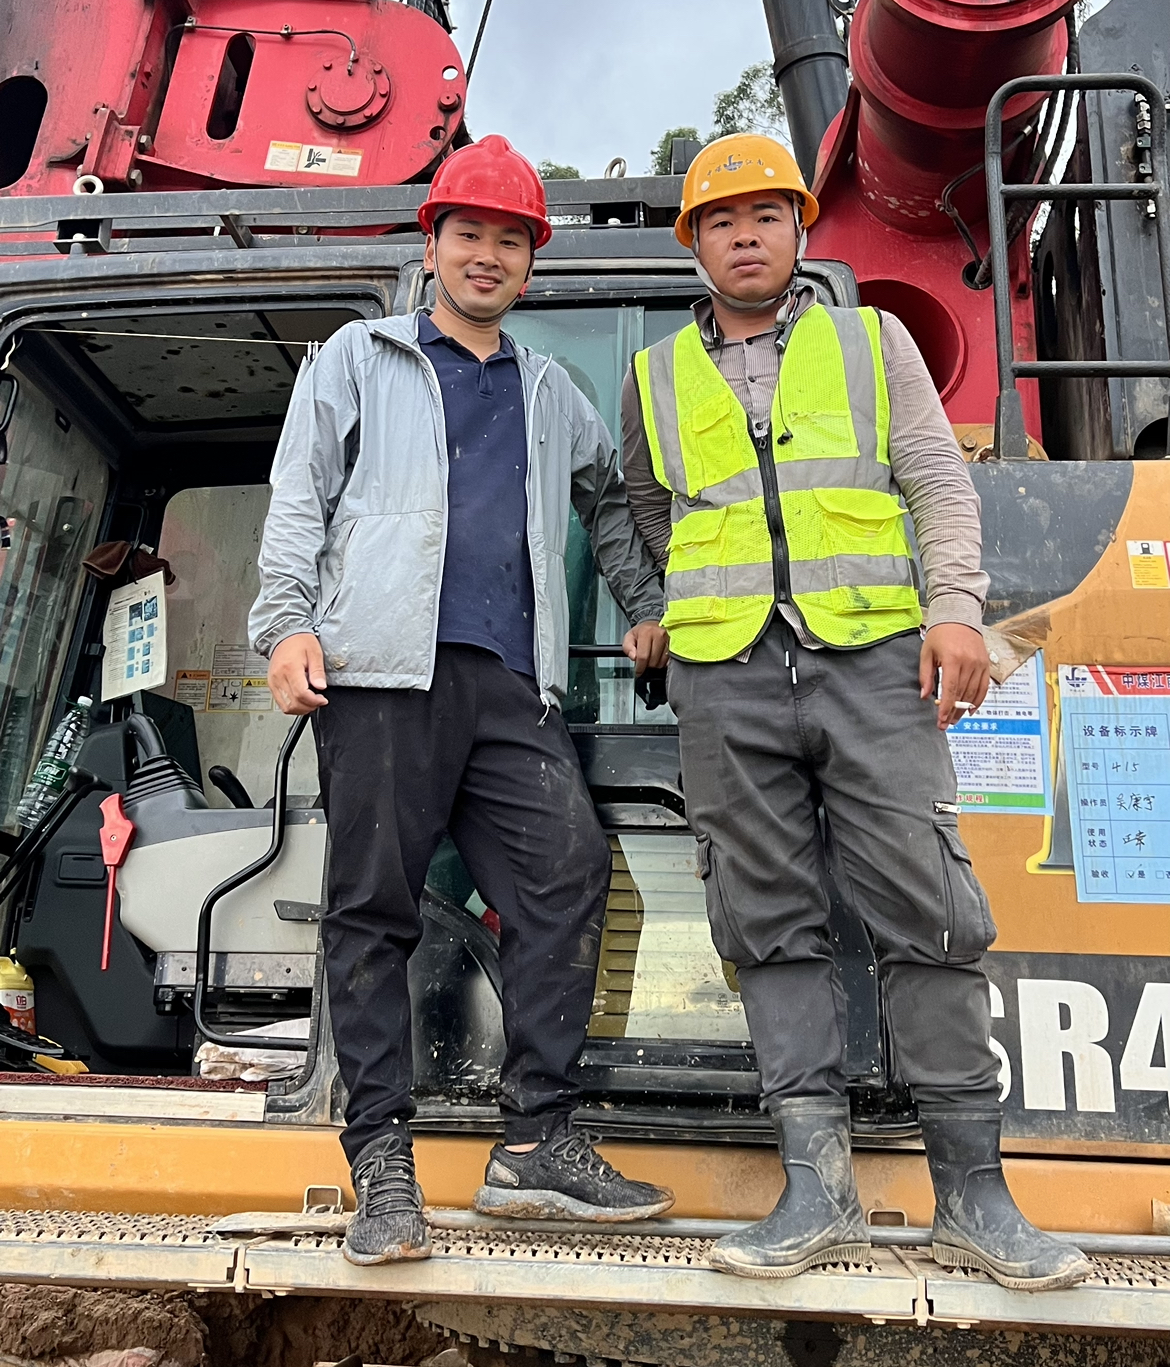
DRILLNOVA · HỖ TRỢ TẠI CÔNG TRƯỜNG
Lắp đặt tại chỗ và hướng dẫn người vận hành.
Khách hàng mời đội ngũ của chúng tôi làm việc trên ống khoan hiện có. Phạm vi công việc bao gồm đo đạc, định vị chóp xoay và hướng dẫn hàn, sau đó trao đổi thực tế với người vận hành về vào đá, tải ép, tốc độ và thoát mùn khoan.
Xem hồ sơ định vị và hàn →
Theo dõi bàn giao vận hành và kiểm tra khoan →
23–24 tháng Sáu · Tìm hiểu dụng cụ hiện có và vấn đề
Khách hàng đề nghị chúng tôi đánh giá ống khoan và các chóp xoay ban đầu vốn không do đội ngũ của chúng tôi cung cấp. Người vận hành báo cáo tình trạng rơi đầu chóp lặp lại và rung tăng. Nhiệm vụ của chúng tôi là cải thiện cách sử dụng dụng cụ hiện có này, bắt đầu từ hình học, cách vận hành và vật liệu quanh các răng cắt.
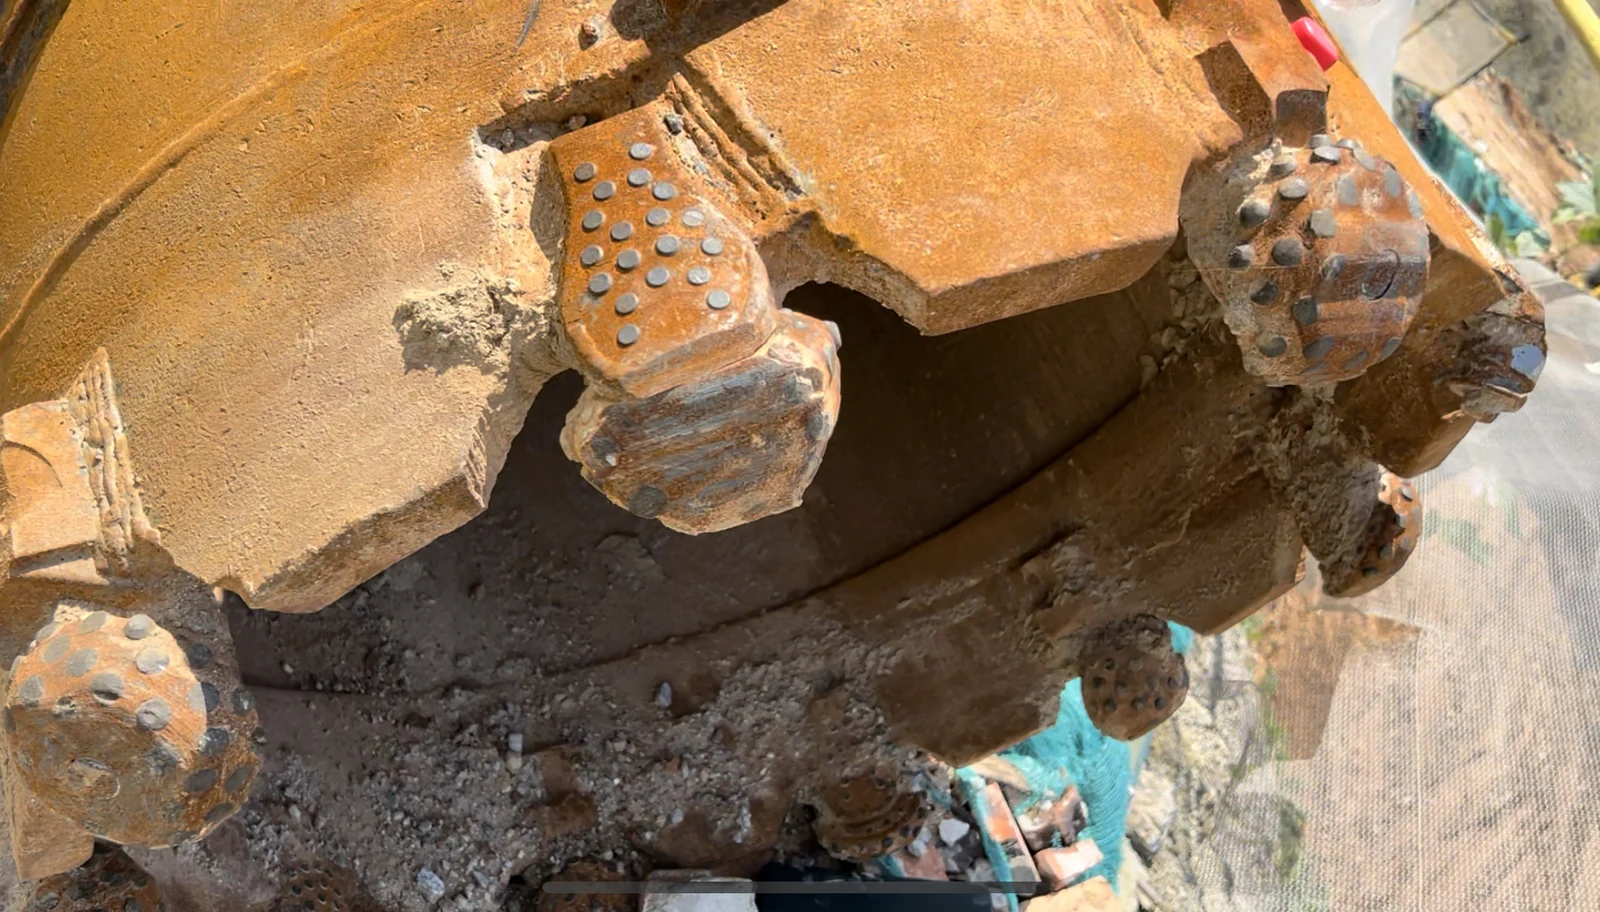
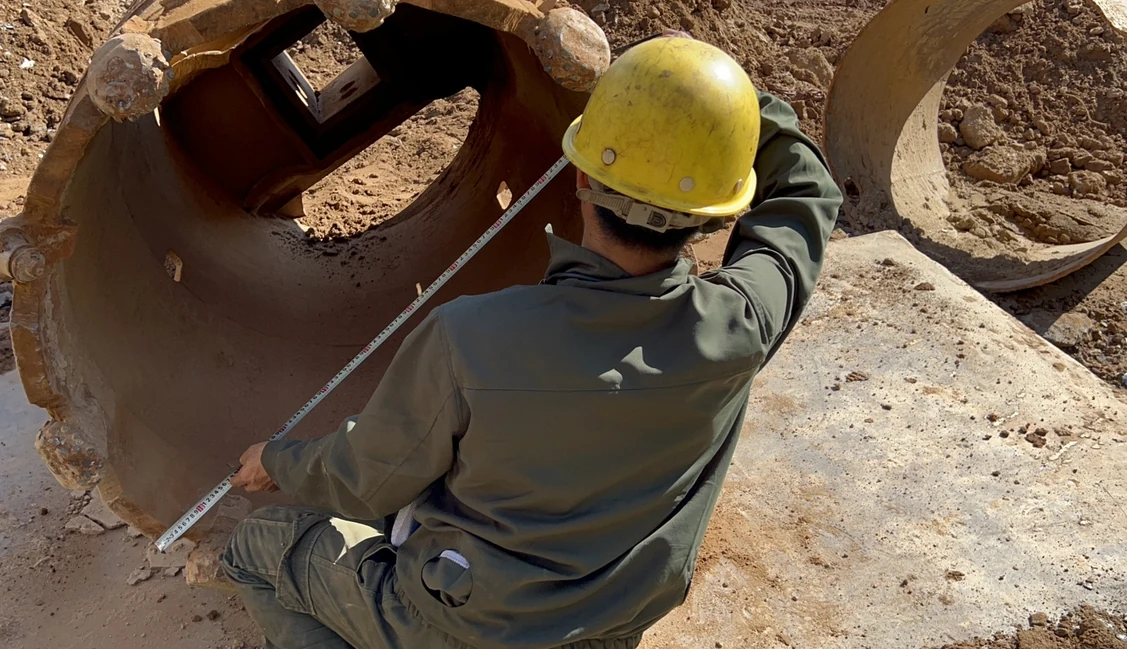
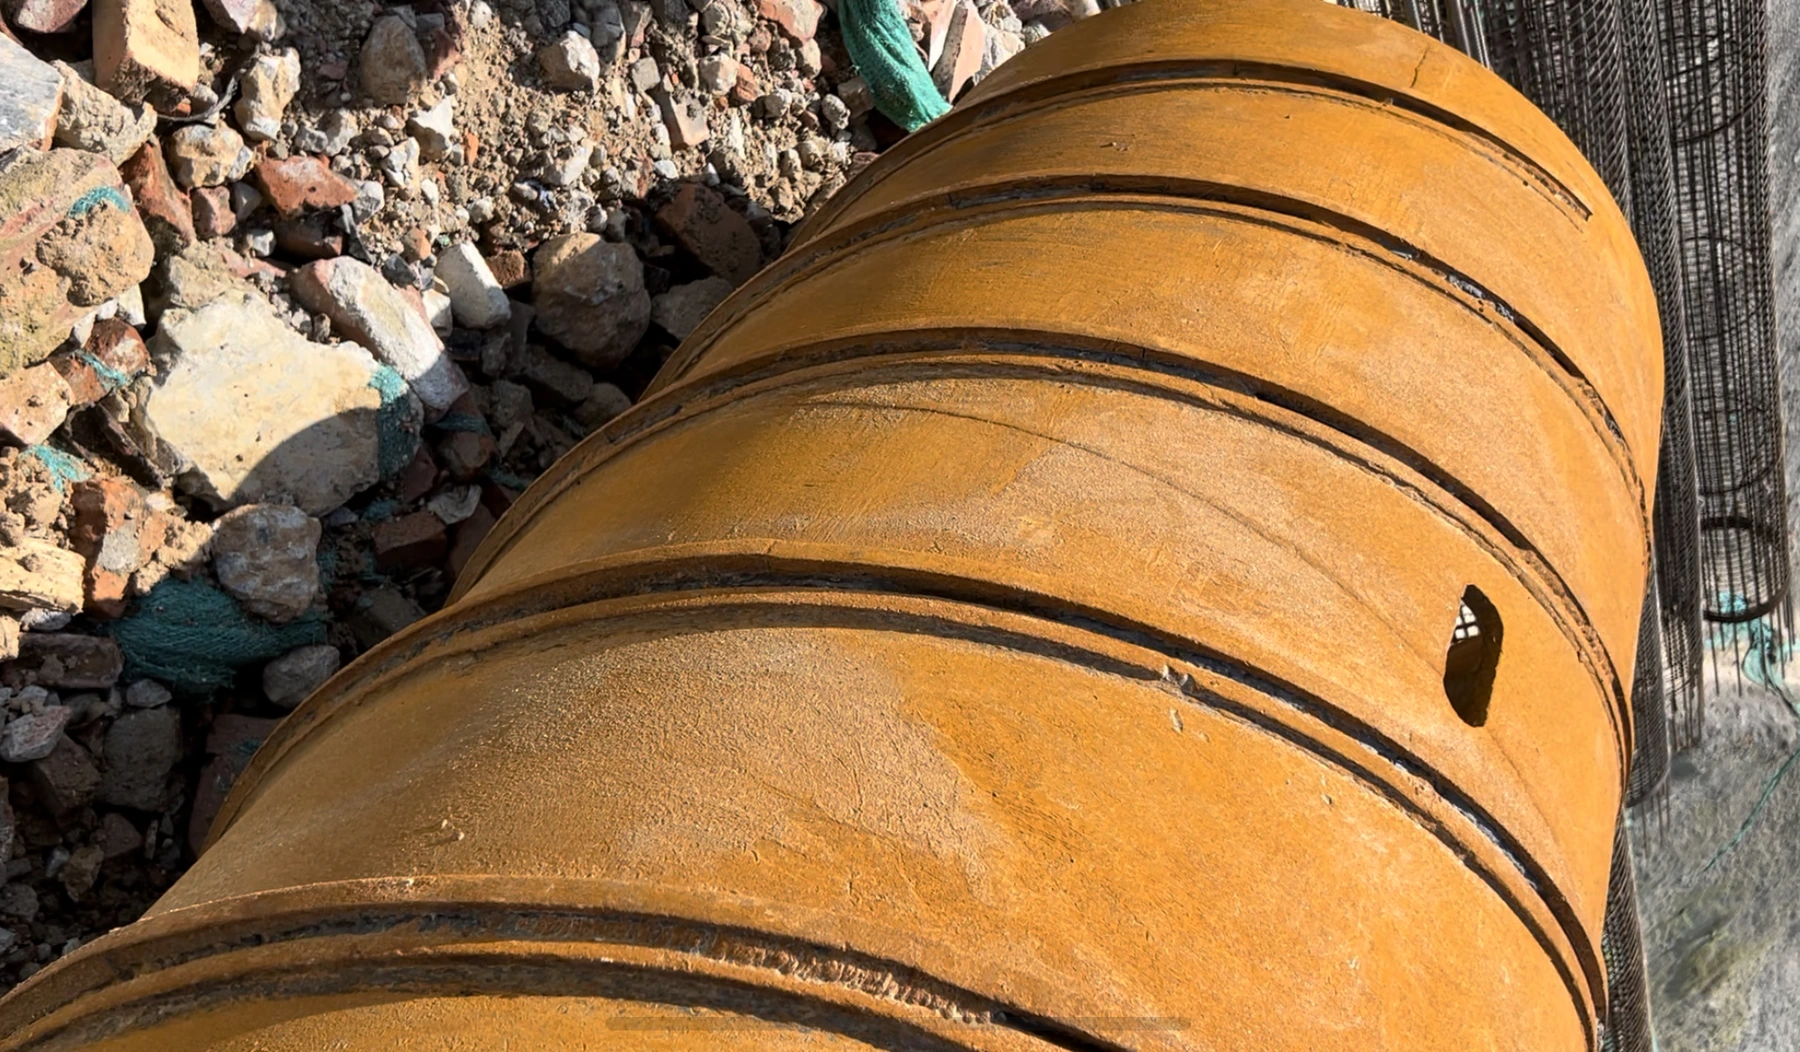
Ống khoan danh nghĩa 1,200 mm có mười chóp xoay và không có lưỡi gạt. Ghi chép ban đầu nêu đường kính vành cắt 1,080 mm, các chóp ngoài bị kẹt, đầu chóp phía trong bị mòn và đường xoắn mòn không đều. Kích thước vành mô tả phần kết cấu thép, không phải đường kính cắt lớn nhất.
Ngày 24 tháng Sáu, chúng tôi đo thân ống được giữ lại và ống khoan răng đạn dùng phối hợp. Mức mòn của thanh dẫn và kết cấu thân ống ghép nối đặt ra câu hỏi về độ đồng trục giữa vành dưới và đầu nối truyền động. Điều này cần được xem xét trước khi chọn chuẩn tâm cho các răng cắt mới.
Chúng tôi cũng kiểm tra đá lấy lên, các thông số vận hành hiển thị và lượng dung dịch cấp hạn chế. Mùn khoan đóng chặt, nhiệt và tốc độ/tải ép mà người vận hành thường dùng được khảo sát cùng với hình học dụng cụ; chuyến thăm đầu tiên chưa xác định một nguyên nhân duy nhất khiến các đầu chóp bị mất.
Dụng cụ ban đầu, quan sát địa tầng và kích thước khảo sát
| Hạng mục | Chi tiết ghi nhận |
|---|---|
| Máy khoan / ống khoan danh nghĩa | Sany 415R; ống khoan lấy lõi 1,200 mm |
| Vành cắt hiện có | Đường kính 1,080 mm ghi nhận trong chuyến thăm đầu tiên |
| Cụm ban đầu | 10 chóp xoay; không có lưỡi gạt |
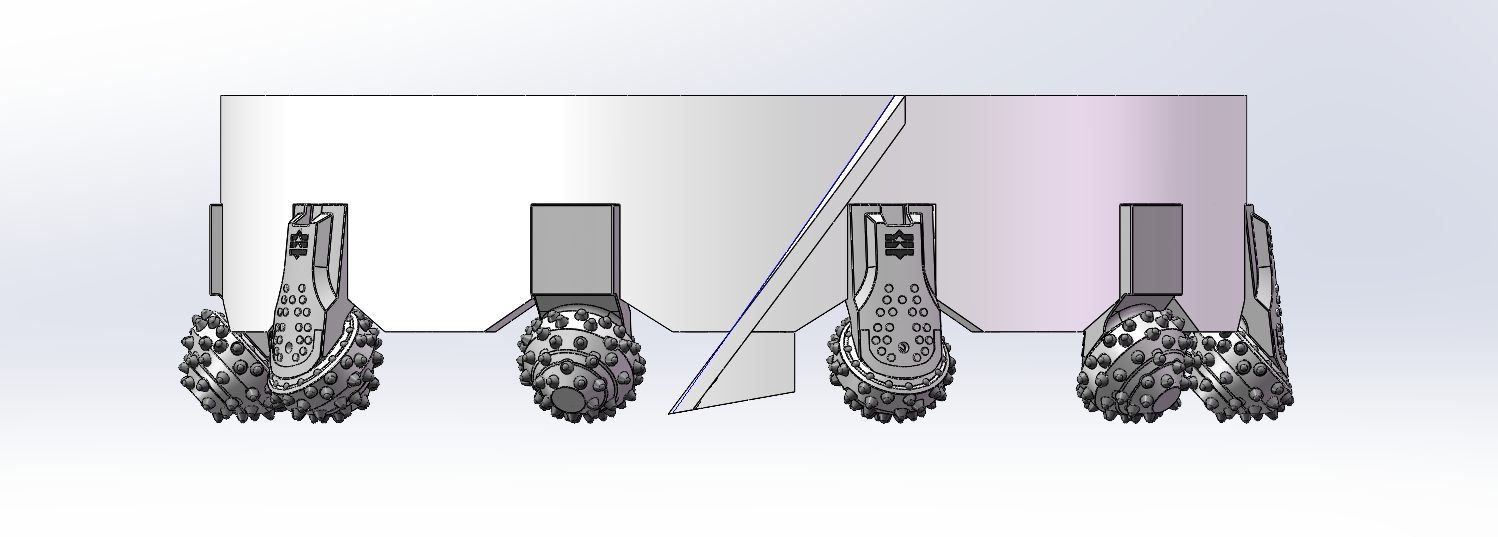
| Cấu hình cải tạo | 10 chóp xoay MH-3 + 4 lưỡi gạt; giữ lại thân ống hiện có |
| Công việc tại công trường | 26–27 tháng Sáu 2022; chuẩn bị cửa lắp/tấm chêm, xác lập tâm, định vị và hàn răng cắt; sửa chữa một phần các đường xoắn |
Phản hồi ban đầu tại công trường về 40–50 m liên quan đến cụm cũ. Đây là bối cảnh của việc cải tạo, không phải so sánh tương đồng với công việc MH-3 về sau.
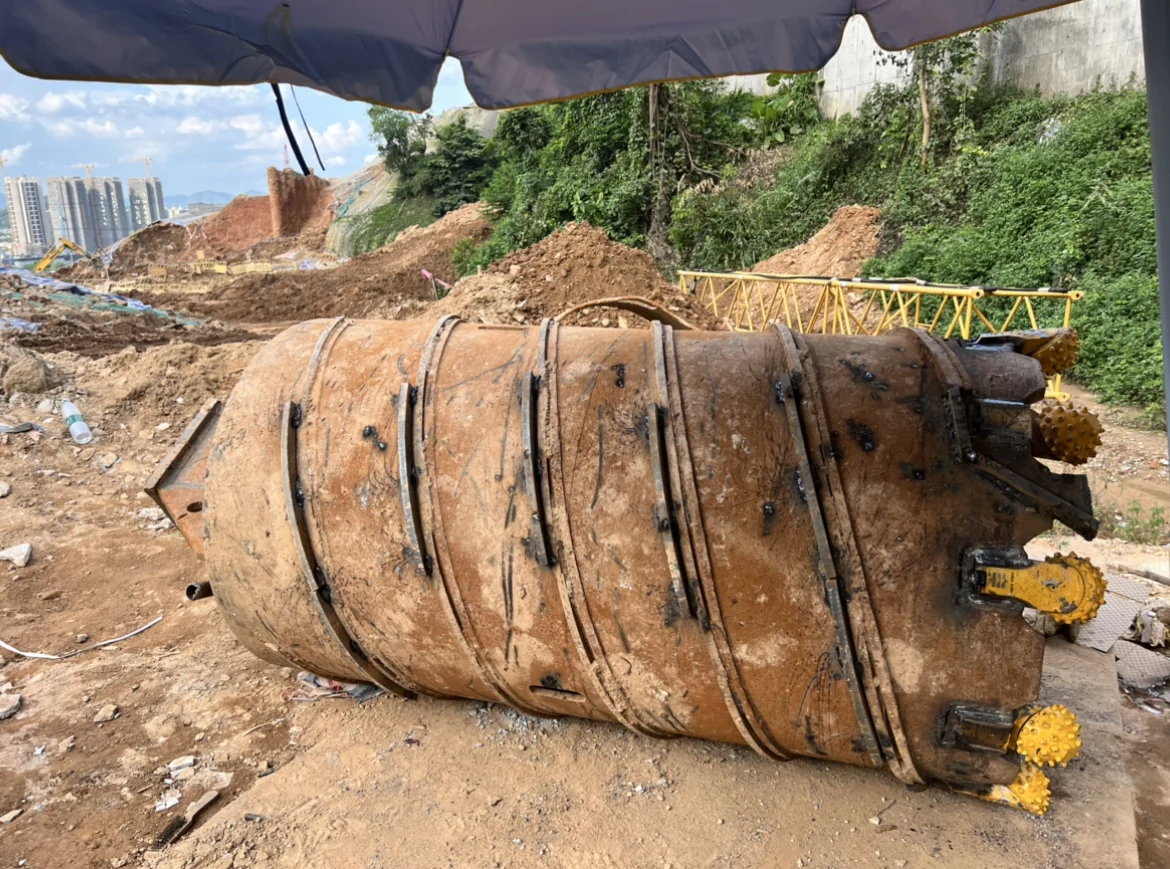
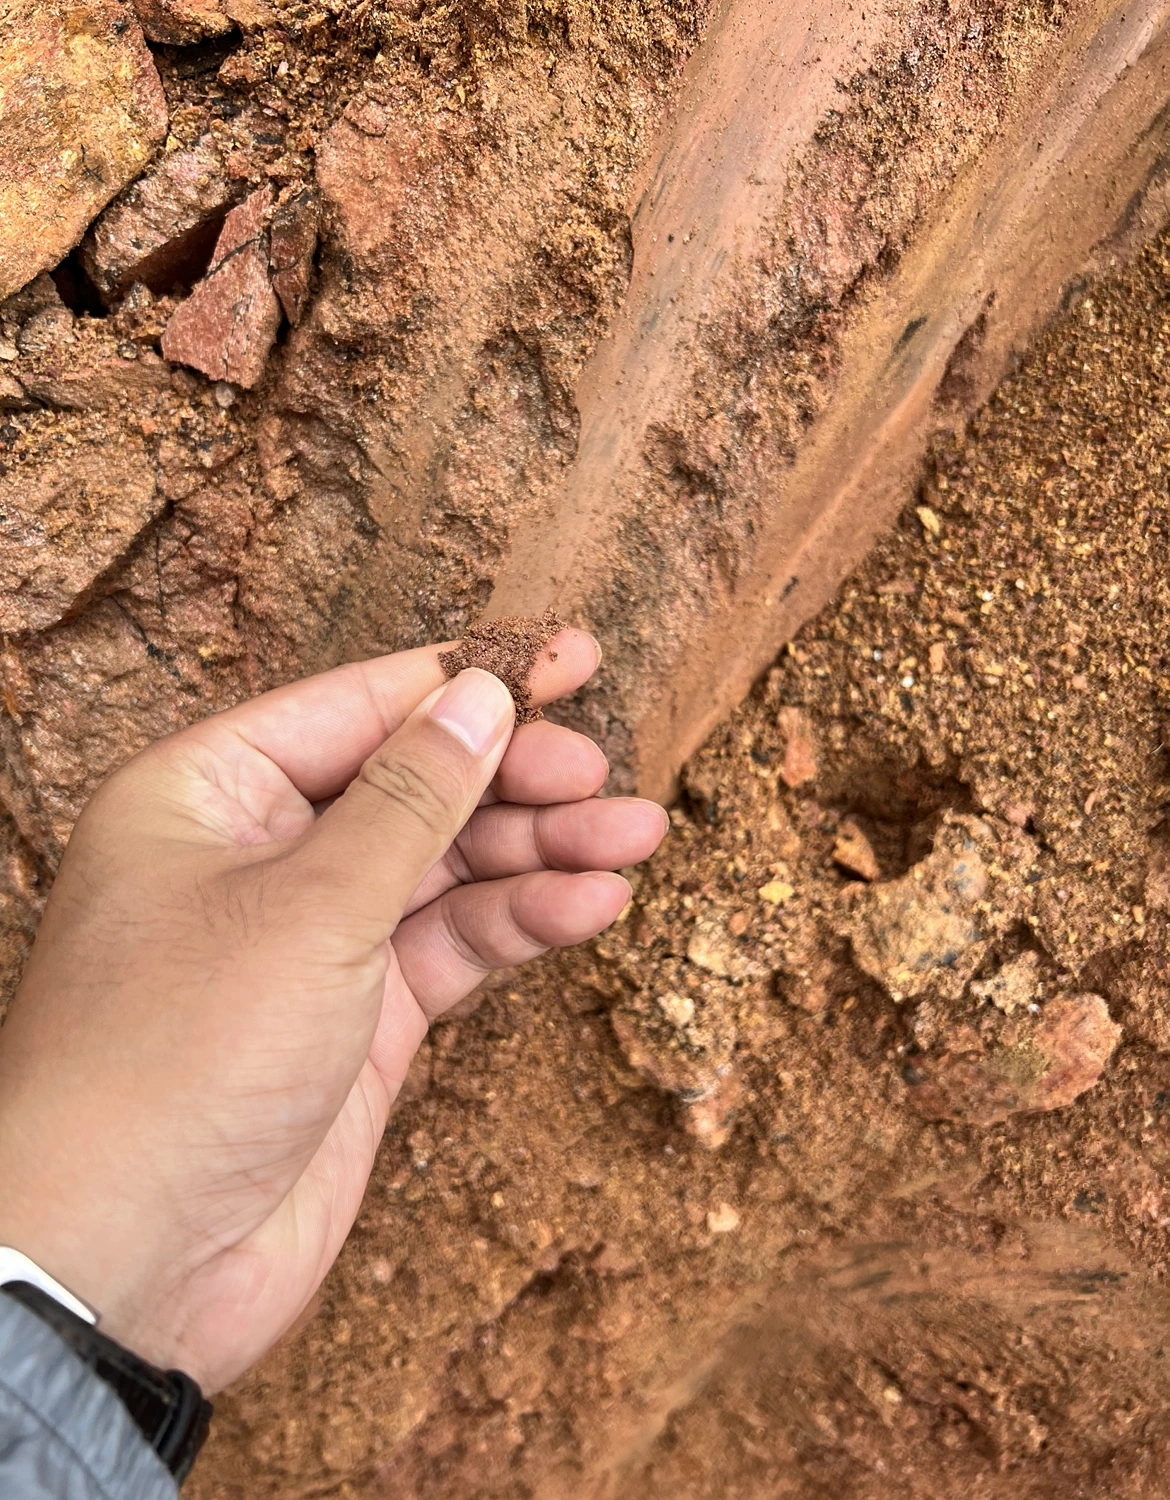
Chuyến thăm đầu tiên mô tả mẫu là monzogranit / granit-amphibolit và ước tính 100–200 MPa; ghi chép ngày 30 tháng Sáu mô tả từ đá bùn phong hóa đến gneiss. Đây là các mô tả hiện trường có ghi ngày, không phải chứng nhận UCS trong phòng thí nghiệm hay một khoảng đá đồng nhất đã được xác minh.
Phương án cải tạo ống khoan hiện có của khách hàng
Phương án ban đầu giữ lại thân ống và quy định mười chóp xoay MH-3 cùng bốn lưỡi gạt. Việc sửa thanh dẫn xoắn, điều chỉnh vận hành và cải thiện sự hòa trộn mùn khoan với dung dịch khoan nằm trong cùng nội dung trao đổi.
| Quan sát tại công trường | Biện pháp đề xuất | Thực tế đã thực hiện |
|---|---|---|
| Cấu hình mười răng cắt hiện có không có lưỡi gạt | Lắp mười chóp xoay MH-3 và bốn lưỡi gạt | Hoàn thành trong đợt cải tạo ngày 26–27 tháng Sáu |
| Thanh dẫn xoắn bị mòn và vật liệu đóng chặt | Khôi phục chiều cao thanh dẫn và cải thiện thoát vật liệu | Chỉ hoàn thành sửa chữa một phần đường xoắn do điều kiện tại công trường |
| Rung động và điều kiện vận hành chưa rõ | Trao đổi với người vận hành về tốc độ vào đá, tải ép và cách cấp dung dịch/làm sạch | Được quan sát lại trong các lượt khoan ngày 30 tháng Sáu–1 tháng Bảy; các điều chỉnh vẫn dành riêng cho công trường này |
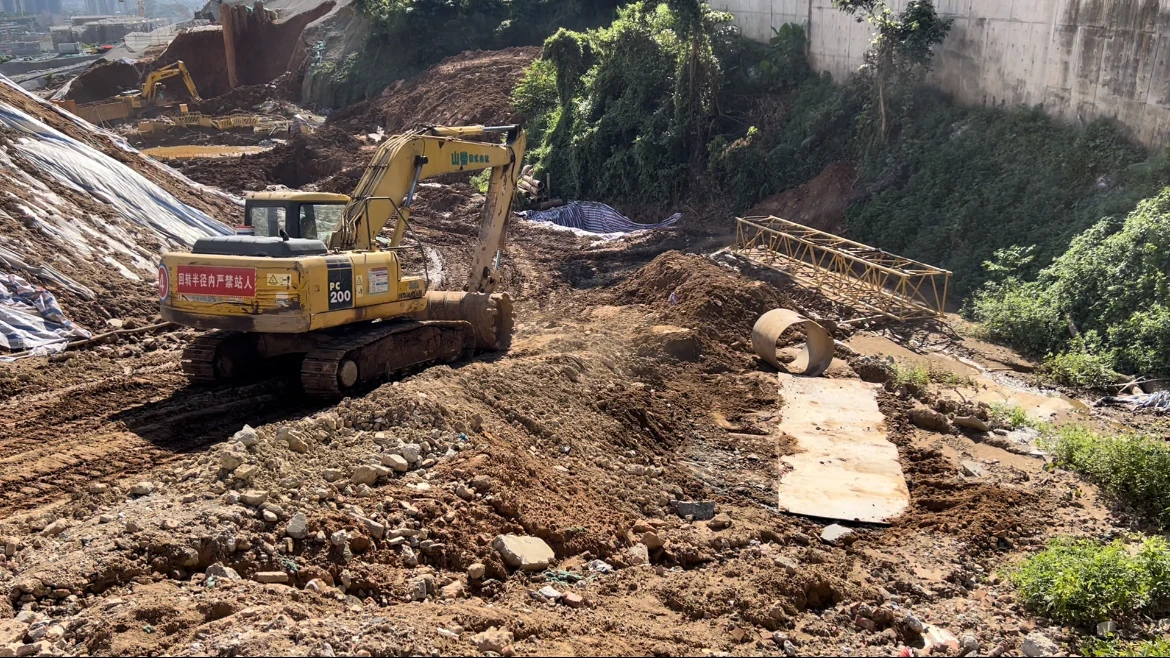
Ngày 25 tháng Sáu, nhóm phối hợp với đơn vị gia công để chuẩn bị các chi tiết lưỡi gạt và đường xoắn, bố trí thợ hàn và điều phối thiết bị tại công trường. Hồ sơ phân biệt đề xuất ban đầu với những gì thực sự có thể thực hiện tại chỗ.
26–27 tháng Sáu · Biến phương án thành cụm lắp ráp thực tế
Hồ sơ hàn ghi lại công việc từ chuẩn bị, lắp ghép, định vị đến hoàn thành. Những bước kiểm tra quan trọng diễn ra trước các mối hàn cuối cùng, khi vẫn còn có thể hiệu chỉnh chiều cao và vị trí răng cắt.
Chuẩn bị cửa lắp và độ nhô của răng cắt
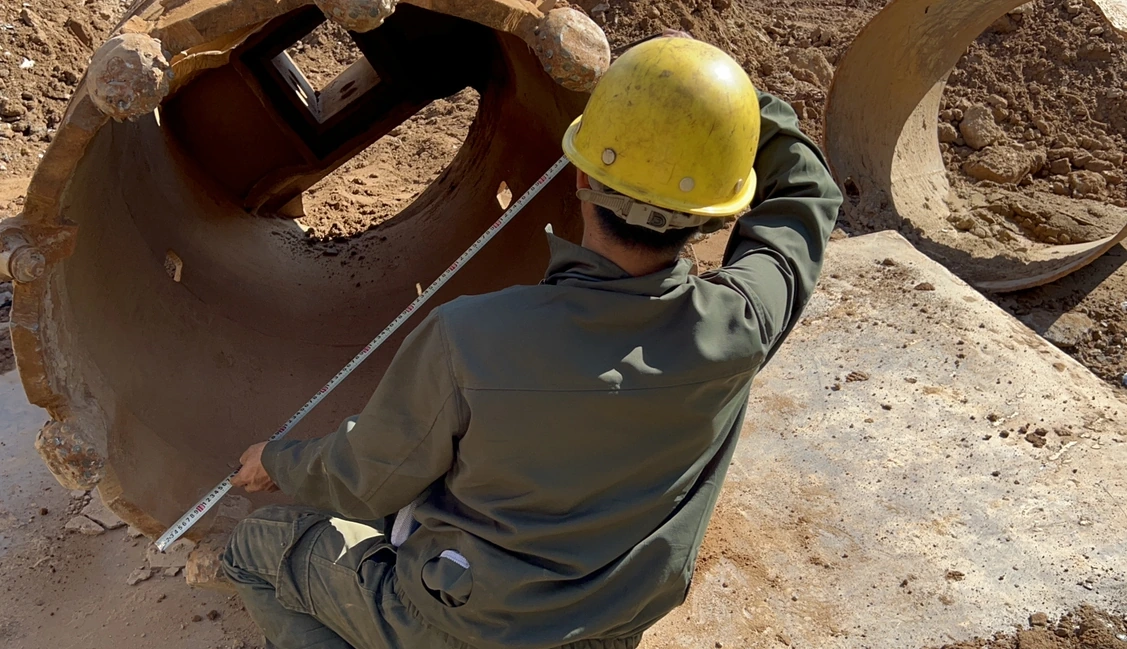
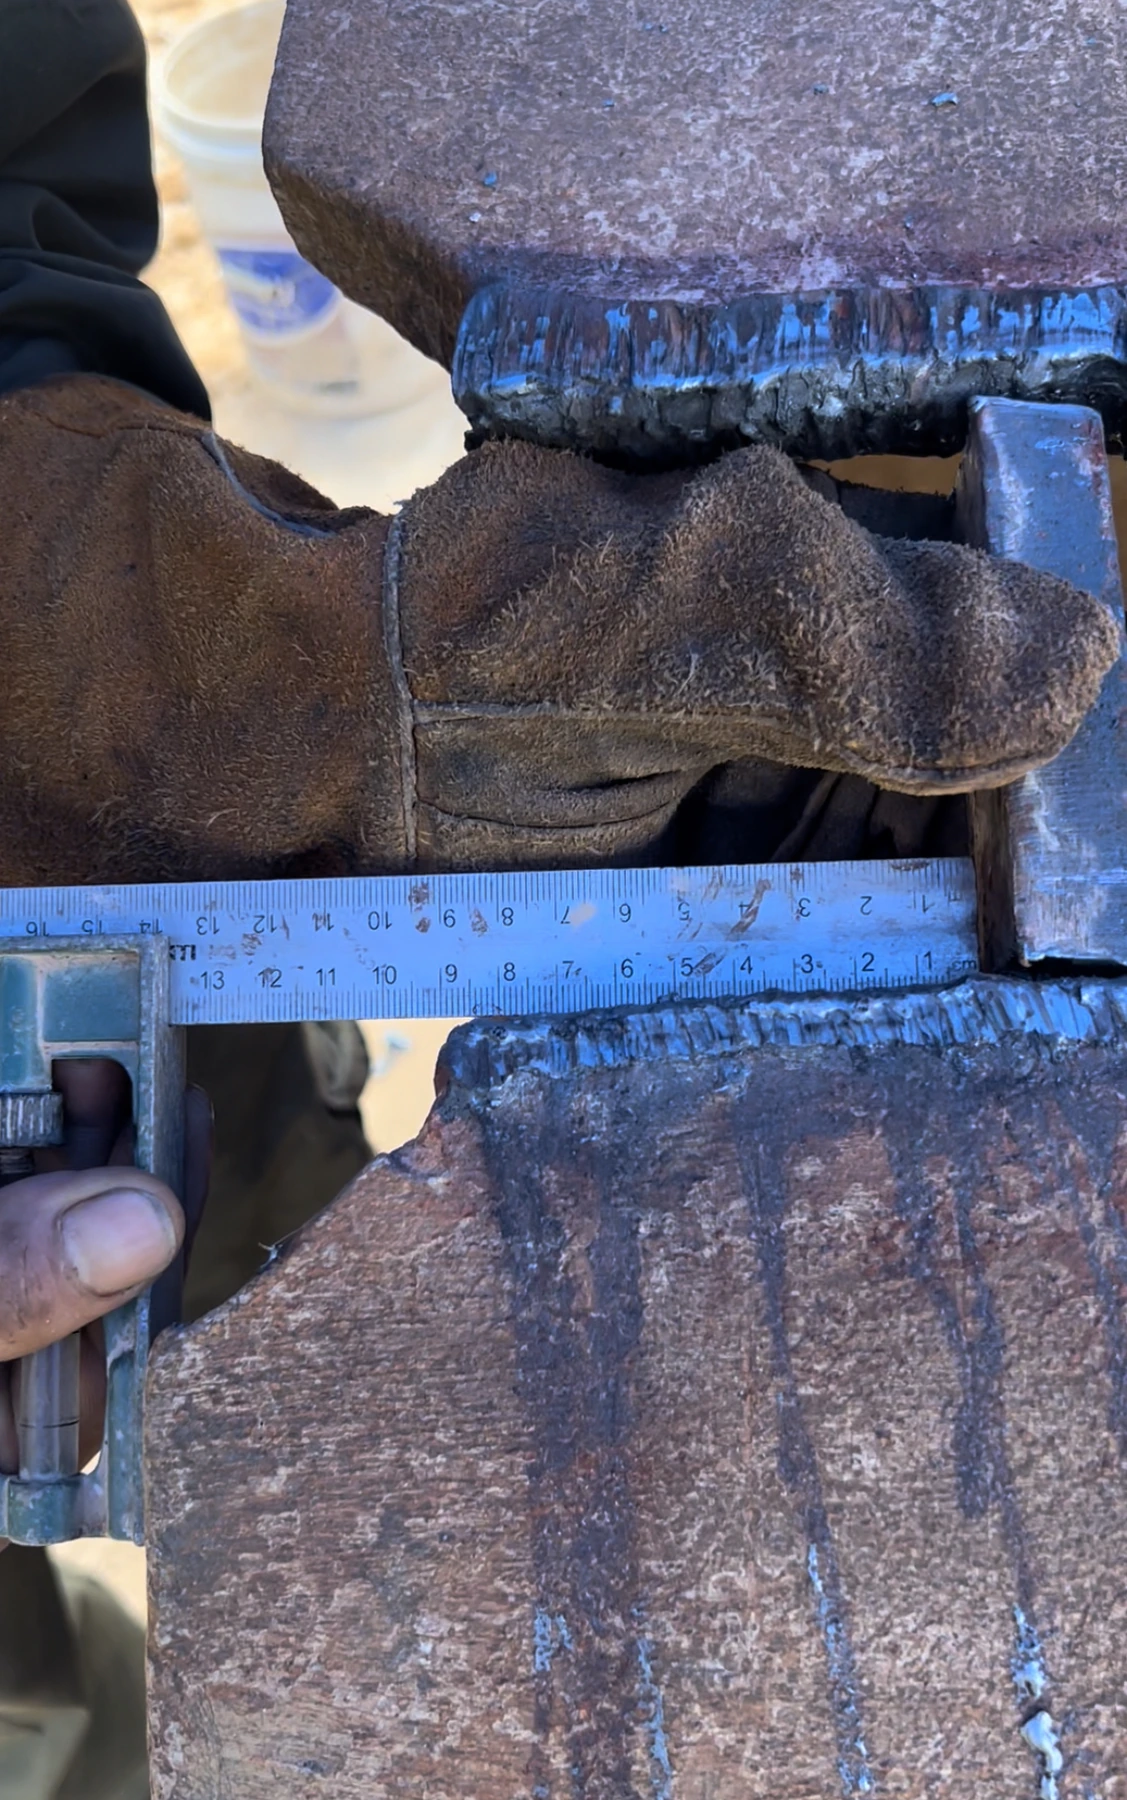
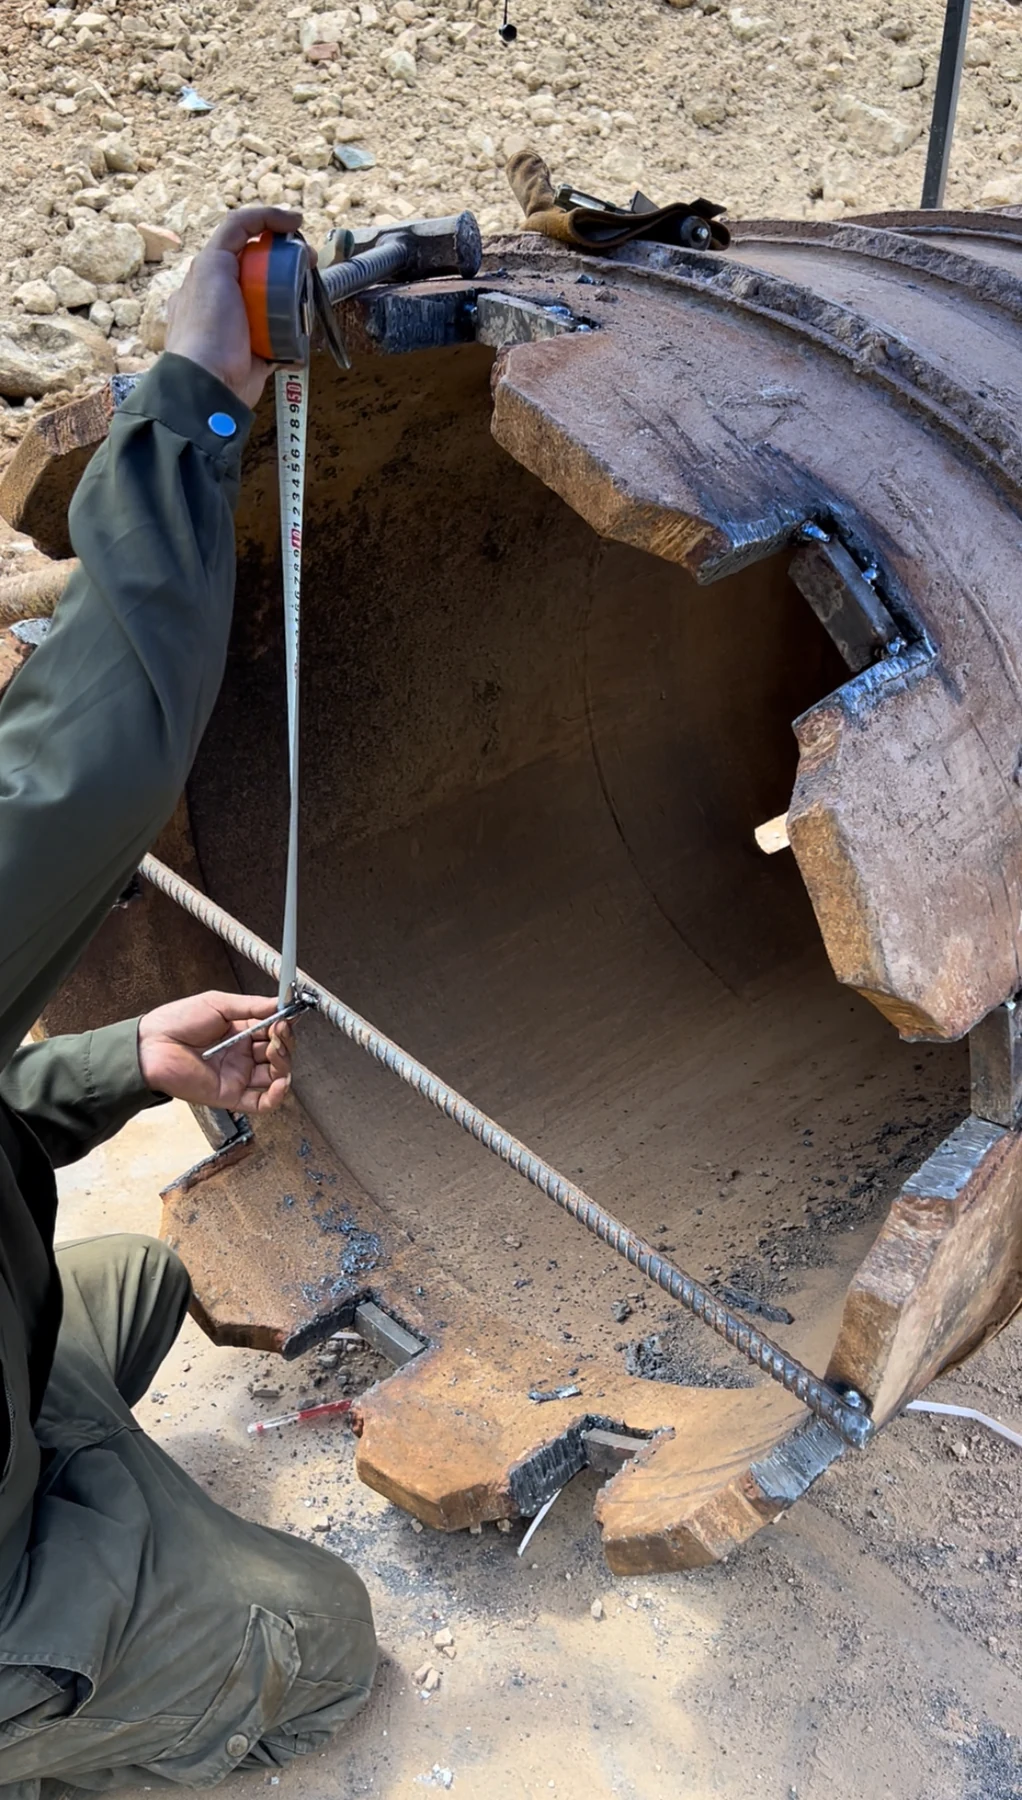
Nhóm thi công làm sạch vành dưới, kiểm tra đường kính và đối chiếu các cửa hàn cũ với chân MH-3. Sau đó, họ sửa cửa lắp, cắt tấm chêm và kiểm tra lại độ nhô răng cắt dự kiến trước khi cố định các tấm chêm.
Xác lập tâm, sau đó định vị và hàn
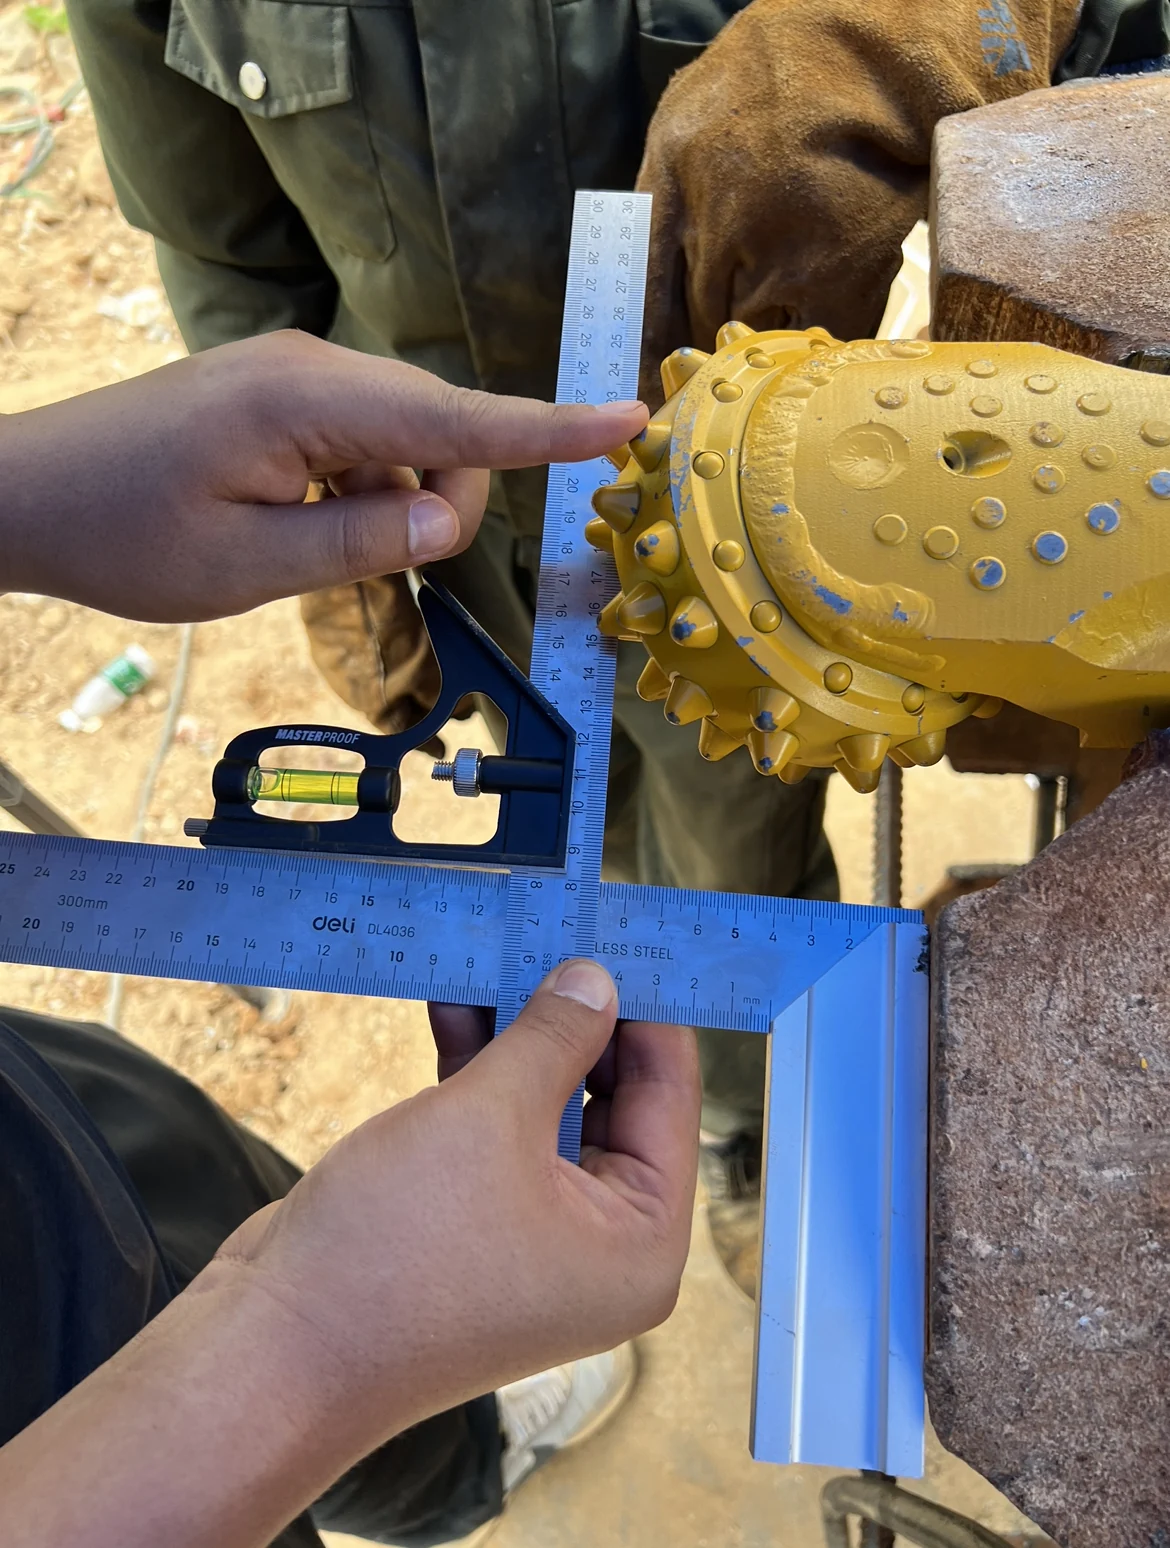
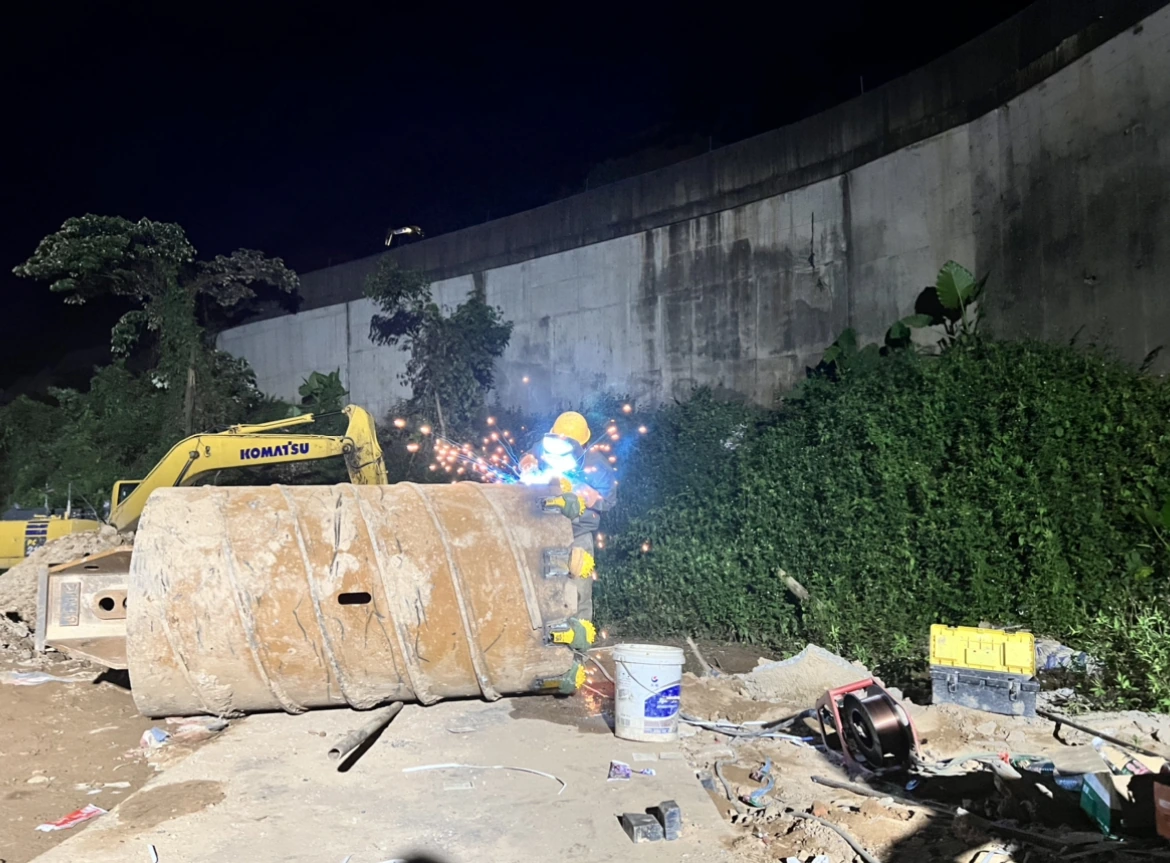
Chuẩn bằng thanh thép được dùng để xác định tâm ống khoan. Nhóm kiểm tra lại chuẩn đó, rồi kiểm soát các vị trí theo thiết kế trong khi thợ hàn đính cố định chóp xoay. Tiếp theo là hàn đầy đủ, có chú ý truyền nhiệt và làm mát quanh cụm chóp xoay.
26–27 tháng Sáu: trình tự hàn và hồ sơ điểm kiểm soát
Tình trạng cuối ngày: công việc trên thanh dẫn vẫn chưa hoàn tất
Mất điện khiến phần việc còn lại kéo dài sang ngày 27 tháng Sáu. Các chóp xoay và lưỡi gạt mới đã được lắp, nhưng việc sửa thanh dẫn vẫn chưa hoàn tất khi chụp ảnh dưới đây. Ảnh ghi lại công việc cuối ngày đó, không phải một ống khoan đã hoàn thiện toàn bộ. Chênh lệch khoảng 10 mm khi cắt vát lưỡi gạt cũng dẫn đến đề xuất thống nhất hình học và cắt sẵn chi tiết trong xưởng cho công việc tiếp theo.
| Thời gian / ngày | Công việc ghi nhận | Điểm kiểm soát |
|---|---|---|
| 26 tháng Sáu · 08:27 | Chuẩn bị khu vực làm việc bằng phẳng và tấm thép | Tạo bề mặt ổn định để xoay và định vị ống khoan |
| 08:47–09:25 | Làm sạch vành dưới và loại bỏ gỉ bong; đo đường kính | Đánh giá vành được giữ lại trước khi cắt |
| 09:29–11:05 | Đối chiếu cửa lắp cũ với chân MH-3; lập phương án độ nhô; cắt bỏ răng cắt cũ | Kiểm tra kích thước cửa lắp và chiều cao tấm chêm dự kiến |
| 11:10–13:44 | Hoàn thiện cửa lắp, định kích thước và cố định tấm chêm | Kiểm tra lại độ nhô răng cắt dự kiến |
| 13:50–14:22 | Xác lập tâm bằng chuẩn thanh thép | Nhóm kiểm tra lại trước khi định vị răng cắt |
| 14:26–15:10; 17:34–19:27 | Định vị và hàn đính chóp xoay | Thợ hàn đặt chi tiết; nhóm kiểm tra các vị trí thiết kế |
| 19:29–20:12; 21:00–22:08 | Hàn đầy đủ | Theo dõi truyền nhiệt và làm mát quanh chóp xoay |
| 27 tháng Sáu · 09:39–11:00; 12:08–16:11 | Lắp lưỡi gạt và sửa chữa một phần đường xoắn | Kiểm tra độ đồng đều của phần cắt vát và tác động nhiệt gần răng cắt |
Mất điện xảy ra giữa các khoảng làm việc đã ghi nhận. Nhật ký ghi các biện pháp chú ý làm mát, nhưng không cung cấp quy trình hàn đã được đánh giá, giới hạn nhiệt độ hàn hay hồ sơ nghiệm thu mối hàn đầy đủ. Những nội dung đó cần được thống nhất cho cụm lắp ráp thực tế.
30 tháng Sáu–1 tháng Bảy · Theo dõi chu kỳ khoan và lấy lõi
Các chuyến thăm tiếp theo theo dõi dụng cụ đã cải tạo trở lại hố khoan. Những quan sát liên kết khoan, nâng dụng cụ, vật liệu lấy lên và kiểm tra răng cắt, để điều chỉnh tiếp theo đáp ứng đúng diễn biến tại gương khoan.
Để lại cho người vận hành một phương pháp có thể áp dụng
Công việc tại công trường bao gồm đào tạo thực tế cho đội thi công. Chúng tôi chỉ cho nhóm cách xác lập chuẩn tâm và định vị chóp xoay, sau đó trao đổi với người vận hành về vào đá, tốc độ và tải ép, cấp dung dịch và làm sạch gương cắt. Người vận hành tiếp nhận công việc cũng được hướng dẫn để duy trì cách vận hành qua quá trình bàn giao.
Ngày 30 tháng Sáu, người vận hành nhận ra ảnh hưởng của thiếu nước đối với mùn khoan đóng chặt. Nhóm trao đổi về tăng lượng dung dịch cấp, giảm tốc độ cho khoảng đá đang quan sát và làm sạch răng cắt giữa các đợt tiến sâu. Ngày 1 tháng Bảy, nhật ký phân biệt vào đá ban đầu với khoan ổn định và ghi nhận việc vào lại nhẹ hơn sau khi lấy lõi.
30 tháng Sáu · So sánh phản ứng khi vận hành
Sau khoảng 1.2 m, các răng hợp kim cứng và chân vẫn ở tình trạng tốt, đầu chóp và mặt lưng đầu chóp mòn nhẹ. Vật liệu tương đối khô đóng chặt quanh các răng cắt. Nhóm trao đổi với người vận hành về cấp dung dịch và làm sạch, cùng với một đợt thử vận hành ở tốc độ thấp hơn.
30 tháng Sáu: ảnh màn hình thiết bị và hai khoảng vận hành ngắn
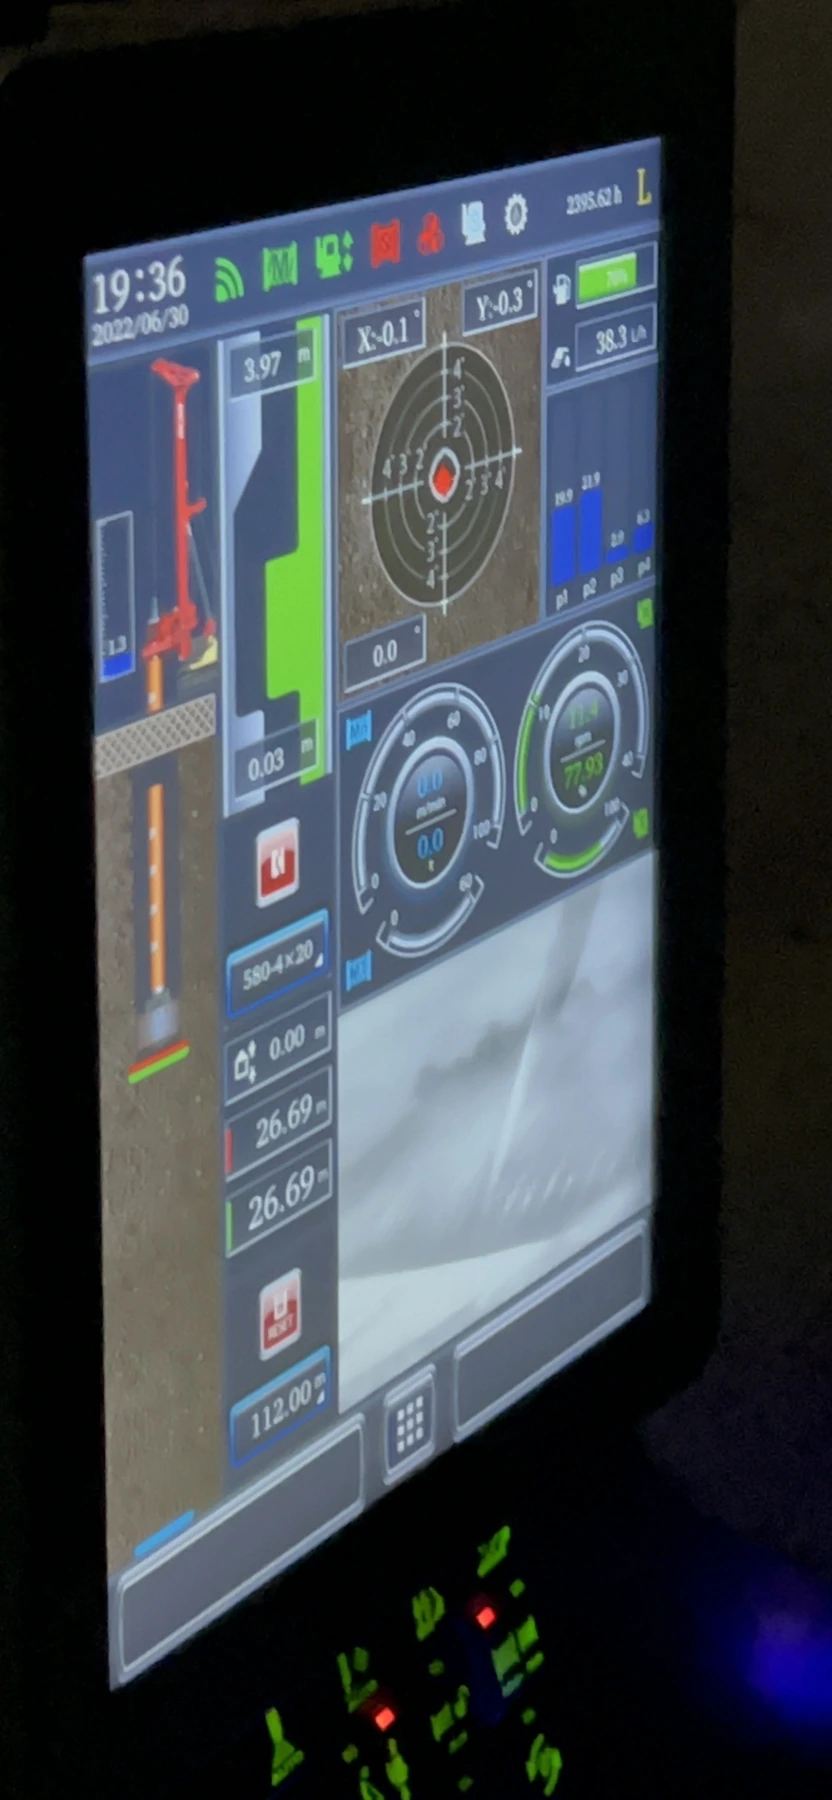
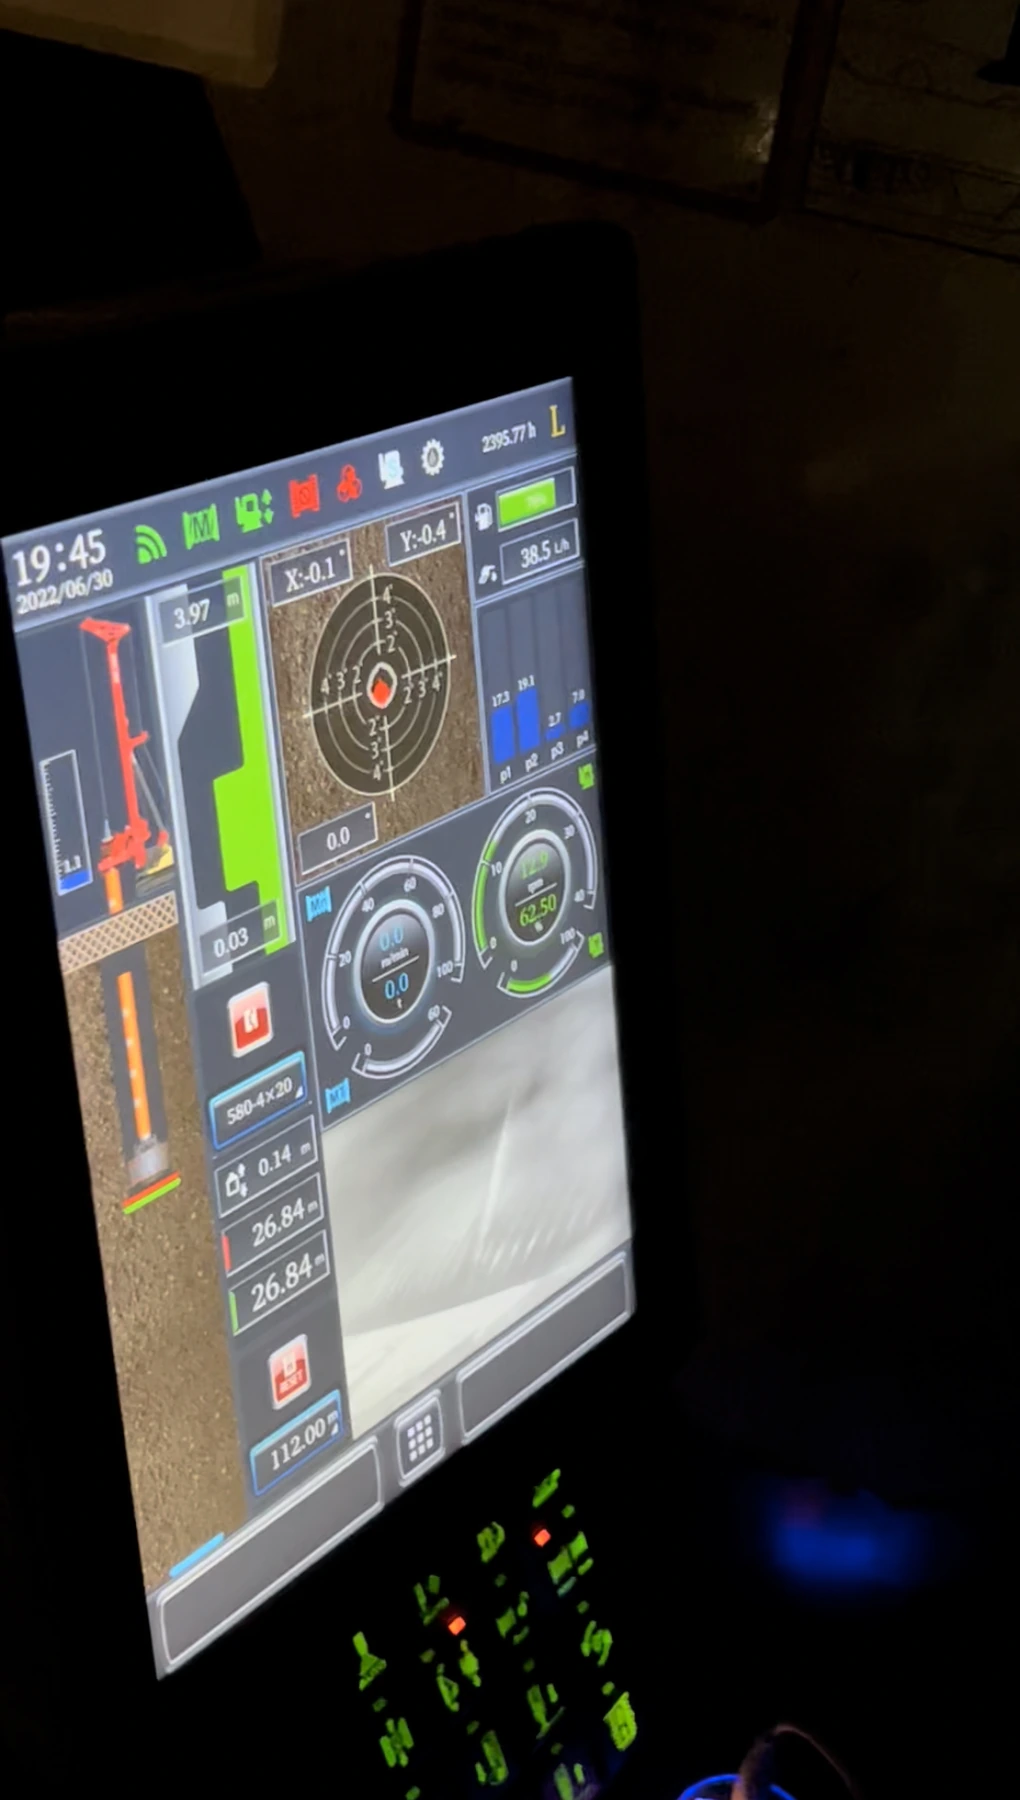
Mỗi ảnh thuộc một lần quan sát khác nhau bên dưới; hai ảnh không phải điểm bắt đầu và kết thúc của cùng một lượt khoan có tính giờ.
| Tốc độ đầu quay | Giá trị kênh P4 | Tiến sâu / thời gian ghi nhận |
|---|---|---|
| 11–15 r/min | 5.0–6.0 | Hiển thị 0.11 m / 10 phút |
| 8–10 r/min | 7.0–8.0 | 0.09 m / 6 phút |
Mức tiến sâu đầu tiên cũng được ước tính khoảng 0.12 m; bảng giữ giá trị hiển thị 0.11 m. Hai khoảng này là quan sát tại công trường, không phải thử nghiệm năng suất có kiểm soát. P4 là một kênh hiển thị trên máy; tổng tải ước tính theo tấn trong nhật ký chưa được hiệu chuẩn thành lực tại răng cắt.
Đã gặp loại đá nào?
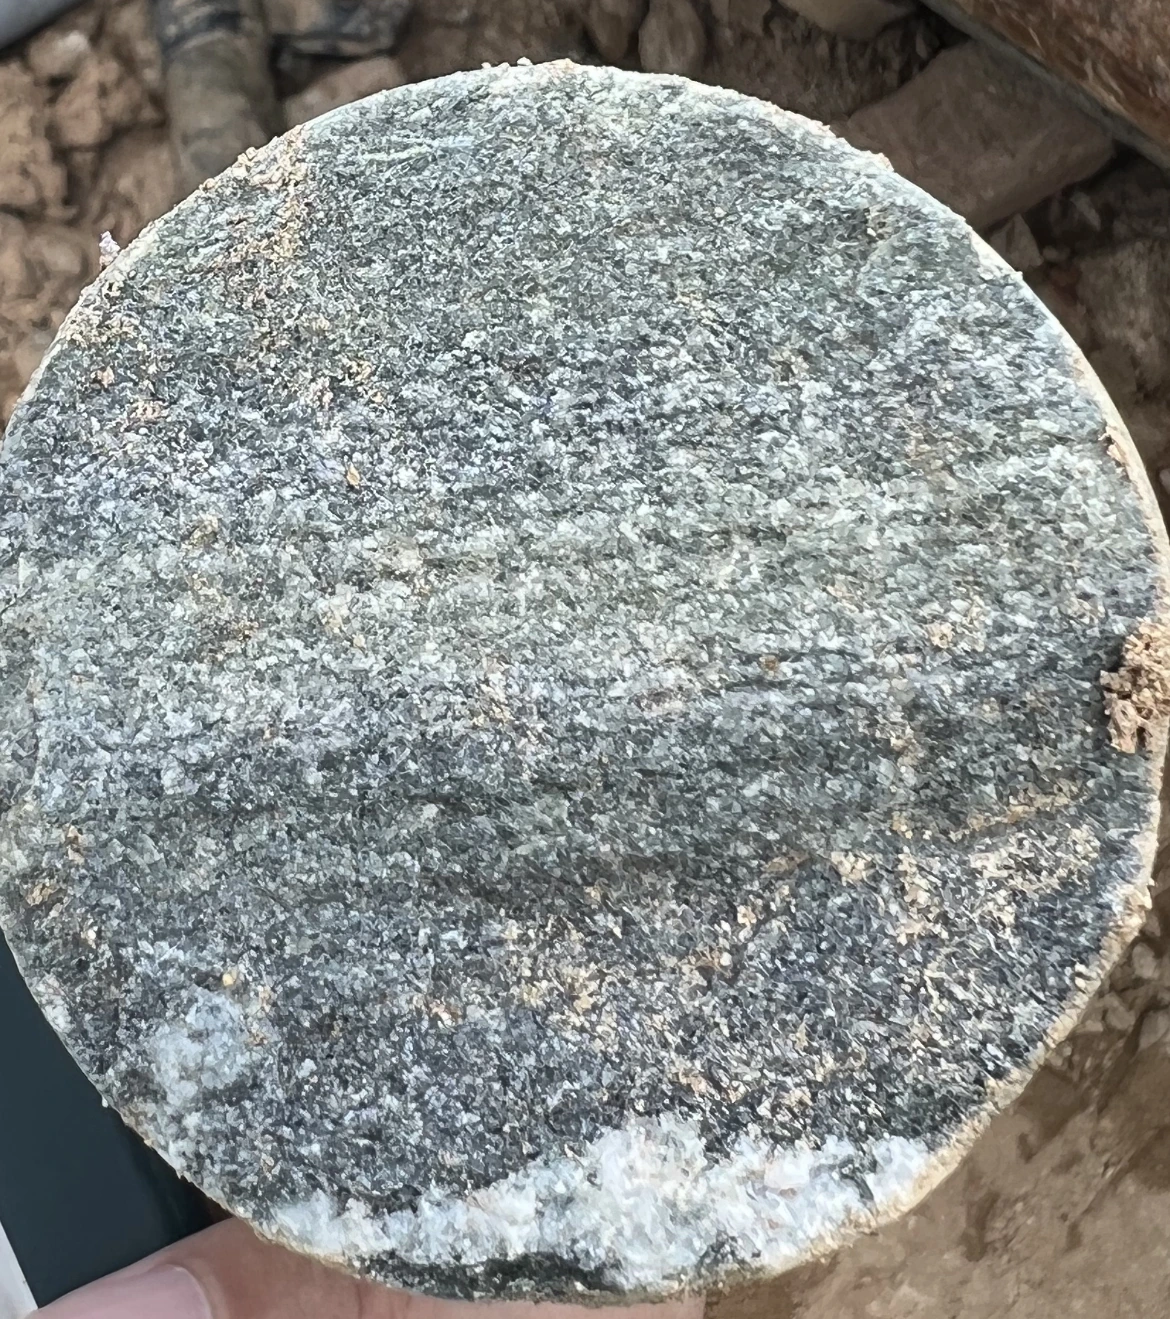
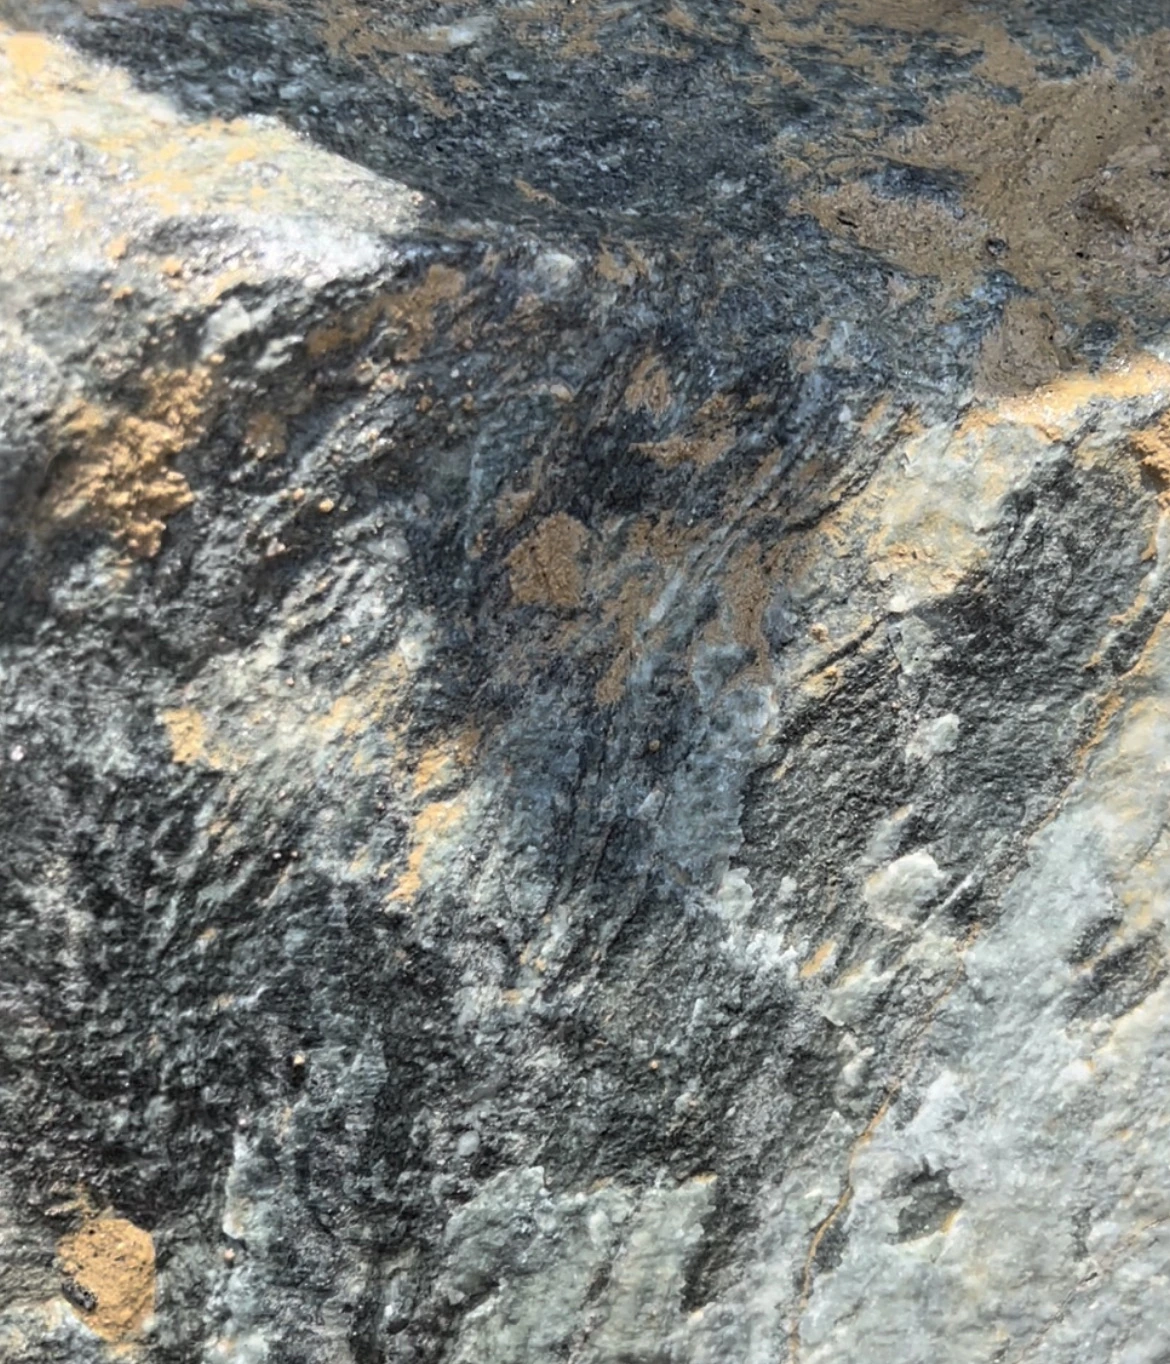
Ghi chép hiện trường dùng các mô tả đá khác nhau ở từng chuyến thăm: monzogranit / granit-amphibolit cho các mẫu ban đầu, sau đó từ đá bùn phong hóa đến gneiss phong hóa vừa và nhẹ vào ngày 30 tháng Sáu. Lượt khoan ngày 1 tháng Bảy được mô tả là đá phong hóa nhẹ. Những mô tả hiện trường này không xác lập một khoảng granit đồng nhất cho toàn bộ quá trình theo dõi 50+ m.
1 tháng Bảy · Theo dõi từ vào đá đến độ sâu cuối cùng
Nhật ký ghi độ sâu cọc thiết kế 26.89 m và bắt đầu vào đá ở 21.66 m, nơi ống khoan răng đạn không thể tiến thêm. Khi chóp xoay bắt đầu vào đá, tốc độ là 6–7 r/min. Khi gương khoan ổn định, tốc độ đầu quay được ghi nhận là 8–10 r/min.
| Giai đoạn ghi nhận | Tốc độ đầu quay | Giá trị kênh P4 |
|---|---|---|
| Bắt đầu vào đá · Chế độ E1 | 6–7 r/min | 4.0–6.0 |
| Sau khi gương đá ổn định | 8–10 r/min | 5.0–8.0 |
Đây là các thông số quan sát trên máy khoan và khoảng địa tầng đó, không phải giới hạn vận hành chung cho ống khoan 1,200 mm. Khoảng ghi chép kéo dài từ 22.67 m lúc 12:59 đến 27.46 m lúc 18:24: 4.79 m, bao gồm các công việc xen giữa.
30 tháng Sáu–1 tháng Bảy: ảnh kiểm tra răng cắt
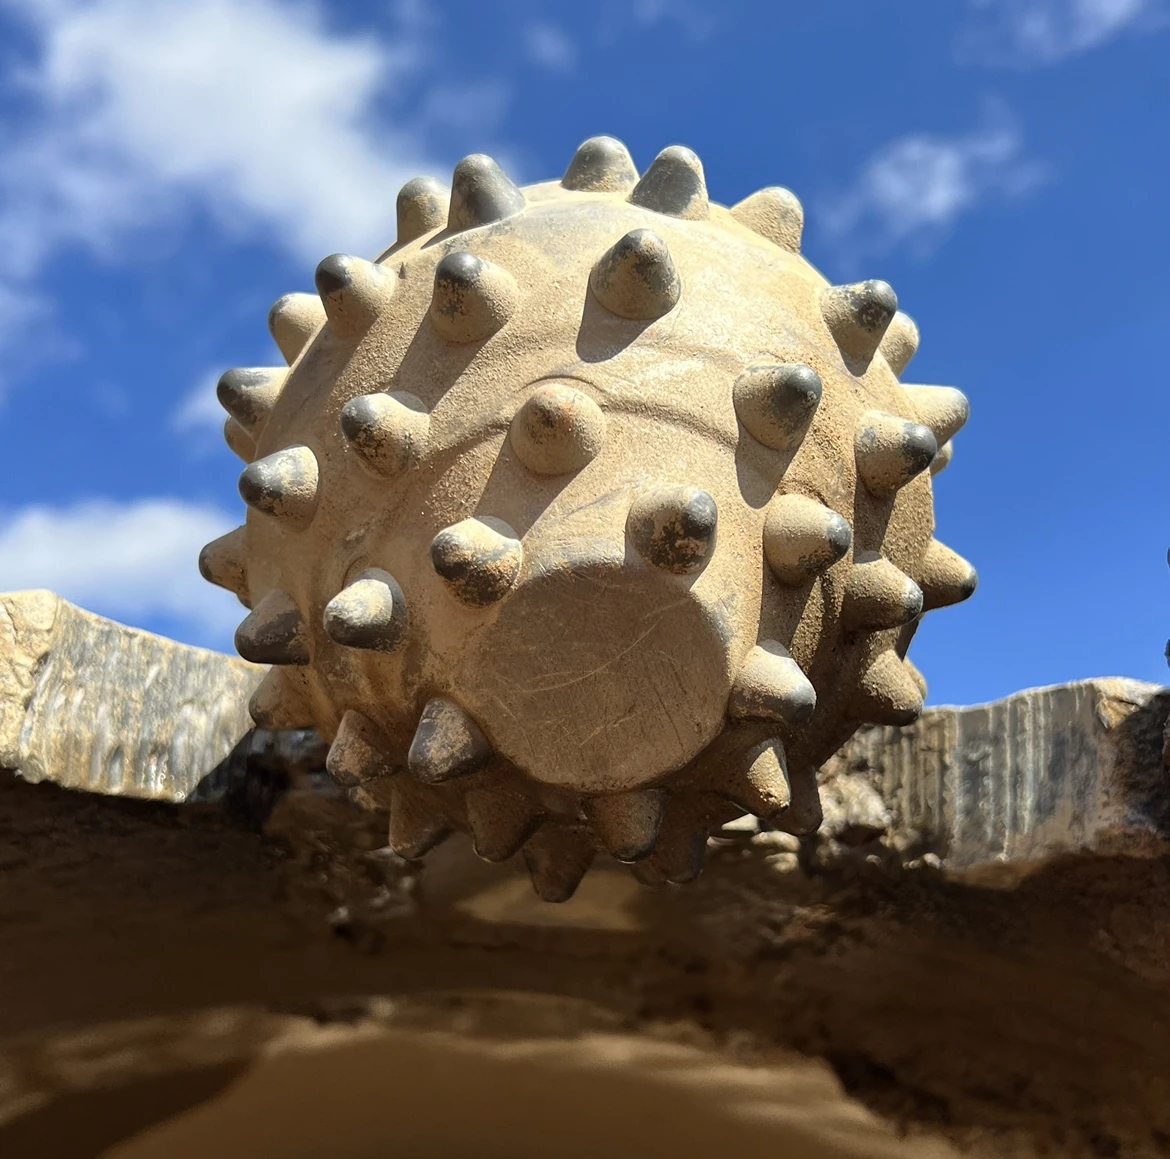
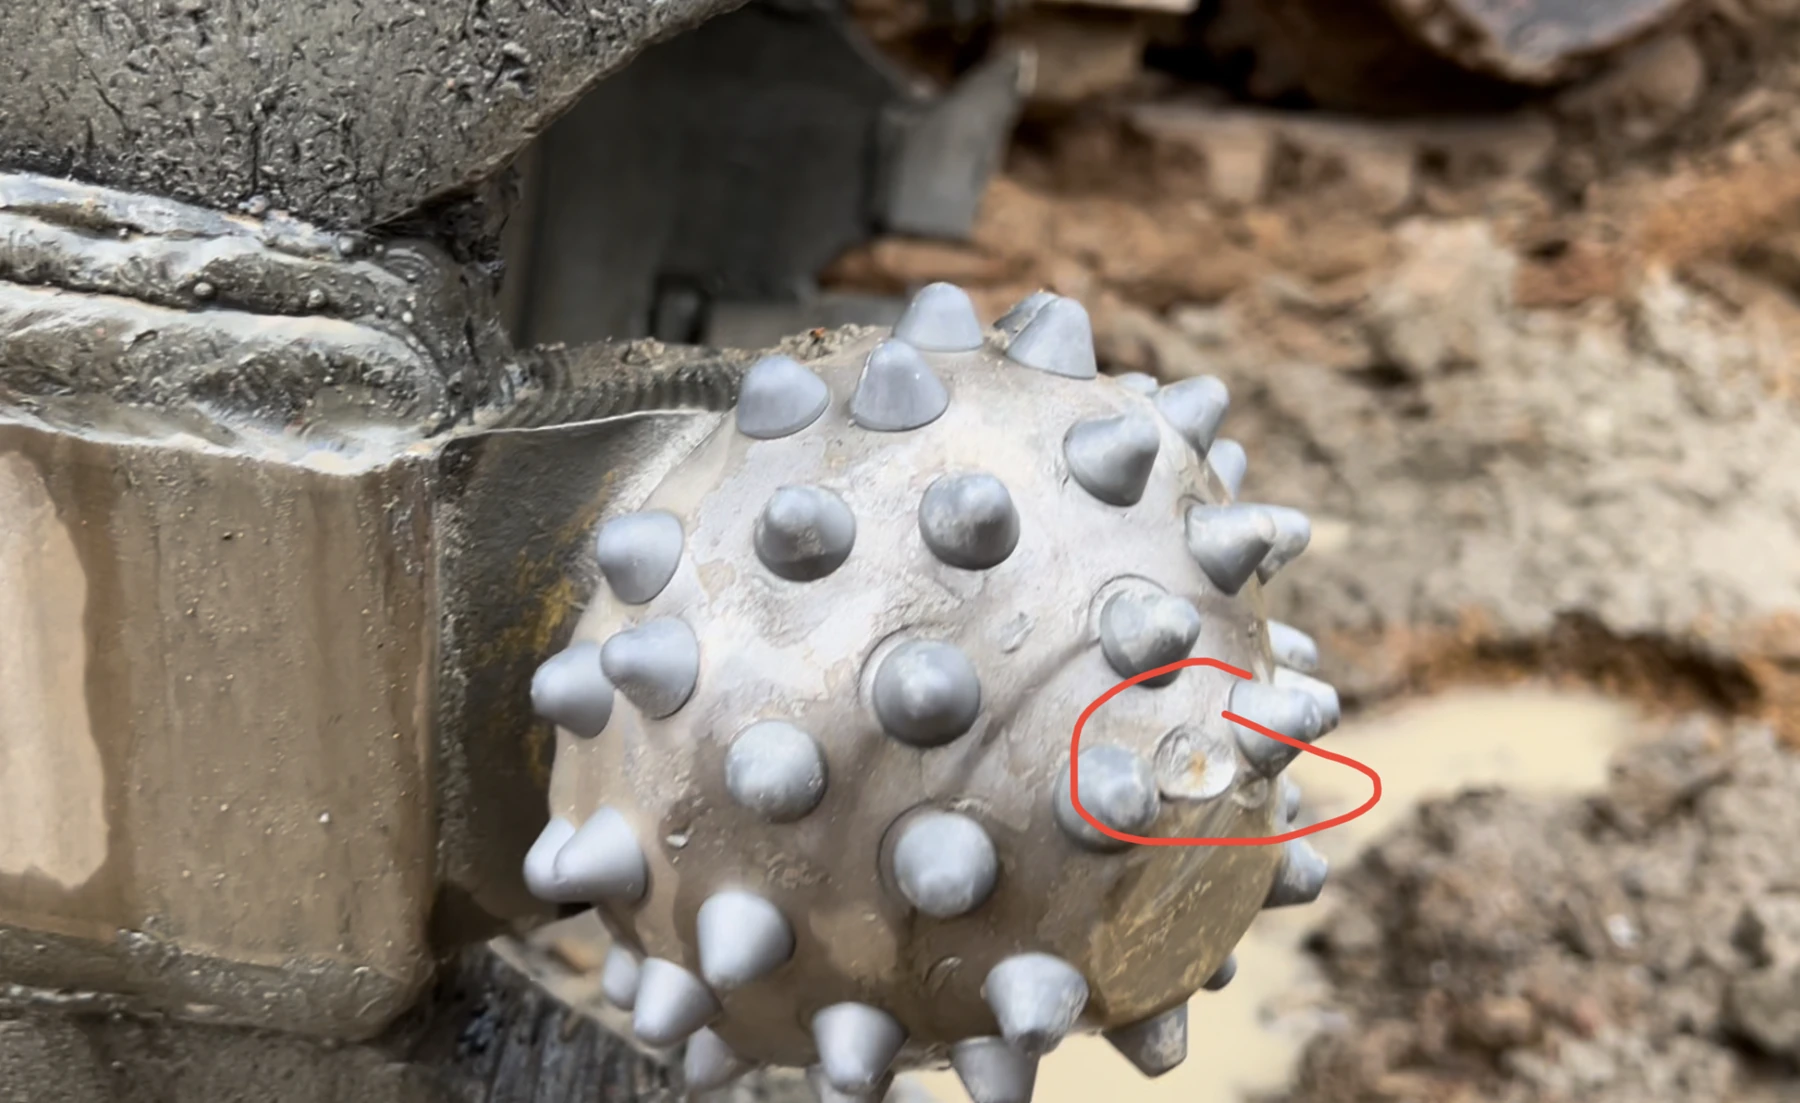
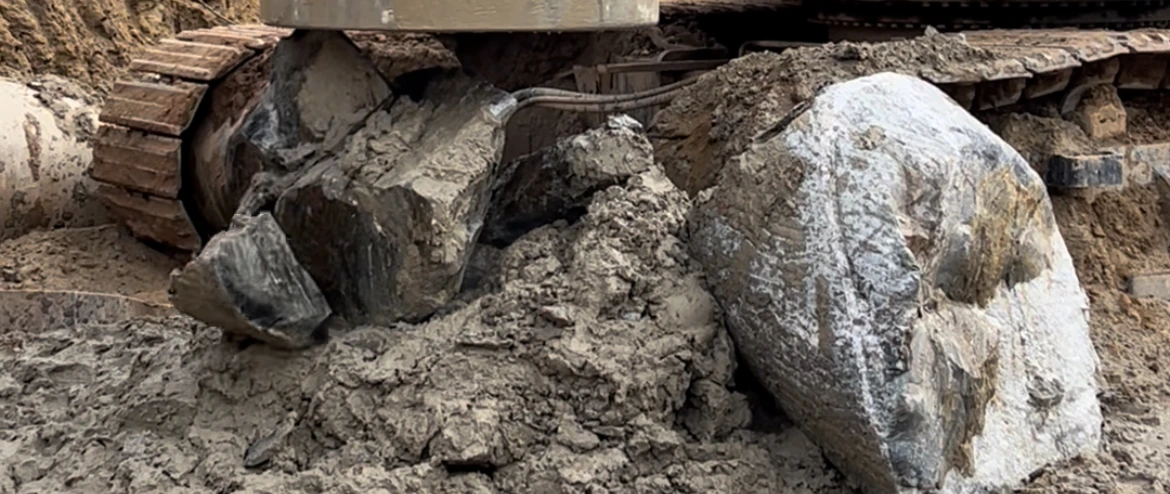
Sau khi lấy lõi, người vận hành cảm thấy rung mạnh khi vào lại và có các mảnh đá rời lớn. Lần kiểm tra ngày 1 tháng Bảy ghi nhận ba răng hợp kim bị gãy. Biện pháp là xem xét việc vào lại nhẹ nhàng, loại bỏ các mảnh rời và mối quan hệ giữa quỹ đạo cắt của hai ống khoan.
Kiểm tra ống khoan dùng phối hợp như một phần của cùng vấn đề
Các kích thước ngày 1 tháng Bảy là 1,200/110 mm đối với ống khoan răng đạn và 1,180/120 mm đối với ống khoan chóp xoay: đường kính cắt lớn nhất / chiều rộng rãnh theo bán kính. Rãnh do dụng cụ thứ nhất tạo ra có thể cản vào mặt lưng đầu chóp của chóp xoay đi sau. Điều này trở thành một điểm kiểm tra thiết kế, thay vì coi mọi trường hợp gãy răng hợp kim đều là vấn đề vật liệu răng cắt.
Kích thước ống khoan phối hợp và ghi chú tính toán
| Dụng cụ / ngày ghi nhận | Đường kính cắt lớn nhất | Chiều rộng rãnh theo bán kính | Cơ sở đường kính lõi |
|---|---|---|---|
| Ống khoan răng đạn · 24 tháng Sáu | ≈1,180 mm | 110 mm | Ghi nhận ≈960 mm |
| Ống khoan răng đạn · 1 tháng Bảy | 1,200 mm | 110 mm | Tính được 980 mm |
| Ống khoan chóp xoay MH-3 · 1 tháng Bảy | 1,180 mm | 120 mm | Tính được 940 mm |
Đường kính lõi tính toán = đường kính cắt lớn nhất − 2 × chiều rộng rãnh theo bán kính. Kích thước ống khoan răng đạn đo trước đó vào ngày 24 tháng Sáu khác với ngày 1 tháng Bảy và vẫn được giữ trong hồ sơ có ghi ngày. Cơ chế tiếp xúc được đề xuất chưa được xác minh độc lập.
Phần mô tả gốc ngày 1 tháng Bảy ước tính 0.7 m/h. Khoảng 4.79 m / 325 phút được nêu trong đó tính ra 0.88 m/h. Lý do chênh lệch không được ghi lại, nên không giá trị nào được trình bày như một mức cải thiện tốc độ đã chứng minh hoặc tốc độ cắt thuần túy.
Tháng Tám · Kiểm tra từng vị trí và theo dõi hồ sơ sử dụng
Việc theo dõi tiếp tục sau các chuyến lắp đặt tại công trường. Lần đánh giá ngày 26 tháng Tám kết hợp hồ sơ sử dụng của người vận hành với kiểm tra toàn bộ năm vị trí răng cắt ngoài và năm vị trí phía trong. Đánh giá chung cho rằng tình trạng sau khoảng 45 m ở mức tương đối chấp nhận được, trong khi ba vị trí bất thường cần được xử lý.
Hai ổ trục bị kẹt. Vị trí ngoài 2 còn có mối hàn nứt; vị trí ngoài 3 bị gãy răng hợp kim nhiều hơn. Khuyến nghị thay ba chóp xoay bất thường và sửa mối hàn nứt. Đánh giá chung tương đối tốt không có nghĩa là có thể tiếp tục sử dụng mà bỏ qua những hư hỏng này.
Xem ảnh và ghi chú cho cả mười vị trí →
Hồ sơ tích lũy của cụm đã cải tạo đạt khoảng 51 m vào ngày 30 tháng Tám và 57 m vào ngày 31 tháng Tám. Việc theo dõi này cho thấy khách hàng tiếp tục sử dụng ống khoan hiện có sau khi cải tạo bằng MH-3. Các bản cập nhật đó cũng xác định một răng cắt bị mòn nặng và thêm các răng hợp kim bị gãy, làm cơ sở cho các khuyến nghị sửa chữa và thiết kế bên dưới.
Ghi chép tay của người vận hành và lịch sử mét khoan theo ngày
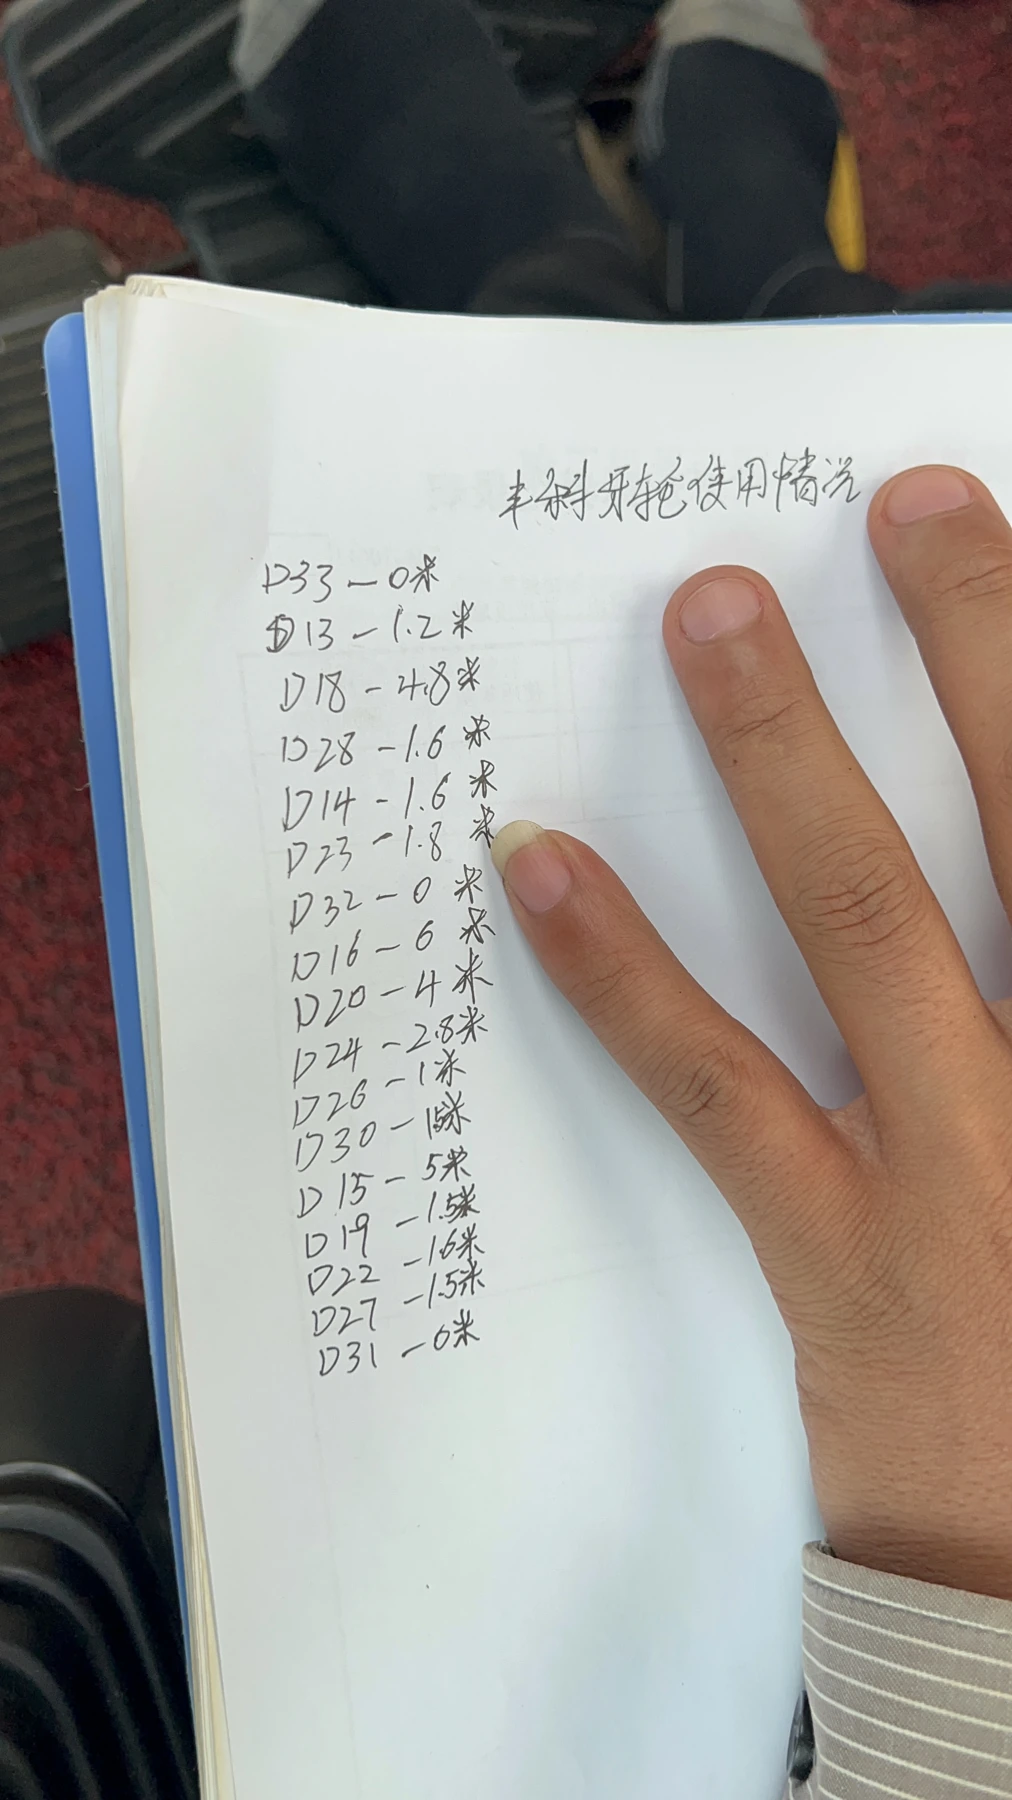
| Ngày / giai đoạn | Công việc hoặc tổng tích lũy ghi nhận | Tình trạng / diễn giải |
|---|---|---|
| 30 tháng Sáu | ≈1.2 m ở lần kiểm tra đầu | Hợp kim cứng và chân ở tình trạng tốt; đầu chóp/mặt lưng đầu chóp mòn nhẹ |
| 1 tháng Bảy | 22.67 → 27.46 m từ 12:59 đến 18:24: 4.79 m trong khoảng ghi chép | Ghi nhận 3 răng hợp kim bị gãy; xem xét các mảnh lõi rời và hình học của cặp dụng cụ |
| 26 tháng Tám | ≈45.9 m: 35.9 m từ hồ sơ trước + ≈4 m ước tính cho 4 mục cọc bị thiếu + 6 m ngày 24–25 tháng Tám | 2 ổ trục bị kẹt và một mối hàn ngoài nứt; đề xuất thay 3 chóp xoay bất thường |
| 30 tháng Tám | Tổng tích lũy ≈51 m; thêm khoảng 5 m trong mục ghi chép mới nhất | Một chóp xoay được ghi nhận mòn nặng |
| 31 tháng Tám | Tổng tích lũy ≈57 m | Ghi nhận gãy răng hợp kim nghiêm trọng phía ngoài và thêm răng hợp kim phía trong bị gãy |
Khoảng 45.9 m gồm 35.9 m từ hồ sơ trước, khoảng 4 m ước tính cho bốn mục bị thiếu và 6 m trong ngày 24–25 tháng Tám. Các tổng sau đó là xấp xỉ. Lịch sử thay thế giữa các mục này chưa được xác nhận; 57 m là khối lượng công việc tích lũy được báo cáo cuối cùng, không phải tuổi thọ được chứng nhận cho một bộ không thay đổi.
Khách hàng nhận được gì từ công việc này?
Khách hàng có một ống khoan hiện hữu được cải tạo bằng MH-3 và đưa vào làm việc, sự hỗ trợ thực tế cho đội thi công và hồ sơ theo ngày để định hướng các quyết định bảo dưỡng tiếp theo.
1. Đưa ống khoan hiện có trở lại làm việc
Ống khoan và răng cắt ban đầu do đơn vị khác cung cấp. Đội ngũ của chúng tôi khảo sát cụm được giữ lại và hỗ trợ lắp mười vị trí chóp xoay MH-3 cùng bốn lưỡi gạt. Khách hàng tiếp tục dùng ống khoan đó để khoan đá sau khi cải tạo; việc hoàn thiện thanh dẫn và các điều chỉnh thiết kế tiếp theo được ghi riêng.
2. Hỗ trợ đội thi công thực tế về lắp đặt và vận hành
Chúng tôi phối hợp với thợ hàn tại công trường để xác lập chuẩn tâm, kiểm tra vị trí răng cắt và hướng dẫn trình tự hàn. Các cuộc trao đổi với người vận hành liên kết việc cải tạo với vào đá, tốc độ và tải ép, cấp dung dịch và thoát mùn khoan. Khách hàng nhận được hỗ trợ cho cả lắp ráp lẫn cách sử dụng.
3. Theo dõi công việc đến khoảng 57 m
Nhật ký ngày 1 tháng Bảy theo dõi ống khoan đến độ sâu cuối cùng, bao gồm 4.79 m tiến sâu ghi nhận từ 12:59 đến 18:24. Các bản cập nhật sau đó báo cáo khoảng 45.9 m vào ngày 26 tháng Tám, 51 m vào ngày 30 tháng Tám và 57 m vào ngày 31 tháng Tám. Đây là hồ sơ tích lũy tại công trường của cụm đã cải tạo, không phải tuổi thọ được chứng nhận cho một bộ chóp xoay không thay đổi.
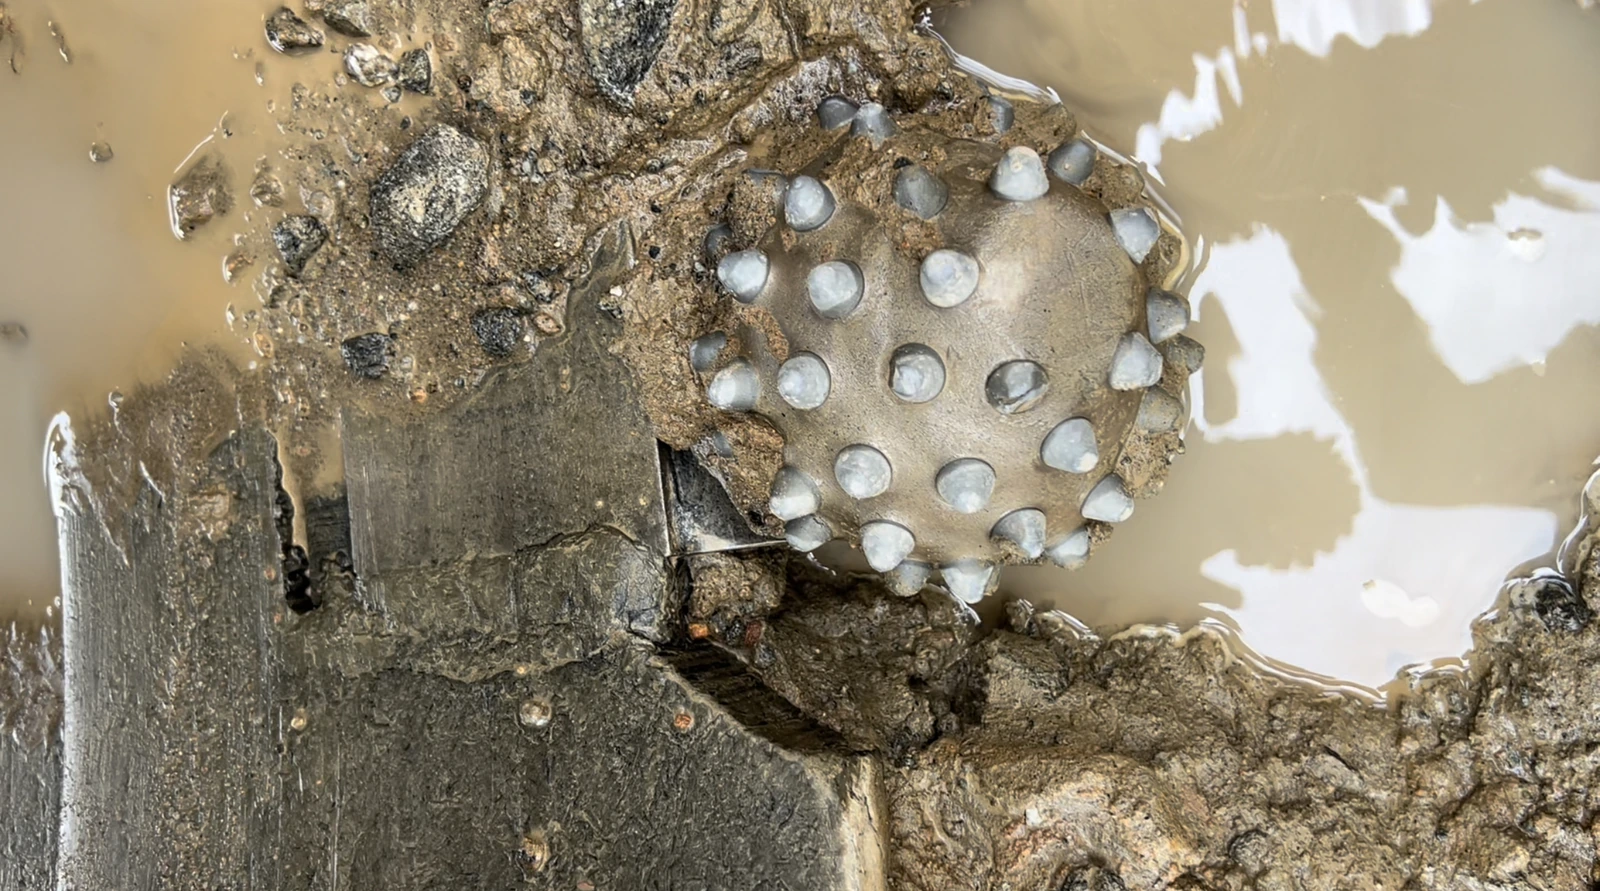
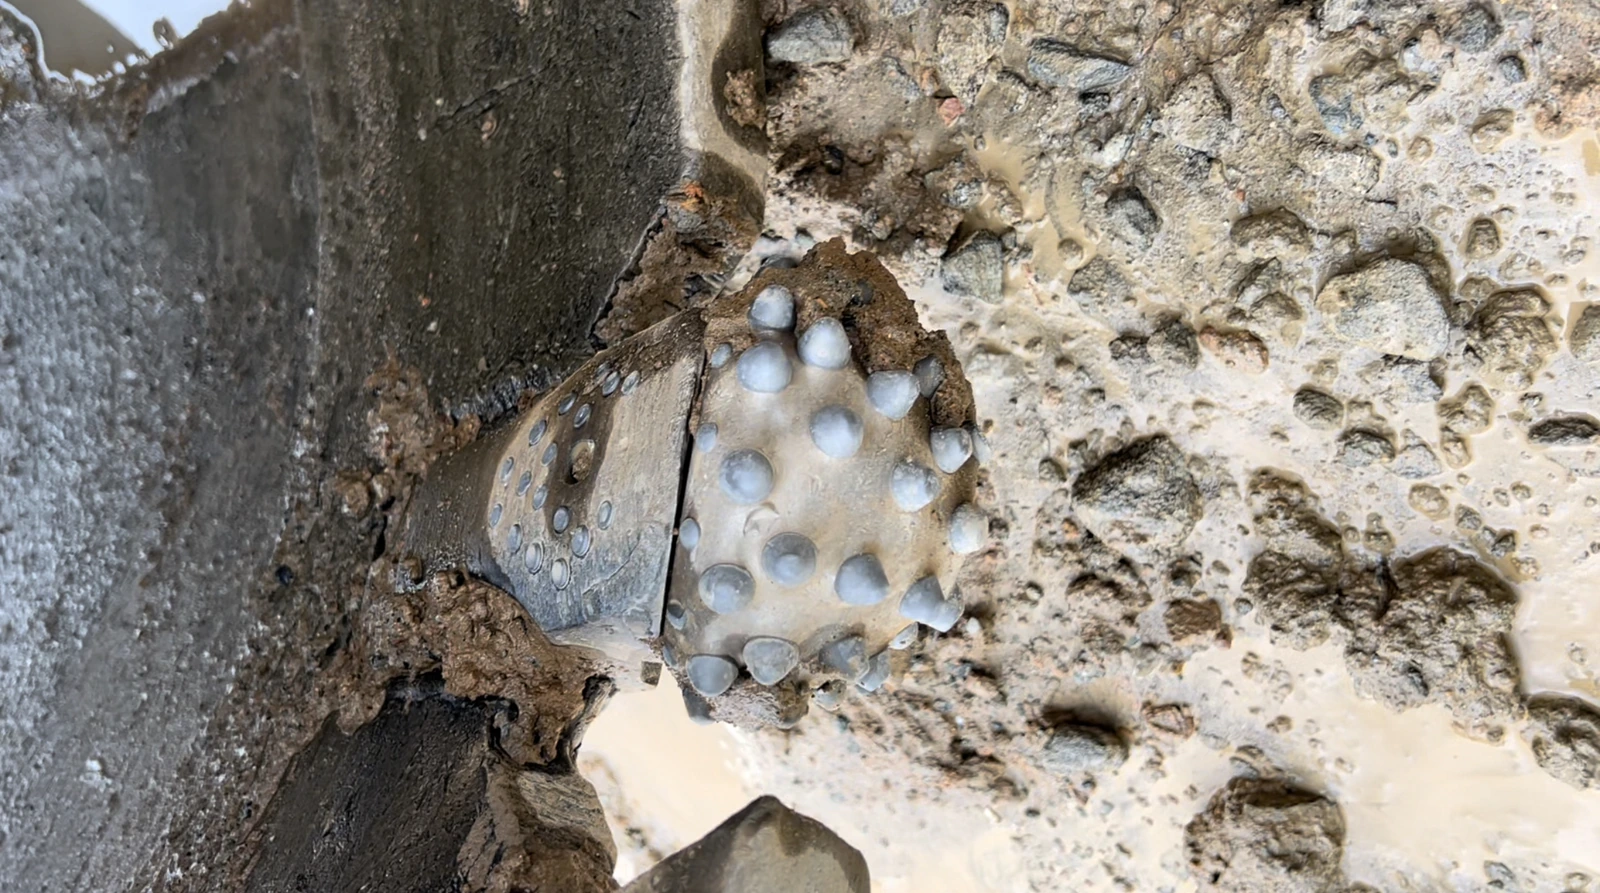
Ở lần kiểm tra khoảng 45.9 m, đánh giá chung ở mức tương đối chấp nhận được, trong khi ba vị trí răng cắt bất thường và một mối hàn nứt cần được xử lý. Việc theo dõi chuyển những quan sát này thành đề xuất sửa chữa và thiết kế cụ thể. Các ảnh chọn bên dưới cho thấy hai vị trí trong lần kiểm tra đó; hồ sơ đầy đủ mười vị trí vẫn có sẵn.
Tình trạng chóp xoay sau khoảng 45.9 m
Hai ảnh được chọn từ lần kiểm tra đầy đủ mười vị trí gần nhất. Ghi chép mô tả mức mòn chung tại các vị trí này là chấp nhận được; hồ sơ đầy đủ bên dưới bao gồm các vị trí cần sửa chữa hoặc thay thế.
Xem cả mười vị trí · 26 tháng Tám
Lần kiểm tra vị trí đầy đủ gần nhất · Khoảng 45.9 m. Một ảnh cho mỗi vị trí trong năm vị trí ngoài và năm vị trí trong, ghép đôi theo thứ tự của lần kiểm tra gốc. Những ảnh này có trước bản cập nhật khoảng 57 m ngày 31 tháng Tám.
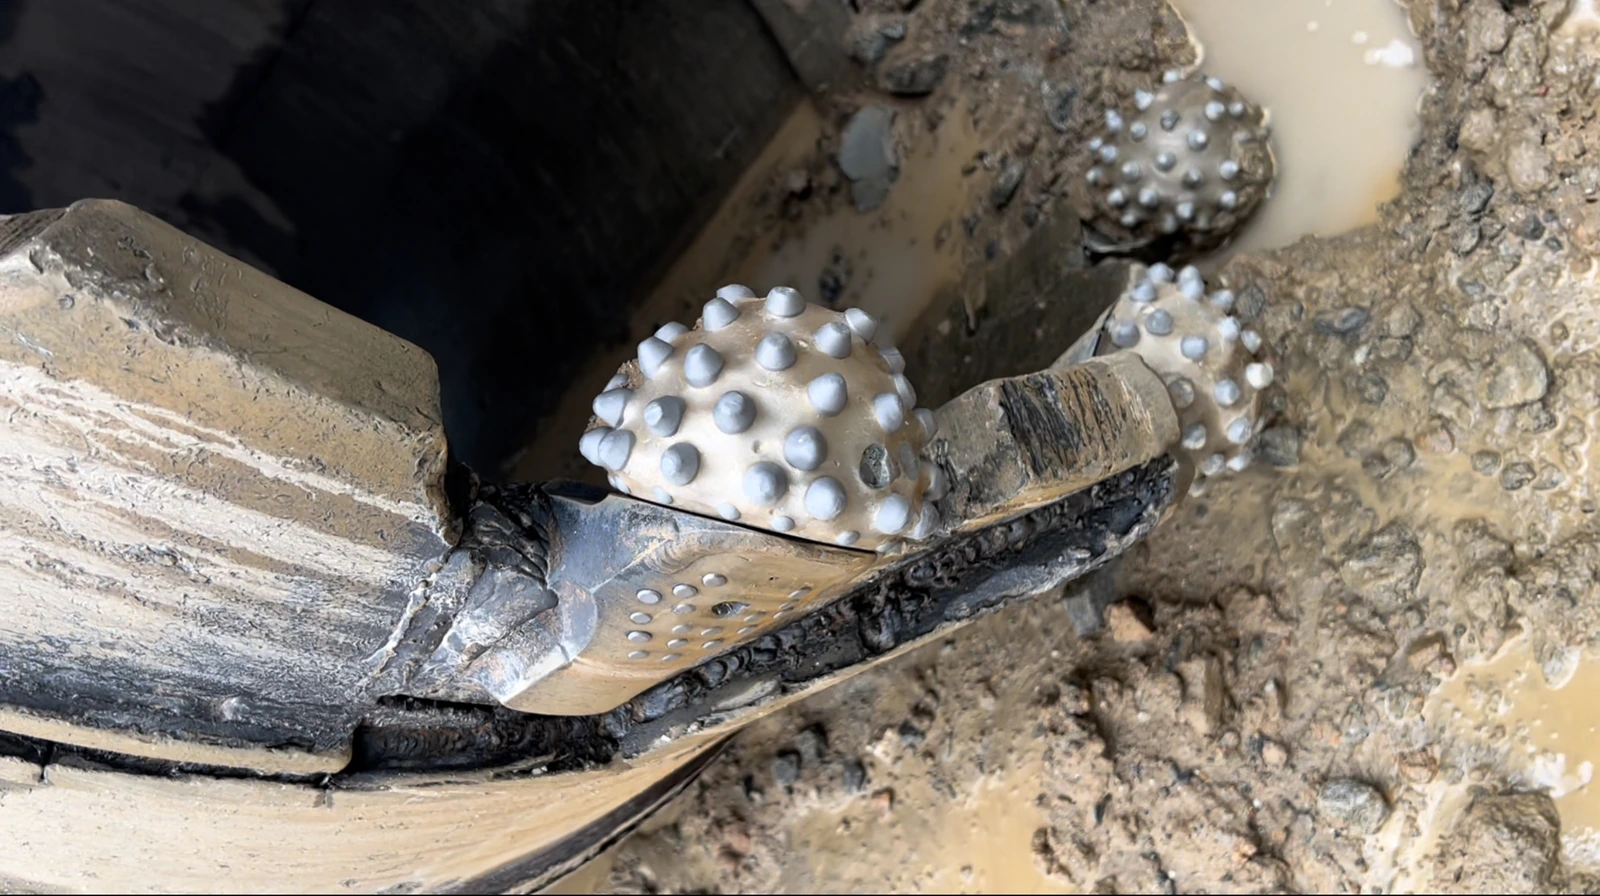
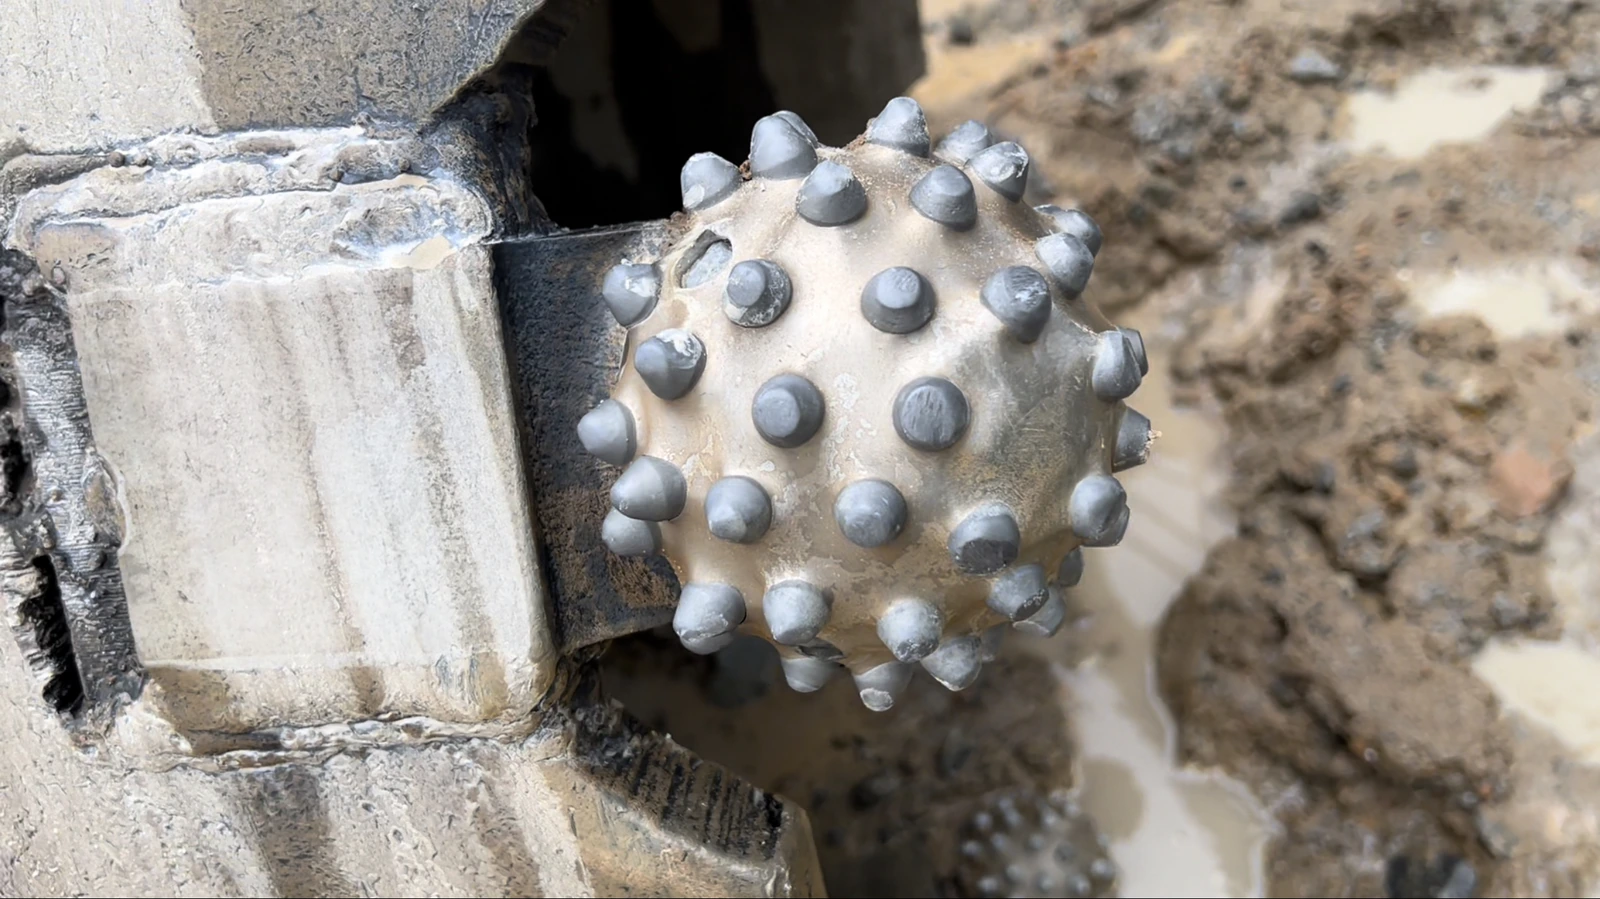
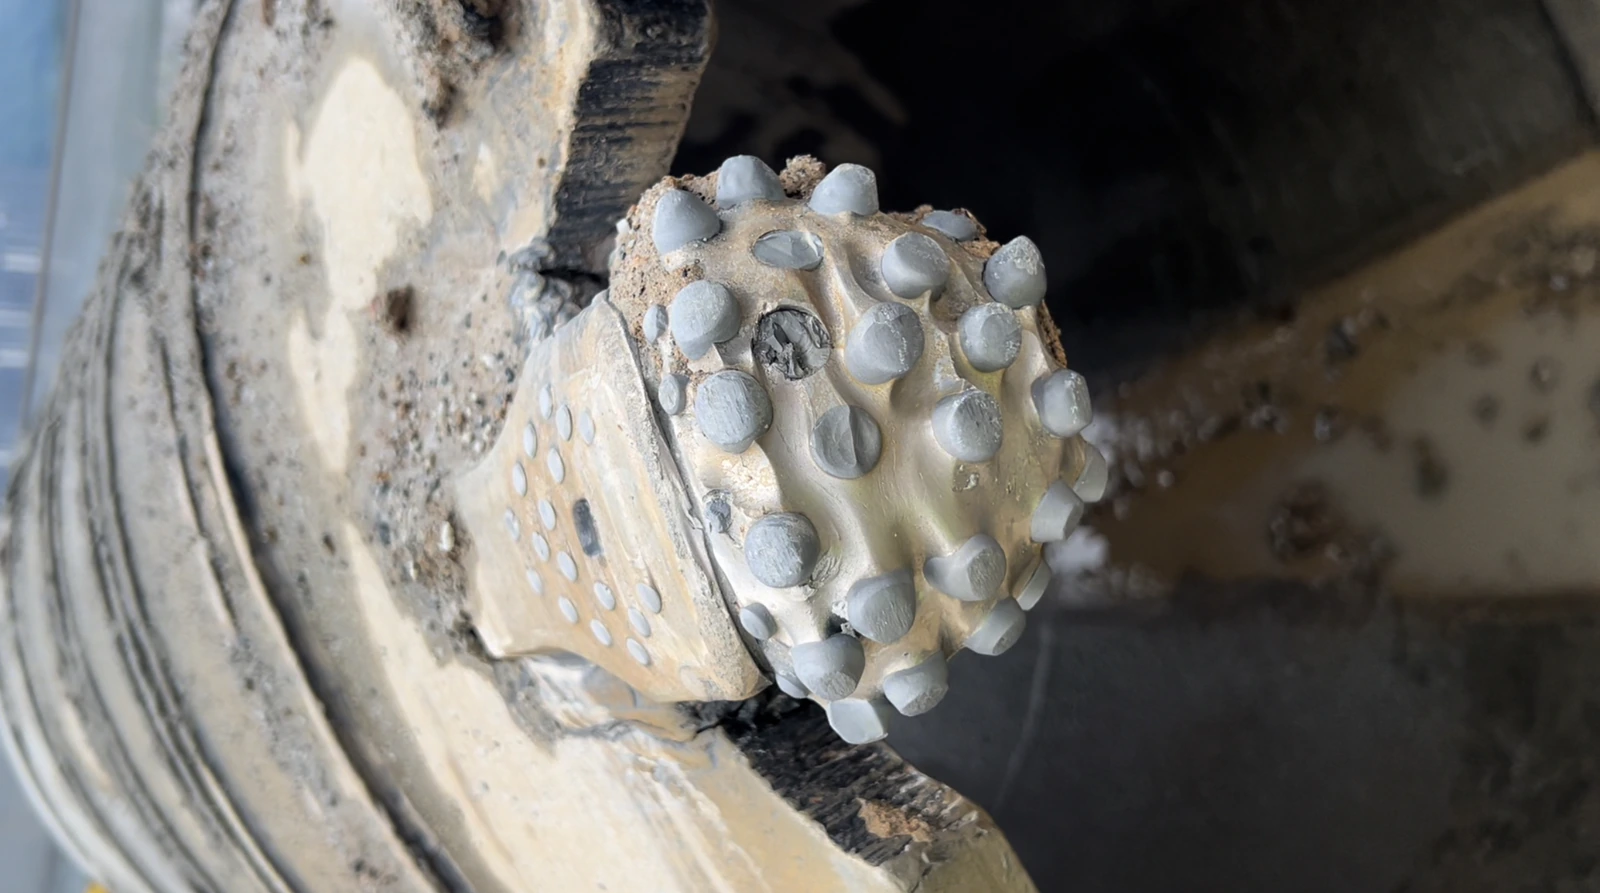
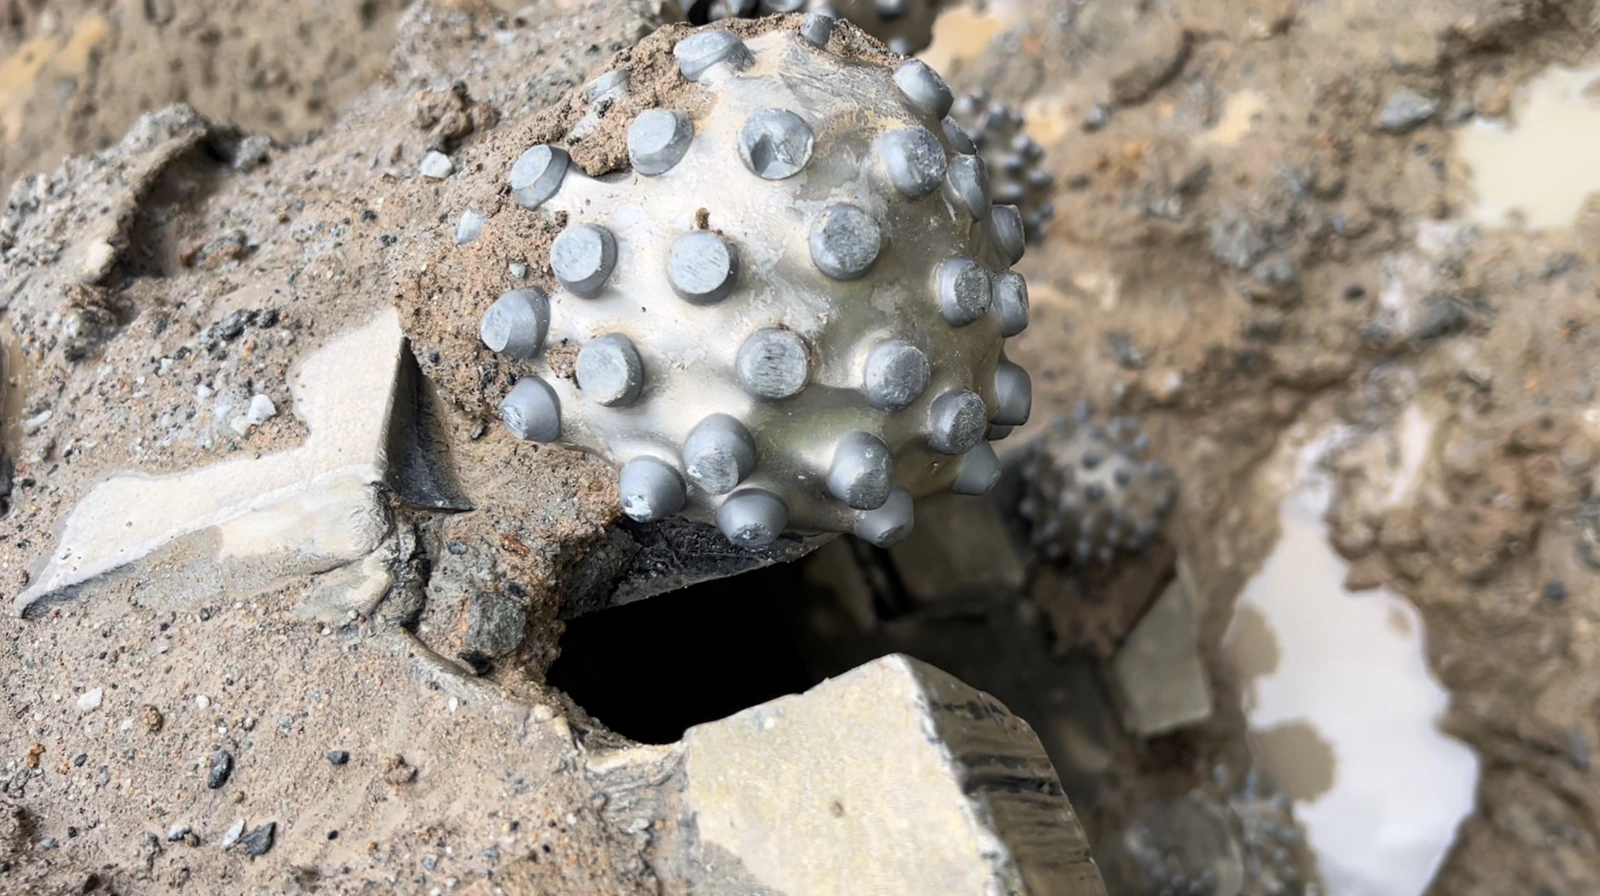
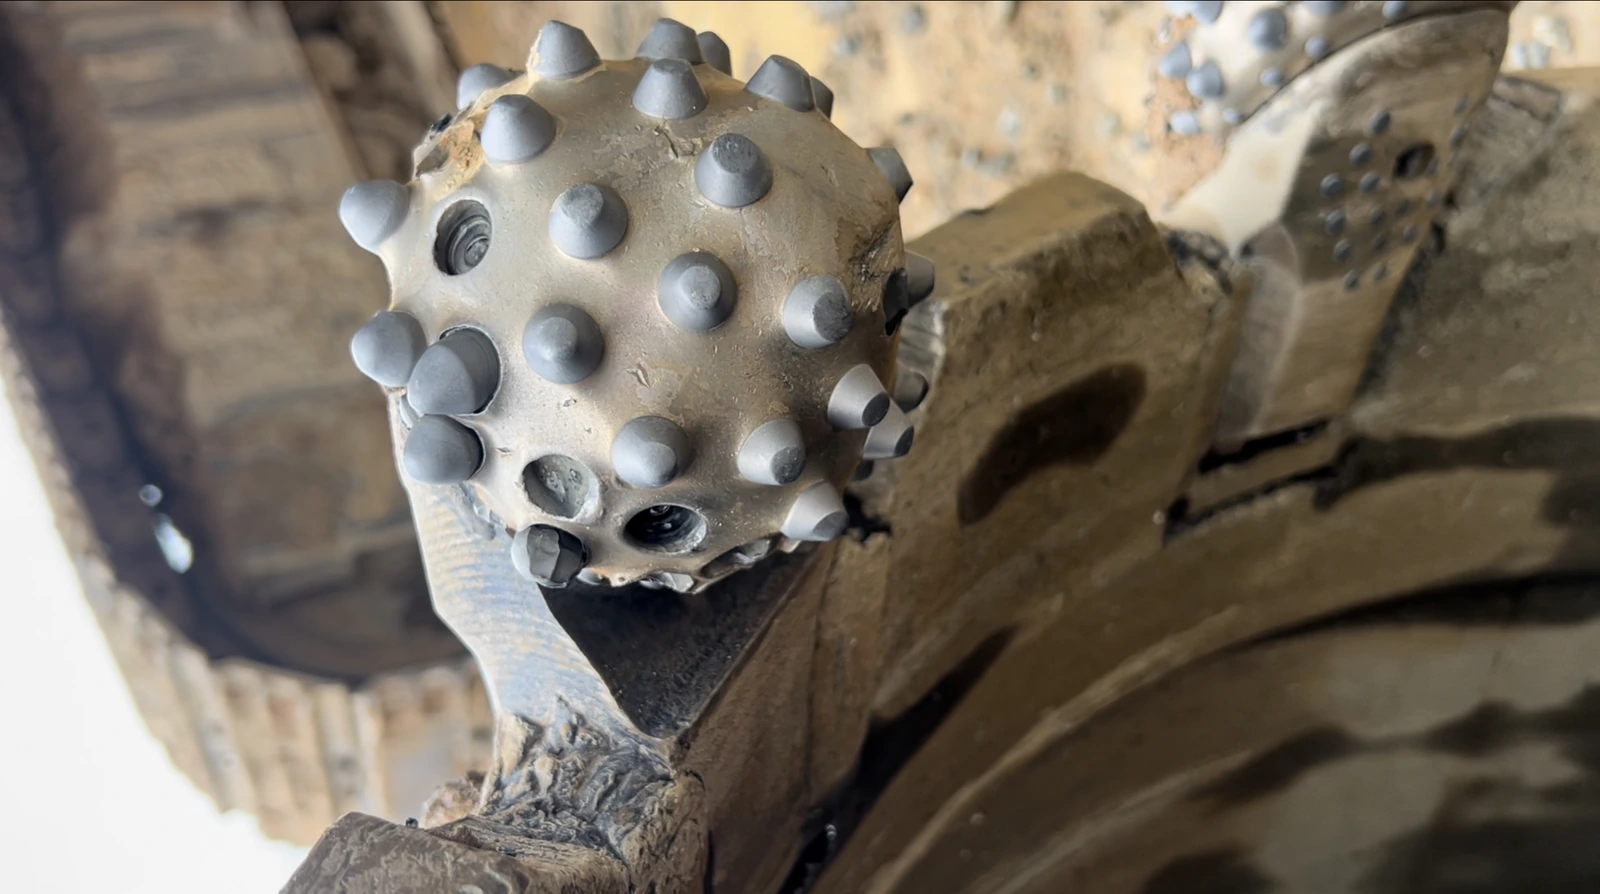
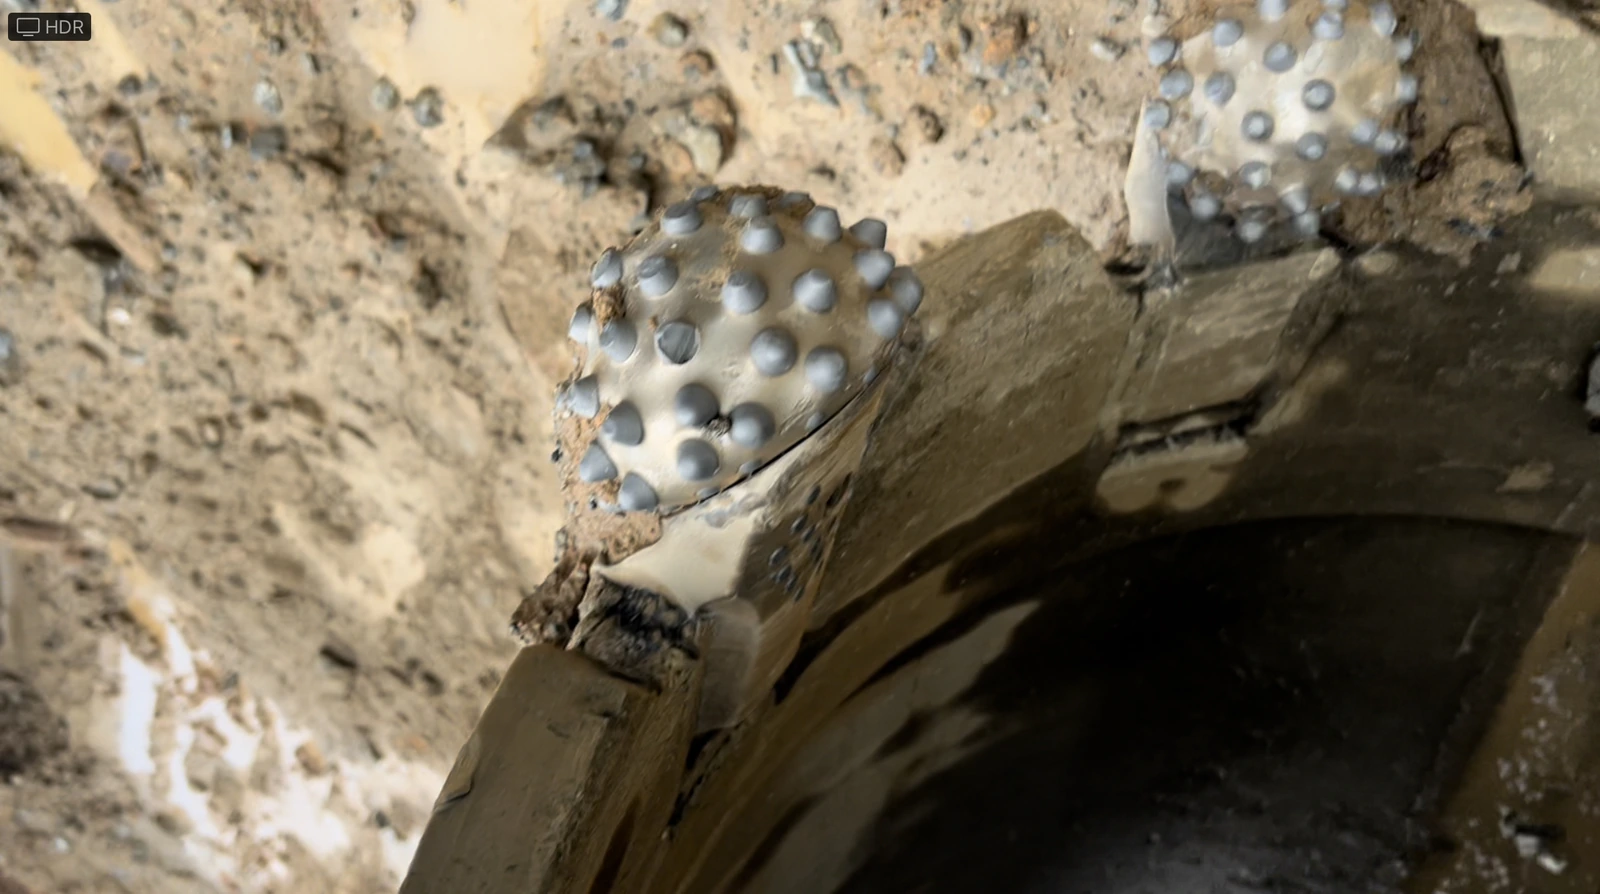
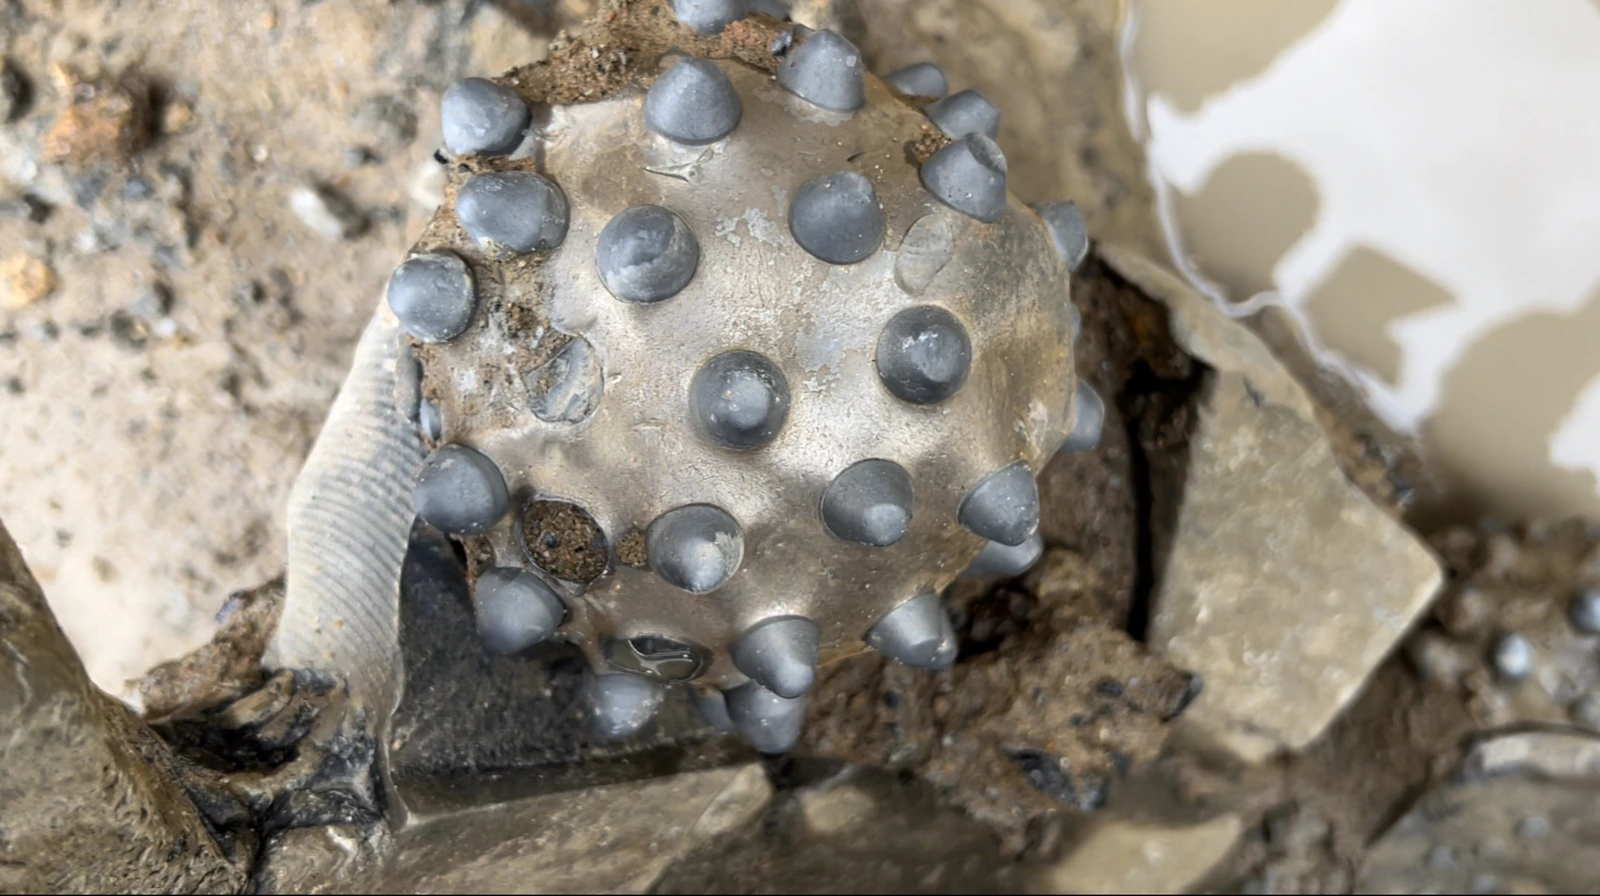
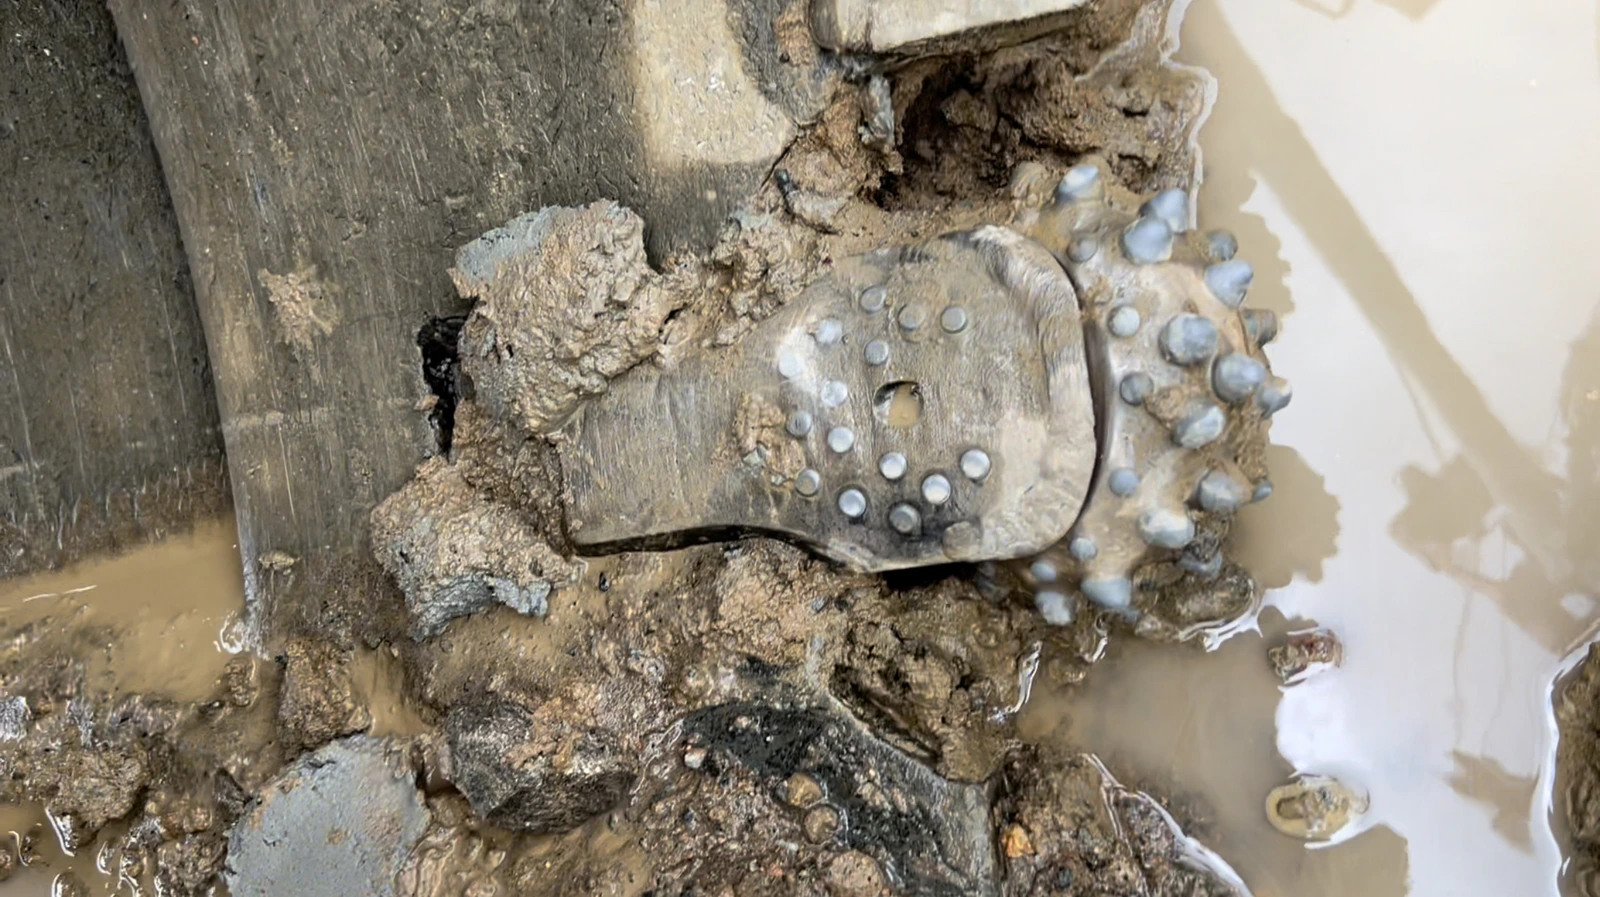
| Vị trí | Tình trạng trong lần kiểm tra gốc |
|---|---|
| Ngoài 1 | Một số răng hợp kim bị gãy; ổ trục được báo cáo bình thường |
| Trong 1 | Một số răng hợp kim bị gãy; ổ trục được báo cáo bình thường |
| Ngoài 2 | Ổ trục bị kẹt, răng mòn đáng kể; ghi nhận mối hàn nứt |
| Trong 2 | Mức mòn răng được mô tả là chấp nhận được; ổ trục bị kẹt |
| Ngoài 3 | Gãy răng hợp kim nhiều hơn |
| Trong 3 | Mức mòn chung được mô tả là chấp nhận được |
| Ngoài 4 | Một vài răng hợp kim bị gãy |
| Trong 4 | Mức mòn chung được mô tả là chấp nhận được |
| Ngoài 5 | Mức mòn chung được mô tả là chấp nhận được |
| Trong 5 | Mức mòn chung được mô tả là chấp nhận được |
Lần đánh giá xác định Ngoài 2, Trong 2 và Ngoài 3 cần thay thế, đồng thời Ngoài 2 cần sửa mối hàn. Các vị trí là nhãn trong lần kiểm tra gốc, không phải số sê-ri cố định. Hồ sơ không xác nhận khi nào những lần thay thế này đã hoàn thành.
Vấn đề còn lại và đề xuất thiết kế tiếp theo
| Phát hiện | Đề xuất tiếp theo trong hồ sơ gốc |
|---|---|
| Lắp đặt tại công trường tốn thời gian và các đường cắt lưỡi gạt khác nhau | Cân nhắc vành dưới lắp sẵn chóp xoay và lưỡi gạt; cắt vát sẵn và xác nhận kích thước thân ống được giữ lại |
| Mùn khoan khô, đóng chặt và mòn thép quanh đầu chóp | Xem xét thanh dẫn cao/rộng hơn, các đặc điểm hỗ trợ làm sạch ở tấm trên và cách cấp dung dịch/làm sạch |
| Mòn mặt lưng đầu chóp và va đập khi vào lại | Xem xét răng hợp kim bảo vệ mặt lưng đầu chóp, quỹ đạo cắt của dụng cụ phối hợp và việc vào lại sau khi lấy lõi |
| Gãy răng hợp kim nổi bật hơn so với mòn đều hợp kim cứng | Cân nhắc thử MH-1 với ít răng hợp kim hơn để kiểm tra chi phí mỗi mét; đây là đề xuất, chưa phải phương án thay thế đã áp dụng hoặc xác minh |
| Cách vận hành ảnh hưởng đến kết quả tổng thể | Xây dựng hướng dẫn vận hành thực tế và tài liệu xử lý sự cố từ các quan sát hiện trường |
| Bằng chứng từ chuyến thăm | Trạng thái công việc | Vấn đề thiết kế tiếp theo |
|---|---|---|
| Đã định vị 10 MH-3, bổ sung 4 lưỡi gạt, sửa chữa một phần đường xoắn | Đã hoàn thành cải tạo tại công trường | Xem xét đề xuất cung cấp vành cắt lắp sẵn chóp xoay và lưỡi gạt cho lần cải tạo sau. |
| Ghi nhận chênh lệch khoảng 10 mm khi cắt vát lưỡi gạt | Quan sát trong quá trình làm việc tại công trường | Cắt vát sẵn và thống nhất hình học lưỡi gạt trước khi lắp đặt |
| Mùn khoan đóng chặt, tương đối khô và mòn mặt lưng đầu chóp | Quan sát trong quá trình sử dụng | Xem xét chiều cao thanh dẫn, cách cấp dung dịch/làm sạch và quỹ đạo cắt của ống khoan phối hợp |
| Kẹt ổ trục, gãy răng hợp kim và nứt mối hàn ở các lần kiểm tra sau | Đã quan sát; đề xuất thay thế/sửa chữa | Giữ mã riêng cho từng răng cắt và ghi lại công việc đã hoàn thành trước đoạn mét khoan tiếp theo |
Đối với thử nghiệm mới, ghi lại máy khoan và khoảng địa tầng, vị trí răng cắt, mỗi lần thay thế, thời gian khoan và lấy lõi, cùng quyết định kiểm tra tiếp theo. Việc này liên kết sản lượng và mức mòn đo được với cấu hình thực tế đang sử dụng.