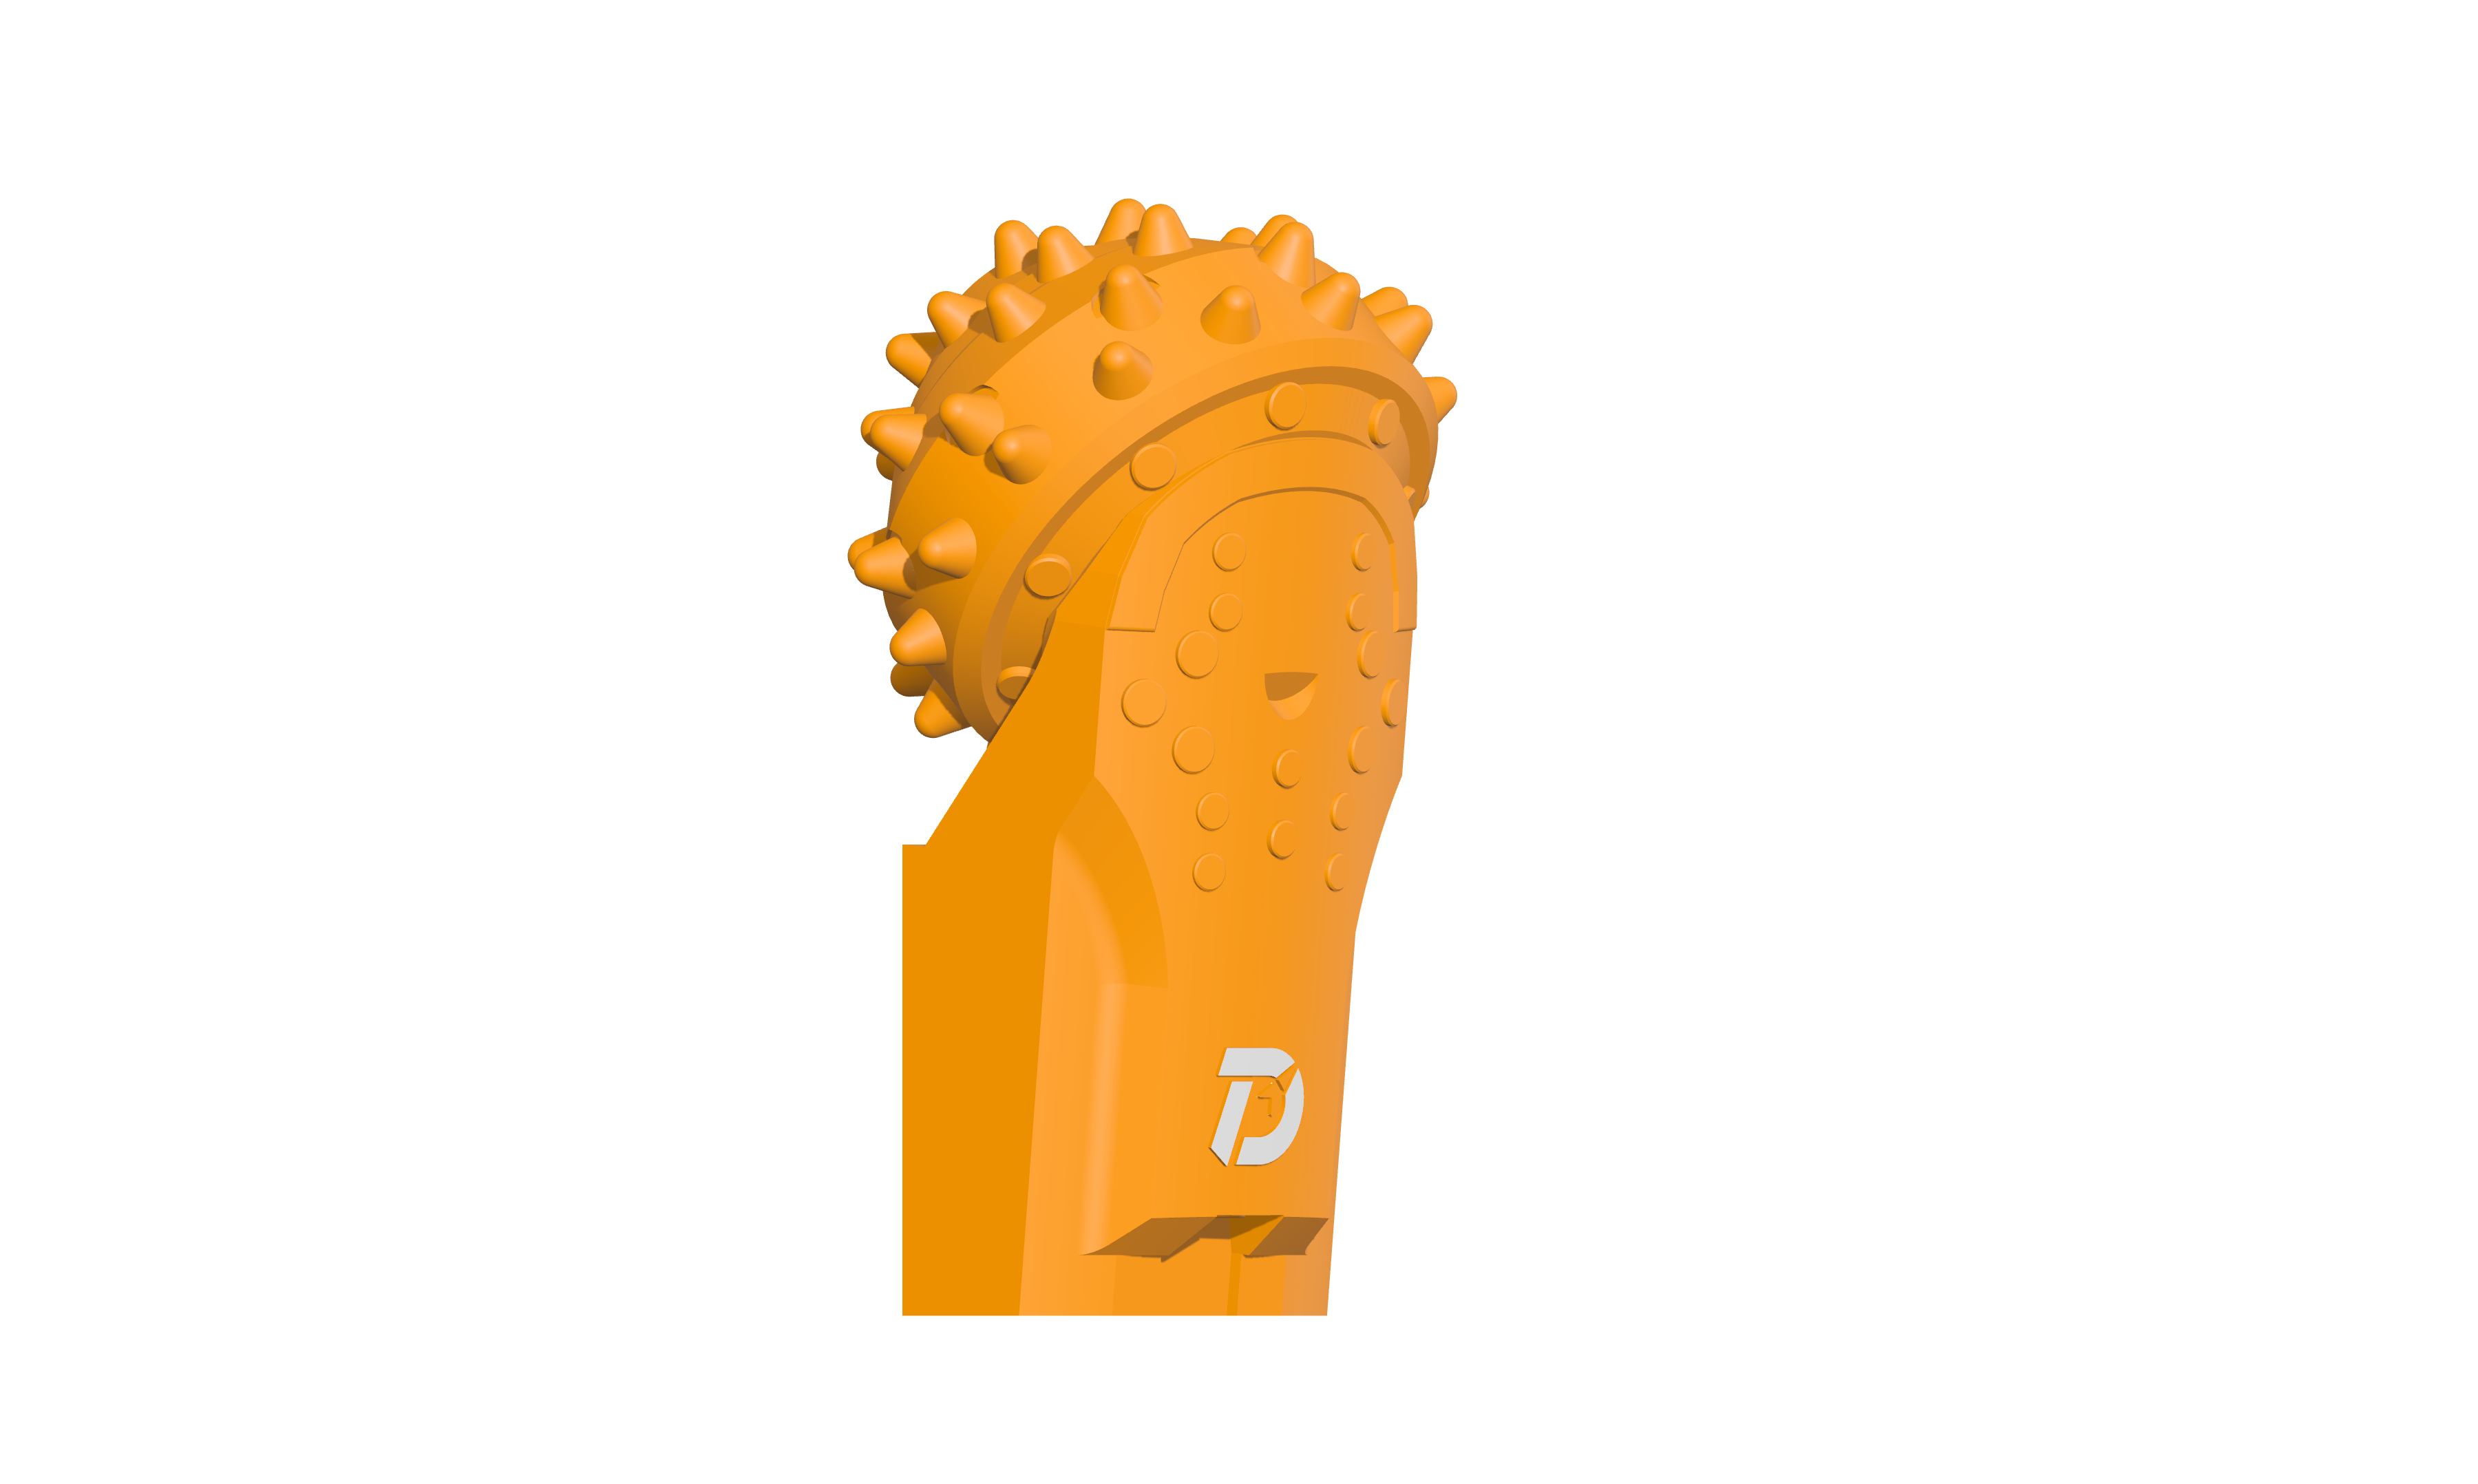
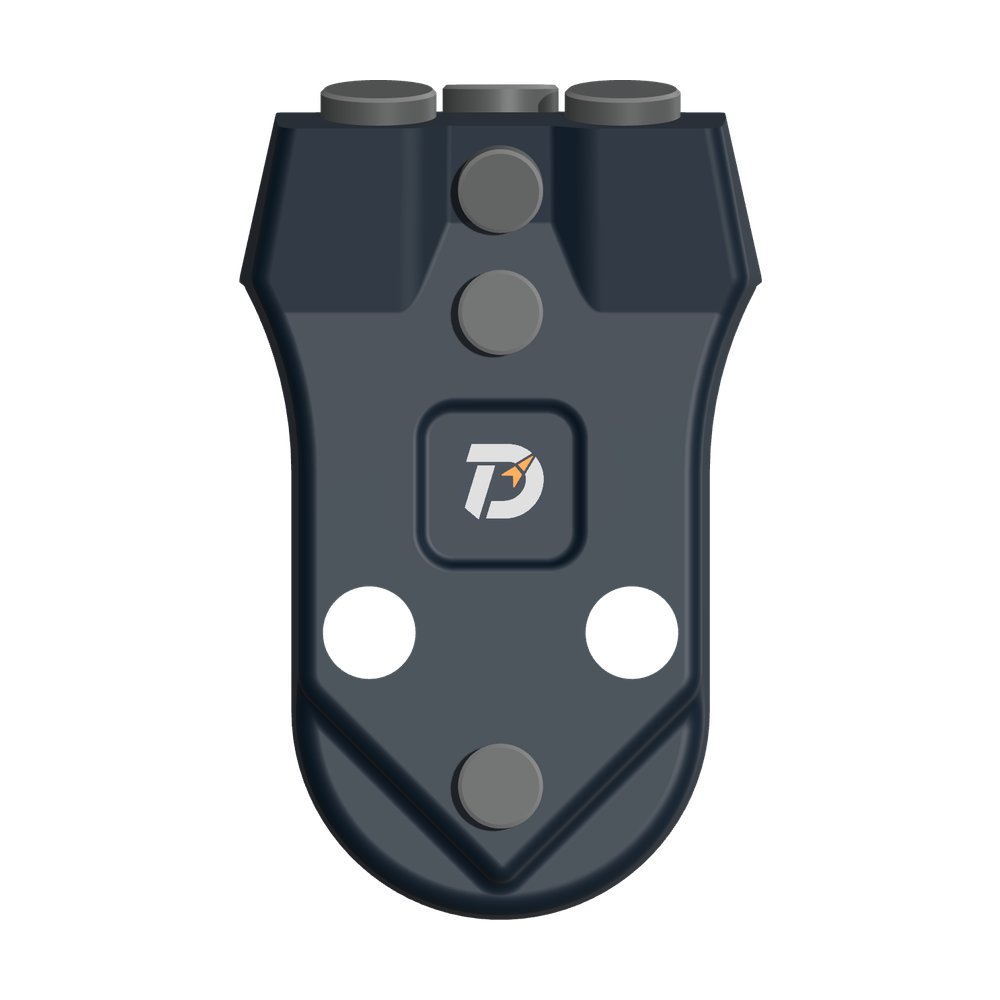
 Răng ống vách WS39
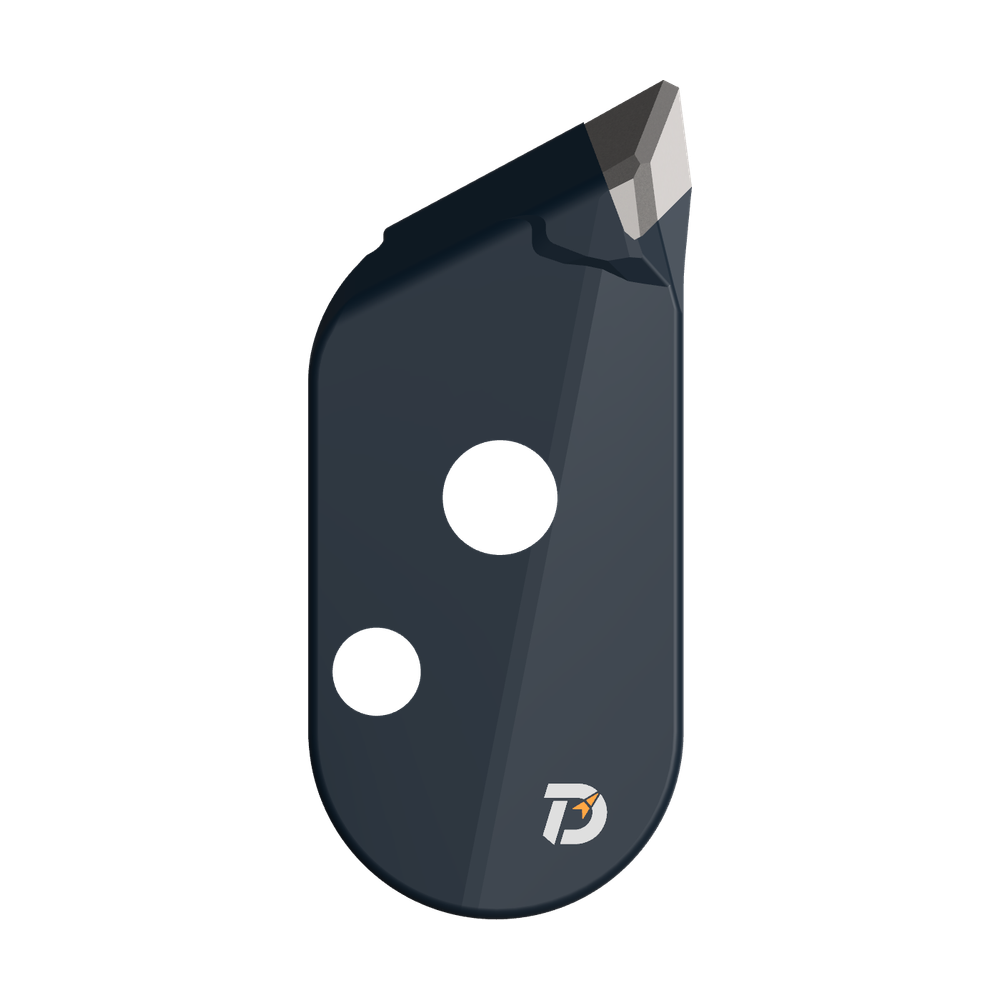 Răng cắt JM
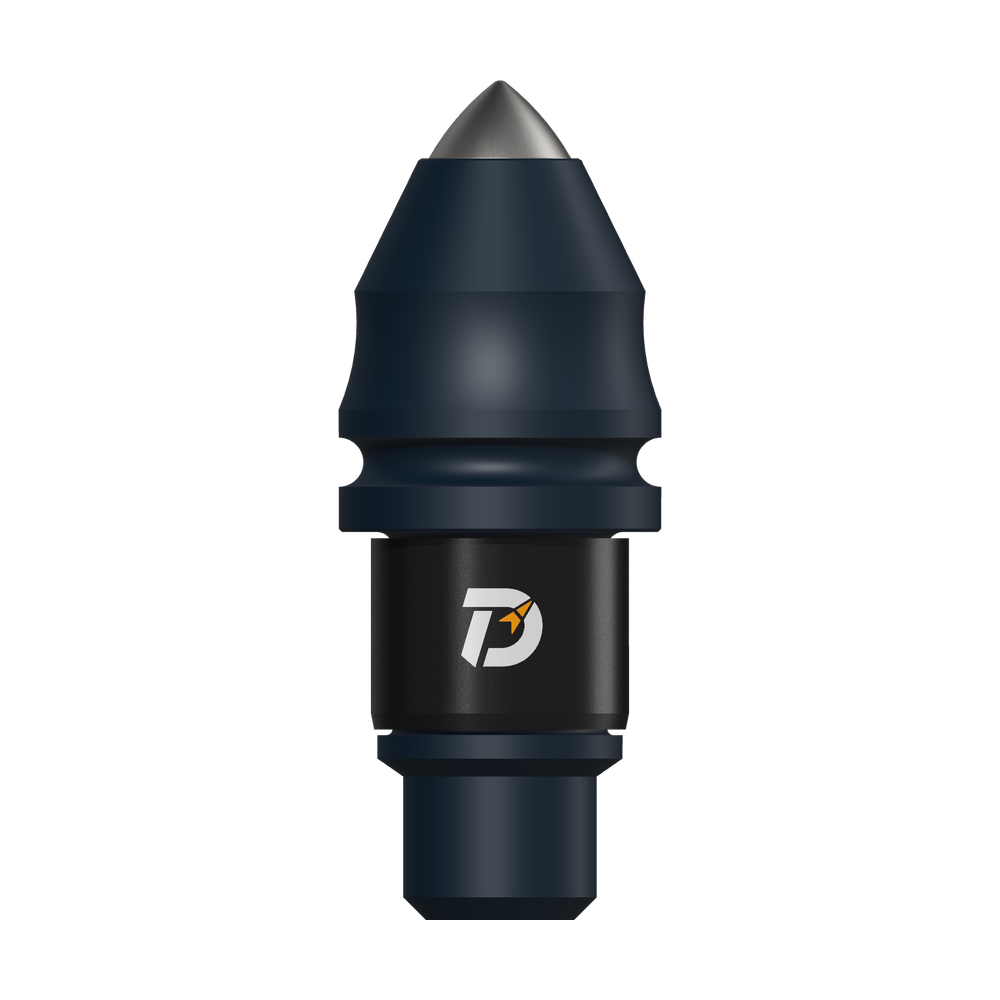 Răng đạn B47K22
Với ống khoan lấy lõi dùng chóp xoay, kiểm tra bán kính từ một tâm đã xác minh, còn độ nhô và hướng lắp từ một mặt phẳng đã xác định. Kiểm tra lại cả hai chuẩn sau khi di chuyển ống khoan hoặc đồ gá.
Tại các điểm đo
Ba bước kiểm tra trước khi định vị chóp xoay
Các ảnh bổ sung này thuộc cùng hồ sơ xưởng tháng Mười Hai năm 2023. Theo dõi chuẩn từ vành đến chốt, rồi kiểm tra độ sâu rãnh cắt trước khi dùng để định vị chân chóp.
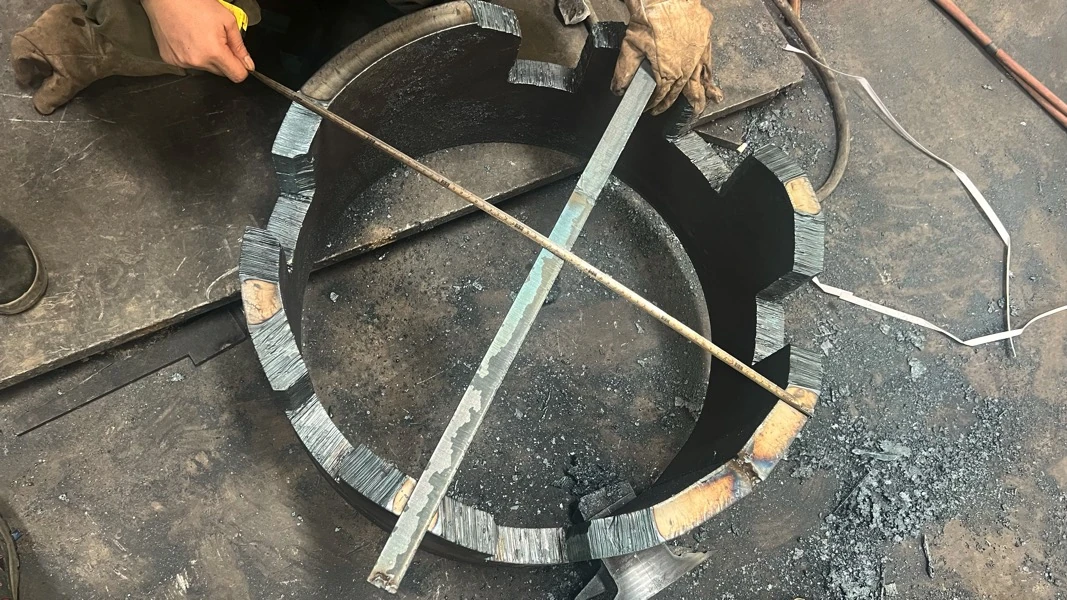
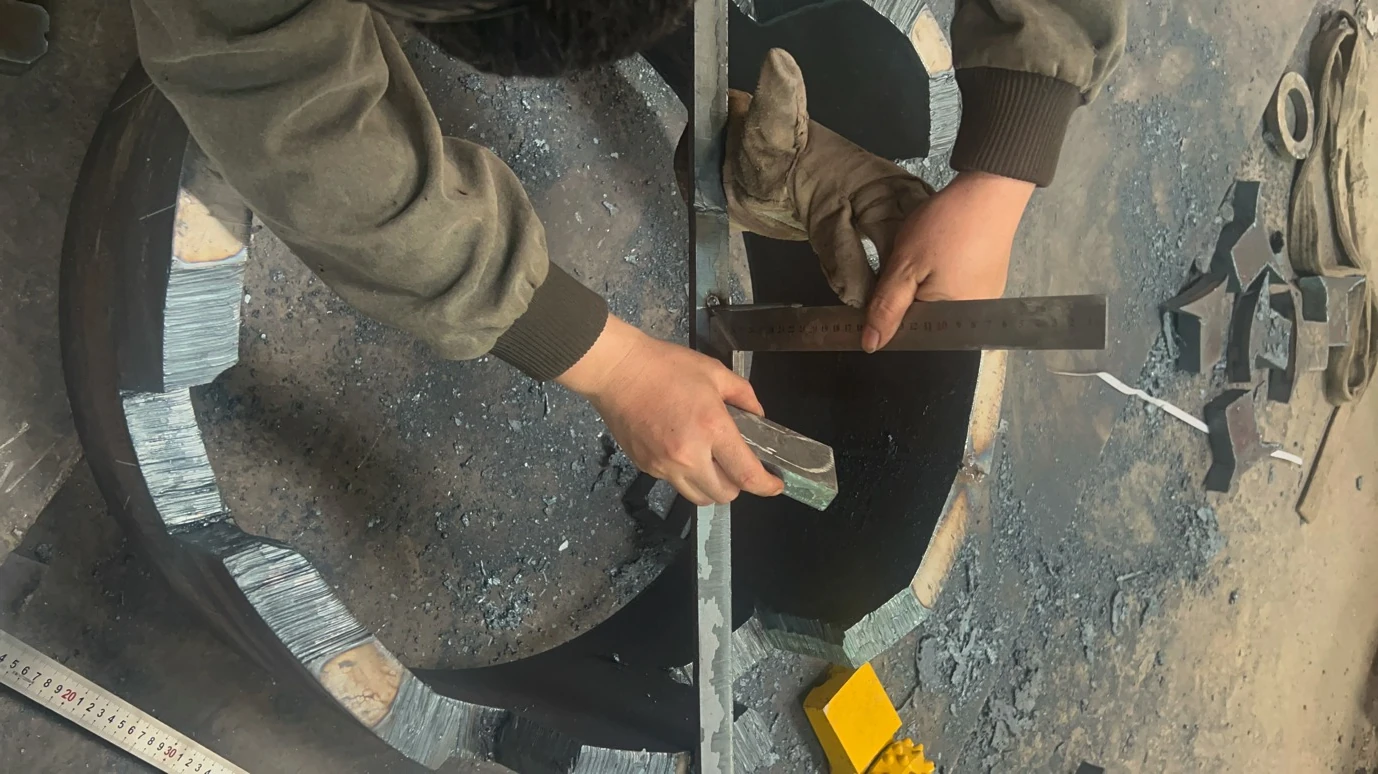
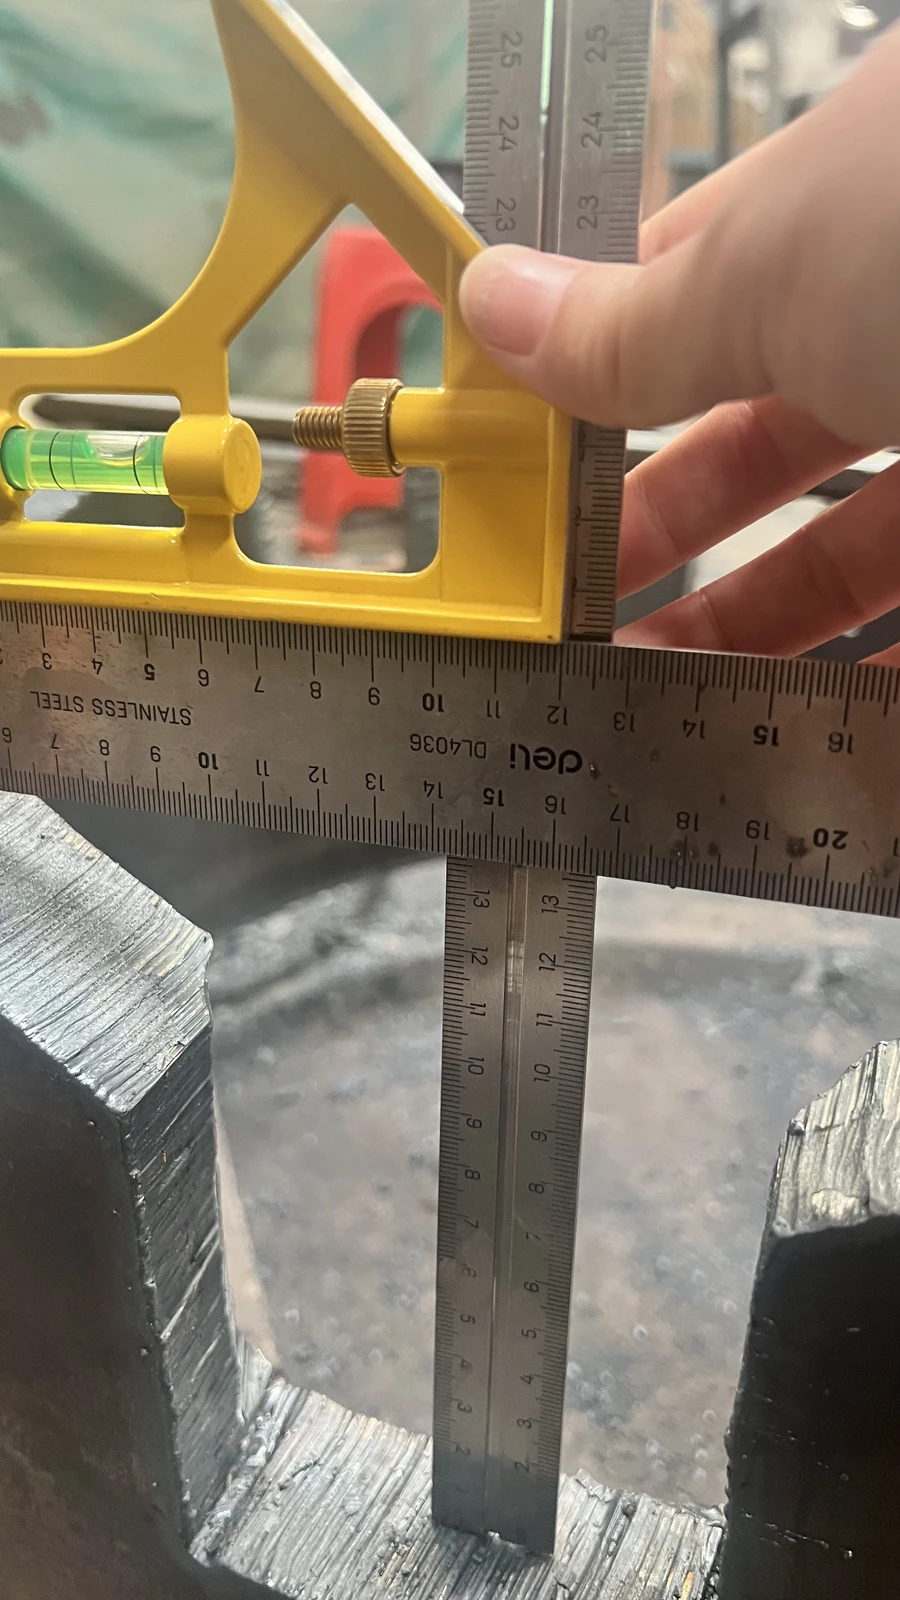
Ghi tâm, mặt chuẩn và số rãnh mở cùng mỗi phép đo. Ảnh minh họa phương pháp kiểm tra; dùng bản vẽ được chọn để xác định kích thước và dung sai yêu cầu.
Sáu chóp xoay và hai lưỡi gạt: có nên chia đều cả tám vị trí?
Hồ sơ xưởng tháng Mười Hai năm 2023 mô tả bố trí gồm sáu chóp xoay và hai lưỡi gạt. Bố trí trước đó chia chu vi thành tám vị trí bằng nhau. Trong lần thử bố trí này, khoảng cách dành cho lưỡi gạt được thu hẹp nhằm phân bố sáu chóp xoay đều hơn quanh vành.
Số cửa lắp và cách bố trí các bộ phận cắt là hai quyết định riêng. Xác định vị trí chóp xoay và lưỡi gạt trước khi đặt các chóp xoay đầu tiên ở hàng trong và hàng ngoài. Sau đó kiểm tra bán kính, độ nhô và hướng của từng chóp xoay theo bố trí đã chọn.
Khi xem lại bản vẽ dụng cụ của bạn, đánh dấu riêng vị trí chóp xoay và lưỡi gạt. Tiếp theo, xác định chuẩn theo bán kính cho các chóp xoay đầu tiên ở hàng trong và hàng ngoài. Cách này liên kết khoảng cách quanh vành với các điểm đo dùng để định vị từng chóp xoay.
Chuẩn tâm có ổn định và lặp lại được không?
Xưởng xác lập tâm trên các thanh ngang rồi kiểm tra khoảng cách đến vành và các rãnh mở. Hồ sơ cũng ghi rằng kích thước vành chế tạo thực tế khác kích thước yêu cầu.
Ghi tâm chuẩn và mặt phẳng chuẩn trước khi định vị các chóp xoay trong, ngoài đầu tiên. Kiểm tra độ sâu rãnh mở, vị trí theo bán kính, góc và hướng nghiêng ngang, thay vì lặp lại phép đo từ mép đã mòn hoặc không đều.
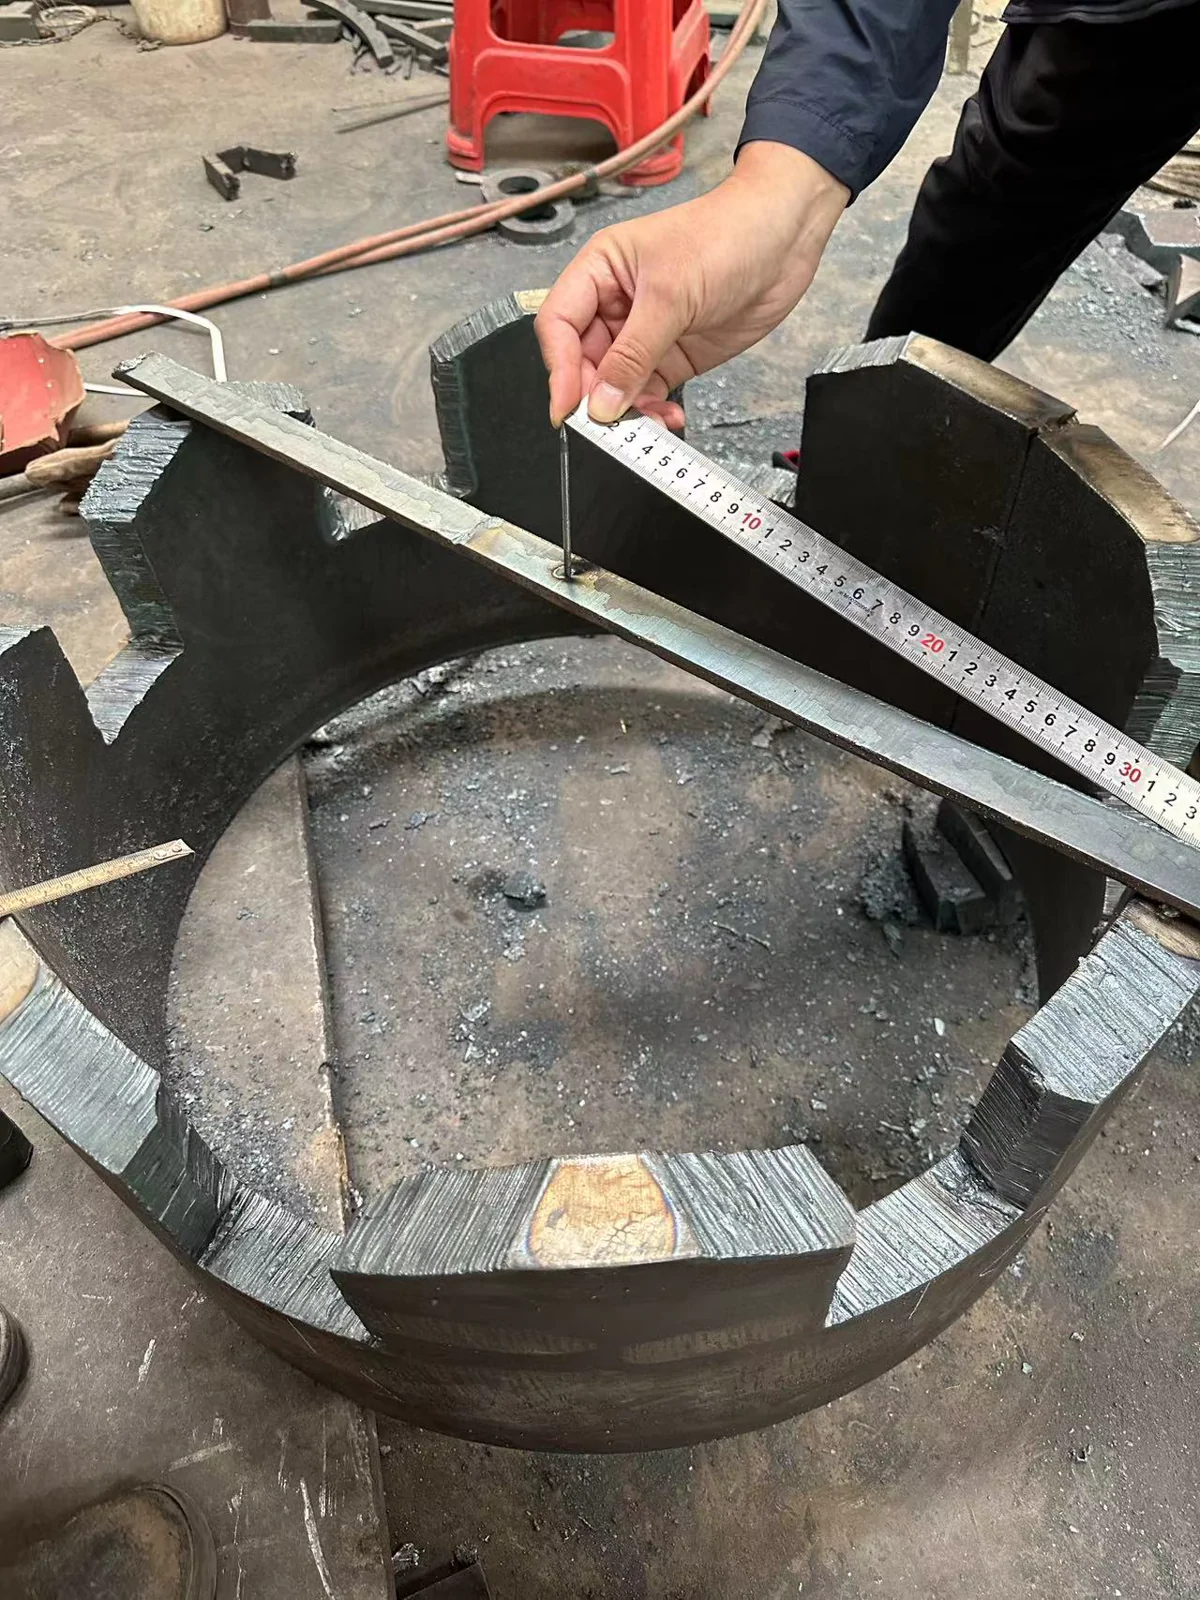
Toàn bộ cụm bố trí có khớp với tấm vạch dấu không?
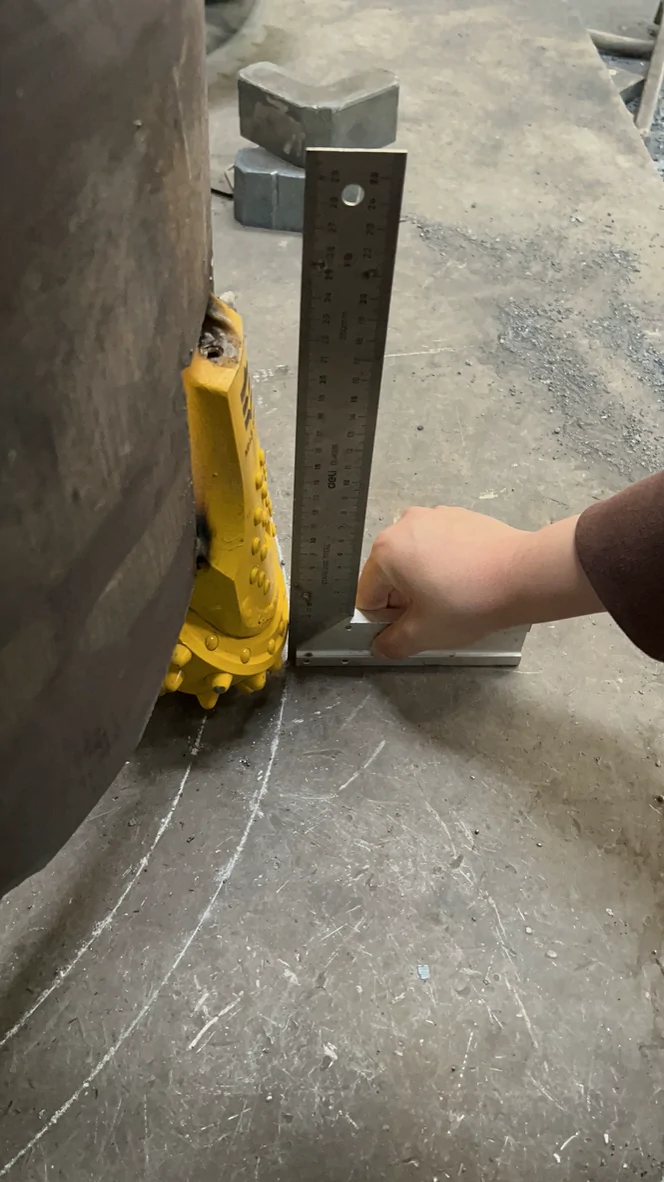
Phương pháp so sánh dùng các đường chuẩn đồng tâm trên tấm thép phẳng và thước vuông để kiểm tra vành cùng độ nhô của bộ phận cắt theo các đường đó. Kiểm tra lại toàn bộ sau khi đã xác lập vị trí trong và ngoài ban đầu.
Kiểm tra riêng chiều cao bộ phận cắt. Trong hồ sơ này, phương pháp dùng đồ gá tâm được mô tả là kém chính xác hơn một chút khi so sánh; nhận xét đó không xác lập dung sai chung hay chọn phương pháp cho mọi trường hợp chế tạo.
Kiểm tra tâm trước các bộ phận cắt
Quan sát thước dây di chuyển giữa các vị trí đo trên vành cắt. Tâm chung tạo một chuẩn cho xưởng bố trí bộ phận cắt.
Nội dung video thể hiện
Một người thợ giữ thước tại đồ gá tâm và kiểm tra khoảng cách tới vành cắt cùng các lỗ mở. Video thể hiện phương pháp đo; số đo không đủ rõ để xác định dung sai.
Dùng mốc tâm chung để kiểm tra vị trí răng cắt theo bản vẽ lắp.
Mở tệp videoCần kiểm tra lại gì khi ống khoan hoặc đồ gá dịch chuyển?
Xưởng ghi nhận đường kính vành thực tế 803–805 mm cho yêu cầu 800 mm và 905–906 mm cho yêu cầu 900 mm. Vì vậy, bán kính danh nghĩa không mô tả mọi điểm trên vành chế tạo. Xác lập tình trạng vành thực tế trước khi chuyển bố trí bộ phận cắt sang vành.
| Thời điểm | Sai lệch có thể xảy ra | Kiểm tra có thể lặp lại |
|---|---|---|
| Trước bộ phận cắt đầu tiên | Tâm được xác định từ mép không đều hoặc đã mòn. | So sánh các hướng đối diện và nhiều vị trí trên vành, nhận diện chuẩn được chọn và kiểm chứng tâm theo bố trí dự kiến. |
| Sau khi thêm chốt tâm | Chốt nghiêng dù chân chốt nằm đúng tâm. | Dùng thước vuông theo nhiều hướng; đo lại từ đầu làm việc của chốt, là điểm dùng để định vị bộ phận cắt. |
| Sau khi lăn hoặc đổi vị trí ống khoan | Chốt hoặc thanh ngang bị va chạm. | Lặp lại các phép đo chuẩn ban đầu trước khi sao chép thêm vị trí bộ phận cắt. Không chỉ đặt lại bộ phận cắt kế tiếp quanh một tâm đã dịch chuyển. |
| Sau khi định vị bằng hàn đính | Bán kính đúng che khuất độ nhô không đều hoặc chân chóp bị xoắn ngang. | Dùng mặt phẳng chuẩn và thước vuông để so sánh chiều cao và hướng lắp độc lập với phép đo bán kính. |
Các khoảng đường kính được báo cáo mô tả những vành chế tạo này. Chúng không phải độ ôvan cho phép hay dung sai sản xuất mới.
Để xem xét bố trí, hãy gửi đường kính ống khoan, bản vẽ hoặc ảnh toàn bộ miệng ống có đánh dấu vị trí chóp xoay và lưỡi gạt, cùng tâm và mặt phẳng chuẩn dùng cho các phép đo.
Sau khi kiểm tra bố trí, xem hướng dẫn định vị, hàn và kiểm tra cuối cùng khi lắp chóp xoay.