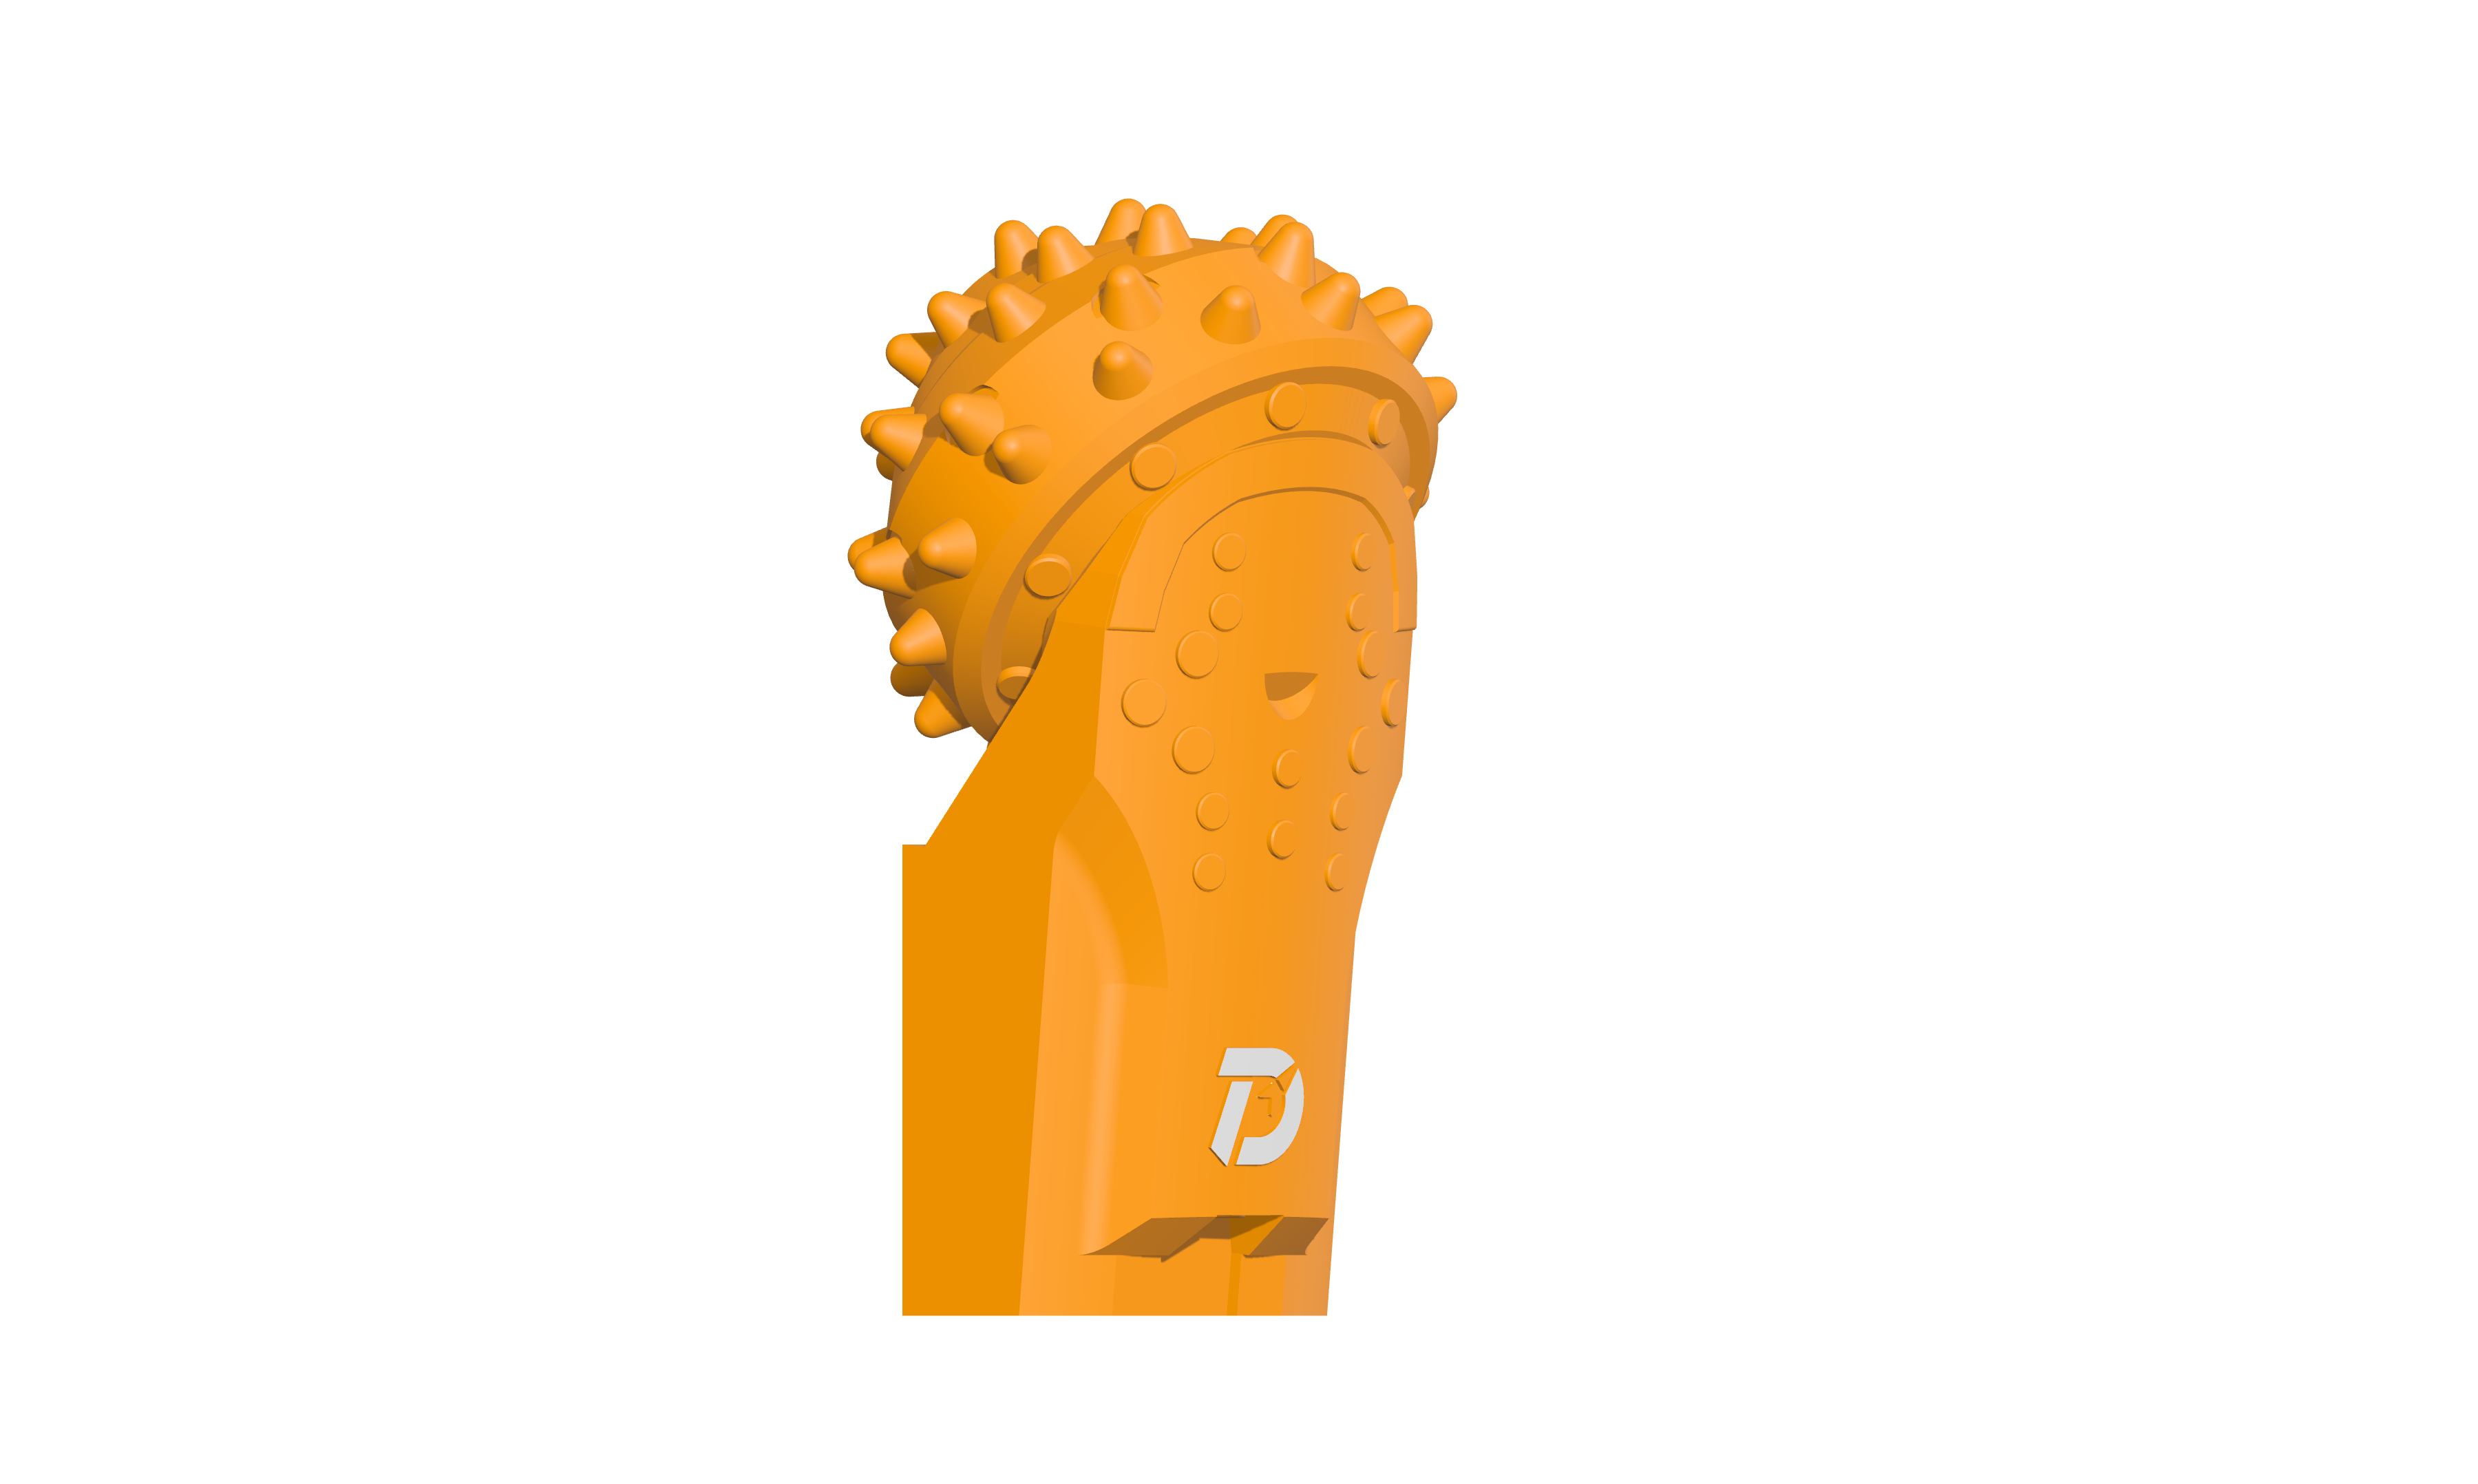
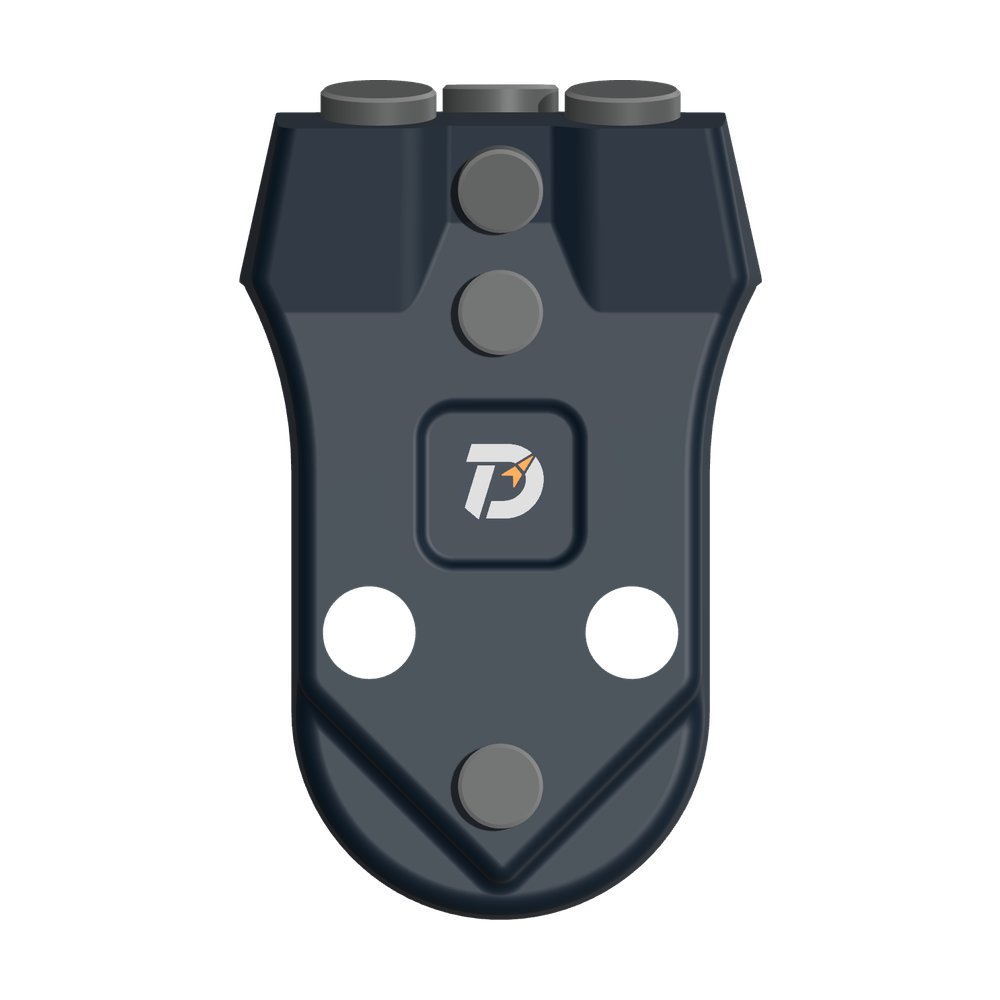
 Răng ống vách WS39
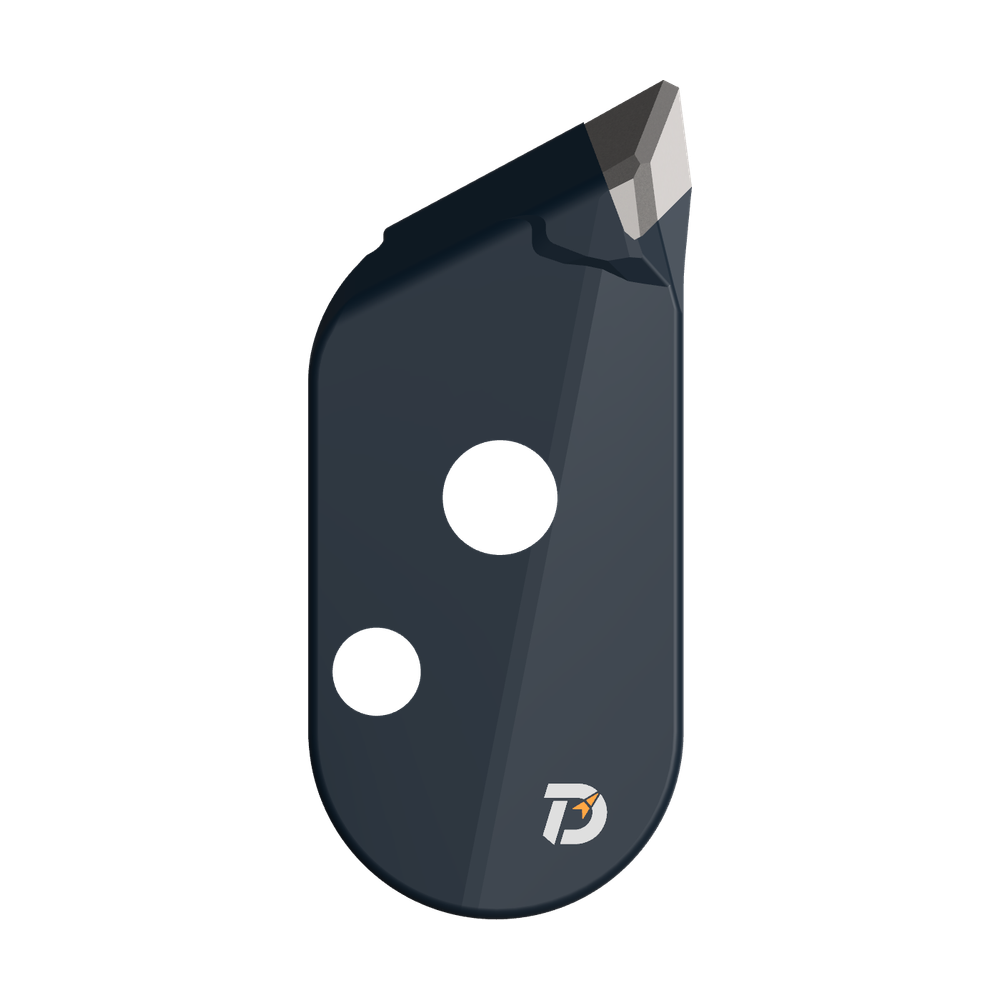 Răng cắt JM
 Răng đạn B47K22
Cụm chế tạo tháng Một năm 2024 dùng các chuẩn bố trí chung để định vị 16 chóp xoay, xác lập bộ phận cắt trong và ngoài đầu tiên, rồi kiểm tra lại toàn bộ bố trí. Các kích thước ghi dưới đây mô tả ứng dụng 1,800 mm này, không phải bố trí tiêu chuẩn cho mọi ống khoan.
Các vị trí trong và ngoài đầu tiên được xác lập thế nào?
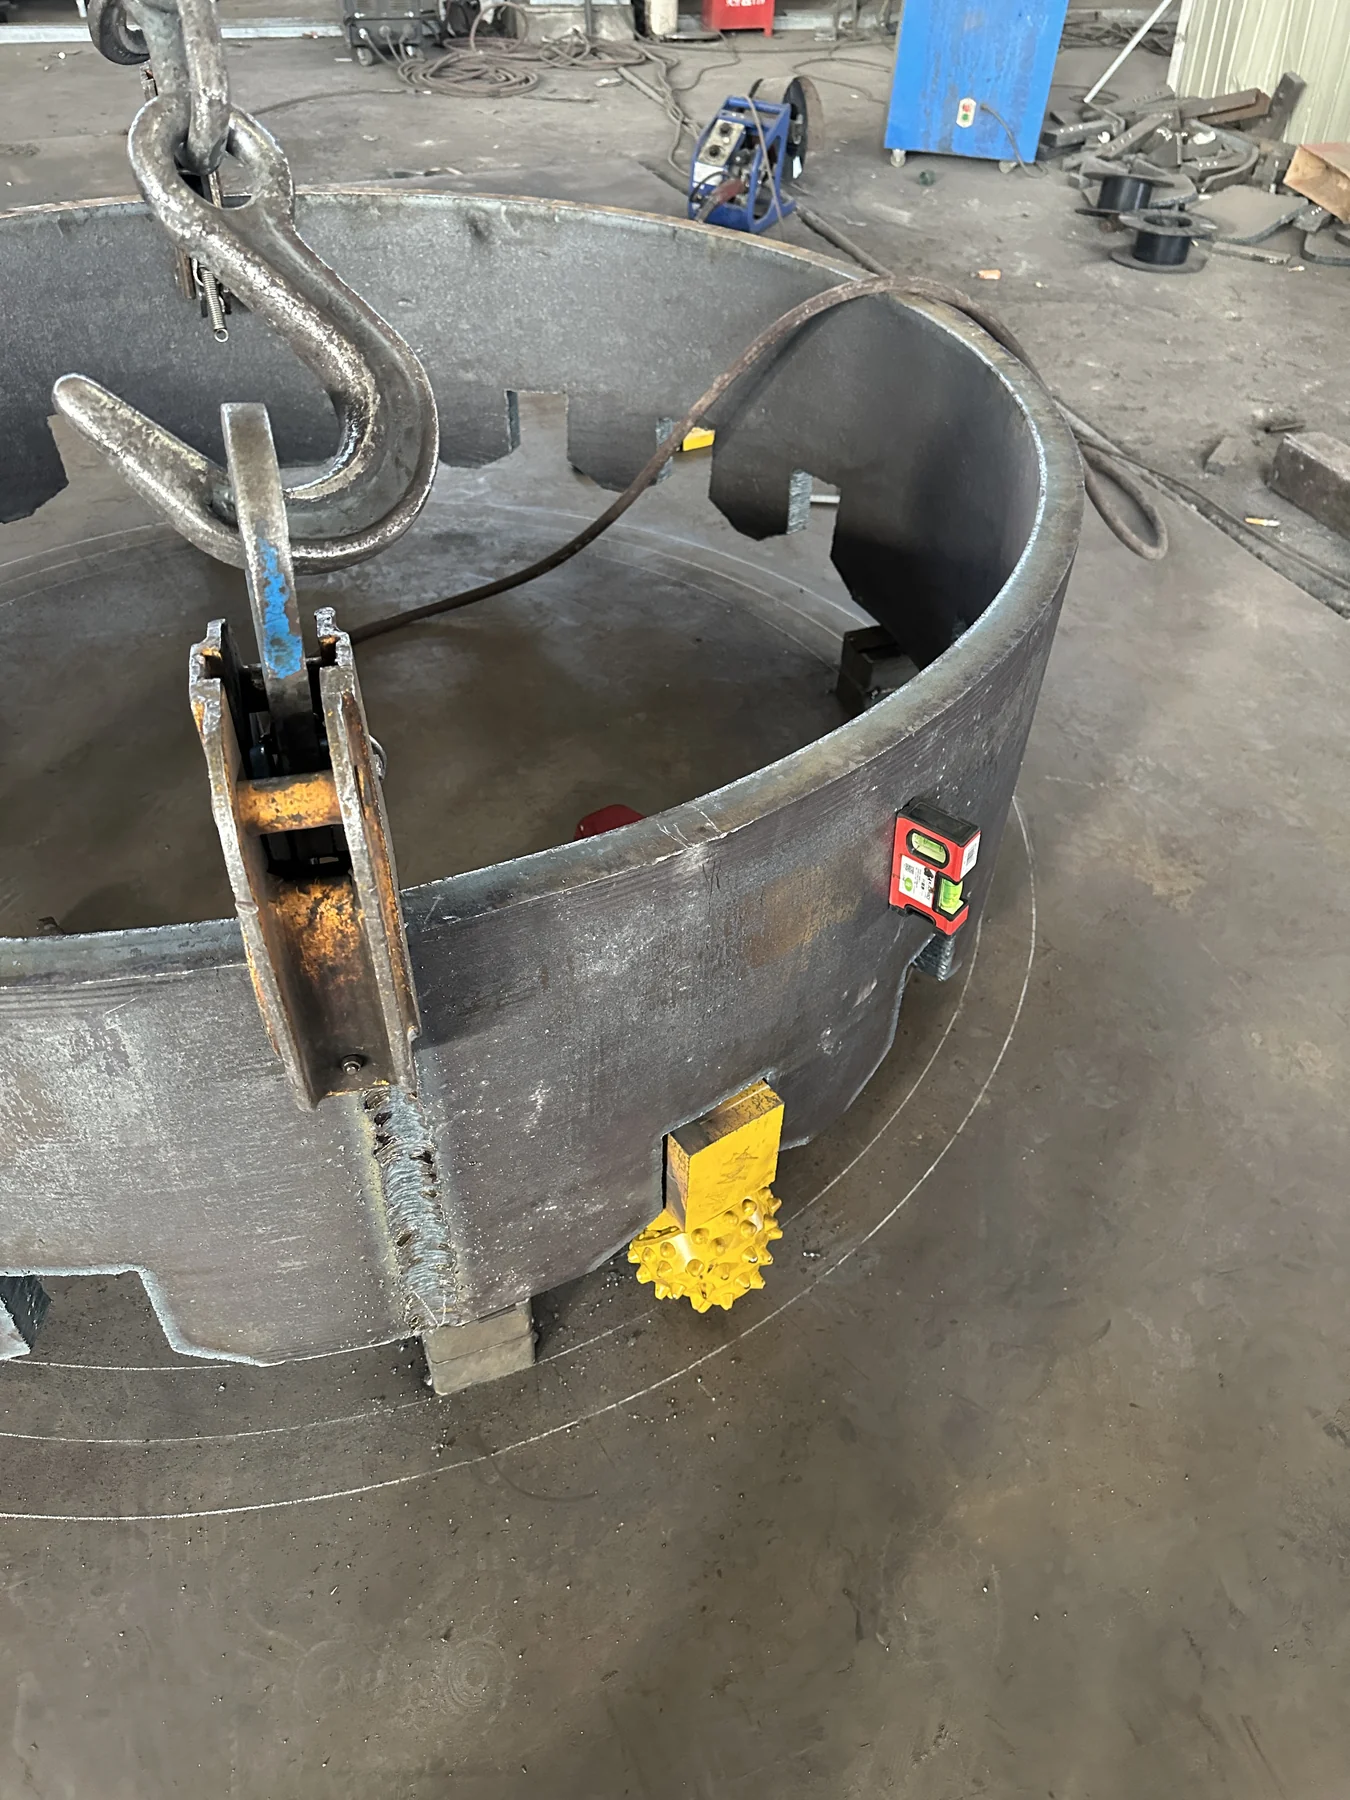
Xưởng đặt vành cắt theo các chuẩn chung và dùng các chóp xoay trong, ngoài đầu tiên để xác lập bố trí. Quỹ đạo cắt ngoài, chuẩn vành thép và quỹ đạo cắt trong vẫn được tách riêng.
Xác nhận vị trí theo bán kính cùng góc chân chóp và hướng nghiêng ngang. Định vị riêng từng chân chóp theo mép thân ống gần nhất sẽ không tái tạo được cùng một chuẩn chung.
Cao độ bộ phận cắt có được kiểm tra sau định vị ban đầu không?
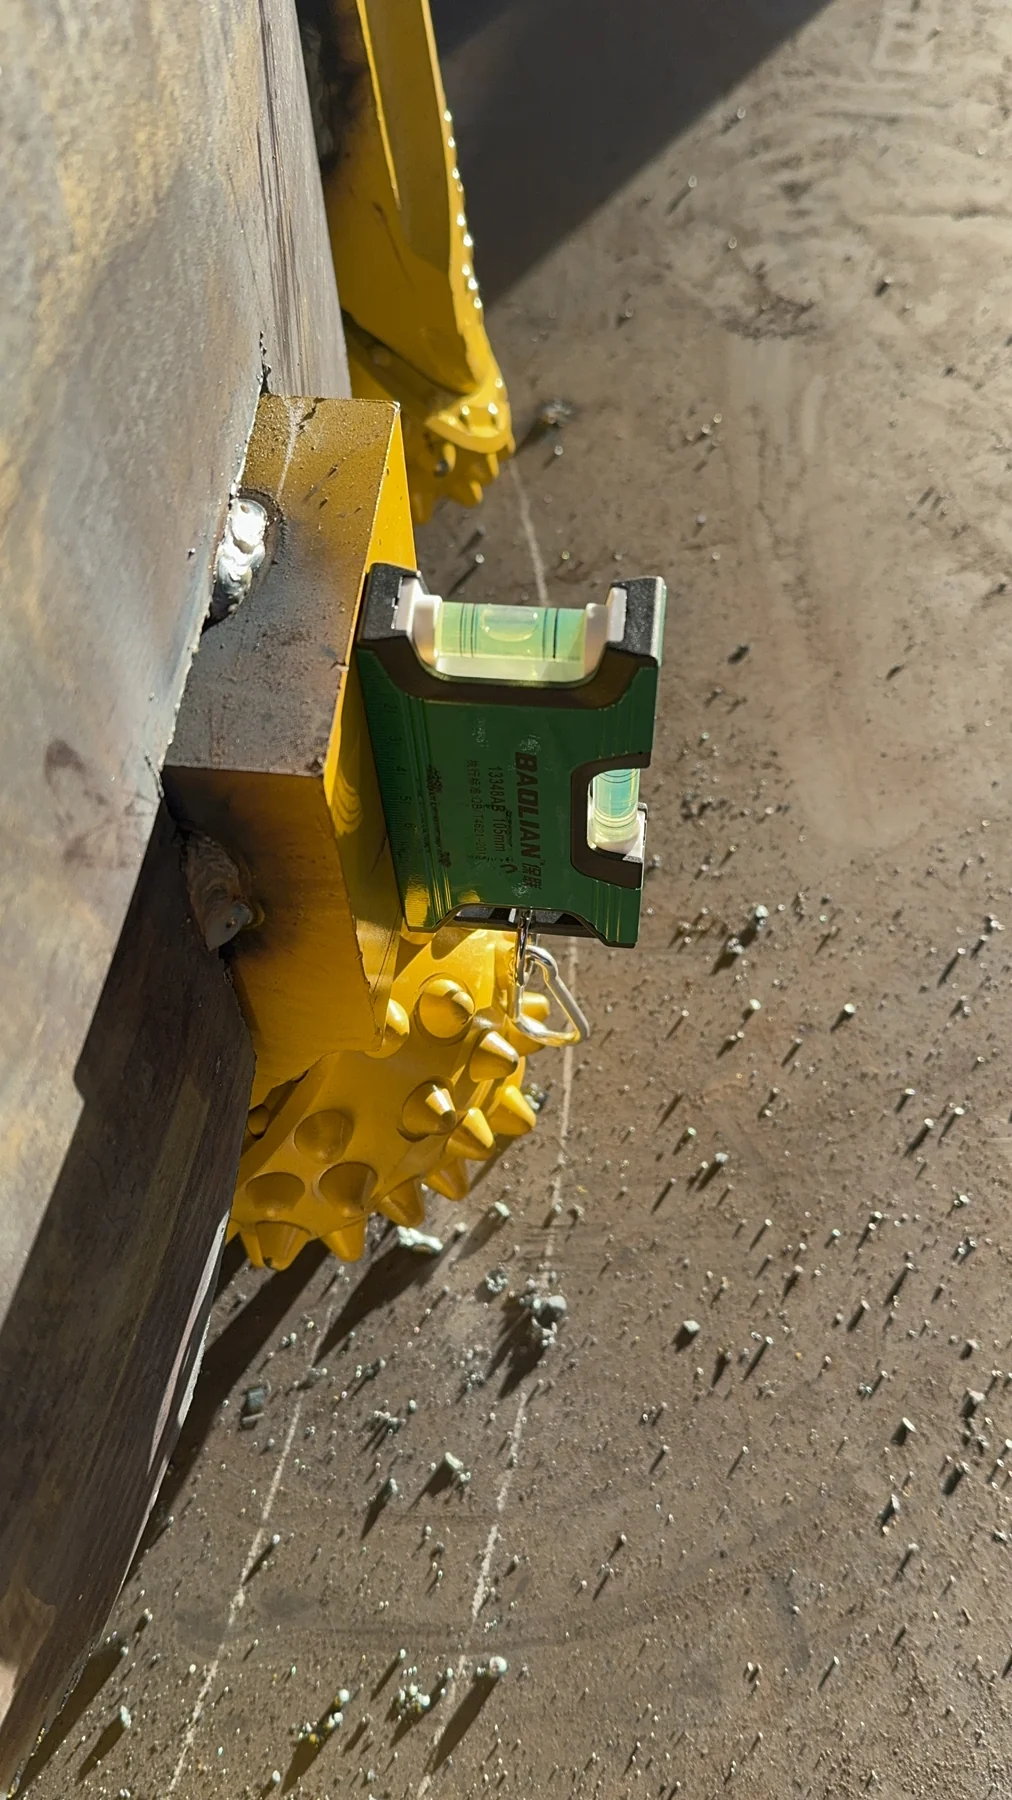
Hồ sơ cho thấy thước thủy được dùng khi kiểm tra vị trí chân chóp. Sau khi bố trí ban đầu hoàn tất, xưởng đo lại toàn bộ và điều chỉnh vị trí khi cần.
Ghi vị trí mục tiêu và vị trí đo được của bộ phận cắt theo các mặt chuẩn đã chọn. Lưu kết quả kiểm tra cân bằng cùng phép đo vị trí tương ứng.
Toàn bộ cụm cắt có được xem xét không?
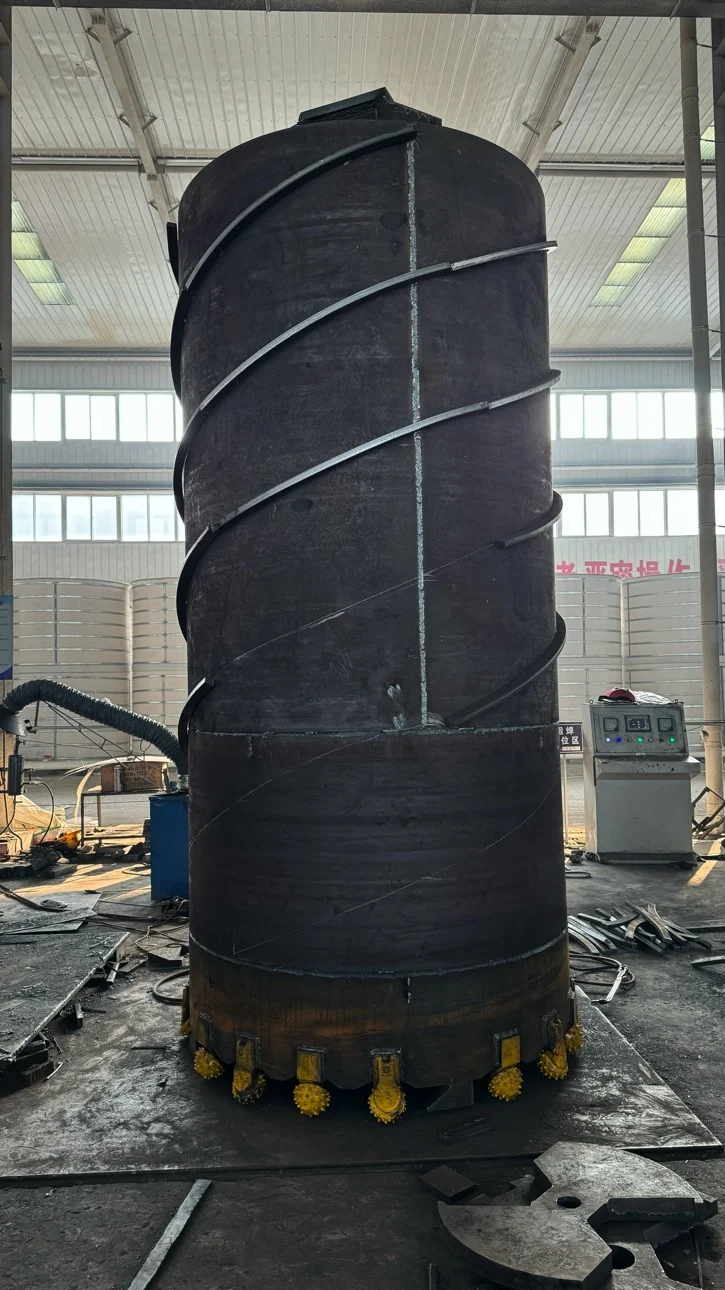
Bố trí trong hồ sơ gồm các chóp xoay, bốn dao gạt và các cánh dẫn mùn bên ngoài. Sau khi xác lập bố trí bộ phận cắt, xem xét vị trí tương đối của chúng như một cụm hoàn chỉnh.
Dùng hồ sơ cụm hoàn thiện để liên kết từng chi tiết với bản vẽ. Ảnh ghi lại việc định vị và lắp ráp tại xưởng, không phải thử nghiệm vận hành.
Từ bố trí đến lắp ghép
Quan sát đồng thời các điểm làm việc
Hai góc chụp bổ sung của cụm chế tạo tháng Một năm 2024 liên kết bố trí với chi tiết đã lắp. Góc thứ nhất hỗ trợ định vị bộ phận cắt; góc thứ hai đưa dao gạt vào kiểm tra cụm lắp.
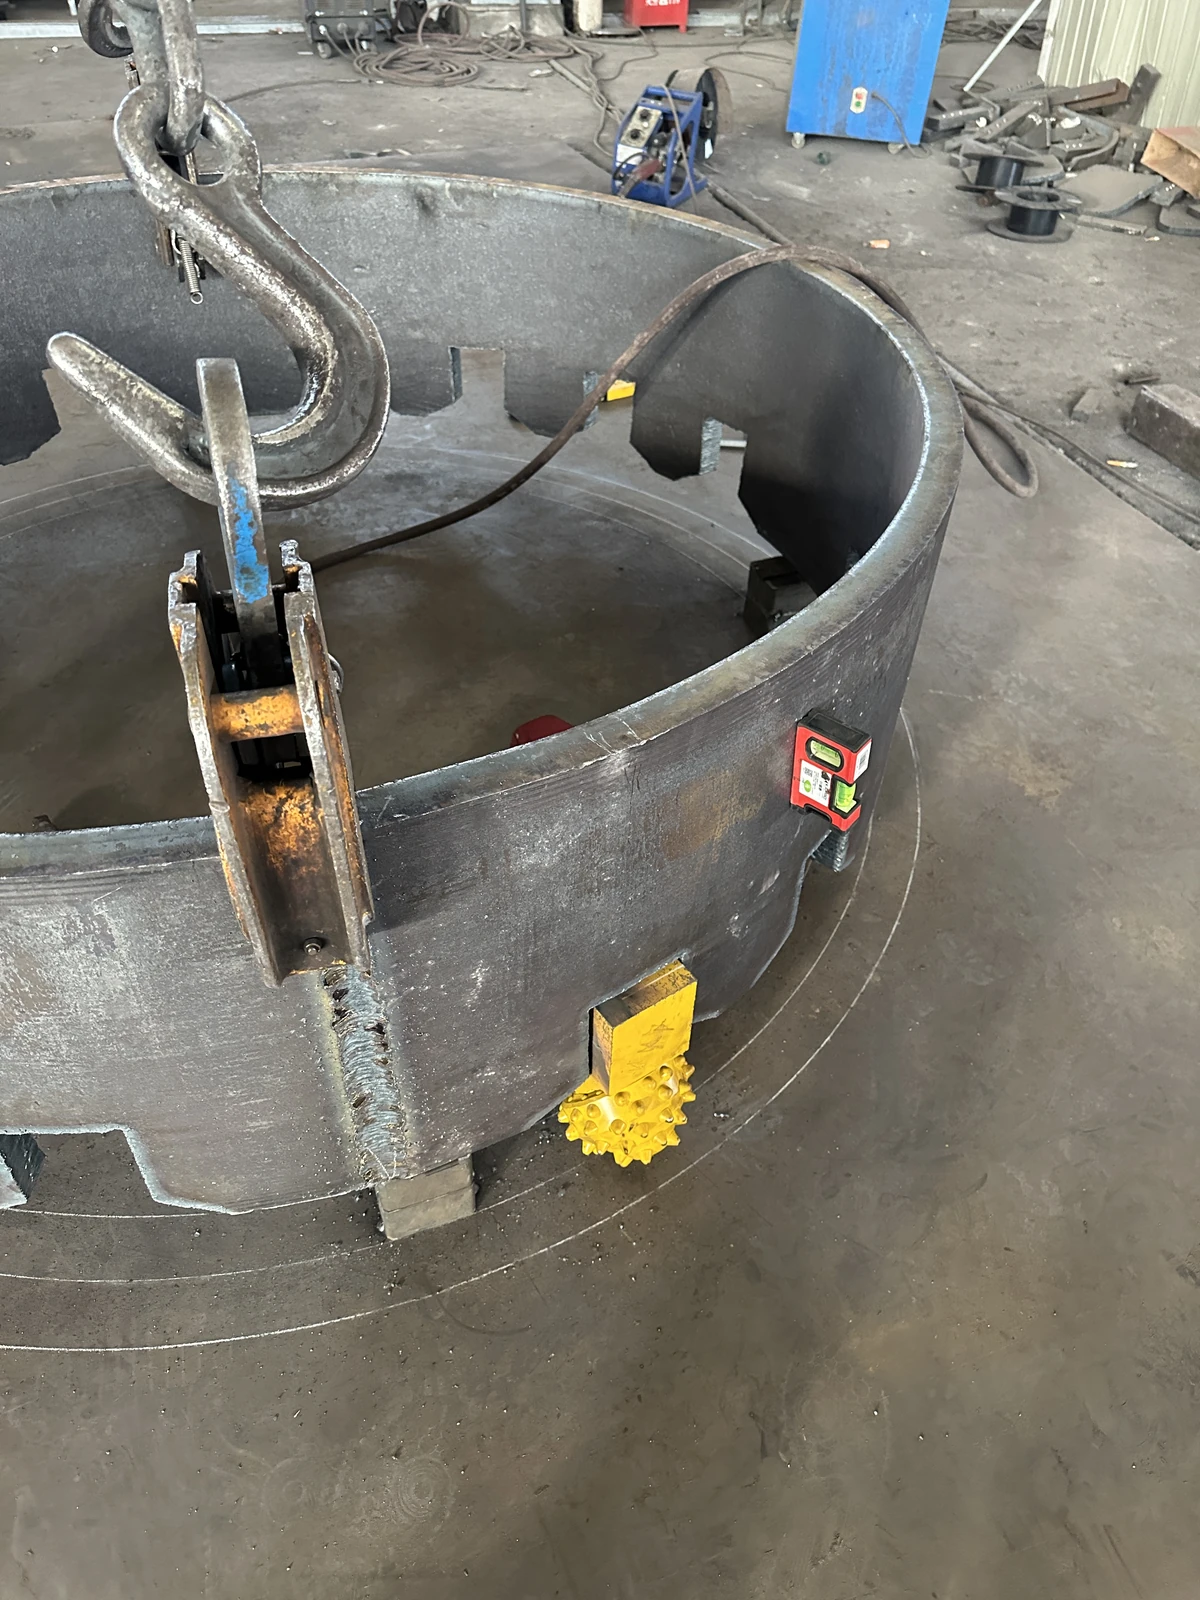
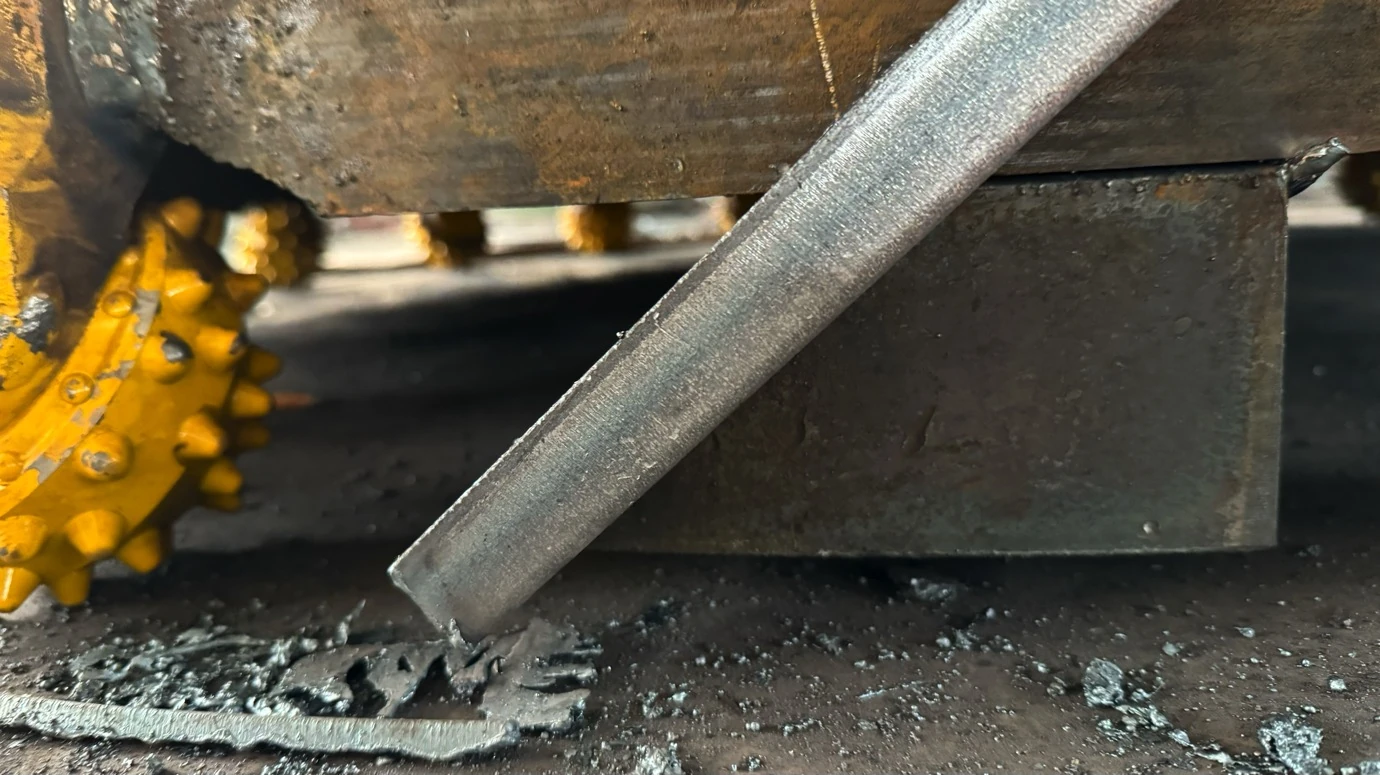
Lưu mã bản vẽ và vị trí đo được cạnh ảnh cận cảnh. Điều này giúp việc xem xét lắp ghép có ích cho xưởng và tránh dùng ảnh tổng thể cụm lắp thay cho kiểm tra kích thước.
Cần có điểm dừng kiểm tra nào trước khi hàn hoàn thiện?
Hồ sơ chế tạo quy định 16 chóp xoay và bốn dao gạt. Hồ sơ cũng nêu chênh lệch chiều cao 15 mm giữa chuẩn dao gạt và chóp xoay. Xác định từ bản vẽ được chọn bộ phận nào cao hơn trước khi đặt chênh lệch này; khoảng cách không có dấu không xác định hướng.
| Điểm dừng kiểm tra | Kiểm tra cần hoàn tất | Hậu quả có thể để lại khi bỏ sót kiểm tra |
|---|---|---|
| Cặp trong/ngoài đầu tiên | Bán kính làm việc ngoài 885 mm; bán kính làm việc trong 765 mm; độ nhô và hướng lắp theo bản vẽ. | Cặp đầu tiên sai sẽ trở thành chuẩn được sao chép cho các vị trí tiếp theo. |
| Toàn bộ cụm đã hàn đính định vị | Xác nhận cả 16 vị trí chóp xoay và bốn vị trí dao gạt, các quỹ đạo làm việc 1,770 / 1,530 mm và quan hệ chiều cao dao gạt đã quy định. | Hàn hoàn thiện sớm có thể cố định một bộ phận cắt quá cao, cao độ dao gạt sai hoặc chân chóp bị xoắn. |
| Sau khi hàn có kiểm soát và làm nguội | Lặp lại các kiểm tra hình học đó, kiểm tra mối hàn và so sánh chuyển động đầu chóp với tình trạng trước hàn. | Nếu không, co ngót do hàn hoặc tình trạng cụm lắp thay đổi có thể chỉ bộc lộ ở lần vận hành đầu tiên. |
Quan hệ 15 mm thuộc cụm chế tạo này. Dùng bản vẽ thi công để xác định hướng, điểm đo và dung sai; đây không phải cài đặt dao gạt chung cho các đường kính hoặc bố trí cắt khác.