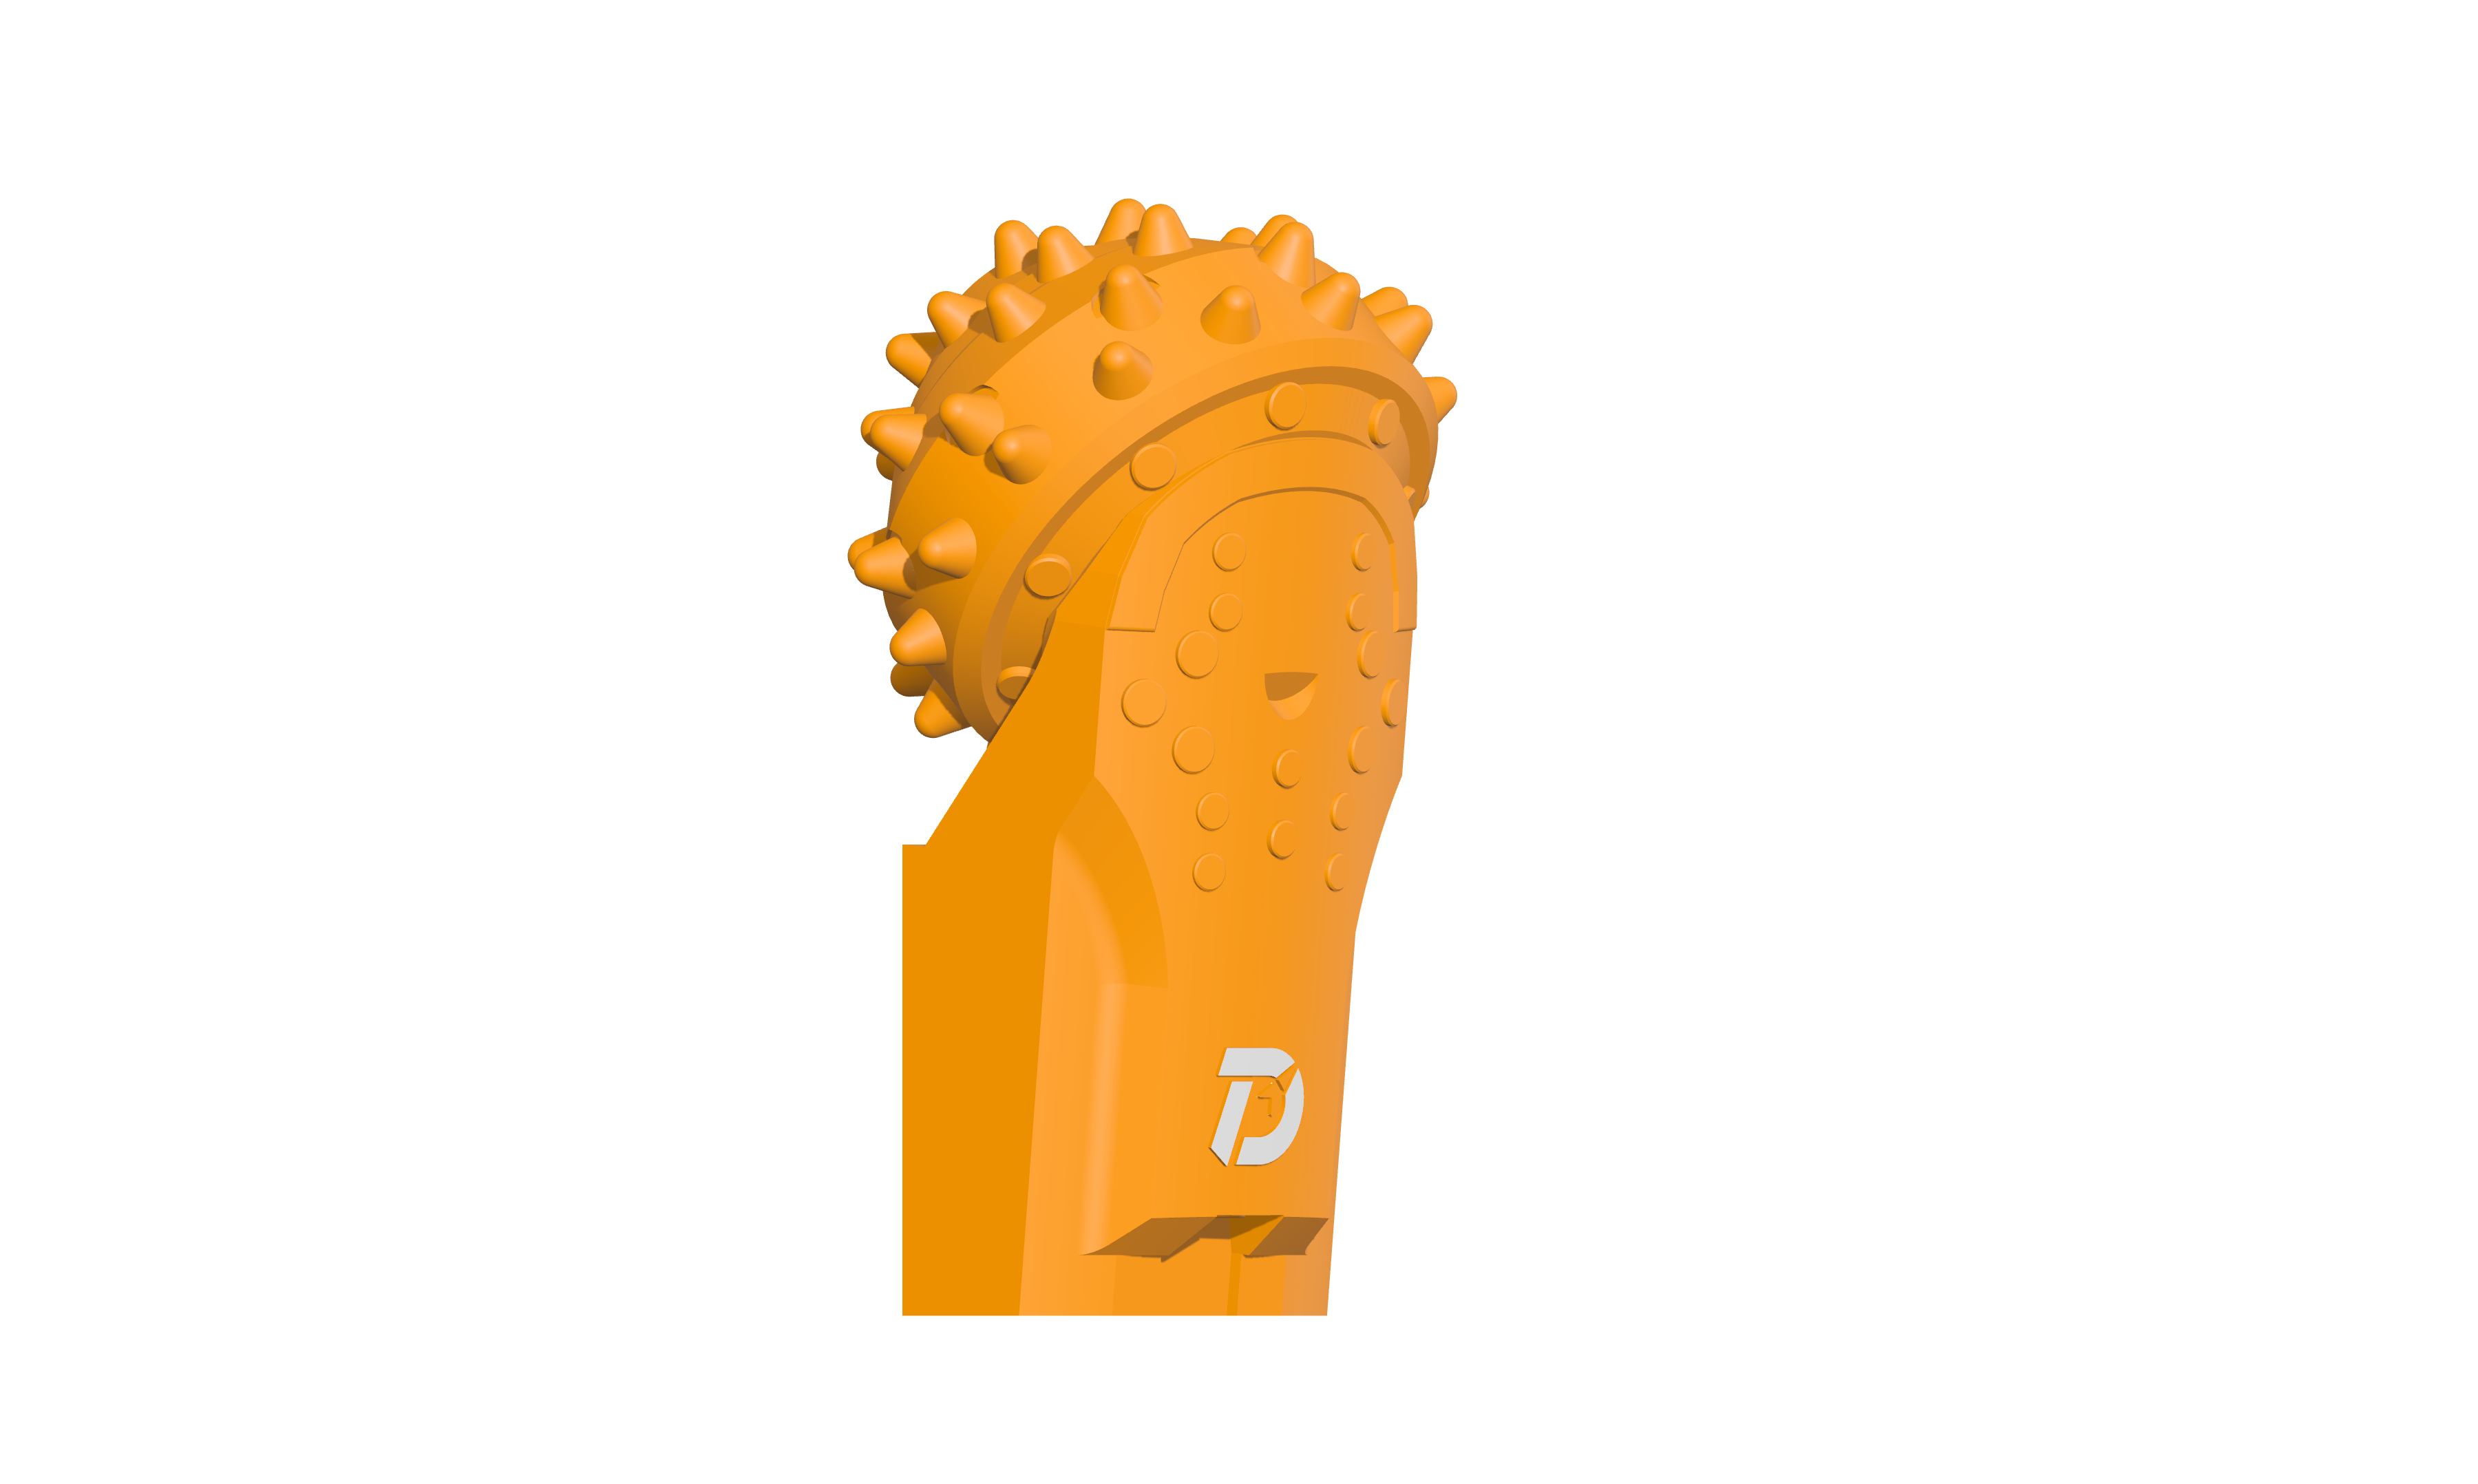
 Răng ống vách WS39
 Răng cắt JM
 Răng đạn B47K22
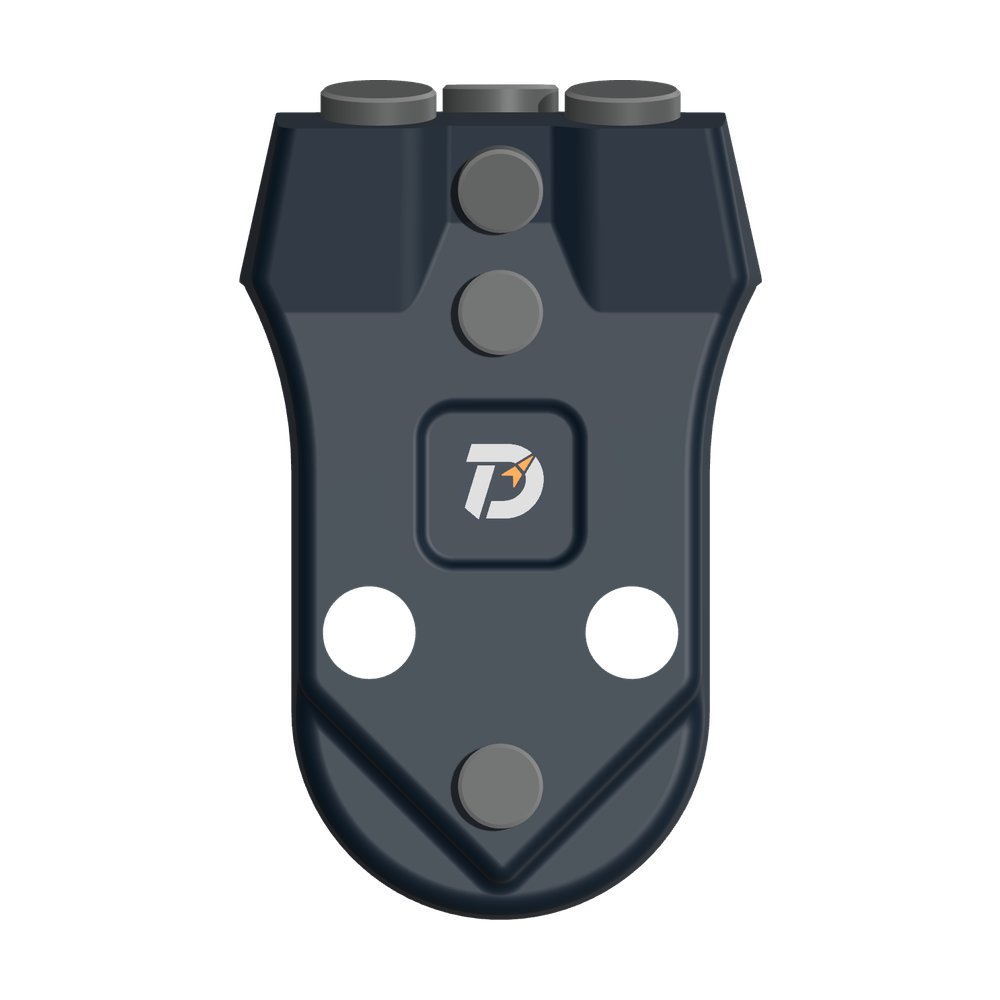
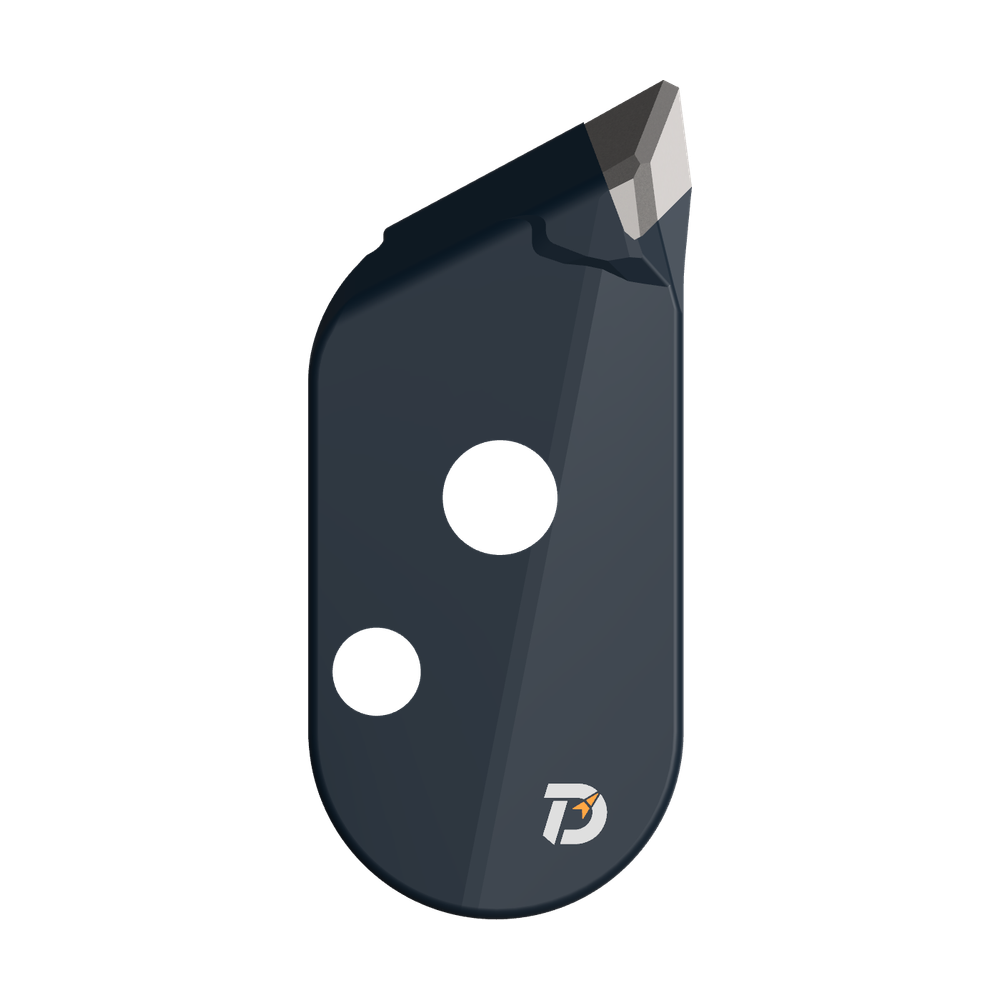
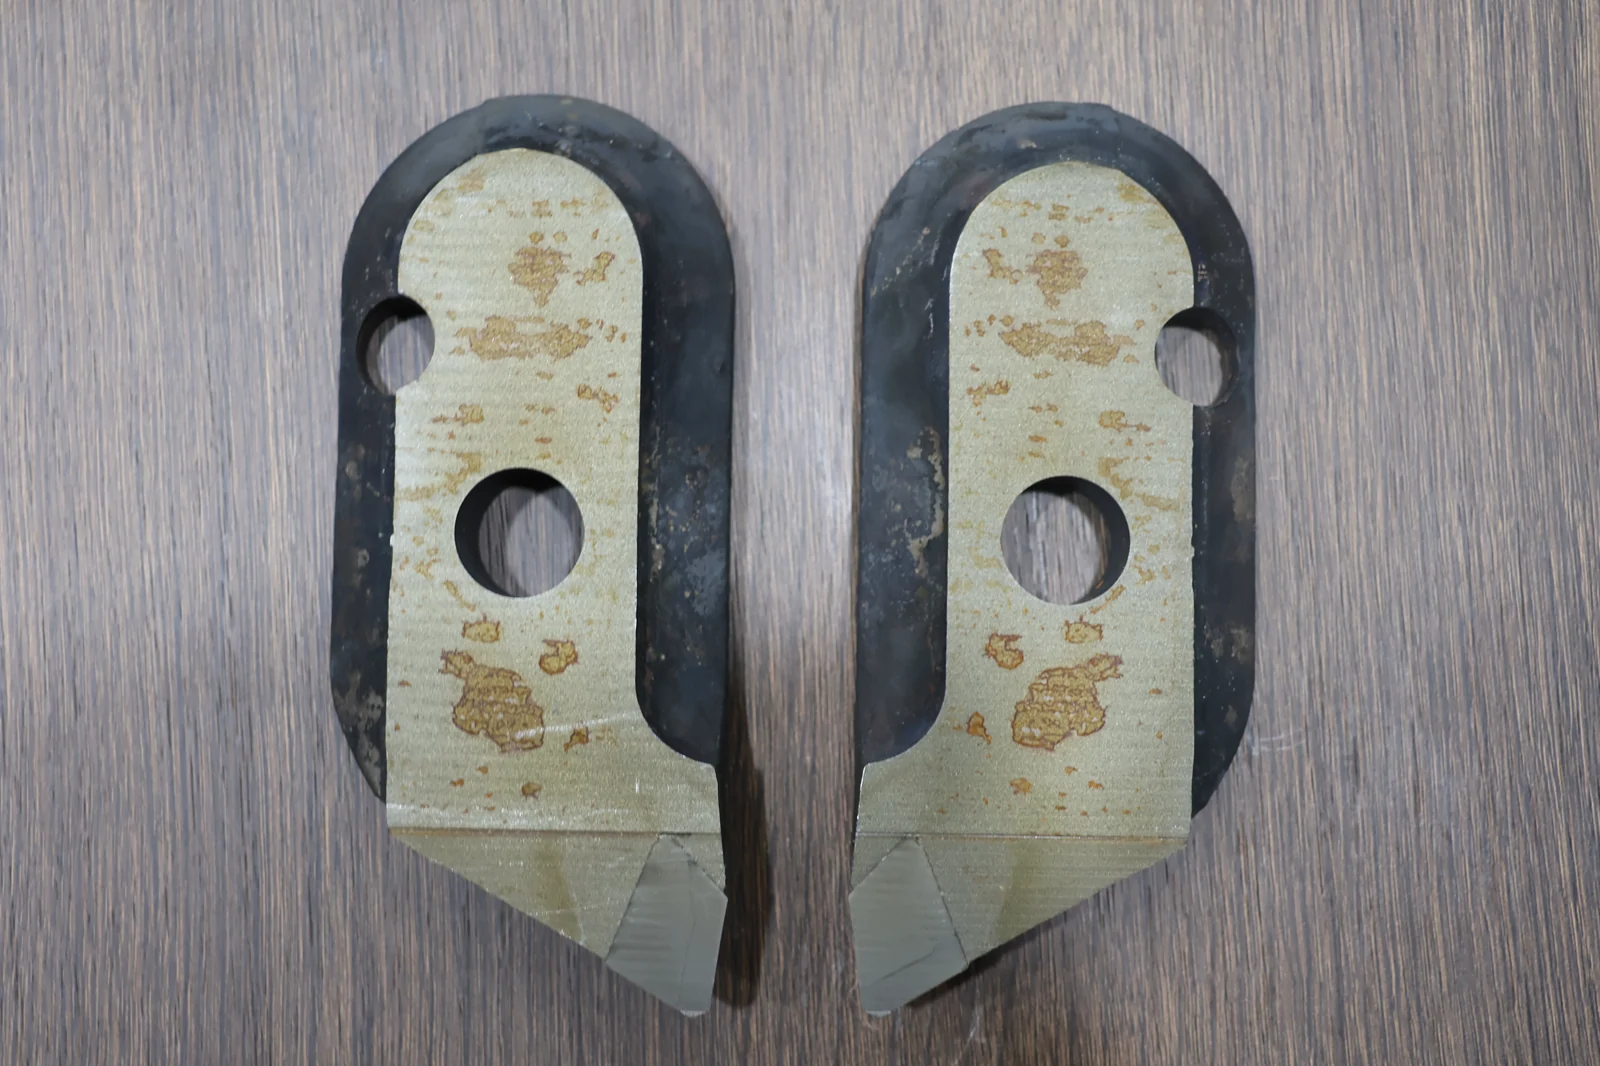
Đo thân và các đặc điểm lắp ghép, kiểm tra mối nối hợp kim cứng, sau đó kiểm tra đế tương ứng. Hai mẫu JM trong hồ sơ trước đây minh họa phương pháp này. Số đo của chúng không phải kích thước nghiệm thu cho các chi tiết trong danh mục hiện hành; sự phù hợp với bản vẽ vẫn chưa được xác nhận.
Bắt đầu với năm đặc điểm cần đo
Làm sạch các mặt tiếp xúc, kiểm tra điểm không của thước cặp và xác định mẫu. Đặt lại mỏ đo rồi đo lặp lại với lực tiếp xúc nhẹ tại cùng các điểm.
Mẫu 1 ghi nhận chiều dài tổng thể 153 mm. Đối chiếu đúng hai mặt đầu đó trên bản vẽ được chọn.
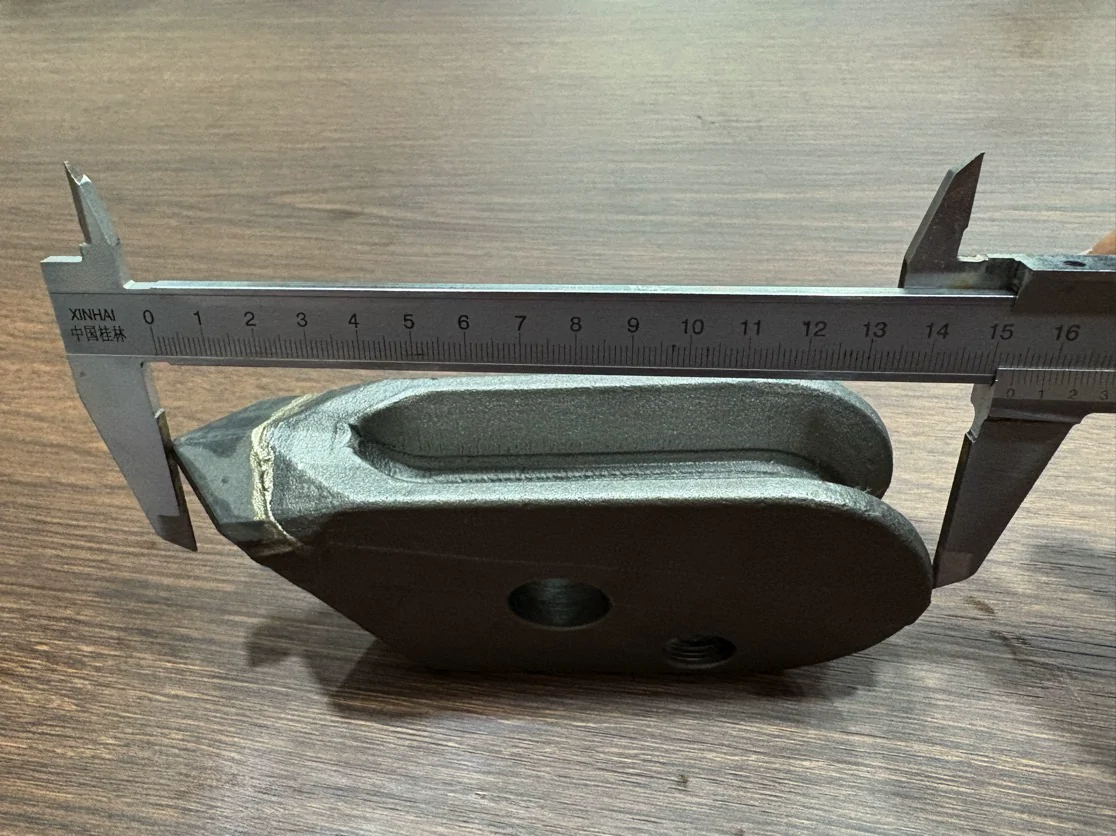
Năm đặc điểm, hai mẫu được ghi nhận
| Đặc điểm | Mẫu 1 | Mẫu 2 | Ý nghĩa đối với đo lường và lắp ghép |
|---|---|---|---|
| Tổng chiều dài | 153 | 153 | Đo giữa các mặt đầu đã quy định; chiều sâu lắp cũng ảnh hưởng đến độ nhô sau lắp đặt. |
| Chiều rộng thân | 38 | 38 | Đo trên các mặt thân tương ứng, tránh ba via và phần dư hàn vảy. |
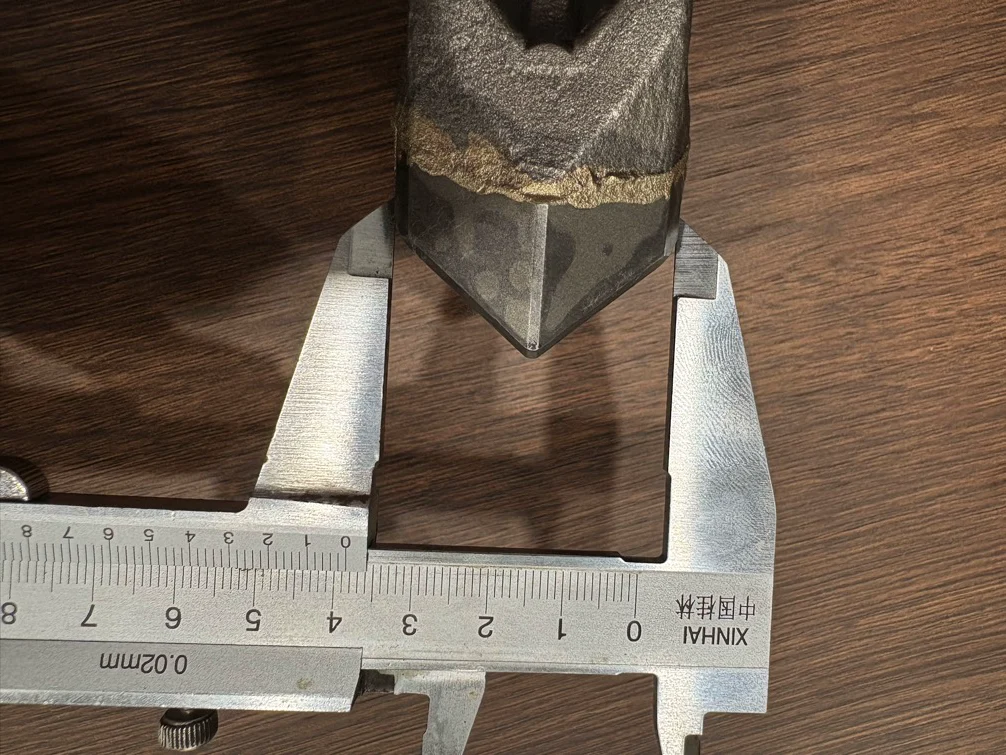
| Bề rộng đầu hợp kim cứng | 38.5 | 38.8 | Đo ngang đầu có biên dạng tại cùng độ cao; đây là bề rộng, không phải đường kính chốt. |
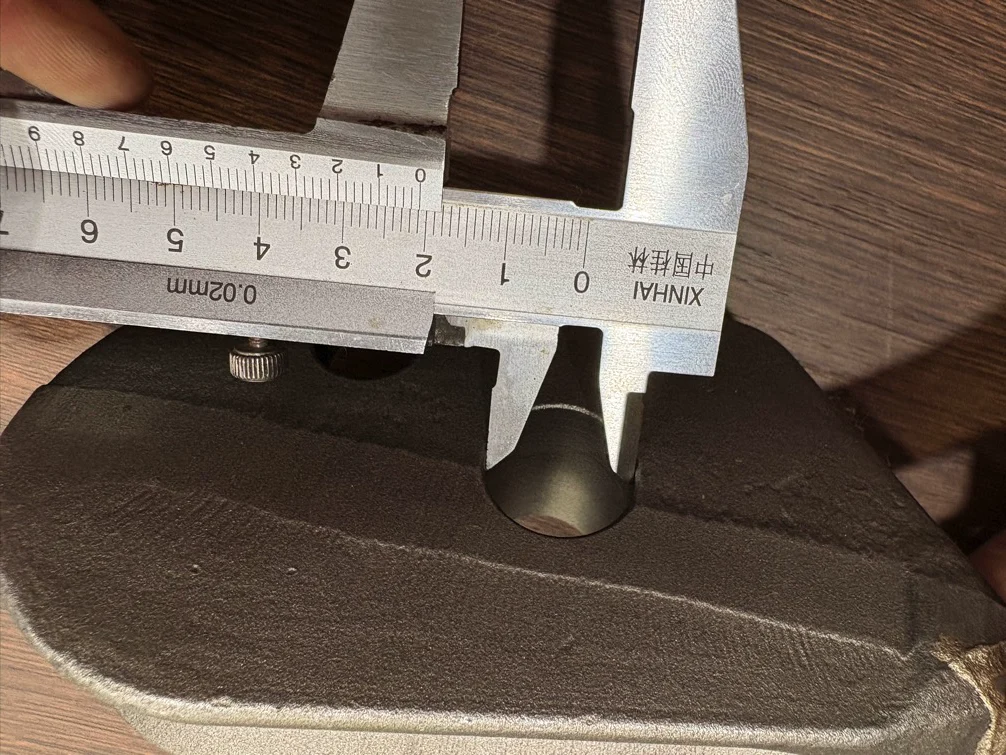
| Lỗ lớn | 21 | 21 | Đo lỗ và xác nhận vị trí lỗ riêng với kích thước chi tiết giữ. |
| Lỗ nhỏ | 16 | 16 | Đối chiếu đường kính, khoảng cách và hướng với bề mặt lắp ghép của đế. |
Chênh lệch giữa các mẫu: 38.8 − 38.5 = 0.3 mm theo bề rộng đầu hợp kim cứng.
Chênh lệch 0.3 mm giữa các mẫu không phải dung sai bản vẽ. Đo lại tại cùng độ cao trước khi so sánh. Các số đo nguyên bằng nhau ở những vị trí khác không chứng minh rằng không có sai khác dưới 1 mm.
Giữ các điểm đo hợp kim cứng nhất quán
Đầu có biên dạng thuôn dần. Thay đổi vị trí mỏ đo sẽ làm thay đổi bề rộng đo được, vì vậy cần so sánh tại cùng độ cao.
Kiểm tra vị trí hợp kim cứng, mép bị mẻ hoặc nứt, hiện tượng bong nhấc và dịch chuyển tại mối nối. Tạm giữ đầu bị lỏng hoặc có vết nứt nhìn thấy để đánh giá trước khi lắp.
Kiểm tra các lỗ và toàn bộ cụm lắp
Đo qua khỏi phần vát mép, giữ mỏ đo vuông góc với trục lỗ. Kiểm tra theo hướng khác nếu nghi ngờ lỗ bị ôvan; dùng dụng cụ đo lỗ được chỉ định khi dung sai yêu cầu.
Làm sạch đế và kiểm tra độ tựa, độ bập bênh, sự thẳng hàng của lỗ và khả năng giữ. Chỉ riêng số đo lỗ 21 mm hoặc 16 mm không xác nhận được độ phù hợp với đế hay chốt.
Kiểm tra bề mặt và mặt cắt mối nối
Làm sạch hợp kim cứng, lá đệm đồng và các mặt tiếp xúc thép trước khi hàn vảy. Chất bẩn có thể cản trở khả năng thấm ướt. Làm sạch mối nối hoàn thiện theo phương pháp quy định trước khi kiểm tra.
Kiểm tra toàn bộ phần mối nối nhìn thấy để tìm chỗ kim loại hàn gián đoạn, vết nứt, bong nhấc, lỗ rỗ và sai lệch vị trí hợp kim cứng. Mặt cắt đã chuẩn bị cho thấy bên trong mối nối tại mặt phẳng cắt được chọn.
Kiểm tra mối nối và bước tiếp theo
| Kiểm tra | Nội dung cần quan sát | Quyết định hoặc phép thử tiếp theo |
|---|---|---|
| Hợp kim cứng và thân trước khi hàn vảy | Mặt tiếp xúc sạch, hướng hợp kim cứng đúng và độ lắp ghép lá đệm/mối nối theo quy định. | Xử lý chất bẩn hoặc vị trí sai trước khi gia nhiệt. |
| Bề mặt ngoài mối nối đã làm sạch | Vết nứt, đường lượn hàn gián đoạn, thiếu kim loại hàn, xói mòn, mép bong nhấc hoặc hợp kim cứng bị lỏng. | Nhận diện và tạm giữ chi tiết bị ảnh hưởng để đánh giá theo yêu cầu mối nối. |
| Mặt cắt đã chuẩn bị của mẫu có mã nhận diện | Phân bố kim loại hàn, lỗ rỗ bên trong, dòng chảy kém hoặc xói mòn cục bộ tại mặt phẳng cắt. | Đánh giá theo phương pháp quy định; bổ sung mặt cắt hoặc phép thử nếu kế hoạch yêu cầu. |
| Độ cứng thân, khi có quy định | Vị trí thử, thang HRC, từng số đo và tình trạng bề mặt. | Kế hoạch JM trong hồ sơ trước đây: 42–46 HRC cho thân thép. Đây là yêu cầu, không phải kết quả đo hay độ cứng của hợp kim cứng. |
Kiểm tra bằng mắt không phát hiện được mọi lỗ rỗ bên trong. Kết quả mặt cắt chỉ bao phủ chi tiết lấy mẫu và mặt phẳng cắt; phạm vi đại diện cho lô tuân theo kế hoạch thử đã thống nhất.
Tài liệu tham khảo về phương pháp: Hướng dẫn thước cặp của Mitutoyo và Kiến thức cơ bản về hàn vảy của Lucas-Milhaupt.
Trước khi lắp đầu hợp kim
Trước khi lắp đầu hợp kim, có thể kiểm tra trực tiếp bề mặt tựa đã được tạo hình trên thân thép. Ghi lại độ áp sát của lá đệm đồng và vị trí đầu hợp kim khi lắp ráp; sau khi lắp, đầu hợp kim sẽ che các bề mặt tiếp xúc này.
Khi xem xét mẫu, đối chiếu hồ sơ lắp ráp với cùng chi tiết đã được đánh số sau khi hàn vảy. Kiểm tra vị trí đầu hợp kim và phần mối nối nhìn thấy được theo yêu cầu kiểm tra; riêng ảnh chuẩn bị không đủ để xác nhận nghiệm thu mối nối.
Đọc hồ sơ sản xuất theo trình tự công đoạn
Báo cáo JM trong hồ sơ trước đây tách riêng lắp ráp, hàn vảy, nhiệt luyện, xử lý bề mặt và kiểm tra cuối cùng. Đọc từng kết quả cùng công đoạn tương ứng: yêu cầu bản vẽ, số đo trung gian và quyết định xuất xưởng trả lời những câu hỏi khác nhau.
| Công đoạn | Bằng chứng cần đối chiếu | Nội dung giúp đánh giá |
|---|---|---|
| Trước khi hàn vảy | Độ áp sát của lá đệm đồng lớn và nhỏ, mép bị vênh hoặc xê dịch, cùng vị trí hợp kim cứng khi lắp ráp. | Các bộ phận đã được định vị thế nào để hàn vảy. Đọc kết quả kiểm tra lắp ráp trước khi đánh giá mối nối hoàn thiện. |
| Sau khi hàn vảy | Thông số công nghệ đã ghi cùng vị trí hợp kim cứng, độ liên tục của mối nối và phần kim loại hàn nhìn thấy được. | Mối liên hệ giữa hồ sơ công nghệ và mối nối quan sát được. Dùng các bước kiểm tra bề mặt và mặt cắt ở trên cho mẫu có mã nhận diện. |
| Sau tôi và sau ram | Hồ sơ độ cứng riêng cho từng công đoạn, có ngày, mã mẫu và ba điểm đo riêng biệt. | Số đo độ cứng thân thép thuộc công đoạn nào. Đối chiếu kết quả của công đoạn cuối áp dụng với yêu cầu đã thống nhất; giữ rõ nhận diện các số đo trung gian. |
| Sau xử lý bề mặt | Ngoại quan hoàn thiện cùng lần kiểm tra lại mép hợp kim cứng, độ lỏng và tính nguyên vẹn của mối nối. | Hợp kim cứng và mối nối có được kiểm tra sau công đoạn xử lý bề mặt hay không, ngoài việc ghi nhận bề mặt hoàn thiện. |
| Trước khi xuất xưởng | Kết quả kiểm tra ngoại quan, kích thước và độ cứng đã hoàn tất, cùng kiểm tra số lượng và đóng gói. | Cách kết quả đã ghi hỗ trợ quyết định xuất xưởng theo kế hoạch kiểm tra đã thống nhất. Chỉ liệt kê yêu cầu không có nghĩa là đã hoàn tất kiểm tra. |