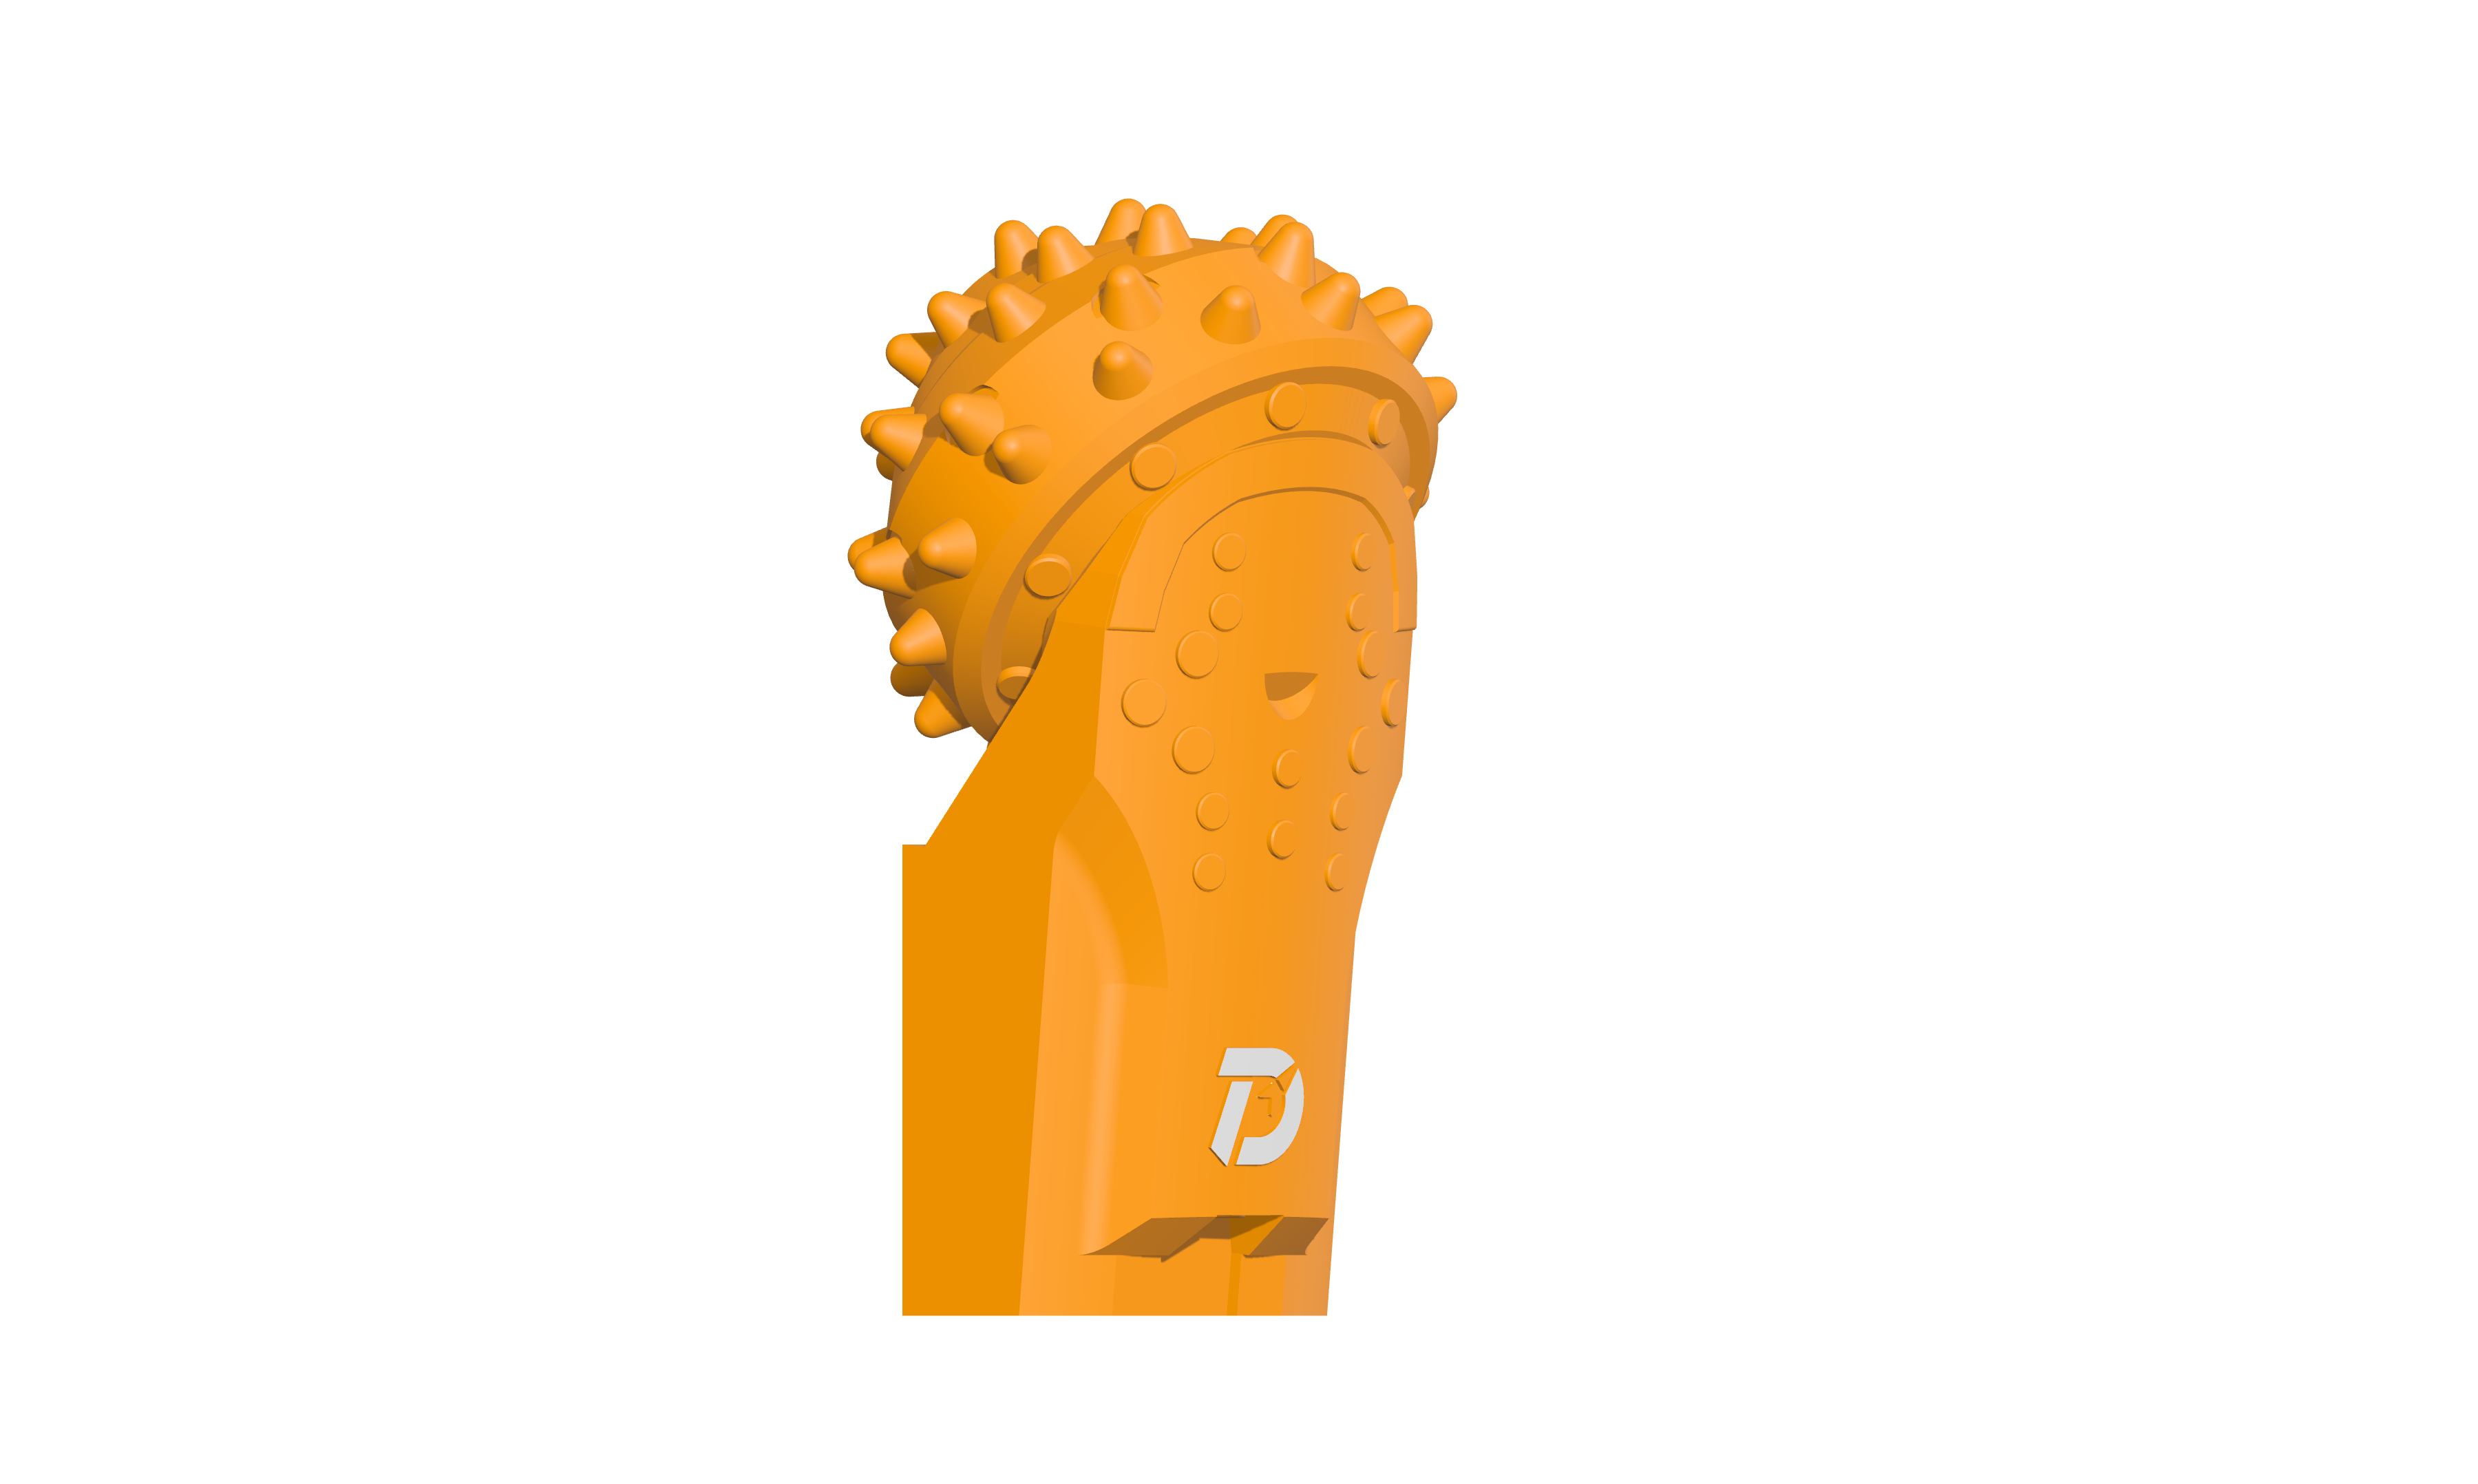
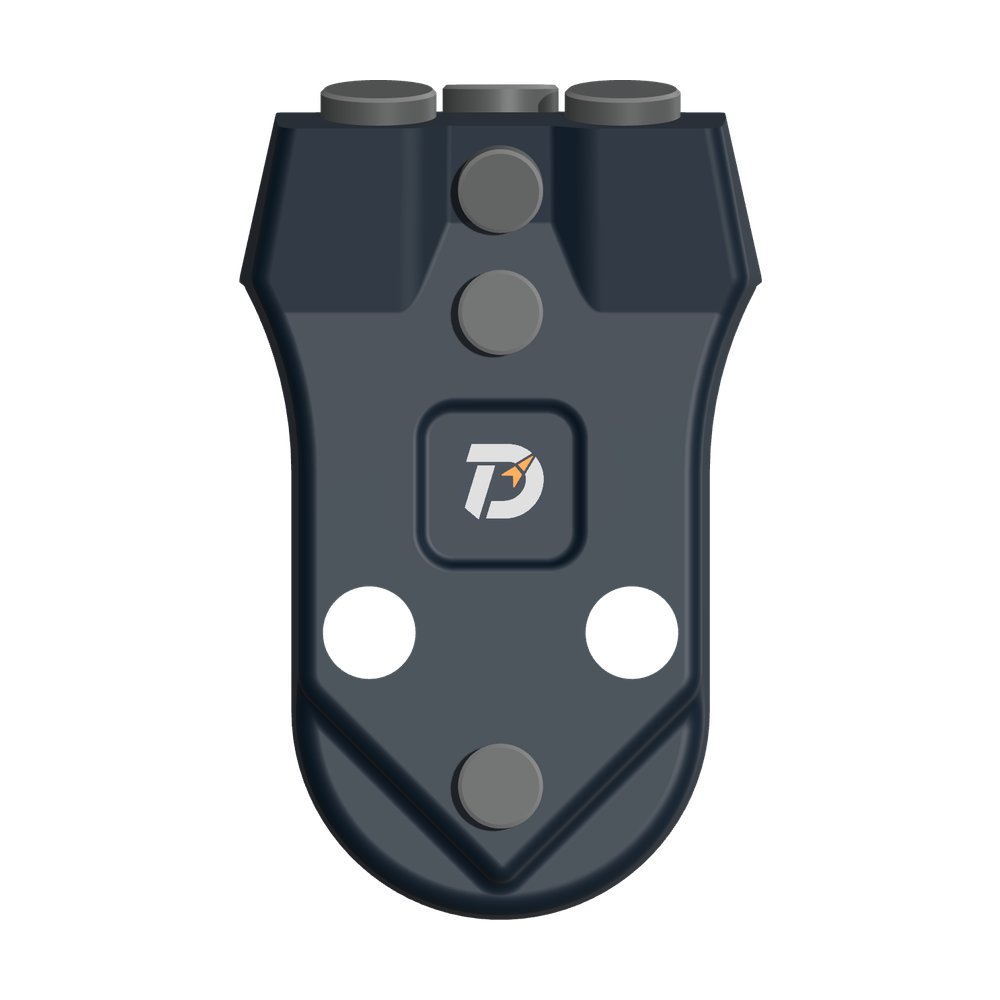
 Răng ống vách WS39
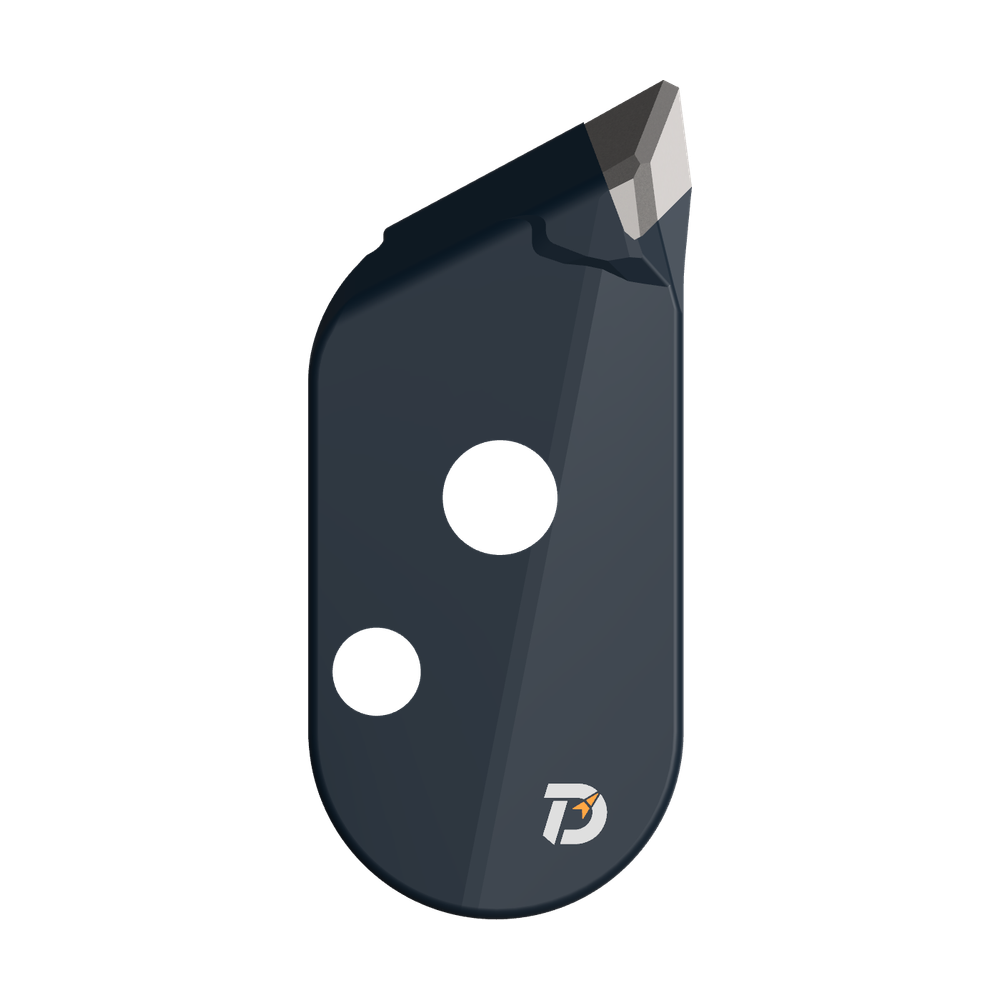 Răng cắt JM
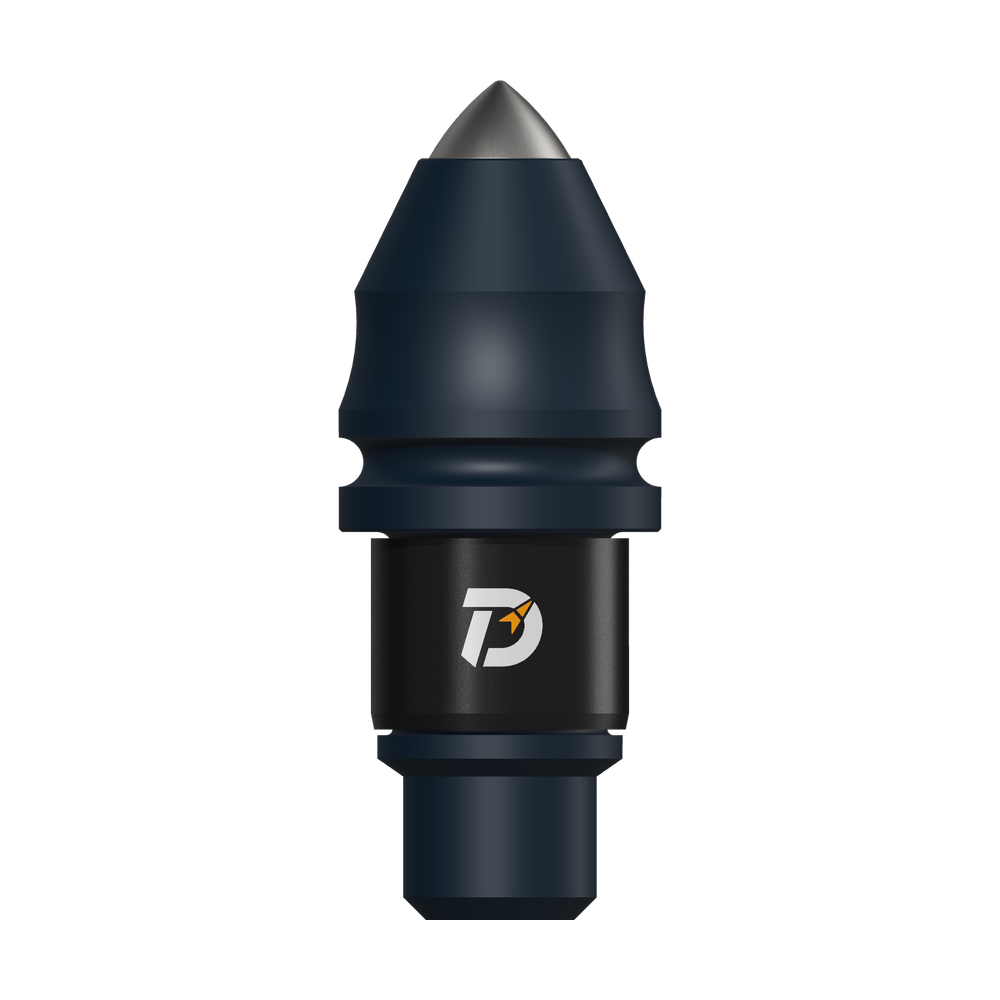 Răng đạn B47K22
Đánh giá độ mòn răng đạn theo vị trí và thời điểm kiểm tra, bao gồm đế giữ và bố trí cắt xung quanh. Răng đã mòn cho thấy tình trạng tại thời điểm kiểm tra; tự nó không xác định nguyên nhân hoặc tuổi thọ.
Ban đầu đã lắp những gì?
Ghi mã răng và tình trạng ban đầu trước khi lắp. Đánh số các vị trí, chụp thân răng, hợp kim và vùng lắp tựa từ các góc có thể lặp lại.
Mỗi lần kiểm tra, phân biệt mũi bị bẹt hoặc tròn với mũi bị gãy hoặc vị trí hợp kim trống. Đồng thời ghi mòn thân không đều, hư hỏng mép đế giữ và tình trạng cơ cấu giữ răng.
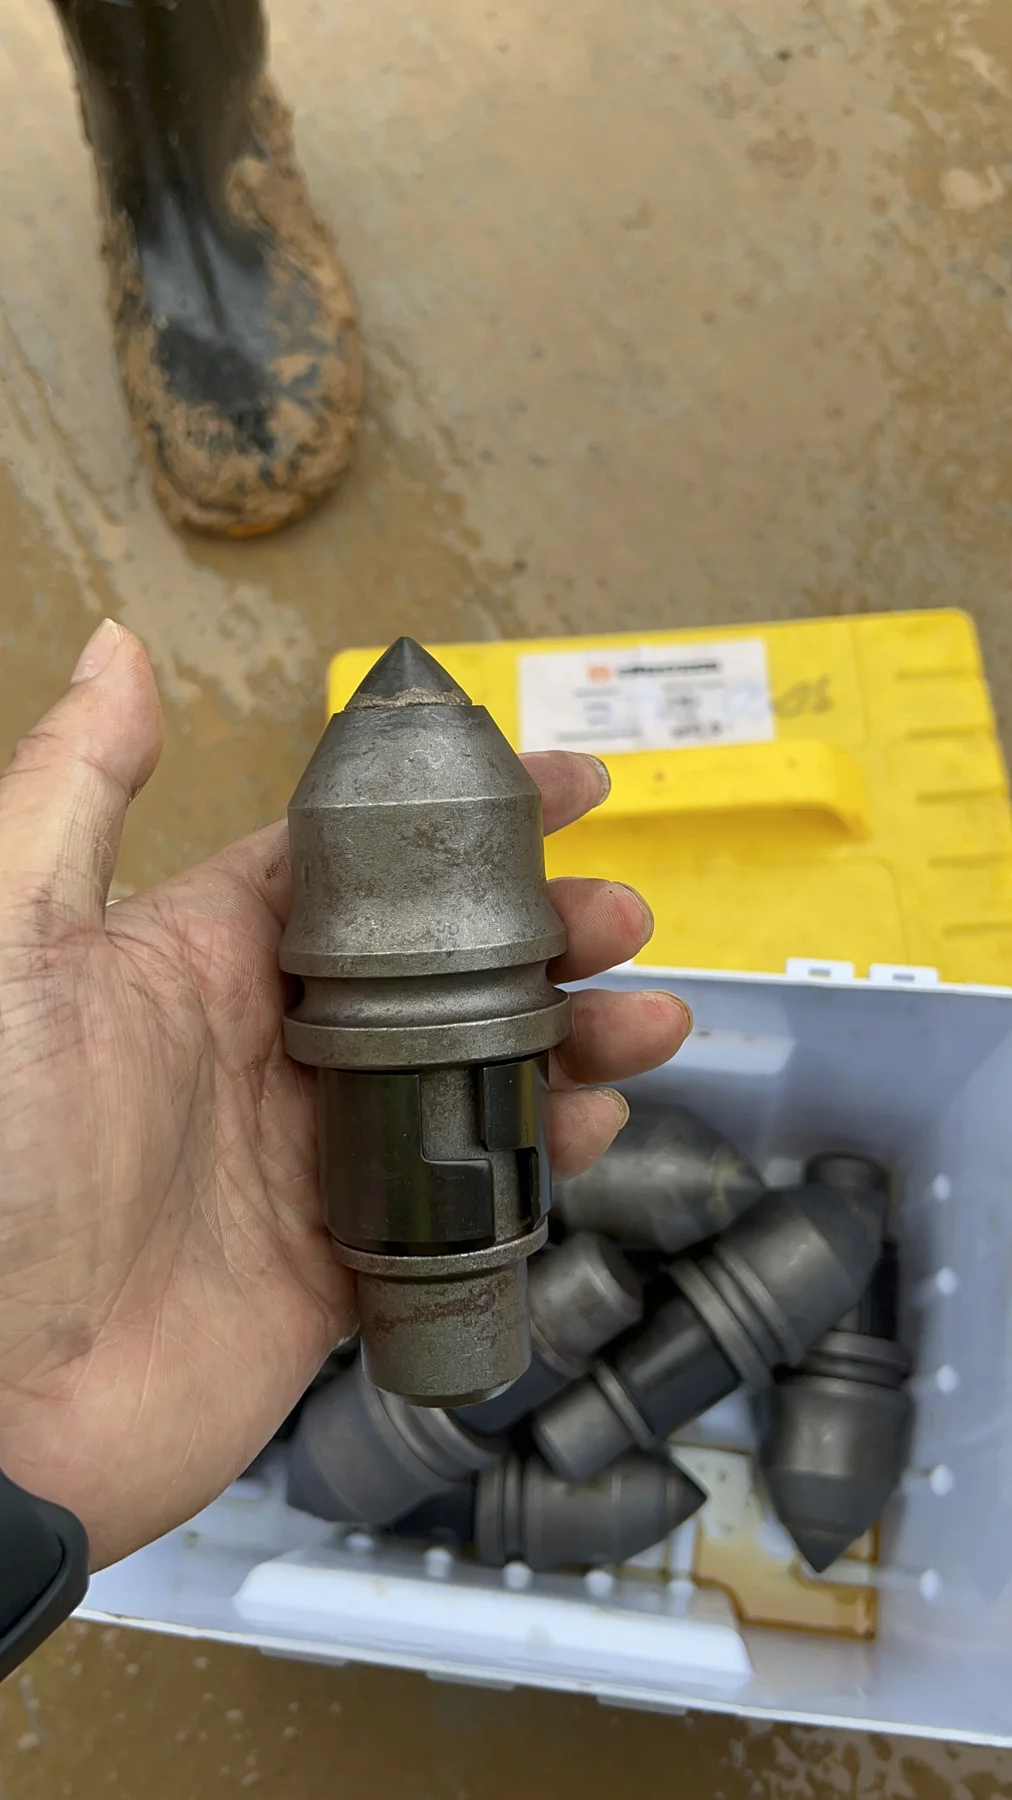
Bộ răng cắt có thay đổi trong quá trình thử không?
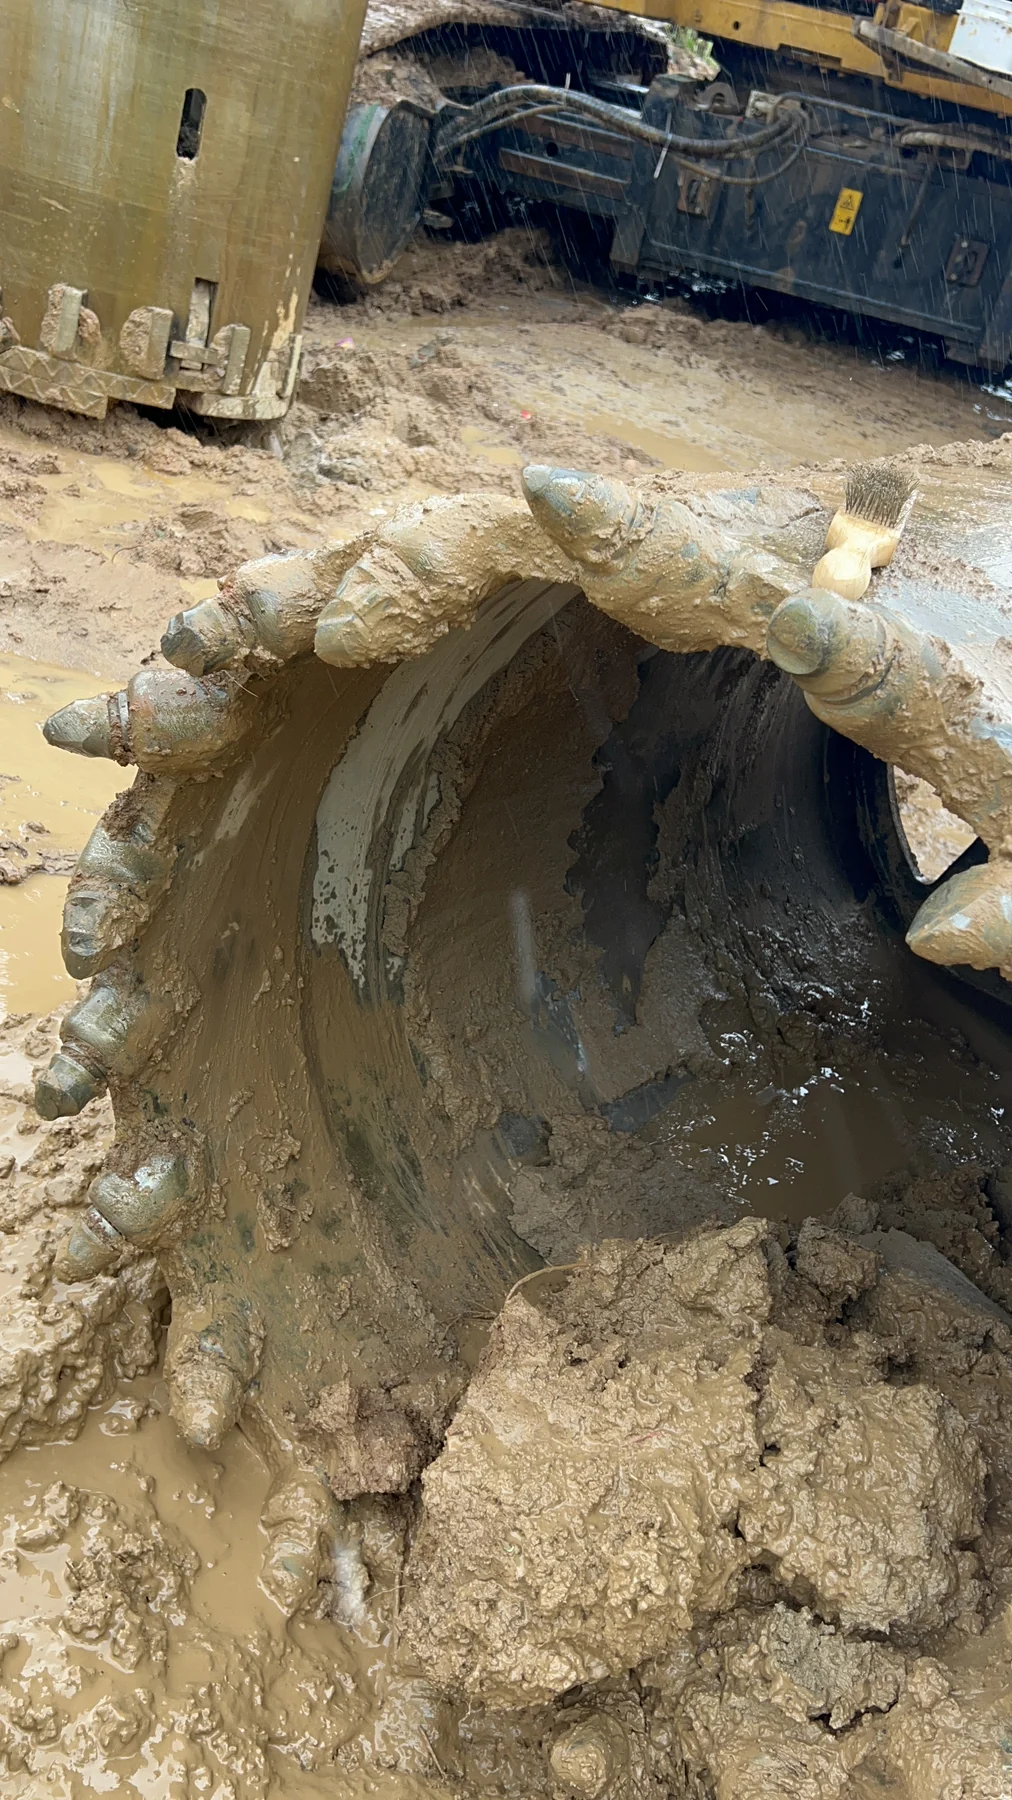
Chụp toàn bộ vành trước khi chụp cận, và ghi những răng được đánh số nào đã thay. Khi trộn các loại răng hoặc các mức độ mòn, giữ riêng lịch sử của từng vị trí.
Hồ sơ Qingdao ghi nhận bộ răng cắt hỗn hợp vào ngày tiếp theo. Bố trí đó không đủ cơ sở cho so sánh tuổi thọ có kiểm soát giữa các đối tượng tương đương.
Cần thay đổi gì ở lần kiểm tra tiếp theo?
| Dấu hiệu quan sát được | Kiểm tra ngay cạnh vị trí đó | Hành động thực tế tiếp theo |
|---|---|---|
| Mũi răng bị tròn hoặc bẹt | Phần hợp kim còn lại, phần thân thép bị lộ và mép đế giữ phía trước. | Áp dụng tiêu chí mòn/thay thế đã thống nhất trước khi đế giữ trở thành phần tiếp xúc trước. Chụp tình trạng giữ lại hoặc thay thế tại cùng vị trí. |
| Một bên thân răng mòn nhanh hơn | Vị trí tựa và khả năng quay theo thiết kế của răng, mùn bị nén chặt, góc đế giữ và các răng tương ứng trong hàng đó. | Làm sạch và kiểm tra phần lắp ghép răng–đế giữ cùng các vật cản cục bộ theo quy trình bảo dưỡng dụng cụ. So sánh các vị trí tương đương; không chỉ đổi loại răng để khắc phục sự bất đối xứng. |
| Hợp kim bị gãy hoặc mất | Phần hợp kim còn lại, mảnh thu hồi và phần thân đỡ xung quanh. | Giữ mảnh vỡ cùng thông tin vị trí và khoảng vận hành. Thực hiện trình tự làm sạch hố quy định trước khi tiếp tục để các mảnh cứng rời không bị cắt lại nhiều lần. |
| Mép đế giữ bị đánh bóng, sứt hoặc mòn | Độ nhô răng, phần thân bị mất, vị trí tựa và các quỹ đạo cắt liền kề. | Kiểm tra đế giữ trước khi lắp răng khác. Khôi phục hoặc thay đế giữ hỏng theo yêu cầu sửa chữa/lắp ghép đã chọn. |
Giữ phép so sánh có giá trị: ghi mã răng và thời điểm thay thế cho từng vị trí. Răng mới cạnh răng cũ có lịch sử chịu tác động khác nhau; bộ răng hỗn hợp cần lịch sử riêng từng vị trí trước khi so sánh độ mòn.
Sau nhiều lần sửa chữa, kiểm tra lại chuẩn lắp
Việc kiểm tra mép đế răng cũng phụ thuộc vào kết cấu đỡ đế. Một hồ sơ sửa chữa gầu khoan xoay riêng biệt ghi nhận tấm lắp răng ban đầu đã bị cắt bỏ phần lớn qua nhiều lần sửa chữa. Chỉ lắp răng hoặc đế mới chưa đủ để xác nhận bố trí lắp ban đầu đã được khôi phục.
Trước khi đánh giá cụm thay thế, hãy xác định phần tấm còn lại, phần đỡ đế răng theo thiết kế và chuẩn đo hợp lệ quy định cho lần sửa chữa đó. Không được mặc nhiên coi mép còn lại sau khi cắt bỏ vật liệu cũ là chuẩn ban đầu. Kiểm tra lại hướng lắp đế theo chuẩn thiết kế áp dụng, tuân thủ quy trình sửa chữa và nghiệm thu của nhà sản xuất.
Hồ sơ đó là cơ sở để xem xét phạm vi sửa chữa. Nó không chứng minh sự thay đổi góc đã được đo, nguyên nhân hư hỏng đã xác nhận hoặc hiệu quả của việc điều chỉnh.
Đọc khoảng cách khi xem xét mài mòn ở các vị trí liền kề
Mục kiểm tra mép đế răng ở trên bao gồm các quỹ đạo cắt liền kề. Trước khi so sánh các vị trí bị mòn, cần phân biệt hai khoảng cách có thể mô tả cùng một cặp răng. Trong mô phỏng hai răng của Kong Shuangteng, khoảng cách ngang giữa các quỹ đạo cắt liền kề được thay đổi, còn khoảng cách trước–sau theo hướng cắt được giữ cố định. Răng thứ nhất cắt trước răng thứ hai. Mô hình của bên thứ ba này giải thích các thuật ngữ đo; nó không xác định nguyên nhân mài mòn trong đợt thử tại Thanh Đảo ở trên.
Hướng cắt →
Điểm làm việc: 1 đi trước · 2 đi sau.
| Phép đo | Hướng đo và điểm đầu–cuối | Thông tin thể hiện |
|---|---|---|
| A · Ngang qua các quỹ đạo cắt | Giữa các đường tham chiếu của hai quỹ đạo, vuông góc với hướng chuyển động cắt trên hình chiếu bằng đơn giản hóa. | Hai lượt cắt liền kề tác động lên đá cách nhau bao xa. |
| B · Dọc theo hướng cắt | Giữa các vị trí răng được chiếu lên hướng chuyển động cắt, đo song song với hướng đó. | Răng đi sau nằm cách răng đi trước bao xa theo hướng cắt. |
Sự phân biệt này quan trọng vì các lượt cắt liền kề có thể tương tác. Trong nghiên cứu, các lượt cắt quá gần nhau cắt vào các thể tích đá chồng lặp; khi khoảng cách lớn hơn, có thể còn lại gờ đá giữa các quỹ đạo. Quan hệ này còn phụ thuộc vào hình dạng răng và chiều sâu cắt. Chỉ một khoảng cách nhỏ hơn hoặc lực thấp hơn trên răng đi sau chưa đủ để xác định bố trí tổng thể tốt nhất.
Trên bản vẽ ống khoan thực tế, hãy xác định các điểm làm việc của răng, bán kính quỹ đạo và vị trí quanh vành. Lưu các mốc tham chiếu đó cùng giá trị đo. Khe giữa mép các đế răng là một phép đo khác; mô hình quỹ đạo thẳng không đưa ra khoảng cách đế răng, góc lắp hay dung sai nghiệm thu dùng chung.
Nguồn: Kong Shuangteng, 旋挖钻机筒钻截齿破岩仿真研究, luận văn thạc sĩ, Đại học Địa chất Trung Quốc (Bắc Kinh), 2021, mục 4.1–4.2, tr.49–55. Đây là hướng dẫn đọc dựa trên mô phỏng của bên thứ ba, không phải thử nghiệm hiệu suất của DRILLNOVA hay quy cách lắp đặt.