

 Răng ống vách WS39
 Răng cắt JM
 Răng đạn B47K22
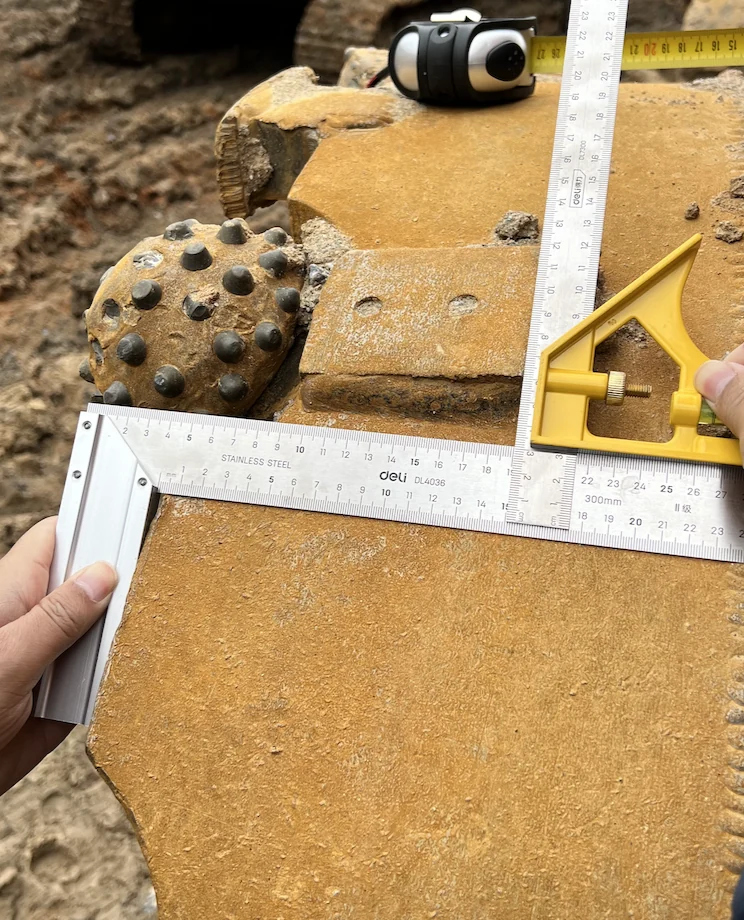
Kiểm tra các điểm làm việc phía ngoài và phía trong của chóp xoay từ cùng một tâm, rồi kiểm tra độ nhô và hướng lắp từ mặt phẳng xác định. Chỉ đường kính cọc và đường kính vành thép không đủ để xác định toàn bộ biên cắt.
Bán kính và độ nhô có được đo riêng không?
Đo vành hiện có trước khi sao chép bố trí: biến dạng hoặc cửa lắp mòn có thể làm thay đổi các mặt chuẩn. Ghi tâm, mặt phẳng chuẩn, chiều sâu cửa lắp và vị trí bộ phận cắt dự kiến trên bản vẽ đã chọn.
Bán kính bằng nhau không có nghĩa chiều cao bộ phận cắt bằng nhau. Kiểm tra các điểm tương ứng trong từng hàng; hàng trong và hàng ngoài có thể có hình học thiết kế khác nhau. Dùng góc nhìn từ trên, từ bên và ngang qua thân chân để phân biệt vị trí theo bán kính, độ nhô và độ nghiêng ngang.
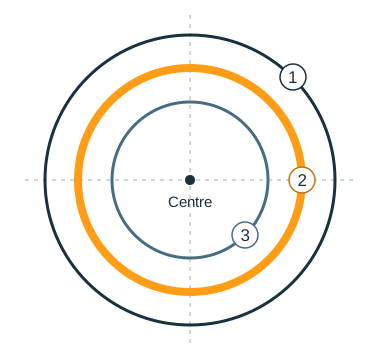
Đường tròn nào xác định quỹ đạo cắt?
Quỹ đạo cắt ngoài, chuẩn vành thép và quỹ đạo cắt trong có mục đích khác nhau. Bề rộng rãnh theo bán kính bằng một nửa hiệu giữa hai đường kính cắt; không phải khoảng hở đo từ vành thép.
Kiểm tra các vị trí chóp xoay đầu tiên ở hàng trong và hàng ngoài, rồi đo lại toàn bộ bố trí đã định vị bằng hàn đính. Kiểm tra lại sau hàn theo quy trình đã thống nhất, bao gồm kiểm soát nhiệt cho chóp xoay đã lắp ráp.
Tính rãnh trước khi định vị bộ phận cắt
Trong bố trí tháng Một 2024, quỹ đạo ngoài là 1,770 mm, chuẩn vành thép là 1,650 mm và quỹ đạo trong là 1,530 mm. Đổi đường kính thành bán kính trước khi dùng đồ gá tâm.
| Chuẩn tham chiếu | Đường kính | Bán kính từ tâm chung |
|---|---|---|
| Quỹ đạo làm việc ngoài | 1,770 mm | 885 mm |
| Chuẩn vành thép | 1,650 mm | 825 mm |
| Quỹ đạo làm việc trong | 1,530 mm | 765 mm |
Rãnh theo bán kính: (1,770 − 1,530) ÷ 2 = 120 mm.
Độ lệch so với chuẩn: 885 − 825 = 60 mm; 825 − 765 = 60 mm.
Hai chênh lệch 60 mm là độ lệch hình học giữa các đường tròn chuẩn. Chúng không mô tả khoảng hở cơ khí tự do quanh thân chân, đế giữ hoặc mối hàn. Đo độ nhô từ mặt phẳng quy định như một tọa độ riêng.
- Đánh dấu các điểm làm việc ngoài và trong trên cặp đầu tiên, rồi xác minh bán kính của chúng theo bố trí.
- Đo các điểm làm việc tương ứng trong từng hàng; đo trên thân chân thép không thể thay cho đo tại điểm cắt quy định.
- Kiểm tra mọi bộ phận cắt đã định vị bằng hàn đính trước khi hàn hoàn thiện. Nếu một bộ phận nhô ra ngoài quỹ đạo dự kiến, hãy chỉnh vị trí trước khi dùng giá trị trung bình của các số đo khác.